Mostrando las entradas con la etiqueta aplicaciones. Mostrar todas las entradas

7 de marzo de 2017

Aplicaciones de Extrusores de Doble Tornillo

Históricamente, los extrusores de doble tornillo se han utilizado para fabricación de compuestos, extrusión de perfiles (particularmente PVC en cónico o  paralelo contrarrotante), desvolatilización y extrusión reactiva. Recientemente, los dobles tornillos están encontrando uso en otras aplicaciones de extrusor, ya que los procesadores están entendiendo la ventaja de costo de formular sus propios compuestos y extruirlos directamente en productos acabados tales como láminas o películas, espuma, reciclado y otras formas extruidas.

El cuadro de abajo compara las aplicaciones de extrusión de doble tornillo para fabricación de compuestos y extrusión de perfiles con el equipo utilizado y las condiciones de procesamiento. Algunas comparaciones son muy obvias, mientras que otras requieren explicación. En la fabricación de compuestos, el porcentaje de llenado de tornillo es bajo debido a la alta velocidad y al corto tiempo de residencia en el extrusor. El uso del doble tornillo gemelo se compara con la extrusión de un solo tornillo, donde se hace una cantidad significativa de fabricación de compuestos y extrusión de perfiles.

Los tornillos tangenciales son extrusores de doble tornillo contrarrotantes, paralelos y no entrelazados. Éstos se utilizan principalmente para fabricación de compuestos, desvolatilización, y extrusión reactiva; No se utilizan en la extrusión de perfiles.


Fuente: Extrusion - The Definitive Processing Guide and Handbook - Giles, Wagner, Mount - 2005, Part 2 Twin Screw Extrusion, 15 Applications, p. 151

7 de octubre de 2016

Resinas de Barrera | Propiedades, Procesamiento & Manejo de EVOH, Parte 1

El copolímero de etileno alcohol vinílico (EVOH), un copolímero al azar semicristalino de etileno y alcohol vinílico, es ampliamente utilizado con mayor frecuencia en las estructuras de embalaje para alimentos perecibles debido a su barrera superior al oxígeno. El desempeño de alta barrera del EVOH, incluso después del abuso, ha permitido la sustitución de laminados de folio de aluminio y películas metalizados por película de coextruidas de alta barrera.

El EVOH puede ser fácilmente coextruido con todos los tipos de poliolefinas, poliamidas y otros materiales utilizando equipos de extrusión estándar. El EVOH es un material hidrofílico, por lo que la resina de EVOH debe estar seca antes del proceso de extrusión. Las resinas EVOH tienen mala adhesión a la mayoría de los polímeros, de manera que se utilizan resinas adhesivas funcionales, comúnmente llamadas resinas de unión, para unir la capa de EVOH con las otras capas de polímero en estructuras de envasado.

Las resinas EVOH exhiben una buena estabilidad térmica cuando se utiliza en sistemas de extrusión diseñados adecuadamente con las condiciones de procesamiento adecuadas. El desperdicio generado en la coextrusión poliolefina/EVOH se recicla comúnmente como una capa de material recuperado en aplicaciones de láminas y botella. Los empaques coextruidos con EVOH también pueden ser reciclados post-consumo.

Propiedades y Aplicaciones de la resina EVOH
El EVOH se define mejor como un copolímero al azar de etileno y alcohol vinílico y los grados son identificados por el% en moles de contenido de etileno. El EVOH fue desarrollado como un derivado de PVOH con etileno como modificador. El % molar de etileno se estableció como un índice para el nivel de modificación. El % molar de etileno influye en el equilibrio de barrera a los gases y la conformabilidad / capacidad de orientación entre otras propiedades. El EVOH es más conocido y la más comúnmente utilizado por sus propiedades de barrera a los gases, sobre todo como barrera al O2 en el envasado de alimentos.

La barrera de oxígeno de EVOH es órdenes de magnitud más alta que las resinas de poliolefina de uso común e incluso que polímeros de barrera medianas como poliamida (PA) y el tereftalato de polietileno (PET). El EVOH también tiene propiedades de barrera superiores en comparación con otros materiales de alta barrera, tales como el cloruro de polivinilideno (PVDC), bajo la mayoría de condiciones.

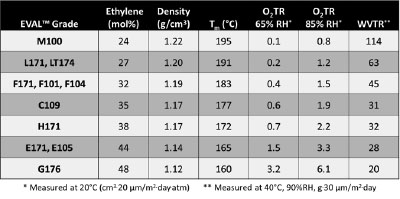
Cuanto menor sea el % molar de etileno del EVOH , mayores son las propiedades de barrera de gas, la densidad, y la temperatura de punto de fusión, y a mayor % mol del EVOH , mayor es la flexibilidad y facilidad de procesamiento entre otras propiedades. Las calidades comerciales de EVAL EVOH oscilan desde 24 mol% a 48 mol% de etileno. La Tabla I contiene las propiedades básicas de los grados de EVOH EVAL, incluyendo% en moles de etileno, densidad, punto de fusión, las tasas de transmisión de oxígeno, y las tasas de transmisión de vapor de agua.


EVOH es muy versátil, por lo que es uno de los materiales de barrera dominantes para una amplia gama de aplicaciones, no sólo en aplicaciones de alimentos, sino tambien en aplicaciones no alimentarias. Además de proporcionar excelente barrera de oxígeno para el envasado de alimentos, EVOH es capaz de cumplir otros requisitos exigentes, tales como barrera de oxígeno en embalaje médicos, la preservación del sabor en el café, y de barrera a las fragancias y disolventes en los envases de cosméticos. Por ejemplo, EVAL 27% molar (tipo L) se utiliza para muy alta barrera en aplicaciones de embalaje flexible de alimentos.
.
Procesamiento de EVOH
Las resinas de EVOH se pueden procesar fácilmente en extrusión convencional de plástico y otros equipos de fabricación y no requieren modificaciones especiales como como en el caso del cloruro de polivinilideno o cloruro de polivinilo. Las resinas de EVOH exhiben propiedades reológicas similares a otras resinas y se pueden coextruir con muchos tipos de poliolefinas, nylon, poliestireno, cloruro de polivinilo, poliésteres, y poliuretanos termoplásticos.

Las resinas de EVOH tienen muy mala adhesión a la mayoría de los polímeros antes mencionados, de manera que las resinas adhesivas de poliolefinas modificadas, comúnmente llamado "resinas de unión", se utilizan para unir la capa de EVOH con la capa adyacente en la coextrusión. Algunos nylones y poliuretanos termoplásticos se adherirán directamente al EVOH sin el uso de resina de unión. Las resinas de EVOH se pueden procesar con equipos disponibles en el mercado en los siguientes procesos:
  • Revestimiento por coextrusión de película y papel 
  • Laminación de películas por coextrusión 
  • Moldeo por coinyección estirado soplado 
  • Moldeo por coextrusión soplado 
  • Extrusión monocapa de película soplada y colada 
  • Moldeo por inyección y coinyección de envases, piezas y otras partes 
  • Coextrusion de películas soplada y colada multicapa 
  • Recubrimiento en polvo 
  • Coextrusion de perfiles 
  • Coextrusion de laminas 
Además del procesamiento de extrusión primaria, la película y lámina de EVOH pueden ser modificados en procesamiento secundario tal como una película orientada (bastidor tensor), termoformado de lamina y película soplada de doble o triple burbuja. Los procesos se utilizan para producir envases de barrera rígida formada y una gama de bolsas flexibles de barrera, películas, y las bolsas y otros envases y embalajes.

Al igual que otros polímeros de extrusión, las resinas de EVOH se pueden degradar por la exposición prolongada a la energía térmica, tanto en el proceso de extrusión y secado. Las condiciones de extrusión apropiados y el diseño del equipo de extrusión óptima deben ser utilizados para evitar la degradación.

Las resinas de EVOH se procesan fácilmente en extrusores convencionales sin modificación especial. Ambos tornillos, los de dosificación de una sola etapa y los de barrera se utilizan para el procesamiento de EVOH, pero los tornillos de barrera son los mas populares para el procesamiento de la resina de EVOH debido a su mayor producción. El EVOH tiene una alta afinidad al metal, por tanto los tornillos, tuberias, bloques de alimentación, y cabezales para el procesamiento de EVOH debe ser enchapados con níquel o cromo para ayudar a prevenir la acumulación de polímero degradado en el tornillo. Los tornillos con cabezales de mezclado se pueden usar para extruir resina de EVOH, pero esto generalmente no se recomienda porque los cabezales de mezclado pueden restringir el flujo y dar lugar a la degradación del fundido de EVOH. No se recomiendan los mezcladores estáticos.

El tiempo de residencia y la temperatura en el sistema de extrusión de EVOH deberian minimizarse para evitar la decoloración del polímero, geles, ojos de pescado, y los cambios significativos en la viscosidad del fundido. Se puede lograr la minimizacion del tiempo de residencia mediante el uso de extrusoras de EVOH de tamaño adecuado, evitando baja velocidad de extrusión, usando tuberías de adaptación con la longitud mínima, diámetros de agujero más pequeños y eliminando los puntos muertos en el sistema de extrusión.

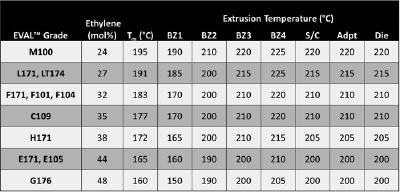
Las temperaturas de procesamiento de EVOH deben fijarse tan bajas como sea posible sin crear inestabilidad interfacial con las capas adyacentes y sin conseguir no fundidos o mala mezcla. Además, no se recomienda procesar el EVOH por encima de 240 grados °C. La Tabla II contiene temperaturas de extrusión recomendadas para EVOH. Adicionalmente, se debe evitar una parada prolongada con el EVOH en el sistema de extrusión, y el EVOH debe ser purgado totalmente del sistema antes de apagarlo. La velocidad de la extrusora de EVOH se debe establecer en no menos de 10 rpm.


Una preocupación económica en coextrusión es la pérdida de rebabas o el desperdicio de los refiles del proceso. El desperdicio de EVOH multicapa se puede recuperar y reusar. El reciclaje post-consumo de los empaques conteniendo EVOH también es posible.

El recuperado que contiene hasta 15% de EVOH se usa comúnmente como una capa discreta en estructuras de lamina multicapa para envases termoformados rígidos. El EVOH recuperado también se puede utilizar en menos de 5% en capas discretas en estructuras de película delgada, pero las propiedades ópticas y las propiedades mecánicas puede verse afectadas negativamente.

La exposición prolongada de EVOH recuperado al entorno ambiental dará lugar a una alta absorción de humedad del EVOH recuperado, por lo que este material debe ser secado antes de la extrusión.

Absorción de humedad y secado del EVOH
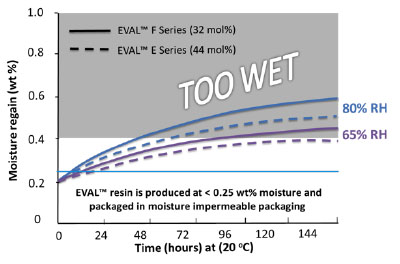
Las resinas de EVOH son inherentemente hidrofílicas, por lo que se deben tomar precauciones para evitar la absorción de humedad (ver Figura 1). Las resinas EVAL se producen con menos de 0,25% en peso de humedad y se despachan en cajas forradas o bolsas impermeables a la humedad a base de laminado de folio de aluminio para evitar la absorción de humedad. La humedad en la resina de EVOH puede causar dificultades de procesamiento, tales como la formación de espuma o huecos en el material extruido. Se deben tomar precauciones después de abrir un envase para evitar la absorción de humedad excesiva, especialmente en ambientes cálidos y húmedos. Estas precauciones incluyen:
  • Mantener el contenedor EVOH lejos de las fuentes de agua y zonas húmedas 
  • Cortar solamente un pequeño agujero de acceso en el forro o bolsa e insertar el tubo de aspiración 
  • Volver a sellar la bolsa o forro después de su uso 
  • Usar una trampa de humedad si se utiliza un sistema de transporte de aire 
El EVOH puede estar expuesto al entorno ambiental durante períodos de hasta 24 horas mientras se está consumiendo la resina , a menos que se esté procesando en un ambiente caliente y húmedo.


Si el contenido de humedad de la resina de EVOH supera 0,4%, se debe secar en un secador de aire circulante tipo desecante a una temperatura de 90 ° a 110 ° C por hasta cuatro horas, dependiendo del nivel de humedad . Se debe tener precaución contra el exceso de secado de la resina EVOH ya que el contenido de humedad inferior al 0,05% puede causar que la resina EVOH se degrade térmicamente. El exceso de secado también puede causar un aumento de la viscosidad, lo que hace más difícil el procesamiento.

Sobre el Autor
Gene Medlock es el gerente de servicio técnico y desarrollo de la División de EVAL de Kuraray America Co., líder en producción de especialidades químicas, fibras y resinas. La compañía cuenta con una de las mejores instalaciones de investigación y producción ubicadas en Houston, TX, y una red de abastecimiento de todo el mundo. Antes de unirse a Kuraray, el era ingeniero de procesos en Kaneka High Tech Materials. Gen tiene la patente de Estados Unidos en respaldo poliméricos de alfombras, y obtuvo una licenciatura en ingeniería química de Texas A & M University.

Gene Medlock
PFFC
02 Febrero 2015

2 de marzo de 2011

Consumo de resinas de PVC en Peru

Las importaciones totales de resina de PVC grado suspensión fueron 133,695 TM en el año 2010. El crecimiento promedio del consumo en el periodo 2005-2010 fue 15.24 %, aun considerando la caída de 10.61 % en el 2008. Este crecimiento acelerado es el resultado de la dinámica actividad de la industria de la construcción principalmente. Otro factor es el desplazamiento de otros materiales en la fabricación de productos competitivos como la madera, aluminio, etc. En el año 2010, el consumo de resinas estuvo principalmente dirigido a la fabricación de tubos, el cual aproximadamente llega a 47 % del total. La diferencia esta cubierta por fabricación de mangueras, laminas calandradas, películas extruidas, perfiles, cables, suelas, pisos, recubrimientos.

Los fabricantes medianos y pequeños son atendidos por los fabricantes locales de compuestos de PVC entre los cuales estan Andina Plast (el mas grande), siguiendolo de lejos, Platers, Industria Procesadora de Plasticos, Inversiones Reysan, Compuestos Sinteticos.

Por otro lado, colaboran con el suministro local los distribuidores de resinas de PVC entre los cuales destacan, Mexichem Peru, Dispercol y en menor proporcion, Comercial Quimica Scorpion, Polinplast, Negociacion Comercial Santa Maria, Comercial Plastimax, Cominter, Cusa, Importadora Distribuidora Libra, Trade Fega.

Quienes son los principales proveedores de resinas?
Shintech - EUA, Formosa Plastics - EUA, OxyChem - EUA, Georgia Gulf - EUA, quienes cubren el 89.4 % del total.
Mexichem - Mexico y Colombia, quines cubren el 9.5 % del total.
El resto lo cubren fabricantes de Venezuela, Puerto Rico, Korea, China.

Ahora bien, el consumo de PVC no esta formado solamente por las importaciones de resinas, tambien debemos considerar las importaciones de productos terminados y semiterminados como las peliculas para embalaje farmaceutico, las geomembranas, los tapacantos, los perfiles para ventanas, los pisos sinteticos, los recubrimientos y tintas, las bolsas de soluciones intravenosas, los cables electricos.
El exito del PVC radica en su excelente valor y versatilidad. Las resinas pueden ser adecuadas para aplicaciones especificas mediante el compuesto para formular productos tan variados como una película completamente transparente hasta una gruesa y opaca tubería.

El proceso del PVC se puede ver en la gráfica siguiente:


Para aplicaciones finales, se usa el compuesto de PVC. Los compuestos rígidos tienen de 85 a 90 % de PVC; los compuestos flexibles entre 40 a 60 %. El resto esta compuesto de aditivos tales como plastificantes, estabilizantes, modificadores de impacto, ayudas de proceso, lubricantes, pigmentos y cargas.
Alcanzar el balance correcto de resina y aditivos para una aplicacion dada, es un arte que requiere un conocimiento intimo de todas las condiciones a encontrar en el procesamiento.
Los compuestos de PVC se procesan mediante todas las técnicas de fabricación, incluyendo extrusión, calandrado, moldeo por inyección y soplado. Aproximadamente, el 75 % de todo el PVC es extruído.

El crecimiento futuro del PVC varia de acuerdo a cada mercado.
Tubería,
Los segmentos de mercado incluyen agua, desagüe, drenaje, venteo, conducto y ducto. El PVC clorinado esta reemplazando al cobre en tubería casera interna. El crecimiento seguirá aumentando como resultado (1) del reemplazo y mejora de la tubería vieja existente, (2) actualización de códigos de construcción que abrirán nuevas áreas para el PVC, (3) crecimiento de las aplicaciones de tubería de diámetro grande desplazando al concreto, fierro y arcilla.

 Revestimientos de fachadas,
Mercado completamente nuevo, cuyo crecimiento dependerá del (1) crecimiento de la construcción de nuevas casas, (2) introduccion de diseños con apariencia de madera, (3) concientización del propietario respecto a los bajos costos de mantenimiento y extensión de vida útil en climas con una fuerte exposición a los rayos UV.

Ventanas,
Los marcos de vinilo están ganado aceptación en los mercado de casas nuevas y remodeladas debido a sus excelente propiedades térmicas y bajos requerimientos de mantenimiento. La penetración sera a costa de la madera y el aluminio.

 Productos calandrados
Entre estos están, las losetas para pisos, empaques blister, marroquines para autos y muebles, decoración de paredes, geomembranas, techos, cubiertas de piscinas, maletas y ropa, cortinas de baño y tarjetas de crédito.
Aquí también habrá un crecimiento, principalmente ligado a los mercados de construcción, minería y comercio.

Cables y conductores eléctricos
La inherente resistencia a la llama y economía de costos lo hace que mantenga una alta tajada del mercado. Las principales aplicaciones son conexiones internas de edificios, telecomunicaciones, cableado electrónico, cableado de artefactos y cables con enchufes.
Es un mercado ligado al de la construcción por lo que se prevé que continuara su crecimiento.

 Hospitalario,
Entre estos productos están las bolsas de sangre, bolsas de drenaje e intravenosas, tubería transparente, dispositivos de respiración, dispositivos quirúrgicos y empaques blister farmacéuticos. el PVC destaca aquí por su economía de costo, y sus ventajas en adherencia por solvente, resistencia al impacto, resistencia al plegado, facilidad de impresión, tenacidad y su facilidad para ser esterilizado por diversos métodos.

Embalaje
El PVC tiene un mercado establecido en las fundas termoencogible para botellas (yogurt) y las envolturas de auto adherencia (cling) para las bandejas de alimentos. Estos mercados también continuaran creciendo en los años siguientes.

19 de enero de 2009

Los plasticos y la construccion - Techos

TECHOS
Las partes básicas de un techo son la cubierta, la barrera térmica (aislamiento), y la membrana impermeable que sella la compleja estructura de techado. La membrana incorporada de techado esta hecha de (1) bitumen (asfalto) u otro material mas moderno, (2) los fieltros de techado (refuerzo), y los agregados para protección del bitumen contra la oxidación y la luz UV.
El asfalto fundido usado para impermeabilizar es una mezcla de bitumen y cargas minerales, debidos a sus características limitadas, el bitumen has sido objeto de muchos estudios dirigidos a mejorar sus propiedades físicas y mecánicas. Se probaron varios enfoques, tales como tratamiento químico y mezclado con cauchos naturales y sintéticos o látex.
A la fecha, en la practica, hay varias mezclas de bitumen- polímero o elastómero-bitumen, tales como PE-bitumen o elastómero-bitumen incluyendo copolímero bloque estireno-butadieno-estireno (SBS)-bitumen, o copolímero estireno-butadieno (SBR) bitumen. El uso de membranas a prueba de agua basadas en mezclas de elastómero termoplástico-bitumen, esta aumentando especialmente en los países de clima nórdico.
Aunque el material mas usado para membranas de una capa es el EPDM, compitiendo con el, están el Hypalon – DuPont (polietileno clorosulfonado), sus productos de Neopreno y el PVC modificado. Se cree que el crecimiento futuro en el mercado de techos dependerá de productos tales como Hypalon, que es fácil de manipular y tiene buena resistencia al ozono, y en los PVC modificados con plastificantes poliméricos.
El cambio mas dramático en los techos comerciales ha sido el cambio de los techos con bitumen incorporado a techo de una membrana, particularmente en EUA. Introducidos por Carlisle Corporation con su techo de una membrana de EPDM, inmediatamente se convirtió en el producto de mas rápido crecimiento en la historia de la industria norteamericana del caucho, representando actualmente mas del 50 % del mercado de techo plano no residencial.
La facilidad de instalación y durabilidad del techo de una sola capa, junto con su resistencia al clima, productos químicos, y ozono, lo hacen un sistema de techado económico. Un detalle diferente del techo de una capa es que cura con el ambiente y aumenta su elasticidad conforme envejece. Se están desarrollando grados anti flama de EPDM.

Los plasticos y la construccion

La industria de la construcción esta siendo transformada por los cambios económicos y demográficos, que están creando cada vez mas oportunidades para los productos plásticos. En orden de importancia, es la que mas se acerca a la industria del embalaje, como usuario de plásticos y ha probado ser el mercado de mayor crecimiento en uso de plásticos en los últimos 20 años con ventas crecientes en techos, pisos, tuberías y ductos, ventanas y puertas, plomería y aislamientos.
El uso de materiales diferentes a la madera en edificios y construcción ha sido estimulado por los crecientes precios de los productos de madera. Sin embargo, un factor clave en el crecimiento de los plásticos en construcción residencial es la aceptación del consumidor.
Las ventajas de los plásticos sobre los materiales convencionales, incluyendo calidad mejorada, costos de instalación reducidos, mejor apariencia, durabilidad, y bajos requerimientos de mantenimiento, han acelerado su aceptación.
El material plástico predominante usado en edificación y construcción es el Cloruro de Polivinilo (PVC); este absorbe casi la mitad del consumo total de resinas en estas industrias. La aplicación principal es en tubos y tuberías rígidas, donde tiene alrededor del 40 % del consumo total de la industria.
Los usos específicos de tubería incluye líneas de desagüe, líneas de agua de lluvias, y las troncales de agua potable. Estos representan un ejemplo clásico de aceptación de un producto nuevo, donde una calidad superior, precio moderado, y una percepcion de producto de alto valor, pueden suplantar materiales de edificación existentes y alcanzar una posición dominante de mercado. Otros usos principales del PVC incluyen revestimientos, accesorios, y perfiles extruidos para productos finales como puertas y ventanas, significando alrededor de 12 % del consumo total de resinas en edificación y construcción.
Las resinas convencionales termoestables, urea, melamina, fenólica, representan casi un tercio del consumo de resinas en las industrias de edificación y construcción. La mayoría de estas se usan para maderas impregnadas en resina, tales como el triplay, tableros de partículas de madera, tableros de astillas orientadas. El polietileno de alta densidad (PEAD) usado principalmente para tubería rígida representa casi el 5 % del consumo total. Otras resinas significativas, que representan casi el 3-5 % del consumo total, incluyen otros polietilenos, poliéster no saturado y poliestireno.
Aplicaciones
Recubrimiento de techos
Techos plásticos
Techos y estructuras flexibles
Pisos
Ventanas y puertas
Paneles aluminio-plástico
Paneles acero-plástico
Compuestos polímero-concreto
Compuestos madera-plástico
Control y prevención de corrosión
Marina y costa afuera


En las siguientes entradas, desarrollaremos cada aplicacion.