Mostrando las entradas con la etiqueta Arburg. Mostrar todas las entradas

31 de agosto de 2019

La conferencia Erie cubre la innovación y las tecnologías emergentes de plástico


Lumkin
Erie, Pa. - Los oradores en una amplia conferencia en el Behrend College, Penn State Erie, cubrieron todo, desde tecnología de inyección de baja presión y prensas totalmente eléctricas hasta nuevos usos de folio y película, accionamiento "inteligente" de pasadores de corredera caliente , enfriamiento de moldes y mezcladores de materiales - con algo de Industria 4.0 en buena medida.

Otras presentaciones en la Conferencia de Innovación y Tecnologías de Plásticos Emergentes detallaron simulación de moldeo, estandarización remota de moldes de inyección y sistemas de secado.

La conferencia, del 19 al 20 de junio, atrajo a 210 personas a la universidad en Erie.

Joachim Kragl, director de sistemas avanzados de moldeo por inyección y procesamiento en Engel Machinery Inc. en York, Pensilvania, describió cuánto ha cambiado la decoración en molde (in-mold decoration (IMD) durante las últimas dos décadas. Inicialmente, el IMD se utilizó para cambiar los colores de los productos básicos de consumo, como las cubiertas de los teléfonos celulares.

"Entonces, qué hay de nuevo en 2019? El deseo original de cambiar la apariencia de las partes realmente no cambió. Pero lo que sí cambió dramáticamente es la cantidad de integración funcional que ahora queremos hacer con folios o películas", dijo.

Kragl pasó piezas para la consola central de un automóvil, hecha con placas y sensores moldeados en circuito. "Puedes integrar conexiones dentro de la preforma de la película", dijo.

La película en molde se termoforma al vacío en una preforma, luego se inserta en el molde y se vuelve a moldear. La decoración en molde se puede hacer en un proceso de bobina a bobina y, por lo general, no debe convertirse en una preforma, dijo.

En las consolas automotrices, un conductor o pasajero puede cambiar la configuración con botones o gestos de pantalla plana, como en un teléfono inteligente. La fuente de luz atraviesa la película. Una consola central puede tener 200 piezas, pero el moldeo de película reduce eso a una sola placa, dijo.

"Lo que lo hace muy interesante para la industria automotriz es que el tiempo de montaje de una pieza como esa que se reduce en aproximadamente un 90 por ciento", dijo Kragl. "Se ajusta en su lugar. Todos los contactos se realizan tan pronto como se ajusta en su lugar. No hay conexiones, no hay accesorios, no hay pernos, y la conexión eléctrica también ocurre".

Kragl dijo que la película para moldeo ha avanzado mucho desde los primeros días. Ahora puede usar película y folio para crear una amplia gama de texturas superficiales, haciendo que su tacto sea suave, sedoso, aterciopelado o pegajoso, e incluso múltiples texturas en diferentes áreas de la misma parte.

La película también juega un papel importante en el recubrimiento resistente a los arañazos de lentes , dijo. El recubrimiento está en la película portadora, que se despega, dejando el recubrimiento en el lente.

Kragl dijo que se acerca una aplicación de "santo grial": película con aditivos especiales para simular el cromo que se sentirá frío al tacto, no como "plástico" en absoluto.

"Hay posibilidades realmente ilimitadas de lo que se puede hacer con película en estos días", dijo.

Precisión de corredera caliente
Donald Hickel, gerente regional de ventas de Manner USA Inc., describió tres tecnologías para accionar pasadores de válvula de corredera caliente en moldes de alta cavitación, tales como moldes para productos médicos, embalaje y de cuidado personal. Manner USA en Lawrenceville, Pa., Es parte de Otto Männer GmbH en Alemania, el cual es propiedad de Barnes Group Inc.

"Están sucediendo muchas cosas en el proceso de moldeo. Se tiene enfriamiento y las cavidades, núcleos; tienes la manipulación de la resina y la masa fundida", dijo Hickel. El control preciso de la actuación del movimiento de la compuerta del pasador de la válvula es crítico, dijo.

"Es muy importante que todas las válvulas actúen al mismo tiempo", dijo.

Los sistemas de compuerta de válvula pueden ser neumáticos con un accionamiento individual, neumático con un diseño de "placa común" donde una placa que se mueve mecánicamente engancha todos los pasadores de la válvula al mismo tiempo o utiliza una placa accionada eléctricamente.

Hickel dijo que Manner fabrica los tres tipos, y todos están probados en el mercado.

"Estos sistemas están diseñados para millones y millones de ciclos", dijo.

La placa de accionamiento impulsada eléctricamente de Manner se llama placa electrónica. Se puede configurar para un posicionamiento ilimitado, con ajustes de nivel de micrones.

"La interfaz de servocontroles con los controles adecuados. Es una cosa hermosa. Tiene la capacidad de trabajar dentro de las limitaciones preestablecidas de los servos, y puede tener un ajuste fino del control, en relación con los pasadores de la válvula", dijo. "Realmente puedes configurar estos servoaccionamientos para hacer cosas increíbles".

Moldeo de baja presión
Los asistentes a la conferencia obtuvieron una base en el moldeo por inyección a baja presión, gracias a las presentaciones de funcionarios de Milacron Holdings Corp. e Imflux Inc.

Eric Hallstrom dijo que Milacron ha cambiado el nombre de su maquinaria de espuma estructural y  relacionados como la Unidad de Moldeo por Inyección de Baja Presión (Low Pressure Injection Molding, LPIM). El es gerente comercial de tecnologías LPIM en el fabricante del equipo.

LPIM cubre más que solo espuma estructural, aunque ese es el proceso principal que se realiza en las máquinas que cuentan con una gran placa llena de agujeros y boquillas con los que pueden correr muchos moldes, o moldear una parte muy grande. Hallstrom dijo que el segmento LPIM incluye banda estructural y moldeo con ayuda de gas.

El proceso de espuma estructural puede ejecutar un tamaño máximo de disparo de 181.4 kg (400 libras), con una producción de extrusora de 2,495 kg (5.500 libras) por hora, todo con baja presión.

"¿Qué hace que la LPIM sea especial? Una máquina de 500 TM tiene aproximadamente el tamaño de placa de una máquina de moldeo por inyección de 2,300 TM con alta presión", dijo.

La de 500 TM es el tamaño más pequeño que fabrica Milacron. La línea LPIM corre hasta 2.500 TM.

Las máquinas grandes son buenas para ejecutar familia de moldes, piezas que se ensamblan juntas.

"Los principales mercados son manipulación de materiales, productos comerciales, infraestructura y partes de vehículos recreativos", dijo Hallstrom. El mostró una diapositiva que presenta partes que incluían casetas de plástico para perros, tapas de alcantarillas y contenedores colapsibles de transporte.

Hallstrom dijo que Milacron está mirando a Imflux para ver si la tecnología de esa compañía funciona en las máquinas de baja presión. El otoño pasado, Milacron se convirtió en el primer fabricante de maquinaria para moldear piezas utilizando Imflux en una feria comercial, durante Fakuma en Friedrichshafen, Alemania.

Dan Lumpkin, vicepresidente de fabricación de Imflux, que forma parte del gigante de productos de consumo Procter & Gamble Co., explicó cómo el proceso difiere del moldeo por inyección de alta presión tradicional.

En el moldeo tradicional, el objetivo es inyectar el plástico en el molde lo más rápido posible a alta presión, luego congelarlo con agua fría. Mostró una foto de conmutadores que se apiñaban en un metro de Tokio para ilustrar su punto.

"¿Qué otro material en el mundo pasa por todas estas tensiones en 10 segundos?" preguntó. "En pocas palabras, con el moldeo por inyección convencional, inyecta el material lo más rápido que pueda. Lo que estamos diciendo es que no hagan eso. Disminuya la velocidad, llene y compacte al mismo tiempo y deje que la cavidad le diga al molde, vaya más rápido , vaya más despacio, vaya muy rápido o muy lento - pero mantenga la presión constante ".

Imflux utiliza baja presión constante y llenado lento, lo que Lumpkin llamó "poco y despacio". Los sensores de presión en la boquilla de la máquina y dentro del molde al final del llenado, trabajan con el software desarrollado por Imflux para dar retroalimentación cada milisegundo para mantener la presión mínima constante para llenar el molde.

Imflux puede reducir los tiempos de ciclo, hacer mejores piezas sin tensiones moldeadas y permitir el uso de prensas de inyección más pequeñas para hacer piezas, con un 35 por ciento menos de fuerza de sujeción que una máquina de alta presión, dijo.

Otra característica, llamada Ajuste Automático de Viscosidad, permite la ejecución de una gama más amplia de materiales, incluida la resina de especificaciones más amplias, dicen los funcionarios de Imflux.

"Nos elevamos a una presión constante y la mantenemos durante todo el ciclo", dijo Lumpkin. "Nuestro proceso es principalmente el control de la presión y mantenerlo constante en todo momento". Él lo llama control de crucero.

Revisó los resultados de un estudio de caso que Imflux, de Hamilton, Ohio, hizo en una tapa abatible para P&G.

‘Enfriamiento científico'
Tu has empujado el término moldeado científico? Mark Brown está impulsando el "enfriamiento científico". Su compañía en Grandview, Missouri, Burger & Brown Engineering Inc., realiza mecanizado de precisión y moldeo por inyección - y hace seis años, agregó clases de enfriamiento científico.

Brown, el CEO, dijo que la compañía tiene datos que muestran cómo el flujo turbulento de agua a través de un canal de enfriamiento del molde de inyección es mejor que el flujo laminar, donde el fluido corre en línea recta.

"La turbulencia lleva agua fresca a la superficie del sistema de enfriamiento, por lo que hay un mejor enfriamiento", dijo.

Con el flujo laminar, la superficie exterior está caliente y el interior de la corriente de agua está fría, no es una forma eficiente de enfriar un molde, dijo Brown.

Jochen Mitzler, director de inteligencia de mercado y gestión de productos de KraussMaffei Technologies GmbH en Munich, habló sobre la prensa de moldeo totalmente eléctrica PX de KM. La PX está diseñada como una máquina modular que permite a los clientes mezclar y combinar unidades de sujeción e inyección para sus aplicaciones.

"Es solo una máquina de dos piezas, donde reunimos los componentes. Al igual que la industria automotriz donde tienen el chasis y el motor", dijo.

KraussMaffei también ofrece un PX totalmente eléctrico para correr Caucho de Silicona Líquida, que está creciendo en el mercado médico y está encontrando nuevas aplicaciones en lentes, dijo Mitzler. La máquina LSR (Liquid Silicon Rubber) se llama PX SilcoSet.

Datos e Industria 4.0
Alan Landers, director de desarrollo de productos de Conair Group, dijo que los mezcladores son componentes importantes para recopilar datos para el inventario y el control de calidad. "Las mezcladoras se colocan en un lugar único en una fábrica" ​​porque están entre el sistema de carga y la máquina de moldeo o extrusora, dijo.

Landers dijo que la mezcladora gravimétrica TrueBlend de Conair brinda informes de inventario, informes de turnos, informes de estado y otros tipos de información de producción. Los mezcladores se pueden vincular juntos, una tendencia que Landers dijo que está a punto de explotar en los próximos cinco años, a través de la Industria 4.0, ya que todos los equipos se conectarán.

Conair ha hecho un gran movimiento a la Industria 4.0 con su plataforma SmartServices basada en la nube que puede recopilar toda la información de los equipos de procesamiento de plástico en un solo tablero.

Otros dos funcionarios de maquinaria - de Arburg Inc. y Wittmann Battenfeld Inc., también se dirigieron a Industry 4.0.

Wittmann Battenfeld llama a su versión Wittmann 4.0, y el controlador de la máquina de moldeo por inyección actuará como el centro de la red. Tom Betts, gerente de ventas regional, dijo que los datos de producción de todos los equipos - incluyendo los auxiliares - se integran a través de un enrutador Wittmann 4.0.

Otra característica, el sistema de monitoreo de condición (CMS, condition monitoring system)), puede brindarle al operador información clave, incluida la calidad del aceite y el agua, y cuándo la punta del tornillo está desgastada y necesita reemplazo, dijo Betts.

Daniel Heinzelmann, consultor de ingeniería de aplicaciones de Arburg, presentó un "camino hacia la digitalización" en su presentación de Erie.

Dijo que el primer "prerrequisito" en el camino a la Industria 4.0 es tener protocolos de comunicación estándar. Heinzelmann citó Euromap 77, una interfaz digital común que permite que las máquinas de moldeo por inyección de diferentes compañías se comuniquen electrónicamente entre sí.

Euromap, la asociación europea de maquinaria, está trabajando en otras normas que cubren máquinas de moldeo y controladores de temperatura, correderas calientes, robots y otros componentes.

Heinzelmann dijo que el segundo prerrequisito para la Industria 4.0 es un sistema de producción flexible que minimice el tiempo de preparación y desmontaje de trabajos.

"Tendremos una fábrica inteligente. Y las máquinas comenzarán a hablar", dijo. La maquinaria también programará el mantenimiento de una prensa de moldeo por inyección y equipos auxiliares, a través del número de ciclos.

Heinzelmann dijo que el controlador Gestica de Arburg tiene la apariencia de los teléfonos inteligentes, donde un operador puede usar gestos como deslizar la pantalla y hacer zoom.

"Lo más importante es que tendrá la imagen 3D de la máquina dentro de su controlador", dijo, y agregó que esto mostrará dónde se encuentran los componentes de la máquina en la prensa y qué acción se necesita.

Heinzelmann dijo, en K 2019 este octubre, Arburg mostrará el uso de analizadores de llenado de moldes dentro del sistema de control que pueden hacer cambios, por ejemplo, a la velocidad de inyección si el operador cambia los parámetros de moldeo.

Y dijo que los técnicos de servicio están entrando en la Industria 4.0. El año próximo, Arburg lanzará en EUA un servicio donde el técnico presiona un botón en un teléfono celular cuando está en el automóvil conduciendo a una fábrica de moldeo. Los fontaneros y los repartidores de pizza no hacen eso.

Heinzelmann dijo que el mayor interés en Industry 4.0 está en el moldeo médico, donde los procesadores necesitan documentación completa de producción.

Bill Bregar
Plastic News
12 Julio 2019

5 de octubre de 2016

Moldeo por inyección en la “fábrica inteligente” durante K 2016

La adaptación del moldeo por inyección al concepto Industria 4.0 está ganando impulso. En la feria se podrá ver que, de alguna manera, la "fábrica del futuro" ya está aquí.

La nueva frontera de la “fábrica inteligente” será uno de los temas más destacados entre los fabricantes de maquinaria de inyección. Proveedores como Arburg, Boy, Engel, KraussMaffei, Sumitomo Demag y Wittmann Battenfeld intentarán dar más fuerza al concepto,inclusive en sistemas auxiliares.

En Europa, el término que recoge esta tendencia es “Industria 4.0,” aunque los fabricantes están empleando numerosas variantes, tales como “Injection 4.0” (Engel), “Plastics 4.0” (KraussMaffei), “Wittmann 4.0” (Wittmann Battenfeld) e incluso “Electrified 4.0” (Sumitomo Demag).

Con una deslumbrante variedad de células automatizadas, los expositores harán hincapié en una serie de áreas especializadas de moldeo para los mercados de automoción, empaque, productos médicos y productos electrónicos de consumo.

El concepto INDUSTRY 4.0 empieza a consolidarse
Uno de los factores que puede contribuir a la mayor visibilidad del concepto industria 4.0 en esta feria es el esfuerzo de Euromap, asociación de maquinaria europea, para codificar un nuevo estándar industrial para la comunicación entre las máquinas "inteligentes", los equipos de planta y los observadores humanos remotos. 

Esta norma lleva el nombre de OPC-UA, Open Platform Communication—Unified Architecture (comunicación de plataforma abierta: arquitectura unificada). La palabra clave es "abierta" y se dice que la atracción principal de este protocolo es su adaptabilidad "universal" multiplataforma. Engel, KM, Sumitomo y Wittmann han mencionado específicamente que su implementación del plan industria 4.0 se basa en OPC-UA.

Wittmann Battenfeld (Pabellón 16 D-22) estrenará su nuevo Router Wittmann 4.0, "la puerta de entrada a la unidad de trabajo," que es compatible con OPC-UA. Este dispositivo acepta sólo comunicaciones Wittmann 4.0 y asigna automáticamente direcciones IP a cualquier equipo Wittman 4.0 en la unidad de trabajo.

También destacamos lo que podría ser la presentación más importante de Wittmann en la feria: el nuevo controlador Unilog B8 para todas sus máquinas de inyección. Tiene una pantalla multi-táctil más grande, de 21,5 pulgadas, a color, que puede mostrar dos páginas a la vez, y que funciona bajo el nuevo sistema operativo de Windows 10 IoT ("Internet de las cosas").

Como una demostración de la capacidad de comunicaciones remotas fundamental para la industria 4.0, Wittmann Battenfeld mostrará una máquina en su nueva serie totalmente eléctrica EcoPower Medical, que estará en funcionamiento en una celda de sala limpia, pero será operada desde fuera mediante una tableta. También tendrá en operación una prensa MacroPower de 1100 toneladas para hacer la primera demostración pública del sistema de monitoreo Condition de Wittmann (CMS), que forma parte de sus "servicios inteligentes" para la industria de 4.0.

Wittmann Battenfeld también conectará una prensa y equipos periféricos a través de Wittmann 4.0 para hacer una demostración de la producción individualizada. Los visitantes podrán introducir sus nombres en una terminal de computadora y recibir un código QR impreso. Cuando ese código es escaneado en otra estación, la siguiente pieza que se produzca será trasladada a una estación donde se imprimirá por láser con el nombre del visitante.

Como recordarán los asistentes a las últimas exposiciones internacionales, Arburg (Pabellón 13 A-13) ha demostrado su disposición para la industria 4.0 a través de muestras similares de producción individualizada. La firma alemana presentará de nuevo una mini fábrica inteligente que conecta una máquina de inyección Allrounder con su impresora 3D Freeformer y un robot de siete ejes.

Engel (Pabellón 15 B-42) está poniendo en marcha OPC-UA para interconectar su control de flujo electrónico e-flomo, con una nueva unidad de control de temperatura del agua con bombas de velocidad variable, desarrolladas conjuntamente por Engel y HB-Therm de Suiza. Los dos dispositivos están integrados en el controlador de máquina CC300 de Engel y se coordinan mediante el nuevo software de control de flujo iQ. 

Este nuevo compañero para el control de peso iQ y control de unidad de cierre iQ de Engel está diseñado para encontrar automáticamente la velocidad de flujo óptima en el molde y proporcionar sólo el flujo necesario para alcanzar también una óptima refrigeración, según una ΔT preestablecida, o la diferencia de temperatura del agua de entrada/salida, y así ahorrar hasta un 80% en la energía de refrigeración de molde.

La estrategia actual "Plástics 4.0" de KraussMaffei (Pabellón 15 C-24) se pondrá en marcha en varias formas en la feria K para destacar los tres componentes esenciales de la fábrica inteligente: máquinas inteligentes, procesos de producción en red y servicio interactivo. En la categoría de máquinas inteligentes, KraussMaffei presentará su recién mejorado software APC Plus (Adaptive Process Control), que detecta y ajusta para cambiar las condiciones ambientales o la viscosidad de la resina. Las nuevas funciones en la versión "Plus" incluyen soporte para moldeo multi componente y de caucho de silicona líquida (LSR).

En la categoría de producción integrada, la empresa alemana expondrá nuevamente su proceso FiberForm de sobremoldeo de compuestos orgánicos en lámina (organosheet). Esta vez, todos los datos orientados a la calidad del proceso, tales como curvas de calefacción de láminas orgánicas, curvas de presión de la inyección y de la cavidad, no sólo se registran en una base de datos, sino que se documentan para cada pieza individual en una etiqueta impresa con un código QR que va adherido a la pieza. Esto hace posible rastrear todos los datos de producto y el proceso para cada pieza en cualquier lugar a través de teléfono celular, tableta o computador.

Otra novedad de la firma alemana es DataXplorer, un sistema abierto para el registro y análisis exhaustivo de datos de proceso en moldeo por inyección, así como procesos auxiliares en toda la producción. Otras herramientas de Plastics 4.0 para monitoreo de máquinas en la feria K incluirán aplicaciones de cámara web y una interfaz de computadora central estandarizada para interconectar máquinas basadas en OPC-UA.

Y para la tercera línea del "4.0", KraussMaffei llevará a la feria una nueva herramienta de servicio interactivo que utiliza OPC-UA. La plataforma E-Service, disponible a través de los sitios web de KM, Netstal y Berstorff, permite al cliente acceder a datos actuales de la máquina y la producción utilizando la función de control directo.

La nueva incorporación de Engel a la categoría de "servicios inteligentes" es el módulo e-connect.monitor para monitorear de forma remota y las 24 horas continuas las condiciones de la máquina para programar mantenimientos, prever desgastes o fallas de componentes y maximizar la disponibilidad de la máquina al reducir paradas en la producción planificadas y no planificadas. Los dos primeros módulos de diagnóstico están diseñados para controlar el desgaste del husillo sin manipularlo, usando una nueva tecnología ultrasónica con sensores fuera del cilindro; y monitorear la condición de los husillos de bolas en ejes servo eléctricos.

Sumitomo (SHI) Demag (Pabellón 15 D-22) presentará cinco máquinas, todas con algún tipo de servo accionamiento, bajo el lema “Electrified 4.0” que reúne un "equipo diseñado para las oportunidades y demandas de la industria 4.0". En la exposición estarán una máquina híbrida de alta velocidad El-Exis y una prensa servo hidráulica Systec Servo con una interfaz OPC-UA para "demostrar una comunicación conforme a las normas de la industria 4.0".

Boy Machines (Pabellón 13 A-43) dice que está "dando un paso hacia la industria 4.0 con la opción de conectar sus máquinas a internet." En el stand de Boy, todas las máquinas enviarán datos operativos desde sus controles Procan Alpha a un servidor mediante conexión a internet.

Por Matt Naitove
Plastics Technology México
01 Setiembre 2016

23 de septiembre de 2016

Arburg expondrá 27 máquinas en la K 2016: Allrounder, Freeformer, Industria 4.0 y más

Innovaciones y tendencias en construcción ligera, transformación de LSR, técnica de envases, etc.

En la feria internacional K 2016, que se celebrará entre el 19 y el 26 de octubre en Düsseldorf, se presentarán un total de 27 innovaciones en aplicaciones, procesos y soluciones “llave en mano” de máquinas de Arburg para la producción eficaz de piezas de plástico desde un tamaño de lote 1 hasta las grandes series. Arburg muestra en el stand 13A13 de la feria el estado general de la técnica con doce máquinas expuestas entre las que se encuentran varias primicias mundiales. Los visitantes pueden conocer de forma práctica y en directo tendencias como la eficiencia en la producción, la construcción ligera e Industria 4.0, así como soluciones especiales del sector, como por ejemplo, para el envasado y medicina.

“Las personas que conocen Arburg saben que nos gustan las sorpresas y que nos guardamos un as en la manga. Lo mismo ocurrirá este año en la importante feria K”, comentó Michael Hehl, socio gerente y portavoz de la dirección de Arburg, y continúa mientras guiña un ojo: “En marzo se presentaron a nivel mundial las máquinas básicas eléctricas de la serie Allrounder Golden Electric. Este fue el primer producto nuevo, pero ni mucho menos la última novedad de este año. Invito a todas las personas que quieren saber qué mueve el sector y cómo la transformación del plástico será todavía más eficaz en el futuro a que nos visiten en el stand A13 del pabellón 13. Allí mostraremos al público especializado internacional numerosas innovaciones y tendencias relativas al moldeo por inyección y la fabricación aditiva, así como a Industria 4.0”.

Inteligente: Industria 4.0 para productos y producción
Los fabricantes innovadores de máquinas como Arburg se convierten en proveedores de sistemas de fabricación flexibles para la producción interconectada mediante tecnologías TI en la “fábrica inteligente”. Desde hace ya 30 años la empresa, con sede en Loßburg, se centra en la aplicación práctica; en 1986 presentó en la feria K un sistema de fabricación enteramente automático sin procesos manuales de equipamiento que estaba compuesto por varias máquinas de moldeo por inyección encadenadas. A partir del ejemplo de las tijeras personalizadas para oficina se ha demostrado en varias ocasiones cómo se pueden descubrir nuevos modelos de negocio gracias a tecnologías de Industria 4.0 y a la incorporación de los requisitos que los clientes han expresado en línea en la cadena de valor añadido. En la línea de fabricación completamente interconectada mediante tecnologías TI y automatizada se encadenaron una máquina de moldeo por inyección Allrounder y un Freeformer para la fabricación aditiva industrial mediante un robot de siete ejes.

“Para la feria mundial K 2016 tenemos preparadas primicias de productos que abren nuevos caminos e ideas técnicas visionarias”, destaca Michael Hehl, Socio gerente y portavoz de la Dirección de Arburg. Foto: Arburg
En la feria K 2016 se mostrará una nueva aplicación innovadora en la que se integran una Allrounder vertical de 375 V, un Freeformer y un sistema de automatización. Además, en el punto de información central del stand A13 los visitantes pueden informarse acerca del potencial del futuro y las soluciones de Arburg. Podrán conocer cómo Arburg pone en práctica los temas Industria 4.0 y “fábrica inteligente” en sus productos y los ejemplos prácticos que resultan relevantes para la fabricación de piezas de plástico.

Novedad: serie básica eléctrica Golden Electric
Las inyectoras de la serie Golden Electric, que se lanzó al mercado en marzo de 2016, han despertado gran interés en todo el mundo. Se distinguen por la técnica acreditada y de alta calidad de Arburg “Made in Germany”, así como por una atractiva relación precio-rendimiento. Esto resulta posible gracias a componentes estandarizados, como por ejemplo, una combinación fija de distancia entre columnas, fuerza de cierre y tamaño de la unidad de inyección. La serie básica Golden Electric está disponible en cuatro tamaños (370, 470, 520 y 570) con fuerza de cierre de 600 a 2.000 kN. En la feria K 2016 un Allrounder 470 E Golden Electric con una fuerza de cierre de 1.000 kN y una unidad de inyección del tamaño 290 completan un componente técnico.


Tendencia: construcción ligera, silicona y ciclo rápido
Entre los procesos innovadores que Arburg perfecciona para la fabricación eficaz de componentes de plástico más ligeros, pero más estables, se encuentra Profoam. La tecnología de espumado física con la que se pueden fabricar componentes con una capacidad reducida de deformación y estructura espumosa homogénea en máquinas convencionales de moldeo por inyección se presentará en la feria K 2016 empleando como ejemplo una aplicación para el sector de la automoción. Gracias a la termorregulación dinámica de moldes para inyección se puede crear una superficie muy brillante.

Se podrá ver por primera vez una innovadora tecnología de molde de cubo especial para la industria del envase. El moldeo por inyección de dos componentes para un reloj de pulsera fabricado con dos siliconas líquidas diferentes (LSR), incluido el montaje de la caja del reloj, también es un proceso exigente. Otro punto destacado es la aplicación rápida para la técnica médica en la que se emplea una Allrounder 470 A eléctrica en ejecución para sala limpia.

Automatizado: desde el sacacoladas hasta la instalación “llave en mano”
Con el objeto de seguir aumentando el valor añadido del proceso de moldeo por inyección, se integran cada vez más pasos de procesos más laboriosos mediante el sistema de automatización. Arburg, en su calidad de proveedor de sistemas de fabricación, ofrece, además de máquinas de moldeo por inyección, una amplia gama para la automatización, todo de un mismo proveedor. En Düsseldorf la mayoría de las máquinas expuestas está equipada con sistemas de robot. Todos los productos estarán presentes: desde los sacacoladas sencillos hasta los robots de seis ejes con paneles de mando Selogica e instalaciones “llave en mano” más complejas. Asimismo, se presentará una novedad en el ámbito de los sistemas de robot Multilift lineales.

Industria: fabricación aditiva con Freeformer
Para la fabricación aditiva industrial de componentes de plástico Arburg presenta el Freeformer, que complementa el programa de la máquina en relación con las piezas individuales personalizables. Mediante el proceso de Arburg de modelado libre de plástico (APF) se pueden construir piezas de plástico con plena capacidad funcional a partir de datos CAD 3D. Una de las ventajas más importantes del Freeformer, en comparación con los procesos convencionales, es que el sistema puede procesar granulados plásticos económicos cualificados, que se aplican también en el moldeo por inyección. Entre estos se cuentan PA, ABS, OP y TPU y mezclas de estos materiales con características especiales. El Freeformer y el proceso de Arburg de modelado libre de plástico (APF) se siguen perfeccionando de forma constante y práctica. Los puntos fuentes son, por ejemplo, la cualificación de materiales adicionales y la estabilidad del proceso. Entre tanto, el Freeformer dispone, por ejemplo, de una cámara de construcción optimizada con el comportamiento mejorado del aire y la temperatura. Como alternativa, está disponible un secador de material integrado en el mando de la máquina. Además, resulta posible incrementar considerablemente la duración de uso del sistema de descarga. En la feria K 2016 se presentarán tres Freeformers para aplicaciones, materiales y componentes nuevos.

Para cada necesidad, una solución
Entre las máquinas expuestas se encuentra el producto adecuado para prácticamente cualquier sector y cualquier requisito de los clientes: desde Allrounder eléctricas, híbridas e hidráulicas hasta sistemas de robot e instalaciones “llave en mano” completos, pasando por Freeformers para la fabricación aditiva, soluciones de servicio y ejemplos prácticos sobre el tema Industria 4.0. Las innovadoras máquinas expuestas y las primicias mundiales demuestran cómo se fabricarán en el futuro piezas de plástico de forma todavía más eficaz con la técnica de Arburg.

En el stand 13A13 de la feria K la firma tendrá por primera vez una área propia de selección de personal para contratar a licenciados y especialistas. Previamente, desde el 1 de septiembre de 2016 estará disponible una web especial de Arburg “K 2016” en el que se pueden ver las máquinas expuestas, los puntos fuertes y los socios (www.arburg.com/events/k2016), que se complementa con la extensa información disponible desde el primer día de la feria.

Redacción Interempresas
13 Julio 2016

26 de abril de 2013

Las técnicas de inyección multicomponente

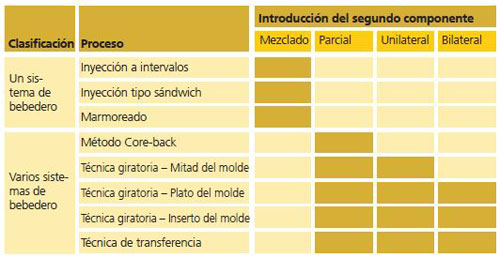
En la inyección multicomponente, técnica que surgió en la década de los años setenta, se inyectan dos o más materiales en un mismo molde y proceso. Este reportaje repasa las siete técnicas de procesos, así como las soluciones que ofrece en este sentido el fabricante alemán Arburg, especializado en equipos de inyección.
Redacción Interempresas


Las 7 técnicas de procesos

1. Inyección a intervalos
Con la inyección a intervalos pueden reproducirse efectos cromáticos en la superficie mediante la activación sincronizada de dos unidades inyección. Aquí no existe una limitación clara entre los colores de los componentes.

Unidad de intervalos adicional
La unidad de intervalos Arburg es un equipamiento especial para el acoplamiento de una unidad de inyección horizontal y una vertical. Se monta en el plato de sujeción fijo y puede utilizarse así de forma universal para distintos moldes. Para obtener una alta seguridad en el proceso, los flujos de masa fundida están acoplados térmicamente hasta justo antes del sistema de bebedero del molde.


2. Inyección tipo sándwich
La estructura tipo sándwich con un elemento superficial y un núcleo se consigue mediante la activación sincronizada de dos unidades de inyección. Al igual que en la inyección a intervalos, la estructura típica de tres capas se obtiene con ayuda de una unidad de intervalos.

Unidades de inyección independientes
Las unidades de inyección deben trabajar simultáneamente e inyectar en una secuencia programable. En Arburg se utiliza para ello la técnica de acumuladores hidráulicos o bien accionamientos servoeléctricos.


3. Marmoreado
En el proceso de marmoreado se crean efectos cromáticos en la superficie mezclando en una unidad de inyección varios plásticos de manera no homogénea, es decir, no existe una limitación clara entre los colores y los efectos cromáticos no son reproducibles.

Cilindro especial de marmoreado
Para el marmoreado, Arburg ofrece un módulo de cilindro especial con unidad de inyección a pistón. Un mezclador se encarga aquí de conseguir una buena mezcla de colores.


4. Método Core-back
En el método de inyección con noyo desplazable, la cavidad se amplía tirando de una corredera para inyección de un segundo componente. El ciclo secuencial es especialmente apropiado para piezas inyectadas con geometrías más simples.

Tiranoyos de libre programación
Los tiranoyos libremente programables a través de la unidad de pilotaje Selogica velan por un ciclo seguro. Su colocación junto al plato móvil resulta cómodo para el usuario y garantiza tiempos de equipamiento breves.

Técnica de transferencia: trabajo flexible. Posibilidad de traslado tanto en el molde como entre dos máquinas de inyección.

5. Técnica de transferencia
La transferencia de las prepiezas a la segunda estación se realiza en este proceso directamente dentro del molde mediante una sistema de robot o bien en una segunda máquina.

Sistemas de robot integrados
Cuando es posible integrar por completo los sistemas de robot en el pilotaje de la máquina, como sucede con la Selogica de Arburg, es posible sincronizar totalmente los movimientos del robot y del molde. Esto supone una alta seguridad en los procesos, una alta flexibilidad, ciclos más cortos y, con ello, una mayor rentabilidad.


6. Técnica giratoria
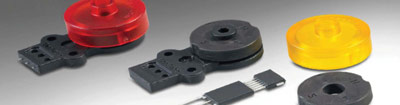
Mediante un movimiento de giro horizontal, las prepiezas se trasladan aquí a la segunda estación. Sin embargo, no se desmoldean completamente, sino que permanecen en el elemento del molde que se gira. Para ello, son necesarios dispositivos de giro dentro o fuera del molde. El giro puede realizarse en una mitad, en un plato o en un inserto del molde. Las dos últimas variantes se denominan también rotación index.

Unidades de giro separadas
Las unidades de giro de Arburg se montan en el plato móvil y se pueden utilizar así para distintos moldes. Su accionamiento se realiza de forma hidráulica o servoeléctrica y pueden montarse posteriormente en la máquina. Para el giro de los platos o de los insertos del molde se dispone alternativamente de las unidades index servoeléctricas Arburg. Están integradas en el plato móvil y son ideales para carreras de apertura grandes.

Funciones integradas: moldeo por inyección y montaje en un proceso de trabajo.

7. Moldeo por inyección con montaje
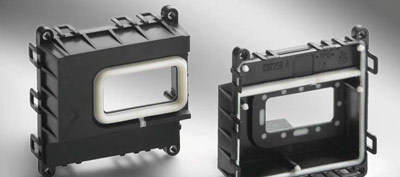
El moldeo por inyección con montaje reúne todos aquellos procedimientos en los que las fases de montaje están integradas directamente en el proceso de moldeo por inyección. Aquí se realiza o bien una fase de montaje en el molde tras la fase de inyección o bien a través del propio proceso de inyección se añaden dos componentes incompatibles entre sí sin que se establezca una unión adherente fija. En estos procesos suelen utilizarse por regla general métodos de traslado (técnica de transferencia, técnica giratoria, técnica de pisos rotativos).

Combinación óptima de materiales
A la hora de seleccionar el material, lo más importante son los requisitos que ha de cumplir la pieza inyectada. Por esa razón, debería determinarse siempre en colaboración con el fabricante del material.


De totalmente hidráulica a totalmente eléctrica
El programa de productos modular de Arburg incluye conceptos de accionamiento hidráulicos y eléctricos. Gracias a la técnica de acumuladores hidráulicos o a los accionamientos servoeléctricos, los ejes de movimiento y las unidades de inyección son totalmente independientes entre sí. La regulación de posición de los husillos se integra de serie y permite conseguir un llenado reproducible del molde y una calidad de las piezas inyectadas especialmente alta.

Múltiples combinaciones
El abanico de productos abarca desde módulos de cilindro para la transformación de termoestables, siliconas y micromoldeo por inyección, hasta husillos con formas especiales. Esto permite la transformación de todas las combinaciones de materiales posibles. Además de las Allrounder horizontales, para la sobreinyección de insertos se dispone también de máquinas verticales y de mesa giratoria.

Configuración flexible
Las unidades de inyección pueden disponerse en diferentes posiciones y combinarse libremente adaptándose a la respectiva técnica de moldes y procesos. En este apartado se han realizado ya soluciones con hasta seis componentes.

Superficie de manejo central
Con la Selogica, los operarios pueden acceder directamente a todos los parámetros, incluidos los de las unidades de inyección. El editor de procesos gráfico permite programar todas las funciones del molde y los sistemas de robot como otros ejes de la máquina. Los ciclos complejos resultan así transparentes y los procesos pueden optimizarse al máximo. Así, por ejemplo, es posible el arranque y el vaciado en moldes de varias estaciones y al mismo tiempo su sencilla programación. También en combinación con sistemas de robot o incluso cuando no todas las unidades de inyección están en funcionamiento. La información sobre el estado de las piezas se transmite de estación a estación a efectos de control de calidad. Con ello es posible seleccionar de forma segura las piezas defectuosas. Una ventaja adicional: tan solo existe un juego de datos para la unidad de producción completa, incluidos los accesorios, tales como las unidades de giro o los sistemas de robo.

La técnica de inyección multicomponente de Arburg dispone de forma estándar de un detallado programa técnico que cubre todas las expectativas tanto en combinaciones de fuerzas de cierre y unidades de inyección como en alternativas de accionamiento. Este amplio programa cuenta con la máquina y el equipamiento correctos para satisfacer los requisitos especiales de las piezas.
La oferta de Arburg se complementa con numerosos accesorios orientados a la práctica, como unidades giratorias o index separadas, sistemas de robot integrados y un amplio asesoramiento en técnica de aplicaciones y planificación de proyectos.

22 de julio de 2011

Dientes plásticos 'Made in Germany'


Dens 3000: por primera vez dientes plásticos mediante moldeo por inyección
01 de julio de 2011
Las prótesis dentales ya no tienen por qué ser caras o de baja calidad: la joven empresa Dens3000 ha conseguido producir dientes para prótesis a partir de termoplástico PMMA mediante la técnica de moldeo por inyección. Estos dientes plásticos 'Made in Germany' cumplen las máximas exigencias de calidad y sin necesidad de procesamientos posteriores. Junto con los expertos de Arburg se desarrolló y patentó una solución especial de dos componentes.
Redacción Interempresas
“Mi intención es llevar al mercado un diente plástico de alta calidad, que resulte a la vez económico y que pueda hacer interesantes las prótesis dentales también para países de Europa del Este y China”, explica así su idea de negocio Reinhard Lohse, físico médico y fundador de Dens3000. Para llevar esta visión a la práctica ha contratado al jefe de producción Hartmut Schmitt. Este experto en la transformación del plástico y creador de moldes cuenta con 30 años de experiencia en el moldeo por inyección.
foto
144 diferentes dientes de PMMA para prótesis.
“Desde el principio Arburg estuvo abierto a escuchar nuestros problemas, los cuales van más allá del mundo del moldeo por inyección convencional”, apunta Reinhard Lohse. Hartmut Schmitt explica las particularidades: “Para mí el producto no es ningún diente en sí, sino un componente moldeado complejo con muchas superficies de conformación libre, rebajes y una superficie cuya calidad está sometida a las más altas exigencias”.
Junto con el departamento de proyectos de Arburg, el fabricante de moldes y una oficina de construcción se diseñó a la medida de Dens3000 un proceso de inyección de dos componentes con sistema de automatización y se adaptó la técnica de las máquinas exactamente a sus requerimientos especiales. El arte de producir un diente de plástico de máxima calidad, que a la vez se pueda desmoldear con seguridad, reside en la adaptación precisa del material, el molde y la técnica de las máquinas.
foto
En tan sólo 30 segundos una Allrounder 520 A produce ocho unidades.
Dado que se producen piezas de alta precisión, cuyos componentes pesan tan sólo entre 0,1 y 0,73 gramos, la elección recayó en una máquina de inyección eléctrica. Una Allrounder 520 A con fuerza de cierre de 1.500 kN y dos unidades de inyección de tamaño 70 se mostró como la máquina ideal. A partir de su know-how práctico, los expertos de Arburg desarrollaron un cilindro especial que transporta y homogeneiza óptimamente el PMMA utilizado.

Diente de PMMA diez veces más barato

Para que los dientes tengan un aspecto lo más natural posible se fabrican a partir de dos plásticos de distintas durezas y colores. Sólo tras la combinación del cuerpo básico con el esmalte se obtiene el aspecto perfecto. Para ello, el PMMA se sometió a repetidas modificaciones y los dientes fueron probados en clínicas universitarias. “De forma contraria a como sucede con los dientes plásticos fabricados con el proceso de extrusión convencional de termoestables, nuestros productos no son vulnerables a las placas dentales ni a la aparición de fisuras”, indica Reinhard Lohse, “y eso a un precio 5 a 10 veces más barato”.
foto
El gerente de Dens3000, Reinhard Lohse (izda.), y el jefe de producción Hartmut Schmitt han conseguido por primera vez producir dientes plásticos para prótesis mediante el proceso de moldeo por inyección.
Para reproducir por completo los 28 dientes de una dentadura se utilizan cuatro moldes de 8 cavidades. El programa ofrece un total de 144 dientes modelo, en 16 tonos distintos, tres tamaños y diferentes formas para dientes incisivos individualizados. El peso por inyección se sitúa entre 2,5 y 5,6 gramos según el tipo de diente. Tras un tiempo de ciclo de 22 a 30 segundos, las ocho piezas inyectadas son retiradas por un sistema de robot Multilift H y depositadas por cavidades.
El modelo Allrounder 520 A es capaz de producir 8 dientes en un periodo de tiempo de entre 22 y 30 segundos
foto
El sistema de robot Multilift H deposita los dientes por cavidades para su enfriamiento.
Del posicionamiento exacto se encarga un dedo en la “raíz”, que posee la misma forma para todos los dientes. Posee también una identificación individual. Durante el siguiente ciclo de moldeo por inyección los dientes se enfrían y se separan mediante un sistema de tubos flexibles. Para el control de calidad se extraen pruebas de dientes cada dos horas. Este control incluye, por ejemplo, una comprobación del color y mediciones de la dureza y el peso. La durabilidad de los dientes integrados finalmente en las prótesis es del orden de los cinco a diez años.

Veinte millones de dientes al año

Desde marzo de 2010, Hartmut Schmitt ha llevado a cabo varios cientos de ensayos en su centro de producción de Kusel (Renania-Palatinado). La optimización, el desarrollo del molde y el muestreo duraron alrededor de un año. Entretanto el proceso ya está listo para la producción en serie y en breve se iniciará la producción. Cuatro Allrounder eléctricas para dos componentes producirán entonces en tres turnos y las veinticuatro horas del día 20 millones de dientes al año. Para reducir los tiempos inoperativos al mínimo, Dens3000 ha cerrado un contrato de mantenimiento con Arburg que incluye un mantenimiento preventivo en intervalos regulares.
Infobox:
• Por primera vez dientes de PMMA: termoplástico en lugar de termoestables cerámica

• Alta calidad del producto sin tratamiento posterior

• Inyección de varios components patentada

• Ocho distintos tipos de diente por ciclo (peso de la pieza inyectada 0,24 a 1,1 g)

• Una única máquina puede producer hasta 8 millones de dientes al año

• Cooperación con el Instituto de Tecnología de Materiales de Kaiserslautern TU y las clínicas universitarias de Regensburg y Homburg/Saar
foto
Medición del color en el control de calidad.