 |
| Lumkin |
Otras presentaciones en la Conferencia de Innovación y Tecnologías de Plásticos Emergentes detallaron simulación de moldeo, estandarización remota de moldes de inyección y sistemas de secado.
La conferencia, del 19 al 20 de junio, atrajo a 210 personas a la universidad en Erie.
Joachim Kragl, director de sistemas avanzados de moldeo por inyección y procesamiento en Engel Machinery Inc. en York, Pensilvania, describió cuánto ha cambiado la decoración en molde (in-mold decoration (IMD) durante las últimas dos décadas. Inicialmente, el IMD se utilizó para cambiar los colores de los productos básicos de consumo, como las cubiertas de los teléfonos celulares.
"Entonces, qué hay de nuevo en 2019? El deseo original de cambiar la apariencia de las partes realmente no cambió. Pero lo que sí cambió dramáticamente es la cantidad de integración funcional que ahora queremos hacer con folios o películas", dijo.
Kragl pasó piezas para la consola central de un automóvil, hecha con placas y sensores moldeados en circuito. "Puedes integrar conexiones dentro de la preforma de la película", dijo.
La película en molde se termoforma al vacío en una preforma, luego se inserta en el molde y se vuelve a moldear. La decoración en molde se puede hacer en un proceso de bobina a bobina y, por lo general, no debe convertirse en una preforma, dijo.
En las consolas automotrices, un conductor o pasajero puede cambiar la configuración con botones o gestos de pantalla plana, como en un teléfono inteligente. La fuente de luz atraviesa la película. Una consola central puede tener 200 piezas, pero el moldeo de película reduce eso a una sola placa, dijo.
"Lo que lo hace muy interesante para la industria automotriz es que el tiempo de montaje de una pieza como esa que se reduce en aproximadamente un 90 por ciento", dijo Kragl. "Se ajusta en su lugar. Todos los contactos se realizan tan pronto como se ajusta en su lugar. No hay conexiones, no hay accesorios, no hay pernos, y la conexión eléctrica también ocurre".
Kragl dijo que la película para moldeo ha avanzado mucho desde los primeros días. Ahora puede usar película y folio para crear una amplia gama de texturas superficiales, haciendo que su tacto sea suave, sedoso, aterciopelado o pegajoso, e incluso múltiples texturas en diferentes áreas de la misma parte.
La película también juega un papel importante en el recubrimiento resistente a los arañazos de lentes , dijo. El recubrimiento está en la película portadora, que se despega, dejando el recubrimiento en el lente.
Kragl dijo que se acerca una aplicación de "santo grial": película con aditivos especiales para simular el cromo que se sentirá frío al tacto, no como "plástico" en absoluto.
"Hay posibilidades realmente ilimitadas de lo que se puede hacer con película en estos días", dijo.
Precisión de corredera caliente
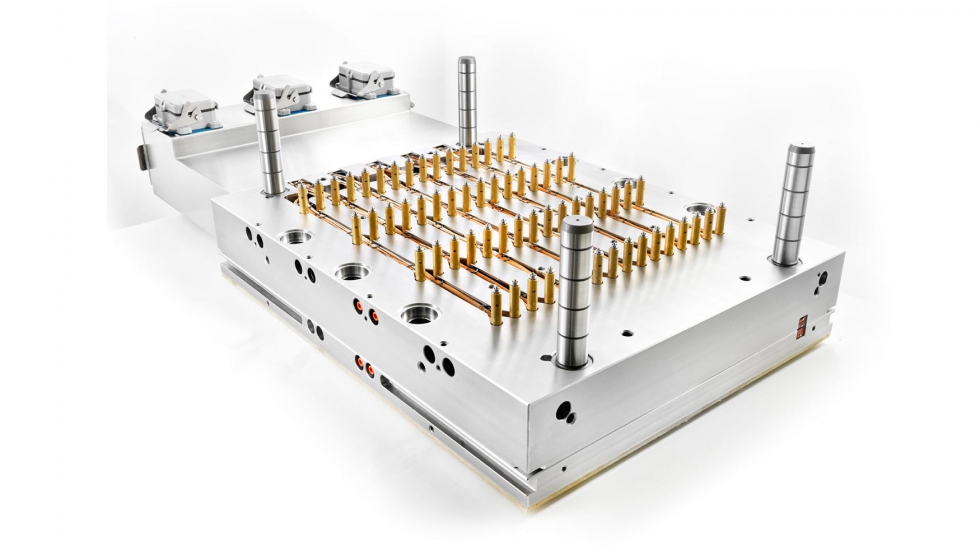
Donald Hickel, gerente regional de ventas de Manner USA Inc., describió tres tecnologías para accionar pasadores de válvula de corredera caliente en moldes de alta cavitación, tales como moldes para productos médicos, embalaje y de cuidado personal. Manner USA en Lawrenceville, Pa., Es parte de Otto Männer GmbH en Alemania, el cual es propiedad de Barnes Group Inc.
"Están sucediendo muchas cosas en el proceso de moldeo. Se tiene enfriamiento y las cavidades, núcleos; tienes la manipulación de la resina y la masa fundida", dijo Hickel. El control preciso de la actuación del movimiento de la compuerta del pasador de la válvula es crítico, dijo.
"Es muy importante que todas las válvulas actúen al mismo tiempo", dijo.
Los sistemas de compuerta de válvula pueden ser neumáticos con un accionamiento individual, neumático con un diseño de "placa común" donde una placa que se mueve mecánicamente engancha todos los pasadores de la válvula al mismo tiempo o utiliza una placa accionada eléctricamente.
Hickel dijo que Manner fabrica los tres tipos, y todos están probados en el mercado.
"Estos sistemas están diseñados para millones y millones de ciclos", dijo.
La placa de accionamiento impulsada eléctricamente de Manner se llama placa electrónica. Se puede configurar para un posicionamiento ilimitado, con ajustes de nivel de micrones.
"La interfaz de servocontroles con los controles adecuados. Es una cosa hermosa. Tiene la capacidad de trabajar dentro de las limitaciones preestablecidas de los servos, y puede tener un ajuste fino del control, en relación con los pasadores de la válvula", dijo. "Realmente puedes configurar estos servoaccionamientos para hacer cosas increíbles".
Moldeo de baja presión
Los asistentes a la conferencia obtuvieron una base en el moldeo por inyección a baja presión, gracias a las presentaciones de funcionarios de Milacron Holdings Corp. e Imflux Inc.
Eric Hallstrom dijo que Milacron ha cambiado el nombre de su maquinaria de espuma estructural y relacionados como la Unidad de Moldeo por Inyección de Baja Presión (Low Pressure Injection Molding, LPIM). El es gerente comercial de tecnologías LPIM en el fabricante del equipo.
LPIM cubre más que solo espuma estructural, aunque ese es el proceso principal que se realiza en las máquinas que cuentan con una gran placa llena de agujeros y boquillas con los que pueden correr muchos moldes, o moldear una parte muy grande. Hallstrom dijo que el segmento LPIM incluye banda estructural y moldeo con ayuda de gas.
El proceso de espuma estructural puede ejecutar un tamaño máximo de disparo de 181.4 kg (400 libras), con una producción de extrusora de 2,495 kg (5.500 libras) por hora, todo con baja presión.
"¿Qué hace que la LPIM sea especial? Una máquina de 500 TM tiene aproximadamente el tamaño de placa de una máquina de moldeo por inyección de 2,300 TM con alta presión", dijo.
La de 500 TM es el tamaño más pequeño que fabrica Milacron. La línea LPIM corre hasta 2.500 TM.
Las máquinas grandes son buenas para ejecutar familia de moldes, piezas que se ensamblan juntas.
"Los principales mercados son manipulación de materiales, productos comerciales, infraestructura y partes de vehículos recreativos", dijo Hallstrom. El mostró una diapositiva que presenta partes que incluían casetas de plástico para perros, tapas de alcantarillas y contenedores colapsibles de transporte.
Hallstrom dijo que Milacron está mirando a Imflux para ver si la tecnología de esa compañía funciona en las máquinas de baja presión. El otoño pasado, Milacron se convirtió en el primer fabricante de maquinaria para moldear piezas utilizando Imflux en una feria comercial, durante Fakuma en Friedrichshafen, Alemania.
Dan Lumpkin, vicepresidente de fabricación de Imflux, que forma parte del gigante de productos de consumo Procter & Gamble Co., explicó cómo el proceso difiere del moldeo por inyección de alta presión tradicional.
En el moldeo tradicional, el objetivo es inyectar el plástico en el molde lo más rápido posible a alta presión, luego congelarlo con agua fría. Mostró una foto de conmutadores que se apiñaban en un metro de Tokio para ilustrar su punto.
"¿Qué otro material en el mundo pasa por todas estas tensiones en 10 segundos?" preguntó. "En pocas palabras, con el moldeo por inyección convencional, inyecta el material lo más rápido que pueda. Lo que estamos diciendo es que no hagan eso. Disminuya la velocidad, llene y compacte al mismo tiempo y deje que la cavidad le diga al molde, vaya más rápido , vaya más despacio, vaya muy rápido o muy lento - pero mantenga la presión constante ".
Imflux utiliza baja presión constante y llenado lento, lo que Lumpkin llamó "poco y despacio". Los sensores de presión en la boquilla de la máquina y dentro del molde al final del llenado, trabajan con el software desarrollado por Imflux para dar retroalimentación cada milisegundo para mantener la presión mínima constante para llenar el molde.
Imflux puede reducir los tiempos de ciclo, hacer mejores piezas sin tensiones moldeadas y permitir el uso de prensas de inyección más pequeñas para hacer piezas, con un 35 por ciento menos de fuerza de sujeción que una máquina de alta presión, dijo.
Otra característica, llamada Ajuste Automático de Viscosidad, permite la ejecución de una gama más amplia de materiales, incluida la resina de especificaciones más amplias, dicen los funcionarios de Imflux.
"Nos elevamos a una presión constante y la mantenemos durante todo el ciclo", dijo Lumpkin. "Nuestro proceso es principalmente el control de la presión y mantenerlo constante en todo momento". Él lo llama control de crucero.
Revisó los resultados de un estudio de caso que Imflux, de Hamilton, Ohio, hizo en una tapa abatible para P&G.
‘Enfriamiento científico'
Tu has empujado el término moldeado científico? Mark Brown está impulsando el "enfriamiento científico". Su compañía en Grandview, Missouri, Burger & Brown Engineering Inc., realiza mecanizado de precisión y moldeo por inyección - y hace seis años, agregó clases de enfriamiento científico.
Brown, el CEO, dijo que la compañía tiene datos que muestran cómo el flujo turbulento de agua a través de un canal de enfriamiento del molde de inyección es mejor que el flujo laminar, donde el fluido corre en línea recta.
"La turbulencia lleva agua fresca a la superficie del sistema de enfriamiento, por lo que hay un mejor enfriamiento", dijo.
Con el flujo laminar, la superficie exterior está caliente y el interior de la corriente de agua está fría, no es una forma eficiente de enfriar un molde, dijo Brown.
Jochen Mitzler, director de inteligencia de mercado y gestión de productos de KraussMaffei Technologies GmbH en Munich, habló sobre la prensa de moldeo totalmente eléctrica PX de KM. La PX está diseñada como una máquina modular que permite a los clientes mezclar y combinar unidades de sujeción e inyección para sus aplicaciones.
"Es solo una máquina de dos piezas, donde reunimos los componentes. Al igual que la industria automotriz donde tienen el chasis y el motor", dijo.
KraussMaffei también ofrece un PX totalmente eléctrico para correr Caucho de Silicona Líquida, que está creciendo en el mercado médico y está encontrando nuevas aplicaciones en lentes, dijo Mitzler. La máquina LSR (Liquid Silicon Rubber) se llama PX SilcoSet.
Datos e Industria 4.0
Alan Landers, director de desarrollo de productos de Conair Group, dijo que los mezcladores son componentes importantes para recopilar datos para el inventario y el control de calidad. "Las mezcladoras se colocan en un lugar único en una fábrica" porque están entre el sistema de carga y la máquina de moldeo o extrusora, dijo.
Landers dijo que la mezcladora gravimétrica TrueBlend de Conair brinda informes de inventario, informes de turnos, informes de estado y otros tipos de información de producción. Los mezcladores se pueden vincular juntos, una tendencia que Landers dijo que está a punto de explotar en los próximos cinco años, a través de la Industria 4.0, ya que todos los equipos se conectarán.
Conair ha hecho un gran movimiento a la Industria 4.0 con su plataforma SmartServices basada en la nube que puede recopilar toda la información de los equipos de procesamiento de plástico en un solo tablero.
Otros dos funcionarios de maquinaria - de Arburg Inc. y Wittmann Battenfeld Inc., también se dirigieron a Industry 4.0.
Wittmann Battenfeld llama a su versión Wittmann 4.0, y el controlador de la máquina de moldeo por inyección actuará como el centro de la red. Tom Betts, gerente de ventas regional, dijo que los datos de producción de todos los equipos - incluyendo los auxiliares - se integran a través de un enrutador Wittmann 4.0.
Otra característica, el sistema de monitoreo de condición (CMS, condition monitoring system)), puede brindarle al operador información clave, incluida la calidad del aceite y el agua, y cuándo la punta del tornillo está desgastada y necesita reemplazo, dijo Betts.
Daniel Heinzelmann, consultor de ingeniería de aplicaciones de Arburg, presentó un "camino hacia la digitalización" en su presentación de Erie.
Dijo que el primer "prerrequisito" en el camino a la Industria 4.0 es tener protocolos de comunicación estándar. Heinzelmann citó Euromap 77, una interfaz digital común que permite que las máquinas de moldeo por inyección de diferentes compañías se comuniquen electrónicamente entre sí.
Euromap, la asociación europea de maquinaria, está trabajando en otras normas que cubren máquinas de moldeo y controladores de temperatura, correderas calientes, robots y otros componentes.
Heinzelmann dijo que el segundo prerrequisito para la Industria 4.0 es un sistema de producción flexible que minimice el tiempo de preparación y desmontaje de trabajos.
"Tendremos una fábrica inteligente. Y las máquinas comenzarán a hablar", dijo. La maquinaria también programará el mantenimiento de una prensa de moldeo por inyección y equipos auxiliares, a través del número de ciclos.
Heinzelmann dijo que el controlador Gestica de Arburg tiene la apariencia de los teléfonos inteligentes, donde un operador puede usar gestos como deslizar la pantalla y hacer zoom.
"Lo más importante es que tendrá la imagen 3D de la máquina dentro de su controlador", dijo, y agregó que esto mostrará dónde se encuentran los componentes de la máquina en la prensa y qué acción se necesita.
Heinzelmann dijo, en K 2019 este octubre, Arburg mostrará el uso de analizadores de llenado de moldes dentro del sistema de control que pueden hacer cambios, por ejemplo, a la velocidad de inyección si el operador cambia los parámetros de moldeo.
Y dijo que los técnicos de servicio están entrando en la Industria 4.0. El año próximo, Arburg lanzará en EUA un servicio donde el técnico presiona un botón en un teléfono celular cuando está en el automóvil conduciendo a una fábrica de moldeo. Los fontaneros y los repartidores de pizza no hacen eso.
Heinzelmann dijo que el mayor interés en Industry 4.0 está en el moldeo médico, donde los procesadores necesitan documentación completa de producción.
Bill Bregar
Plastic News
12 Julio 2019
Bill Bregar
Plastic News
12 Julio 2019



 Entradas

