Mostrando las entradas con la etiqueta decoración en molde. Mostrar todas las entradas

31 de agosto de 2019

La conferencia Erie cubre la innovación y las tecnologías emergentes de plástico


Lumkin
Erie, Pa. - Los oradores en una amplia conferencia en el Behrend College, Penn State Erie, cubrieron todo, desde tecnología de inyección de baja presión y prensas totalmente eléctricas hasta nuevos usos de folio y película, accionamiento "inteligente" de pasadores de corredera caliente , enfriamiento de moldes y mezcladores de materiales - con algo de Industria 4.0 en buena medida.

Otras presentaciones en la Conferencia de Innovación y Tecnologías de Plásticos Emergentes detallaron simulación de moldeo, estandarización remota de moldes de inyección y sistemas de secado.

La conferencia, del 19 al 20 de junio, atrajo a 210 personas a la universidad en Erie.

Joachim Kragl, director de sistemas avanzados de moldeo por inyección y procesamiento en Engel Machinery Inc. en York, Pensilvania, describió cuánto ha cambiado la decoración en molde (in-mold decoration (IMD) durante las últimas dos décadas. Inicialmente, el IMD se utilizó para cambiar los colores de los productos básicos de consumo, como las cubiertas de los teléfonos celulares.

"Entonces, qué hay de nuevo en 2019? El deseo original de cambiar la apariencia de las partes realmente no cambió. Pero lo que sí cambió dramáticamente es la cantidad de integración funcional que ahora queremos hacer con folios o películas", dijo.

Kragl pasó piezas para la consola central de un automóvil, hecha con placas y sensores moldeados en circuito. "Puedes integrar conexiones dentro de la preforma de la película", dijo.

La película en molde se termoforma al vacío en una preforma, luego se inserta en el molde y se vuelve a moldear. La decoración en molde se puede hacer en un proceso de bobina a bobina y, por lo general, no debe convertirse en una preforma, dijo.

En las consolas automotrices, un conductor o pasajero puede cambiar la configuración con botones o gestos de pantalla plana, como en un teléfono inteligente. La fuente de luz atraviesa la película. Una consola central puede tener 200 piezas, pero el moldeo de película reduce eso a una sola placa, dijo.

"Lo que lo hace muy interesante para la industria automotriz es que el tiempo de montaje de una pieza como esa que se reduce en aproximadamente un 90 por ciento", dijo Kragl. "Se ajusta en su lugar. Todos los contactos se realizan tan pronto como se ajusta en su lugar. No hay conexiones, no hay accesorios, no hay pernos, y la conexión eléctrica también ocurre".

Kragl dijo que la película para moldeo ha avanzado mucho desde los primeros días. Ahora puede usar película y folio para crear una amplia gama de texturas superficiales, haciendo que su tacto sea suave, sedoso, aterciopelado o pegajoso, e incluso múltiples texturas en diferentes áreas de la misma parte.

La película también juega un papel importante en el recubrimiento resistente a los arañazos de lentes , dijo. El recubrimiento está en la película portadora, que se despega, dejando el recubrimiento en el lente.

Kragl dijo que se acerca una aplicación de "santo grial": película con aditivos especiales para simular el cromo que se sentirá frío al tacto, no como "plástico" en absoluto.

"Hay posibilidades realmente ilimitadas de lo que se puede hacer con película en estos días", dijo.

Precisión de corredera caliente
Donald Hickel, gerente regional de ventas de Manner USA Inc., describió tres tecnologías para accionar pasadores de válvula de corredera caliente en moldes de alta cavitación, tales como moldes para productos médicos, embalaje y de cuidado personal. Manner USA en Lawrenceville, Pa., Es parte de Otto Männer GmbH en Alemania, el cual es propiedad de Barnes Group Inc.

"Están sucediendo muchas cosas en el proceso de moldeo. Se tiene enfriamiento y las cavidades, núcleos; tienes la manipulación de la resina y la masa fundida", dijo Hickel. El control preciso de la actuación del movimiento de la compuerta del pasador de la válvula es crítico, dijo.

"Es muy importante que todas las válvulas actúen al mismo tiempo", dijo.

Los sistemas de compuerta de válvula pueden ser neumáticos con un accionamiento individual, neumático con un diseño de "placa común" donde una placa que se mueve mecánicamente engancha todos los pasadores de la válvula al mismo tiempo o utiliza una placa accionada eléctricamente.

Hickel dijo que Manner fabrica los tres tipos, y todos están probados en el mercado.

"Estos sistemas están diseñados para millones y millones de ciclos", dijo.

La placa de accionamiento impulsada eléctricamente de Manner se llama placa electrónica. Se puede configurar para un posicionamiento ilimitado, con ajustes de nivel de micrones.

"La interfaz de servocontroles con los controles adecuados. Es una cosa hermosa. Tiene la capacidad de trabajar dentro de las limitaciones preestablecidas de los servos, y puede tener un ajuste fino del control, en relación con los pasadores de la válvula", dijo. "Realmente puedes configurar estos servoaccionamientos para hacer cosas increíbles".

Moldeo de baja presión
Los asistentes a la conferencia obtuvieron una base en el moldeo por inyección a baja presión, gracias a las presentaciones de funcionarios de Milacron Holdings Corp. e Imflux Inc.

Eric Hallstrom dijo que Milacron ha cambiado el nombre de su maquinaria de espuma estructural y  relacionados como la Unidad de Moldeo por Inyección de Baja Presión (Low Pressure Injection Molding, LPIM). El es gerente comercial de tecnologías LPIM en el fabricante del equipo.

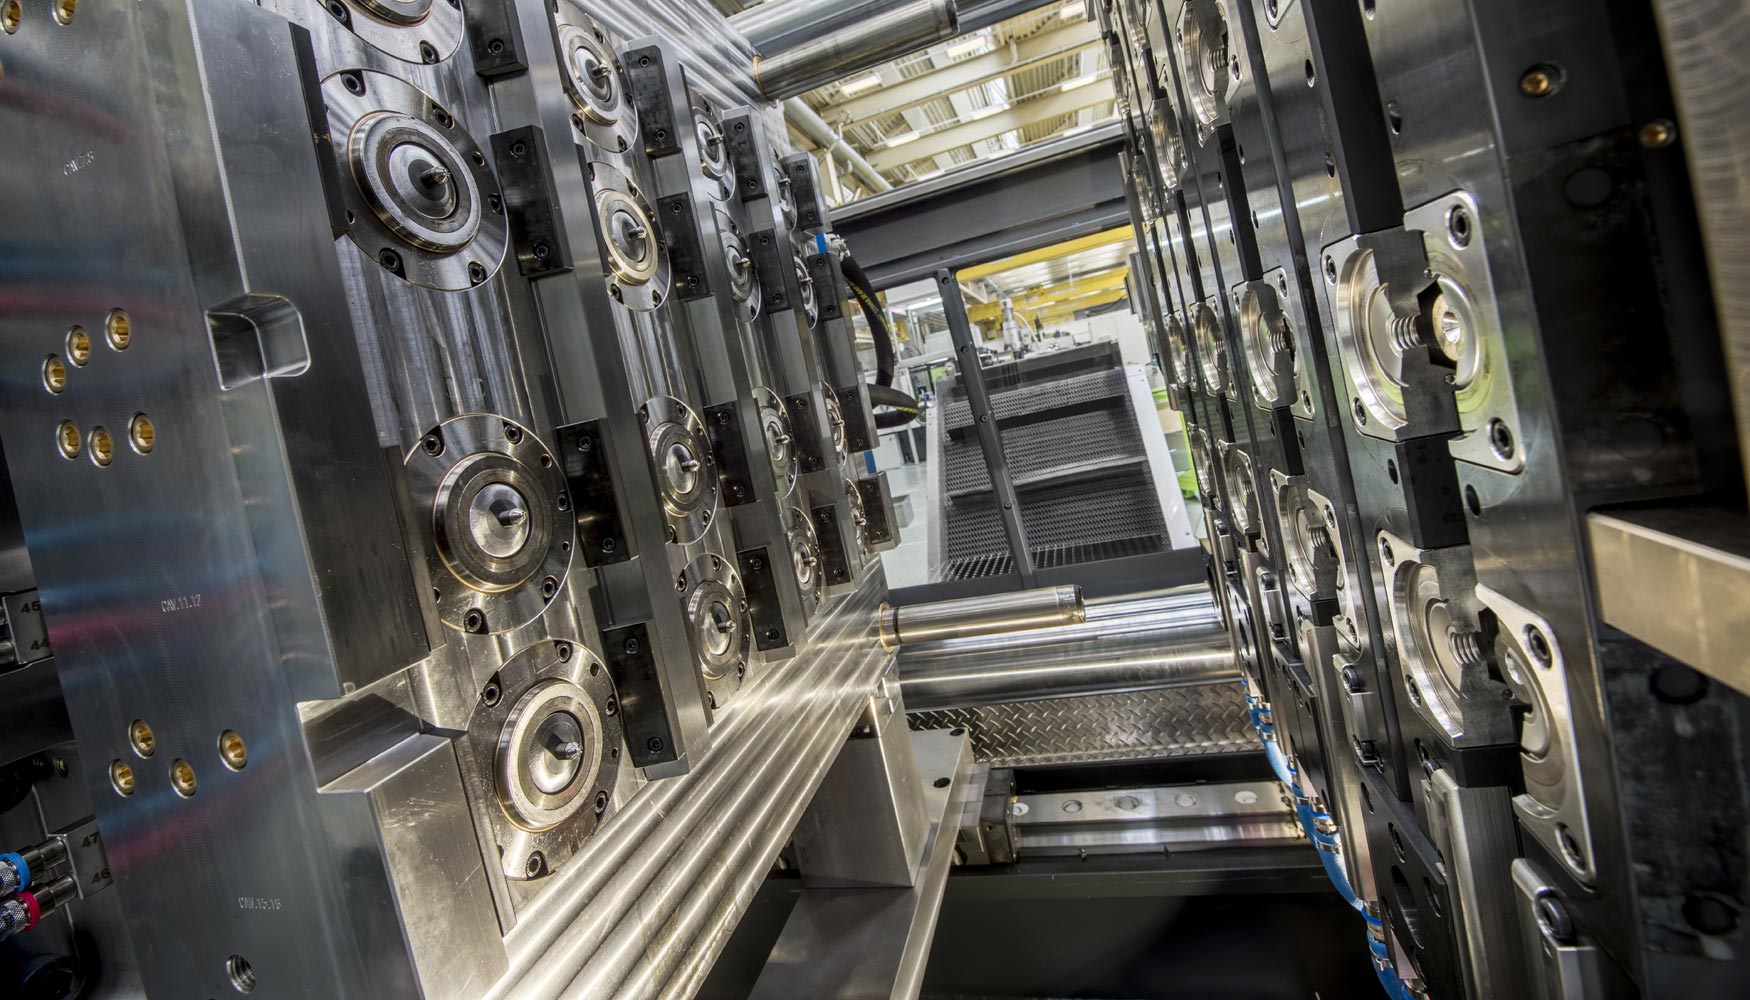
LPIM cubre más que solo espuma estructural, aunque ese es el proceso principal que se realiza en las máquinas que cuentan con una gran placa llena de agujeros y boquillas con los que pueden correr muchos moldes, o moldear una parte muy grande. Hallstrom dijo que el segmento LPIM incluye banda estructural y moldeo con ayuda de gas.

El proceso de espuma estructural puede ejecutar un tamaño máximo de disparo de 181.4 kg (400 libras), con una producción de extrusora de 2,495 kg (5.500 libras) por hora, todo con baja presión.

"¿Qué hace que la LPIM sea especial? Una máquina de 500 TM tiene aproximadamente el tamaño de placa de una máquina de moldeo por inyección de 2,300 TM con alta presión", dijo.

La de 500 TM es el tamaño más pequeño que fabrica Milacron. La línea LPIM corre hasta 2.500 TM.

Las máquinas grandes son buenas para ejecutar familia de moldes, piezas que se ensamblan juntas.

"Los principales mercados son manipulación de materiales, productos comerciales, infraestructura y partes de vehículos recreativos", dijo Hallstrom. El mostró una diapositiva que presenta partes que incluían casetas de plástico para perros, tapas de alcantarillas y contenedores colapsibles de transporte.

Hallstrom dijo que Milacron está mirando a Imflux para ver si la tecnología de esa compañía funciona en las máquinas de baja presión. El otoño pasado, Milacron se convirtió en el primer fabricante de maquinaria para moldear piezas utilizando Imflux en una feria comercial, durante Fakuma en Friedrichshafen, Alemania.

Dan Lumpkin, vicepresidente de fabricación de Imflux, que forma parte del gigante de productos de consumo Procter & Gamble Co., explicó cómo el proceso difiere del moldeo por inyección de alta presión tradicional.

En el moldeo tradicional, el objetivo es inyectar el plástico en el molde lo más rápido posible a alta presión, luego congelarlo con agua fría. Mostró una foto de conmutadores que se apiñaban en un metro de Tokio para ilustrar su punto.

"¿Qué otro material en el mundo pasa por todas estas tensiones en 10 segundos?" preguntó. "En pocas palabras, con el moldeo por inyección convencional, inyecta el material lo más rápido que pueda. Lo que estamos diciendo es que no hagan eso. Disminuya la velocidad, llene y compacte al mismo tiempo y deje que la cavidad le diga al molde, vaya más rápido , vaya más despacio, vaya muy rápido o muy lento - pero mantenga la presión constante ".

Imflux utiliza baja presión constante y llenado lento, lo que Lumpkin llamó "poco y despacio". Los sensores de presión en la boquilla de la máquina y dentro del molde al final del llenado, trabajan con el software desarrollado por Imflux para dar retroalimentación cada milisegundo para mantener la presión mínima constante para llenar el molde.

Imflux puede reducir los tiempos de ciclo, hacer mejores piezas sin tensiones moldeadas y permitir el uso de prensas de inyección más pequeñas para hacer piezas, con un 35 por ciento menos de fuerza de sujeción que una máquina de alta presión, dijo.

Otra característica, llamada Ajuste Automático de Viscosidad, permite la ejecución de una gama más amplia de materiales, incluida la resina de especificaciones más amplias, dicen los funcionarios de Imflux.

"Nos elevamos a una presión constante y la mantenemos durante todo el ciclo", dijo Lumpkin. "Nuestro proceso es principalmente el control de la presión y mantenerlo constante en todo momento". Él lo llama control de crucero.

Revisó los resultados de un estudio de caso que Imflux, de Hamilton, Ohio, hizo en una tapa abatible para P&G.

‘Enfriamiento científico'
Tu has empujado el término moldeado científico? Mark Brown está impulsando el "enfriamiento científico". Su compañía en Grandview, Missouri, Burger & Brown Engineering Inc., realiza mecanizado de precisión y moldeo por inyección - y hace seis años, agregó clases de enfriamiento científico.

Brown, el CEO, dijo que la compañía tiene datos que muestran cómo el flujo turbulento de agua a través de un canal de enfriamiento del molde de inyección es mejor que el flujo laminar, donde el fluido corre en línea recta.

"La turbulencia lleva agua fresca a la superficie del sistema de enfriamiento, por lo que hay un mejor enfriamiento", dijo.

Con el flujo laminar, la superficie exterior está caliente y el interior de la corriente de agua está fría, no es una forma eficiente de enfriar un molde, dijo Brown.

Jochen Mitzler, director de inteligencia de mercado y gestión de productos de KraussMaffei Technologies GmbH en Munich, habló sobre la prensa de moldeo totalmente eléctrica PX de KM. La PX está diseñada como una máquina modular que permite a los clientes mezclar y combinar unidades de sujeción e inyección para sus aplicaciones.

"Es solo una máquina de dos piezas, donde reunimos los componentes. Al igual que la industria automotriz donde tienen el chasis y el motor", dijo.

KraussMaffei también ofrece un PX totalmente eléctrico para correr Caucho de Silicona Líquida, que está creciendo en el mercado médico y está encontrando nuevas aplicaciones en lentes, dijo Mitzler. La máquina LSR (Liquid Silicon Rubber) se llama PX SilcoSet.

Datos e Industria 4.0
Alan Landers, director de desarrollo de productos de Conair Group, dijo que los mezcladores son componentes importantes para recopilar datos para el inventario y el control de calidad. "Las mezcladoras se colocan en un lugar único en una fábrica" ​​porque están entre el sistema de carga y la máquina de moldeo o extrusora, dijo.

Landers dijo que la mezcladora gravimétrica TrueBlend de Conair brinda informes de inventario, informes de turnos, informes de estado y otros tipos de información de producción. Los mezcladores se pueden vincular juntos, una tendencia que Landers dijo que está a punto de explotar en los próximos cinco años, a través de la Industria 4.0, ya que todos los equipos se conectarán.

Conair ha hecho un gran movimiento a la Industria 4.0 con su plataforma SmartServices basada en la nube que puede recopilar toda la información de los equipos de procesamiento de plástico en un solo tablero.

Otros dos funcionarios de maquinaria - de Arburg Inc. y Wittmann Battenfeld Inc., también se dirigieron a Industry 4.0.

Wittmann Battenfeld llama a su versión Wittmann 4.0, y el controlador de la máquina de moldeo por inyección actuará como el centro de la red. Tom Betts, gerente de ventas regional, dijo que los datos de producción de todos los equipos - incluyendo los auxiliares - se integran a través de un enrutador Wittmann 4.0.

Otra característica, el sistema de monitoreo de condición (CMS, condition monitoring system)), puede brindarle al operador información clave, incluida la calidad del aceite y el agua, y cuándo la punta del tornillo está desgastada y necesita reemplazo, dijo Betts.

Daniel Heinzelmann, consultor de ingeniería de aplicaciones de Arburg, presentó un "camino hacia la digitalización" en su presentación de Erie.

Dijo que el primer "prerrequisito" en el camino a la Industria 4.0 es tener protocolos de comunicación estándar. Heinzelmann citó Euromap 77, una interfaz digital común que permite que las máquinas de moldeo por inyección de diferentes compañías se comuniquen electrónicamente entre sí.

Euromap, la asociación europea de maquinaria, está trabajando en otras normas que cubren máquinas de moldeo y controladores de temperatura, correderas calientes, robots y otros componentes.

Heinzelmann dijo que el segundo prerrequisito para la Industria 4.0 es un sistema de producción flexible que minimice el tiempo de preparación y desmontaje de trabajos.

"Tendremos una fábrica inteligente. Y las máquinas comenzarán a hablar", dijo. La maquinaria también programará el mantenimiento de una prensa de moldeo por inyección y equipos auxiliares, a través del número de ciclos.

Heinzelmann dijo que el controlador Gestica de Arburg tiene la apariencia de los teléfonos inteligentes, donde un operador puede usar gestos como deslizar la pantalla y hacer zoom.

"Lo más importante es que tendrá la imagen 3D de la máquina dentro de su controlador", dijo, y agregó que esto mostrará dónde se encuentran los componentes de la máquina en la prensa y qué acción se necesita.

Heinzelmann dijo, en K 2019 este octubre, Arburg mostrará el uso de analizadores de llenado de moldes dentro del sistema de control que pueden hacer cambios, por ejemplo, a la velocidad de inyección si el operador cambia los parámetros de moldeo.

Y dijo que los técnicos de servicio están entrando en la Industria 4.0. El año próximo, Arburg lanzará en EUA un servicio donde el técnico presiona un botón en un teléfono celular cuando está en el automóvil conduciendo a una fábrica de moldeo. Los fontaneros y los repartidores de pizza no hacen eso.

Heinzelmann dijo que el mayor interés en Industry 4.0 está en el moldeo médico, donde los procesadores necesitan documentación completa de producción.

Bill Bregar
Plastic News
12 Julio 2019

13 de agosto de 2019

IMDA honra a cinco convertidores con los Premios 2019

La In-Mold Decorating Association (IMDA) ha anunciado a los ganadores de sus Premios IMDA 2019.

IMDA representa a los moldeadores, impresores de etiquetas, proveedores de materiales y equipos y otros comprometidos con el desarrollo y crecimiento de productos, tecnologías y mercados de etiquetado y decoración en molde. Su misión es elevar el nivel de conciencia y aceptación de los productos duraderos decorados en molde y los empaques etiquetados en molde por parte de fabricantes de equipos originales, propietarios de marcas y comercializadores. IMDA representa y respalda a todas sus compañías miembro en toda la cadena de suministro de decoración y etiquetado en molde.  

Mejor Diseño de Parte
Ella capuchino

Presentado por: Verstraete In Mold Labels, a Multi-Color Co.
Propietario de la marca: Star Gate Innovations
Moldeador: Polyoak Dairy Pack Tubs
Proveedor de etiqueta: Verstraete In Mold Labels, a Multi-Color Co.


Ella es la "conveniencia en una cápsula" que brinda un espresso líquido premium y leche descremada, en un instante. Simplemente agite y agregue agua hirviendo o agua fría sobre hielo. No se requiere máquina. Ella es realmente saludable sin aditivos artificiales y está libre de conservantes con una vida útil de un año. Las etiquetas de barrera de oxígeno IML evitan que el oxígeno ingrese al empaque, extendiendo así la vida útil y el aroma del capuchino.

Mejor Diseño de Etiqueta
Sopa Crema De Tomate en Vaso

Enviado por: Korsini
Propietario de la marca: The Kraft Heinz Co.
Moldeador: RPC Superfos
Proveedor de etiqueta: Korsini

La higiene y la frescura son clave, ya que el vaso SuperLock® de RPC Superfos - en combinación con las etiquetas de barrera de oxígeno resistentes al autoclave de Korsini-SAF - permite la esterilización posterior al llenado por 120 °C durante 80 minutos. El vaso y la tapa están moldeadas por inyección y el vaso viene con etiquetado en el molde y protección de barrera contra el oxígeno. La tapa está decorada con un IML estándar, y los vasos están recubiertas con folio de aluminio para una larga vida útil incluso a temperaturas ambiente. El vaso SuperLock® tiene una tapa roscada giratoria muy fácil de usar. Otra ventaja es que el vaso es adecuado para microondas, por lo que una deliciosa comida se puede calentar sin esfuerzo en cuestión de minutos. El vaso y la tapa son 100% reciclables, lo que está claramente indicado por una etiqueta de reciclaje en el empaque.

Mejor Empaque Decorado en Molde
Almond Breeze Almondmilk

Alternativa al yogurt
Presentado por: Polytainers, Inc.
Propietario de la marca: Blue Diamond Growers
Moldeador: Polytainers, Inc.
Proveedor de etiqueta: Verstraete In Mold Labels


El nuevo contenedor Sidekick de doble compartimiento de Polytainers ofrece eficiencia en el anaquel al tiempo que ofrece resultados de sostenibilidad tangibles. El Sidekick está diseñado con paredes más delgadas que reducen la cantidad de plástico utilizado durante el proceso de fabricación. Tanto el contenedor como la etiqueta IML están hechos con resina de polipropileno, lo que da como resultado un empaque 100% reciclable, por lo que el consumidor no necesita separar los materiales antes de reciclar. El Sidekick aumenta la densidad del anaquel en un 36% y está disponible en blanco, pigmentado o transparente con una etiqueta IML de envoltura completa.

La Mejor Parte Durable Decorada en Molde
Empuñadoras de pistola Heritage

Enviado por: Taylor Communications
Propietario de la marca: Heritage Manufacturing
Moldeador: Widgets Ltd.
Proveedor de etiqueta: Taylor Communications


Taylor Communications se asoció con Heritage Manufacturing para ampliar y diversificar la línea de productos de pistola de Heritage. El desarrollo de Taylor de tintas flexográficas, moldeables en 3D y celdas personalizadas de recorte de 5 ejes permite la aplicación de gráficos personalizados de alta calidad, como grano de madera, metálico, nacarado y otros efectos a aplicar en el proceso de IMD. El desarrollo de la tecnología IMD a través de esta asociación ha creado nuevas y emocionantes oportunidades para el crecimiento futuro.

Mejor Logro Técnico
Tecnologías holográfica de Tapa

Enviado por: Morphotonix
Propietario de la marca: United Caps
Moldeador: United Caps
Proveedor de etiqueta: Morphotonix


UNITED CAPS, un referente mundial de la industria en tapas y cierres innovadores, se asoció con MORPHOTONIX, una empresa de protección de marca de alta tecnología, para garantizar la originalidad de los productos embotellados con un diseño de cierre sostenible y bioinspirado. Las cavidades de acero MORPHOTONIX nano-grabadas con hologramas de difracción personalizados de precisión de 130,000 ppp, que fueron replicadas por UNITED CAPS en las tapas mediante moldeo por inyección. Las cavidades están perfectamente integradas en la línea de moldeado, y las tapas se producen a velocidades estándar, con cero consumibles adicionales. Los diseños de seguridad inamovibles proporcionan una verificación inmediata sin escaneo.

More info: www.imdassociation.com

Converting Quarterly
13 Junio 2019

28 de diciembre de 2017

Premios IMDA | Los Ganadores de En-Molde 2017 Expanden la Gama

La Asociación de Decoración En-Molde (IMDA en inglés) nombra a los ganadores de su competencia de los Premios IMDA 2017 con presentaciones que abarcan la gama comercial de alimentos a industria, así como un deslumbrante prototipo cristalino.

La Asociación de Decoración En-Molde (IMDA), Phoenix, AZ, rinde homenaje a los ganadores de 2017 de su IMDA anual

Jueces (I-D) Linda Casey, Yolanda Simonsis, Hallie Forcinio. 
Concurso de premios, que abarca desde alimentos hasta industrial, pasando de deslumbrante a glamoroso. Los ganadores de este año, como en el pasado, siguen elevando la barra de la decoración en molde para avanzar en su conocimiento y aceptación por parte de fabricantes de equipos originales, propietarios de marcas y especialistas en marketing.

El panel de jueces de este año incluyó a Linda Casey, editora en jefe de Package Design Magazine; Hallie Forcinio, periodista de embalajes de Forcinio Communications; y Yolanda Simonsis, directora editorial de Paper, Film & Foil Converter.

Lo mejor del Show y el Mejor Empaque Inyectado Etiquetado en Molde, Premio Dorado

Paté Vegetariano
Presentado por: Sonoco
Propietario de marca: Allos Schwarzwald GmbH
Moldeador: Sonoco
Proveedor de etiqueta: Rahning GmbH


Este año encontró un Paté Vegetariano como una presentación pequeña pero poderosa, ganando tanto en su categoría como en la codiciada categoría Best of Show. Este empaque plástico connota sabor natural con un diseño gráfico y forma que imita un barril de madera. El diseño se transmite a través de etiquetas barrera en molde que ofrecen más que gráficos de primera calidad con un gran atractivo en el estante. Los jueces apreciaron que el Etiquetado en Molde(EEM o IML en ingles) también entregó propiedades de alta barrera que funcionan en conjunto con el empaque plástico para proporcionar un producto de paté estable durante mucho tiempo que es bueno para todo un año.

La línea de la marca Tartex de productos para untar 100% vegetales y alternativos a la carne utiliza un empaque PermaSafe IML especialmente diseñado de Sonoco. La solución combina la máxima conveniencia y larga vida útil con una apariencia llamativa en el punto de venta. Allos Hof-Manufaktur produce los productos orgánicos "Brotzeit" en la planta de la compañía en Freiburg im Breisgau, Alemania. Sonoco trabajó en estrecha cooperación con Allos Hof-Manufaktur para desarrollar una solución de embalaje personalizada diseñada para ser fácil de usar y resellable. La etiqueta, suministrada por Rahning GmbH, presenta un acabado mate especial desarrollado por Sonoco para una sensación natural similar al papel. Estas cualidades subrayan la naturalidad del producto y le dan una apariencia apetitosa. Después de la esterilización, las cremas tienen una vida útil de doce meses sin refrigeración, proporcionando una alternativa moderna y amigable para el consumidor a las latas de metal.

El Mejor Empaque Inyectado Etiquetado en Molde, Premio Plateado

Vibs & Wöw Oxo IML Container SuperLock Pots
Presentado por: RPC Superfos Pamplona
Propietario de marca: Cool Vega
Moldeador: RPC Superfos Pamplona
Proveedor de etiqueta: Korsini-SAF


Esta solución de embalaje es una combinación de un pote inyectado, esterilizable, con barrera al oxígeno, etiquetado en molde y una tapa con sistema de bloqueo de torsión, inyectada, decorada con una etiqueta en molde estándar. Las características más importantes del sistema son tres: las propiedades de barrera de oxígeno resistentes al autoclave que protegen las características organolépticas del producto, la transparencia del pote que muestra la calidad del producto natural y fresco en el punto de venta final, y el sistema de abertura y cierre fácil para el usuario final.

Se dice que los productos alimenticios de conveniencia permanecen frescos por más tiempo en el pote SuperLock de RPC. La combinación de una etiqueta en molde, con barrera al oxígeno, resistente al autoclave, de Korsini-SAF en todas las superficies y un sello de membrana con propiedades de barrera al O2, aseguran, según los informes, una tasa de transmisión de oxígeno casi inexistente. Al utilizar el empaque plástico de RPC Superfos con el etiquetado en molde de Korsini-SAF, el producto puede ser llevar la marca completamente en todas las superficies para una apariencia atractiva. Se dice que una mayor vida útil hace que este empaque sea competitivo con productos en frascos de vidrio.

La Mejor Parte Inyectada Durable, Decorada en Molde, Premio Dorado

Cubierta de Cilindro Telescopico para Camiones Industriales
Presentado por: Guarnitec SRL
Dueño de Marca: Hyva
Moldeador: Guarnitec SRL
Proveedor de Etiqueta: Korsini-SAF Italy


Esta pieza Decorada en Molde es una cubierta antipolvo para cilindros telescópicos delanteros utilizados en camiones industriales. HYVA requirió un reemplazo para las etiquetas impresas de menor calidad serigrafiadas con una cubierta resistente más atractiva, hechas para soportar condiciones climáticas extremas en combinación con una resistencia superior a los rayos UVA y a la abrasión. Molder Guarnitec SRL resolvió este desafío al hacer la cubierta visualmente más atractiva con la etiqueta de alta resistencia de dos capas de Korsini, agregando una banda de plata muy reflectante detrás del logo. Se afirma que el resultado final incluye una mayor calidad visual y funcional con un tiempo de producción reducido.

El Mejor Diseño de Etiqueta, Premio Dorado

Balde de Pintura Düfa Zeolit
Presentado por: Kayalar Kimya
Dueño de marca: Düfa
Moldeador: Etkin Plastik
Proveedor de etiqueta: Korsini-SAF


Los jueces consideraron que este no es su cubo de pintura estándar para pintura mineral. Sintieron que todo era inusual, comenzando con su forma ovalada de tamaño industrial bien balanceada y asa integrada que es fácil de sostener para manos más grandes. Si bien los gráficos son simples, los jueces consideraron que también son elegantes en tonos de gris con un recubrimiento UV spot que se suma a la calidad superior, complementada por una explosión artística de color.

El Mejor Diseño de Etiqueta, Premio Plateado

Sno-Balls To-Go
Presentado por: Verstraete In-Mold Labels/Berry Plastics
Dueño de marca: Sno-Balls
Moldeador: Berry Plastics
Proveedor de etiqueta: Verstraete In Mold Labels


Con tantos años de experiencia y experiencia en la optimización y el desarrollo de envases, Berry Plastics sugirió el embalaje IML al propietario de la marca Sno-Balls como una alternativa a su embalaje anterior. El resultado es un empaque IML que supuestamente superó los sueños más salvajes de Sno-Balls: su producto se mantiene en perfecto estado en el congelador y las etiquetas IML contrastantes de Verstraete IML atraen la atención en los estantes de las tiendas. Matte IML le da al empaque un aspecto mate y natural, mientras que UltraGloss IML brinda un acabado de alto brillo que intensifica los colores. La combinación contrastante de las opciones de apariencia resalta los detalles en el arte de la etiqueta IML.

El Mejor Diseño de Parte, Premio Dorado

Artemis Spectrum Sideplate 5
Presentado por: Zomazz
Dueño de marca: Logitech
Moldeador: Unique-Sill Precision PTE
Proveedor de etiqueta: Zomazz


Sideplate es un inserto intercambiable para los lados derecho e izquierdo de los auriculares de juegos de sonido envolvente inalámbricos Artemis Spectrum de Logitech. Puede ser cambiado por el consumidor, proporcionando literalmente infinitas posibilidades de personalización y marca con la máxima flexibilidad. Se pueden producir nuevos diseños gráficos al cambiar las etiquetas sin cambiar el molde o la resina, y pueden estar en las estanterías de las tiendas en solo unas semanas para coincidir con el lanzamiento del juego. Fabricado según tolerancias exactas para ajustarse a la curva de los auriculares, la placa lateral Spectrum con gráficos ZoMazz Digital-IMD brinda al propietario de la marca y al consumidor la máxima flexibilidad para personalizar con una inversión mínima de recursos.

El Mejor Diseño de Parte. Premio Plateado

Eila Lactose-Free Panna Cotta
Presentado por: Verstraete In Mold Labels
Propietario de marca: Valio Ltd
Moldeador: RPC Superfos
Proveedor de etiqueta: Verstraete In Mold Labels


El principal productor lácteo finlandés, Valio Ltd., presentó una panna cotta sin lactosa en un empaque especialmente desarrollado que permite al consumidor servir este postre de forma rápida y atractiva. La empresa de envasado RPC Superfos desarrolló un nuevo envase personalizado con una práctica función de clic y empuje en la parte inferior. Valio estaba buscando calidad superior y optó por una decoración IML. Se reporta que las etiquetas IML de Verstraete IML son fuertes, higiénicas, resistentes a la humedad y a las fluctuaciones extremas de temperatura.

La Mejor Familia de Productos, Premio Dorado

Pauluns & Lovemade Oxo IML Container SuperLock Pots
Presentado por: RPC Superfos Besancon
Propietario de marc: Orkla Food
Moldeador: RPC Superfos Besancon
Proveedor de etiqueta: Korsini-SAF


Los alimentos y sopas premium para bebés se envasan en soluciones de embalaje plástico con protección de barrera de oxígeno gracias a la solución SuperLock recerrable de RPC Superfos. Esta solución de envasado proporciona una vida útil en el ambiente de hasta 24 meses y es adecuada para una amplia gama de productos, incluidos alimentos para bebés, platos preparados, sopas, salsas, nueces, mermeladas, productos para untar vegetales y encurtidos. La solución SuperLock en combinación con las etiquetas de barrera de oxígeno resistentes a autoclaves de Korsini permite la esterilización posterior al llenado hasta 120 ° C por 80 minutos, flexibilidad de decoración y una vida útil prolongada, todo esto proporcionando una ventaja para fines comerciales.

Las opciones incluyen la posibilidad de tener decoraciones hechas en cualquier lugar en todas las superficies y también permiten dejar espacio vacío para transparencia. Según los informes, el usuario final tiene la impresión visual y la sensación del vidrio, además de todas las ventajas del plástico. Esto permite la colocación de productos en tiendas minoristas a temperaturas ambiente junto con productos de la competencia que se venden en vidrio. Y, al igual que los productos de vidrio, el pote se puede reutilizar en el hogar varias veces, agregando valor al producto.

La Mejor Familia de Productos, Premio Plateado

Pennzoil Platinum High Mileage Motor Oil
Submitted by: WS Packaging Group
Brand owner: SOPUS Products
Molder: Graham Packaging
Label supplier: WS Packaging Group


La diferenciación de producto en el espacio de lubricantes automotrices es una herramienta importante para validar las comparaciones de precios entre múltiples ofertas de productos. Durante un relanzamiento global de botellas, el propietario de la marca decidió utilizar un color de botella individual para todas las calidades de productos de sus marcas individuales en el mercado norteamericano, lo que convirtió a la decoración en un componente fundamental para comunicar la diferenciación de líneas de productos. El etiquetado en-Molde de WS Packaging brindó un aspecto estéticamente superior, y esta etiqueta metalizada en molde fue elegida para el producto de primera línea de la marca insignia porque su atractivo visual refleja una imagen premium para un producto premium.

Mejor Parte Prototipo, Premio Dorado

Crystal Coaster
Presentado por: Zomazz
Propietario de marca: Zomazz
Moldeador: Unique-Skill Precision PTE
Proveedor de etiqueta: Zomazz


El ZoMazz Crystal Coaster comenzó su vida como una parte de prueba de concepto para demostrar la capacidad de la empresa para incorporar cristales de Swarovski (a través de una asociación exclusiva con el fabricante austriaco de cristales) en el proceso ZoMazz Digital-IMD. La utilización de una película transparente con cristales unidos al lado moldeado permite la visualización segura de los cristales, así como la aparición de cristales de diferentes colores en función del color de la película transparente. La tecnología patentada de colocación/adhesión del cristal, combinada con el proceso ZoMazz Digital-IMD, da como resultado una decoración llamativa y duradera que se considera adecuada para cualquier marca o producto.

Mejor Empaque Termoformado Etiquetado en Molde, Premio Dorado


Pillsbury Peanut Butter/Chocolate Frosting
Presentado por: Verstraete In Mold Labels
Propietario de marca: J.M. Smucker
Moldeador: Tech II
Proveedor de etiqueta: Verstraete In Mold Labels


Como líder en la industria de productos envasados para el consumidor, J.M. Smucker se asoció con Tech II y Verstraete IML para lanzar un nuevo producto Pillsbury Peanut Butter / Chocolate Frosting. Utilizando el contenedor con forma única termoformado etiquetado en molde (T-IML) Apollo de Tech II, este empaque proporciona visibilidad del producto, una capa de barrera al oxígeno para aumentar la vida útil del producto, gráficos pintorescos y es totalmente reciclable.

Mejor Empaque de Pared Delgada, Premio Dorado


Country Fresh Ice Cream Package
Preparado por: Verstraete In Mold Labels
Propietario de marca: Dairymaid
Moldeador: Dairypack Tubs
Proveedor de etiqueta: Verstraete In Mold Labels


El productor de embalaje plástico Dairypack Tubs, a div. de Polyoak Packaging, unió fuerzas con Verstraete IML para el desarrollo del nuevo empaque de helado Dairymaid. El nuevo envase Country Fresh IML se considera el primer envase de helado en Sudáfrica con una etiqueta IML que cubre toda la tapa. Se afirma que el apilamiento eficiente del nuevo embalaje IML hace que el transporte sea más estable. Además, gracias a la avanzada tecnología de moldeo por inyección, se dice que el embalaje pesa un 10% menos que los empaques convencionales, lo que reduce la huella ecológica. Según los informes, el nuevo envase de IML le da a Dairymaid Ice-Cream, atención en los estantes de las tiendas.

Para mayor información sobre la Asociación de Decoración en Molde y su concurso visitar:
www.imdassociation.com.

Yolanda Simonsis
PFFC
Junio 13, 2017,

23 de septiembre de 2016

Engel sorprenderá con sus últimos desarrollos tecnológicos en la feria K 2016

Automoción, moldeo técnico, sector médico, son algunas de las aplicaciones a las que se dirigen las novedades de la K de Engel

En la próxima feria K, que se celebrará en Dusseldorf del 19 al 26 de octubre de 2016, Engel, representada por Helmut Roegele, se reafirmará una vez más como líder tecnológico. El fabricante de inyectoras y experto en sistemas con sede en Schwertberg (Austria) exhibirá las punteras aplicaciones que ha creado para los sectores de automoción, teletrónica, moldeado técnico, embalajes y medicina.

Gracias a sus innovadoras tecnologías de procesamiento, sus programas de fabricación diseñados a medida y sus sistemas de control inteligentes, estas sofisticadas aplicaciones reportan grandes beneficios al cliente. Así, los clientes de Engel cuentan con una ventaja decisiva en los mercados internacionales y consiguen una mayor rentabilidad, más productividad y unos niveles de calidad más estables. 'Be the first': sea el primero. Este será el lema con el que Engel estará presente en la feria K 2016 (pabellón 15, stand C58).

Presentación de las novedades ante la prensa internacional
Automoción: dos estrenos que rebajarán aún más los costos unitariosDecoJect introduce color, estructura y cualidades táctiles

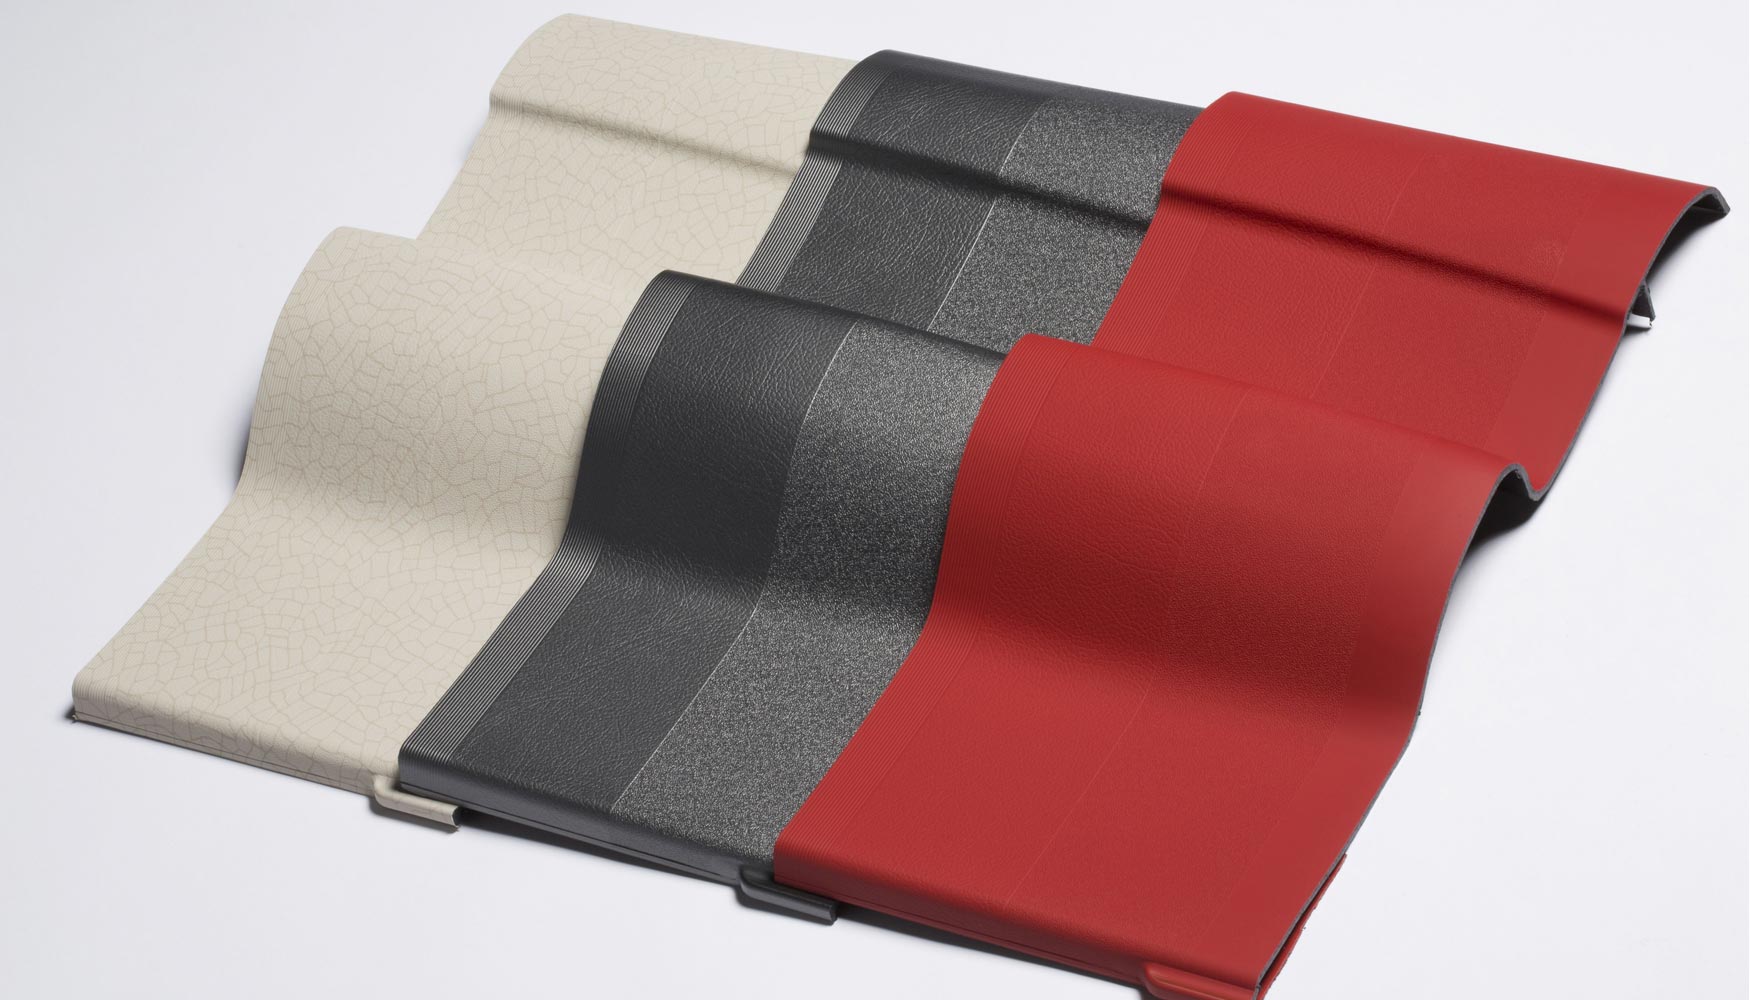
Las tecnologías IMD (In-Mould Decoration o decoración en el molde) se están utilizando cada vez más para sustituir a la pintura en la producción de interiores de automóviles, ya que permiten obtener acabados de alta calidad en las superficies, procesar lotes pequeños con gran flexibilidad y lograr un bajo costo unitario. En la feria K 2016, Engel presentará junto a sus socios un nuevo avance. Se trata de DecoJect, una solución a base de film que, mediante un proceso “de rodillo a rodillo”, combina el moldeo por inyección con la tecnología IMG (In-Mould Graining o granulado en el molde). La diferencia respecto a los procesos IMD convencionales es que la pintura no se transfiere simplemente del film al componente, sino que el film se troquela y queda fijado al componente. De esta forma, además del color y el estampado, adquiere también una estructura en la superficie y unas cualidades táctiles.

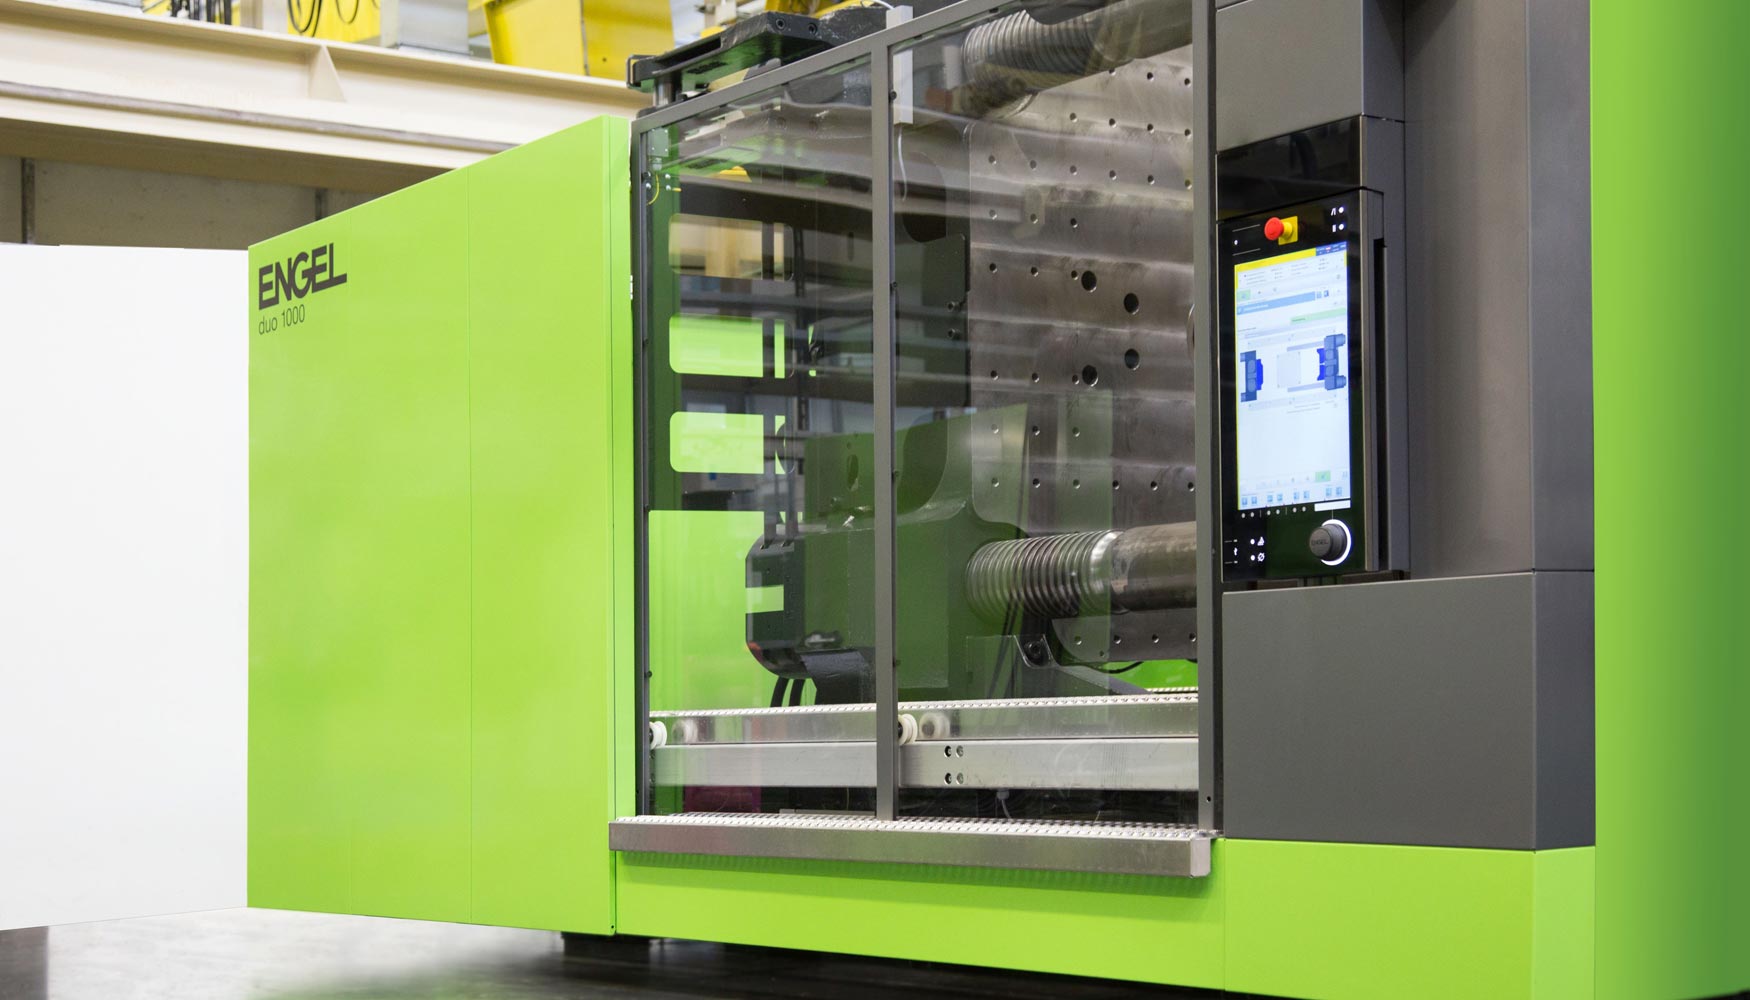
DecoJect se mostrará por primera vez al público en el stand de Engel y se presentará integrada en una unidad de producción totalmente automatizada. Utilizando una inyectora Engel duo 5160/1000, se fabricarán, a modo de muestra, piezas que simularán paneles de puerta de gran tamaño. Para demostrar la amplia gama de posibilidades de esta nueva tecnología, las piezas elaboradas tendrán diferentes estructuras, entre ellas un sofisticado granulado tipo piel.

En cuanto el molde se abre y el robot retira la pieza acabada, se introduce el delgado film DecoJect, se calienta con el radiador de infrarrojos ubicado en la pinza y se preforma directamente en el molde con la ayuda de un sistema de vacío. Inmediatamente después, se inyecta el material sobre el reverso del film, y este se troquela antes de que el robot retire el componente y lo transfiera a la estación láser integrada, donde es sometido a un corte de precisión. Cada 60 segundos, sale de la unidad de producción un componente listo para montar. Si se quiere cambiar de diseño, solo hacen falta unos minutos para sustituir el rodillo. Gracias a ello, el tamaño del lote ya no repercute significativamente en el costo unitario.

El film delgado DecoJect es un producto de Benecke-Kaliko, una empresa con sede en Hanóver (Alemania) que pertenece al grupo tecnológico Continental. Puesto que es el film el que confiere al producto las características deseadas en la superficie (color, textura, solidez, sensación táctil, etc.), DecoJect permite usar como material estándar el polipropileno sin teñir, que resulta muy económico. Otro factor que mejora la eficiencia es la integración de la tecnología MuCell de la empresa Trexel (Wilmington, Massachusetts, EE UU). El moldeo por inyección de espuma reduce significativamente el peso del componente y el consumo de materias primas y energía, permitiendo no obstante fabricar piezas con dimensiones esta-bles que apenas se deforman.

Crear DecoJet ha sido posible gracias a una colaboración estrecha e interdisciplinar entre numerosas empresas asociadas. Además de Engel y Benecke-Kaliko, en el proyecto también han participado las siguientes compañías: Georg Kaufmann Formenbau (de Busslingen, Suiza), Galvanoform Gesellschaft für Galvanoplastik (de Lahr, sur de Alemania), el fabricante de canales calientes HRSflow (con sede en San Polo di Piave, Italia), Ico System International (de Lüneburg, Alemania) y Borealis (con sede en Viena, Austria), que además de suministrar la materia prima se ha encargado de analizar el flujo del moldeo. Algunos de los desafíos a la hora de desarrollar esta nueva tecnología han sido diseñar un molde IMG capaz de resistir las altas presiones que se aplican durante el proceso de moldeo por inyección y perfeccionar el modo exacto de controlar las unidades eléctricas que accionan las compuertas de la válvula.

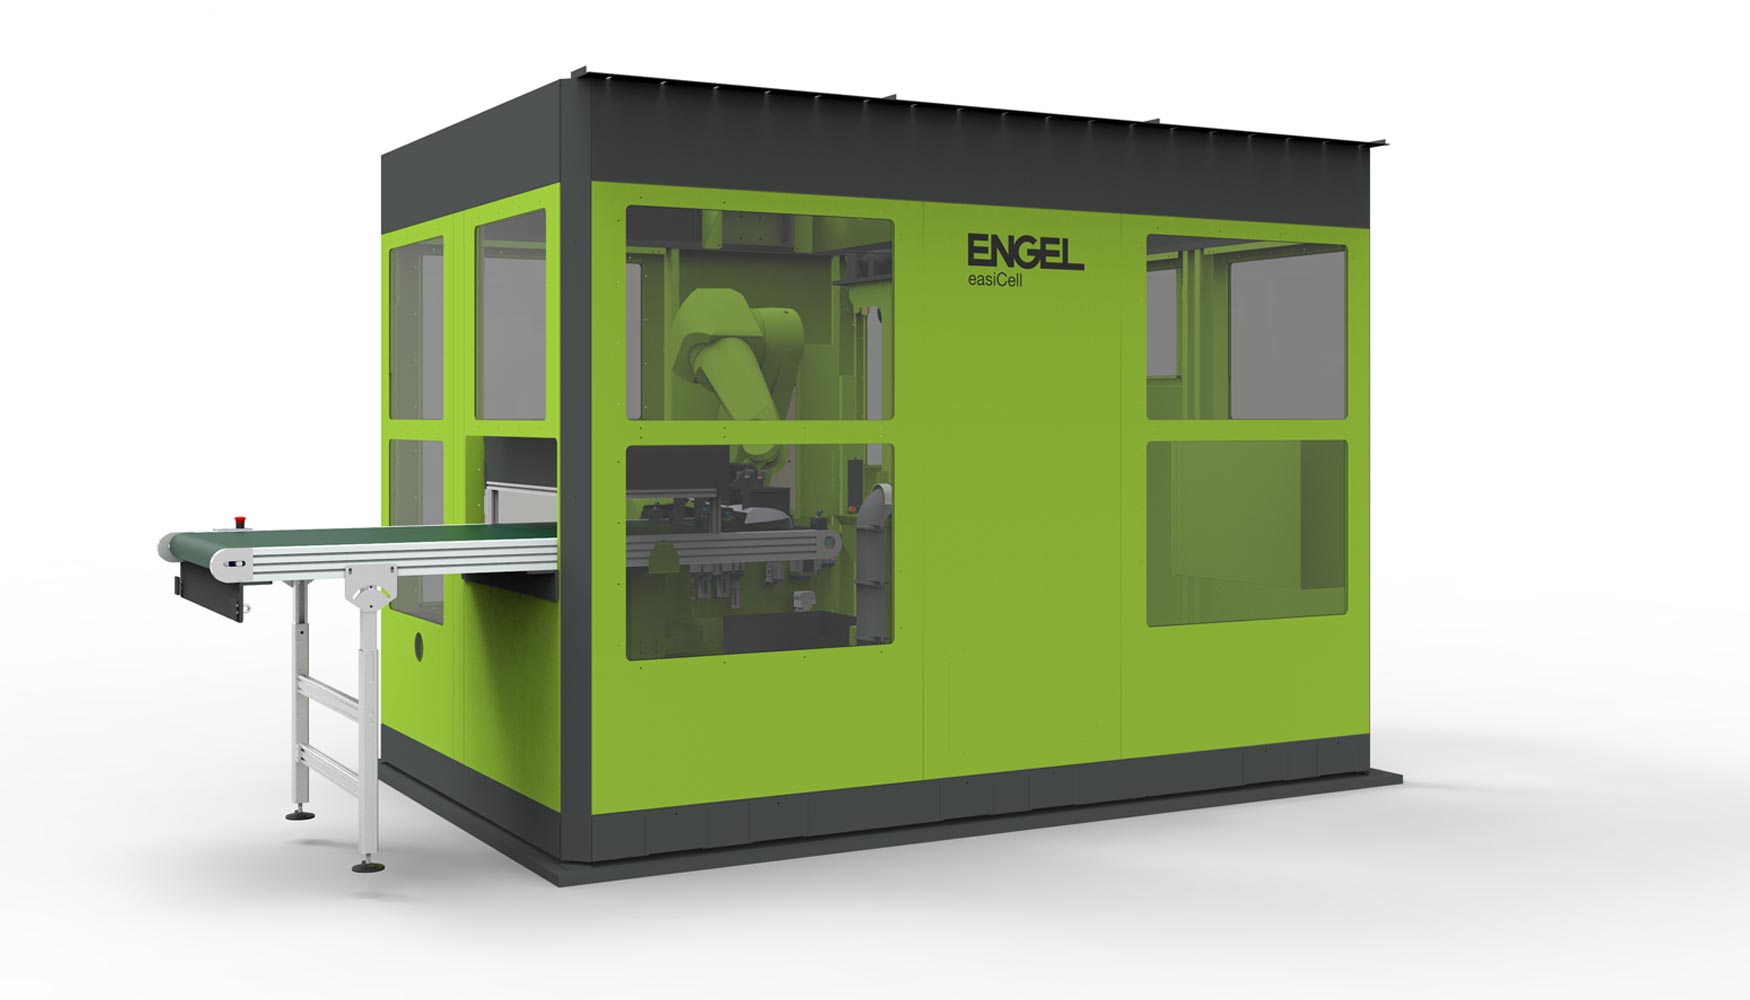
Aportando sus conocimientos como experto en automatización, Engel ha contribuido significativamente a rentabilizar y flexibilizar el proceso. Un robot lineal Engel viper y un robot de seis ejes Engel easix se ocupan de manipular las piezas. Junto con la estación láser —que somete el film a un corte de precisión— el Engel easix está alojado en el espacio de una Engel easiCell, sumamente compacto. El diseño estandarizado pero modular de la Engel easiCell facilita la integración de robots y unidades de procesamiento tanto antes como después de la fase de moldeo por inyección. Entre otras cosas, esta unidad se puede emplear como módulo de producción para mecanizar con láser (cortar y marcar), aplicar juntas de poliuretano, tratar superficies (por ejemplo con plasma) o realizar otras tareas automatizadas, como transferir bandejas o cajas.

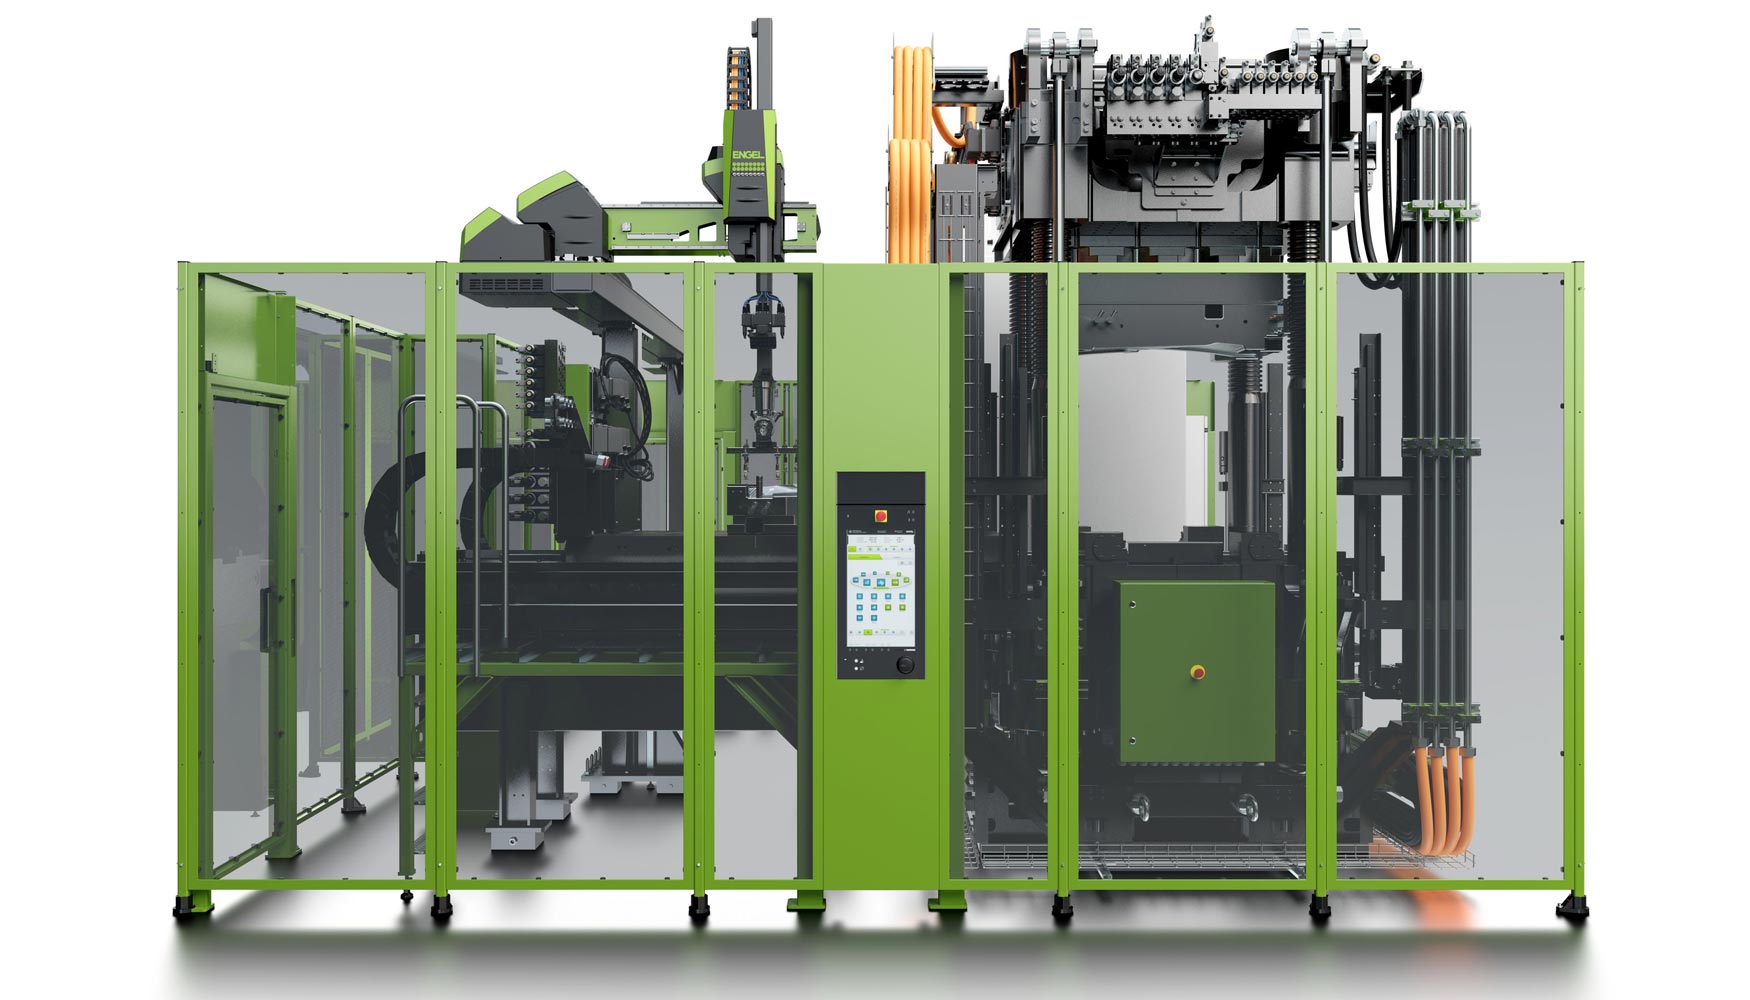
Además de un diseño compacto, Engel easiCell ofrece al usuario otras ventajas. Por ejemplo, todos los sistemas de control que influyen en el proceso global se encuentran integrados en una única unidad de control CC300. En su versión independiente, Engel easiCell cuenta con un panel de control propio Full HD de 21 pulgadas. La unidad de producción también se puede manejar y controlar mediante el panel de una máquina de moldeo por inyección. La integración de todos los componentes del sistema de control hace que su uso resulte uniforme y fácil de aprender para los operadores de máquinas. Esta uniformidad también se manifiesta en el hecho de que cada uno de los componentes individuales cumple todos los requisitos legales aplicables. La unidad de producción completa se entrega acompañada de un certificado CE. La unidad de automatización Engel easiCell ha sido desarrollada por Engel Automatisierungstechnik en Hagen (Alemania) y se presentará al público por primera vez en la feria K 2016.

Con DecoJect se pueden fabricar de manera rentable componentes aún más grandes para el interior de los automóviles. (Imagen: Continental).
Para demostrar la amplia gama de posibilidades de esta tecnología, en la feria K 2016 se usará una máquina de moldeo por inyección ENGEL duo que fabricará, a modo de muestra, piezas con diferen-tes estructuras. (Imagen: ENGEL)
La nueva ENGEL easiCell aloja, en un espacio compacto, robots y unidades de procesamiento que actúan antes y después de la fase de moldeo por inyección. (Imagen: ENGEL)
Construcción ligera: nuevos hitos no solo para el sector de la automoción
Gracias a su Centro de Tecnologías de Construcción Ligera situado en St. Valentin (Austria) Engel es uno de los socios más importantes del sector internacional de la automoción en lo que a desarrollo se refiere. Junto con otras empresas colaboradoras, Engel desarrolla procesos rentables para la producción en masa de piezas capaces de satisfacer los requisitos presentes y futuros de la construcción ligera. Hace mucho que estas piezas no se limitan al sector de la automoción, tal como demostrarán las dos aplicaciones con materiales compuestos que podrán verse en el stand de Engel durante la feria K 2016. Ambas han marcado nuevos hitos en la fabricación de productos compuestos aún más ligeros, robustos y sostenibles.

Teletrónica: procesos altamente integrados para fabricar productos de paredes ultrafinas
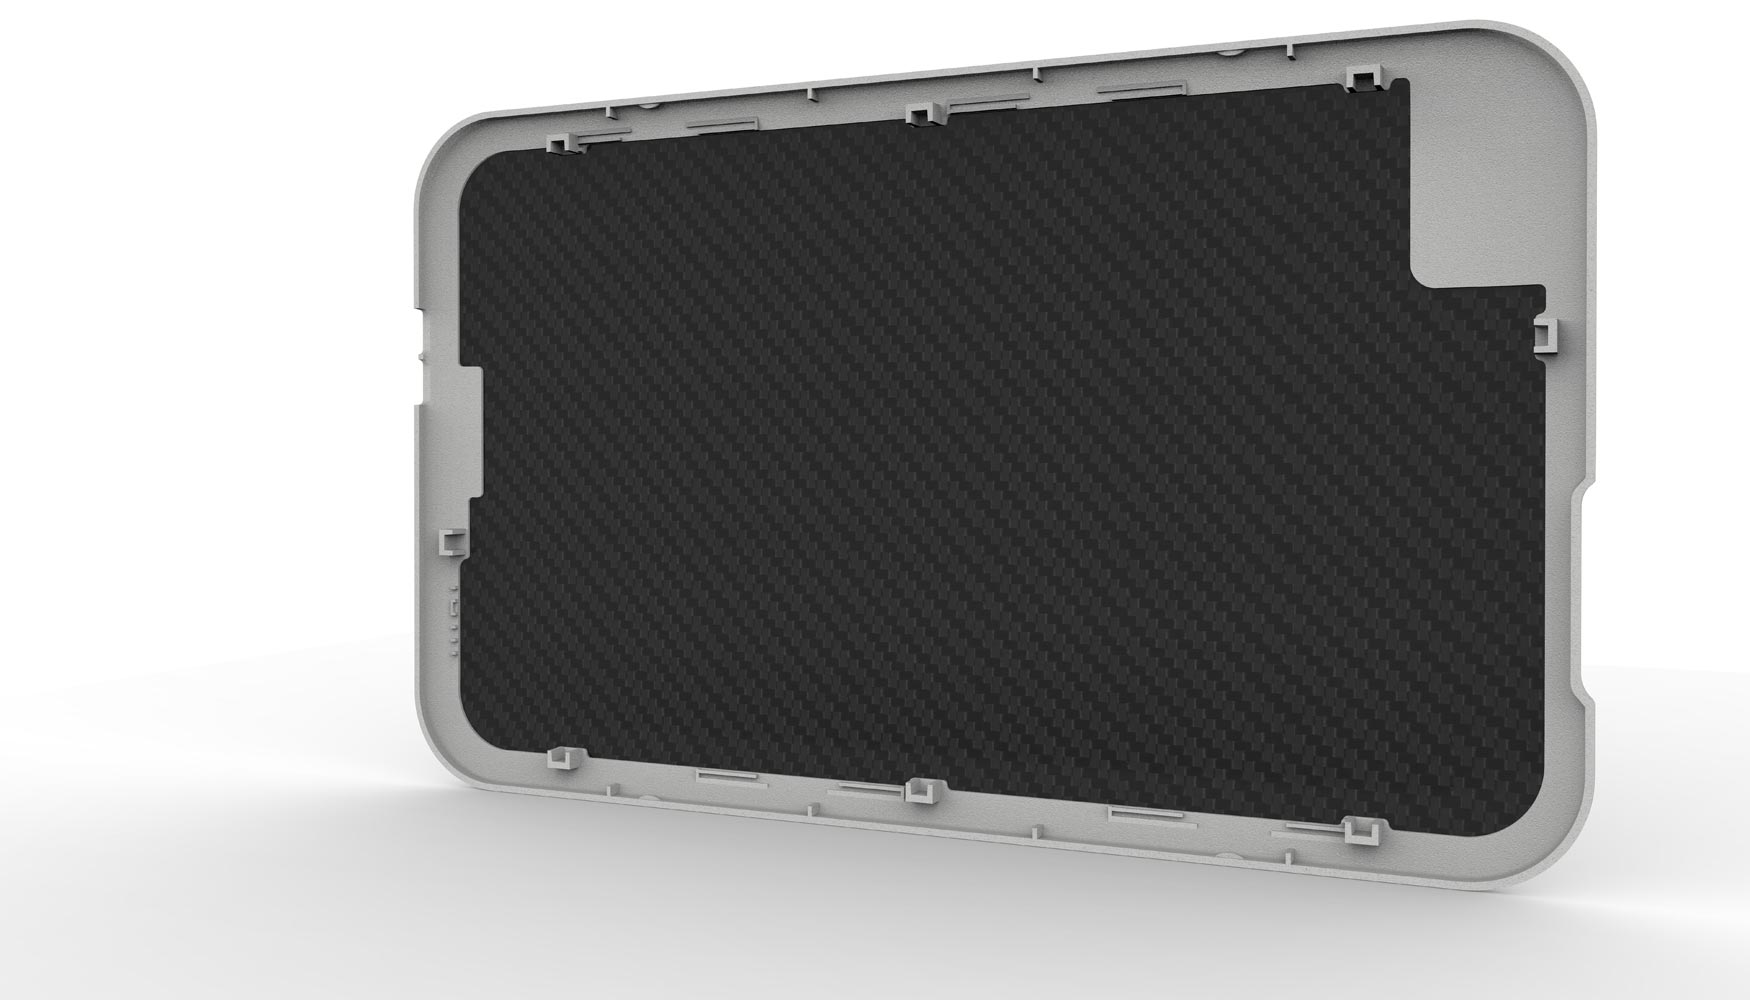
A la hora de producir dispositivos móviles —ya sean portátiles, tabletas o smartphones— la clave para reducir peso y aumentar la estabilidad es fabricar la carcasa con materiales compuestos innovadores. Mejorar además de forma sustancial la eficiencia productiva es la meta de un proyecto de desarrollo colaborativo emprendido por Engel Austria y las empresas Bond-Laminates (de Brilon, Alemania, perteneciente al grupo Lanxess de Colonia, Alemania) y Leonhard Kurz (de Fürth, Alemania). En la feria K 2016, estas tres empresas presentarán el revolucionario resultado de su colaboración: el moldeo por inyección de una carcasa de paredes ultrafinas sumamente robusta, lista para montar y dotada de una sofisticada decoración en la superficie. Con paredes de tan solo 0,6 mm de grosor, esta pieza de muestra ofrecerá posibilidades totalmente nuevas.

La unidad de producción altamente automatizada que se podrá ver funcionando en el stand de Engel ha sido diseñada expresamente para poder combinar semiproductos de termo-plástico reforzado de fibra continua (Tepex) con films IMD. Esta unidad lleva integradas tres tecnologías de procesamiento que permiten decorar dentro del molde los componentes compuestos destinados a la producción en masa. La primera es Engel organomelt, que da forma y función a semiproductos termoplásticos reforzados con fibras continuas (fibras termoplásticas) en la fase de moldeo por inyección. La segunda es Engel variomelt, que optimiza la calidad de la superficie mediante un control variotérmico de la temperatura del molde. Y la tercera es IMD (In-Mould Decoration o decoración en el molde), que otorga a la superficie un acabado óptico y funcional directamente en el molde. El corazón de la unidad de producción está formado por tres unidades: una máquina de moldeo por inyección Engel insert 500V/130 single provista de una unidad IMD de rodillo a rodillo, un robot de seis ejes Engel easix que manipula las piezas acabadas y semiacabadas y un horno de infrarrojos que precalienta las fibras termoplásticas y que también ha sido diseñado y construido por Engel..

Lo especial de este nuevo método es que el semiproducto de termoplástico reforzado de fibra continua se transforma, se moldea y se decora en un solo paso. Para lograr una cohe-sión directa del material, Bond-Laminates y LEONHARD KURZ han perfeccionado tanto sus materiales como las tecnologías de moldeo y de proceso necesarias para procesarlos, logrando así un alto grado de integración. Tradicionalmente, para que los componentes compuestos adquieran un acabado resistente y de alta calidad en la superficie, después del moldeo por inyección se deben someter a operaciones de tratamiento y pintura. La producción integrada, en cambio, elimina varios pasos de trabajo, reduciendo no solo el tiempo y el costo de fabricación de los componentes, sino también su impacto ecológico. El proceso integrado, además de gastar menos energía, reduce significativamente el consumo de materias primas y sustancias químicas de procesamiento.

Tanto el robot multieje ENGEL easix como el horno de infrarrojos están totalmente integrados en la unidad de control CC300 de la máquina de moldeo por inyección. Gracias a ello, desde la pantalla de la máquina de moldeo por inyección se puede controlar de manera centralizada el precalentamiento de los semiproductos. Las temperaturas y los tiempos de calentamiento se guardan con los datos del proceso de moldeo por inyección, lo cual simplifica las tareas de documentar, evaluar y dar seguimiento al proceso global.

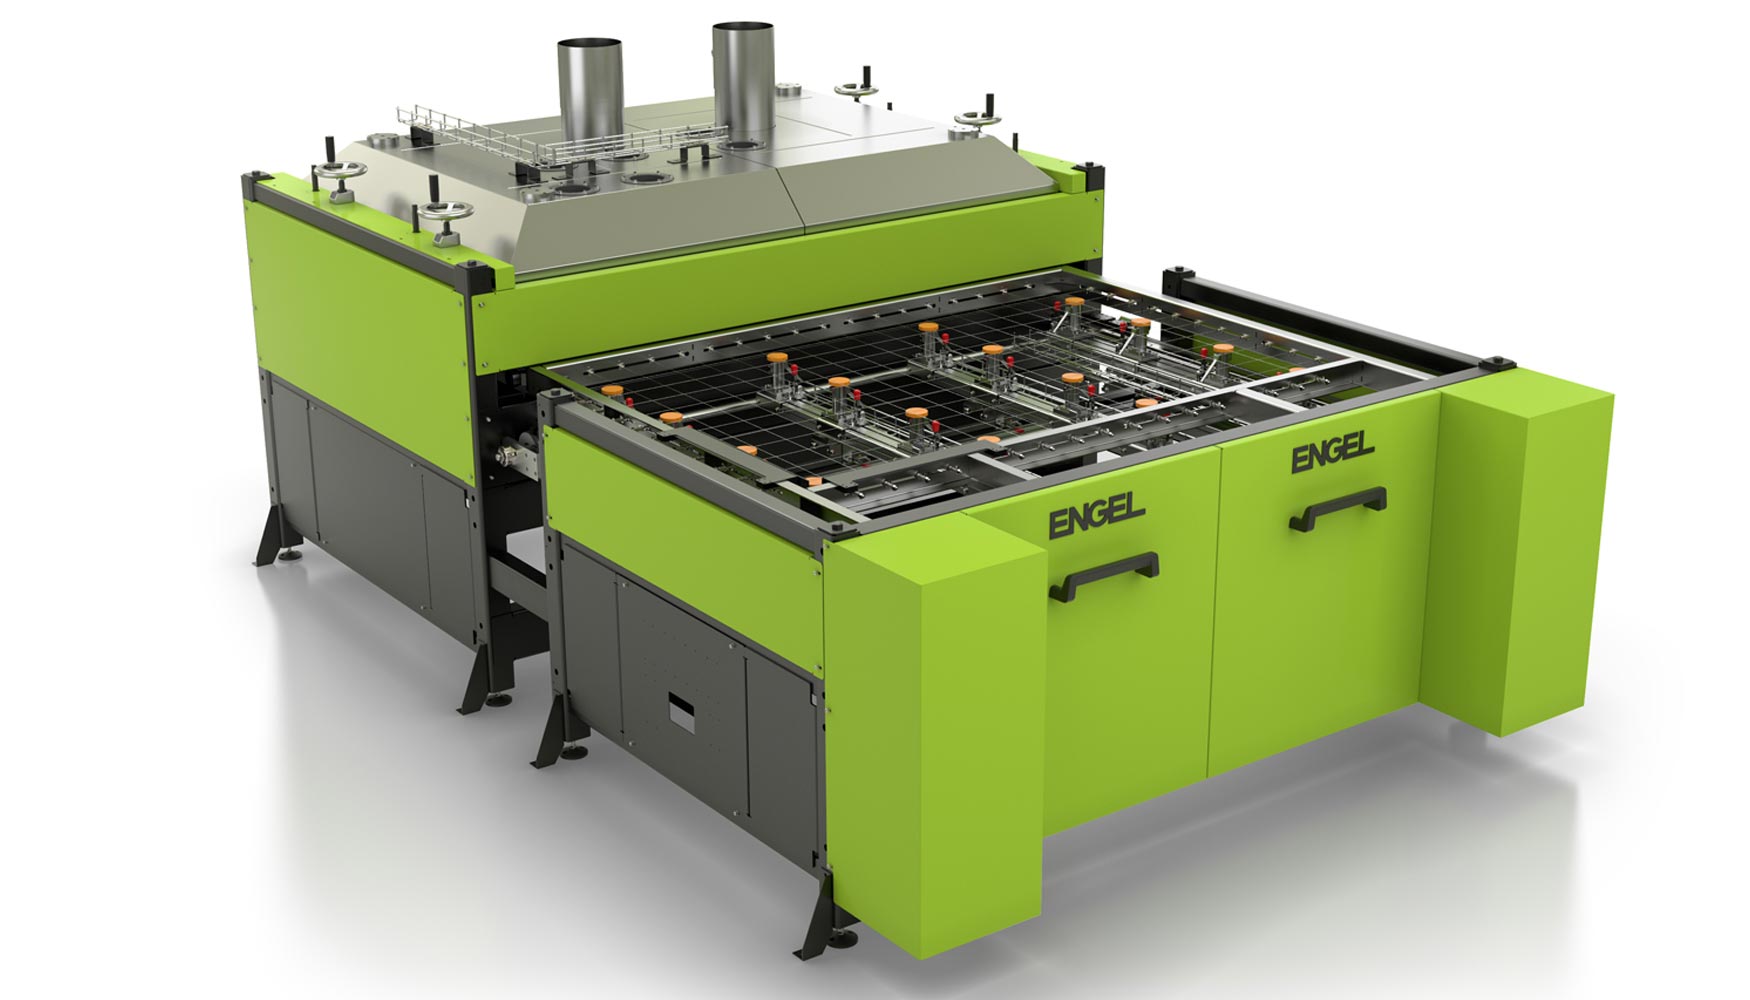
En la feria K 2016, ENGEL presentará por primera vez los hornos de infrarrojos como una serie completa. Están disponibles en cinco tamaños distintos, con una superficie de calen-tamiento de hasta 1110 x 1610 mm que permitirá procesar semiproductos grandes (por ejemplo módulos de puerta completos o extremos frontales para el sector automotriz). Los hornos de infrarrojos ENGEL se caracterizan por una gran homogeneidad térmica. Los ra-diadores individuales se pueden controlar por separado, lo cual permite también calentar eficientemente semiproductos pequeños.

La máquina vertical Engel insert se presentará en Dusseldorf con un diseño optimizado que hace su uso más ergonómico. Entre otras características, el nuevo diseño facilita el acceso a la unidad de cierre, un aspecto importante cuando el proceso no es automático sino manual.

Las inyectoras Engel se pueden adquirir con una unidad de inyección vertical u horizontal. La versión vertical de la máquina de moldeo por inyección que se exhibirá en la feria impresiona por el poco espacio que requiere. En esta versión, también el armario de control eléctrico está montado en vertical, por lo que la máquina apenas requiere más espacio que el que ocupa la unidad de cierre. Durante mucho tiempo, las inyectoras Engel insert V solo se podían adquirir con fuerzas de cierre de hasta 160 toneladas. Ahora, sin embargo, la serie se ha ampliado e incluye un modelo de 200 toneladas y otro de 250.

Otro de los factores que contribuyen a que el sistema completo ocupe tan poco espacio es el robot multieje Engel easix, que también se exhibirá en la feria de Düsseldorf. Incluso en su versión estándar, los modelos Engel easix (basados en tecnología del fabricante Kuka) permiten establecer zonas prohibidas y, de ese modo, minimizar el área que es preciso blindar.

Sumamente robustas y delgadas: las carcasas tienen paredes de tan solo 0,6 mm de grosor y salen de la máquina de moldeo por inyección listas para montar. (Imagen: Engel)
Los hornos de infrarrojos que precalientan los semiproductos reforzados con fibras han ampliado la gama de productos para sistemas periféricos que ENGEL diseña y construye en su propio departa-mento de desarrollo y producción. Ofreciendo cinco tamaños diferentes, ENGEL satisface óptima-mente las necesidades específicas de las empresas transformadoras en los sectores de la electrónica de consumo y la automoción. (Imagen: ENGEL
Moldeo técnico: polimerización in situ combinada con moldeo por inyección
La polimerización in situ de ε-caprolactama ofrece nuevas oportunidades para la producción, mediante matriz termoplástica, de componentes compuestos reforzados con fibra. Esta tecnología permite poner en práctica procesos muy eficientes y diseñar con flexibilidad componentes compuestos.

Partiendo de fibras secas reforzadas y preformadas (preformas), el método in situ reúne la polimerización y el moldeo en una sola máquina de moldeo por inyección. Desde que el primer prototipo de máquina se presentó hace cuatro años, Engel no ha dejado de optimizar los componentes del sistema. El resultado es una unidad reactiva que se puede combinar con distintos tipos de máquina de moldeo por inyección de Engel. Las grandes diferencias entre esta nueva unidad y el prototipo de 2012 también son tecnológicas. Engel es el único proveedor del mercado que puede fundir y procesar el monómero sólido de manera adecuada a cada necesidad. Las ventajas son una gran reducción del tiempo de permanencia del material, una menor carga térmica y, como resultado, una mayor calidad del producto. Engel ve en este método un gran potencial tanto para el sector de la automoción como para otras aplicaciones, por ejemplo en el ámbito del moldeo por inyección técnico.

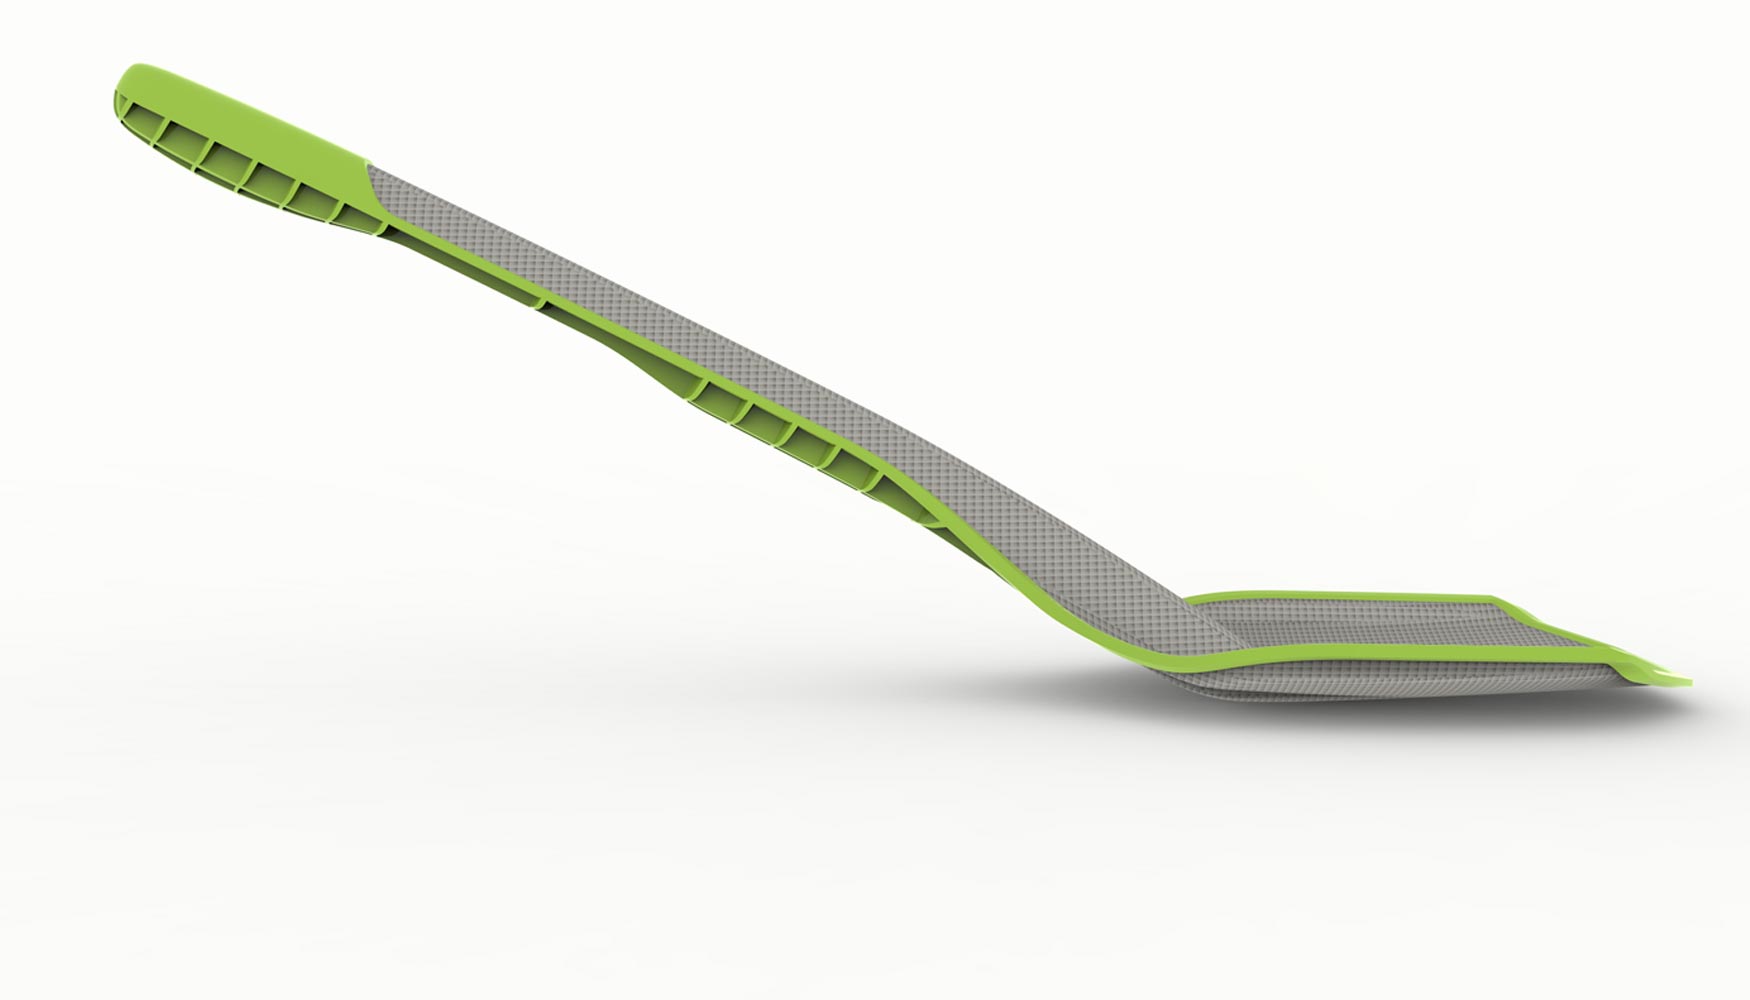
En colaboración con Schöfer (Schwertberg, Austria) y otros socios de proyecto, Engel presentará en la feria K 2016 una unidad de producción que casi está lista para ser fabricada en serie y sirve para elaborar componentes compuestos de fibra termoplástica. Como muestra de su amplia gama de posibilidades, Engel exhibirá una Engel v-duo 1560/700 fabricando palas reforzadas con fibra. La unidad de cierre está equipada con una mesa deslizante provista de dos semimoldes a la que se puede acceder con suma facilidad. Las fibras de refuerzo secas preformadas se colocan en la primera cavidad y en ellas se infiltra la matriz reactiva (ε-caprolactama). Para ello, la ε-caprolactama sólida se funde y se introduce dosificadamente en la unidad reactiva. Gracias a la baja viscosidad que el monómero tiene cuando está fundido, las fibras secas se pueden humedecer especialmente bien. De ese modo, la polimerización de poliamida 6 da lugar a un compuesto muy resistente.

Durante el proceso reactivo no se supera la temperatura de fusión del polímero, por lo que el semiproducto compuesto se puede transferir a la segunda cavidad nada más ser producido, y en ella adquiere sus características funcionales mediante moldeo por inyección. Para ello se inyectan nervaduras de refuerzo y contornos de PA 6 reforzados con fibras de vidrio cortas. La polimerización y el moldeo por inyección se realizan paralelamente. Un robot doble Engel viper 40 manipula las preformas de fibra y las piezas acabadas, y transfiere los semiproductos.

La polimerización in situ de ε-caprolactama ofrece nuevas posibilidades de producir con una matriz termoplástica componentes compuestos reforzados con fibra, no solo para el sector de la automoción. (Imágenes: Engel)
Con la serie Engel v-duo, Engel ha desarrollado una máquina de moldeo por inyección comparativamente compacta y eficiente energéticamente que se adapta específicamente a las aplicaciones con compuestos de fibras y hace la producción mucho más rentable. Su unidad de cierre vertical es accesible desde los cuatro lados, no solo desde dos. Sobre todo al procesar semiproductos de fibra con dimensiones inestables, suele resultar útil trabajar siguiendo la dirección de la gravedad.

Con la serie Engel v-duo, Engel ha desarrollado una máquina de moldeo por inyección comparativamente compacta y eficiente energéticamente que se adapta específicamente a las aplicaciones con compuestos de fibras y hace la producción mucho más rentable. (Imagen: Engel).
Engel elast: la tecnología sin columnas que garantiza procesos estables y muy eficientes Uso fiable de procesos multicomponente con LSR

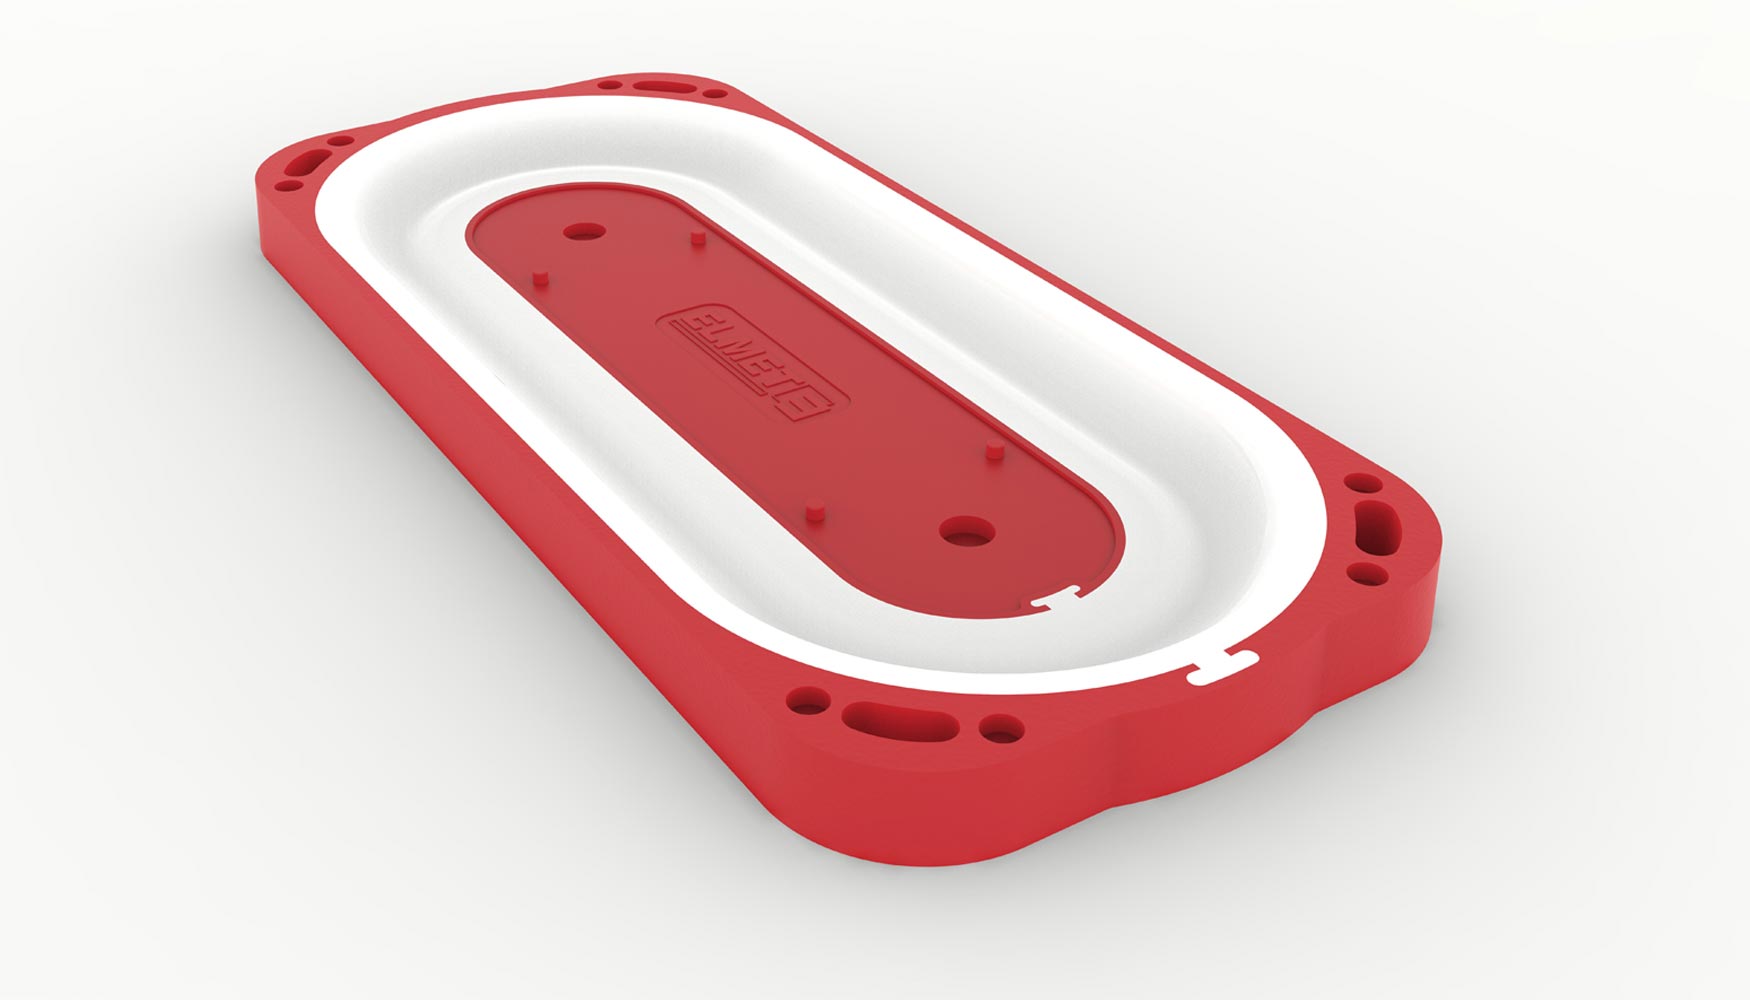
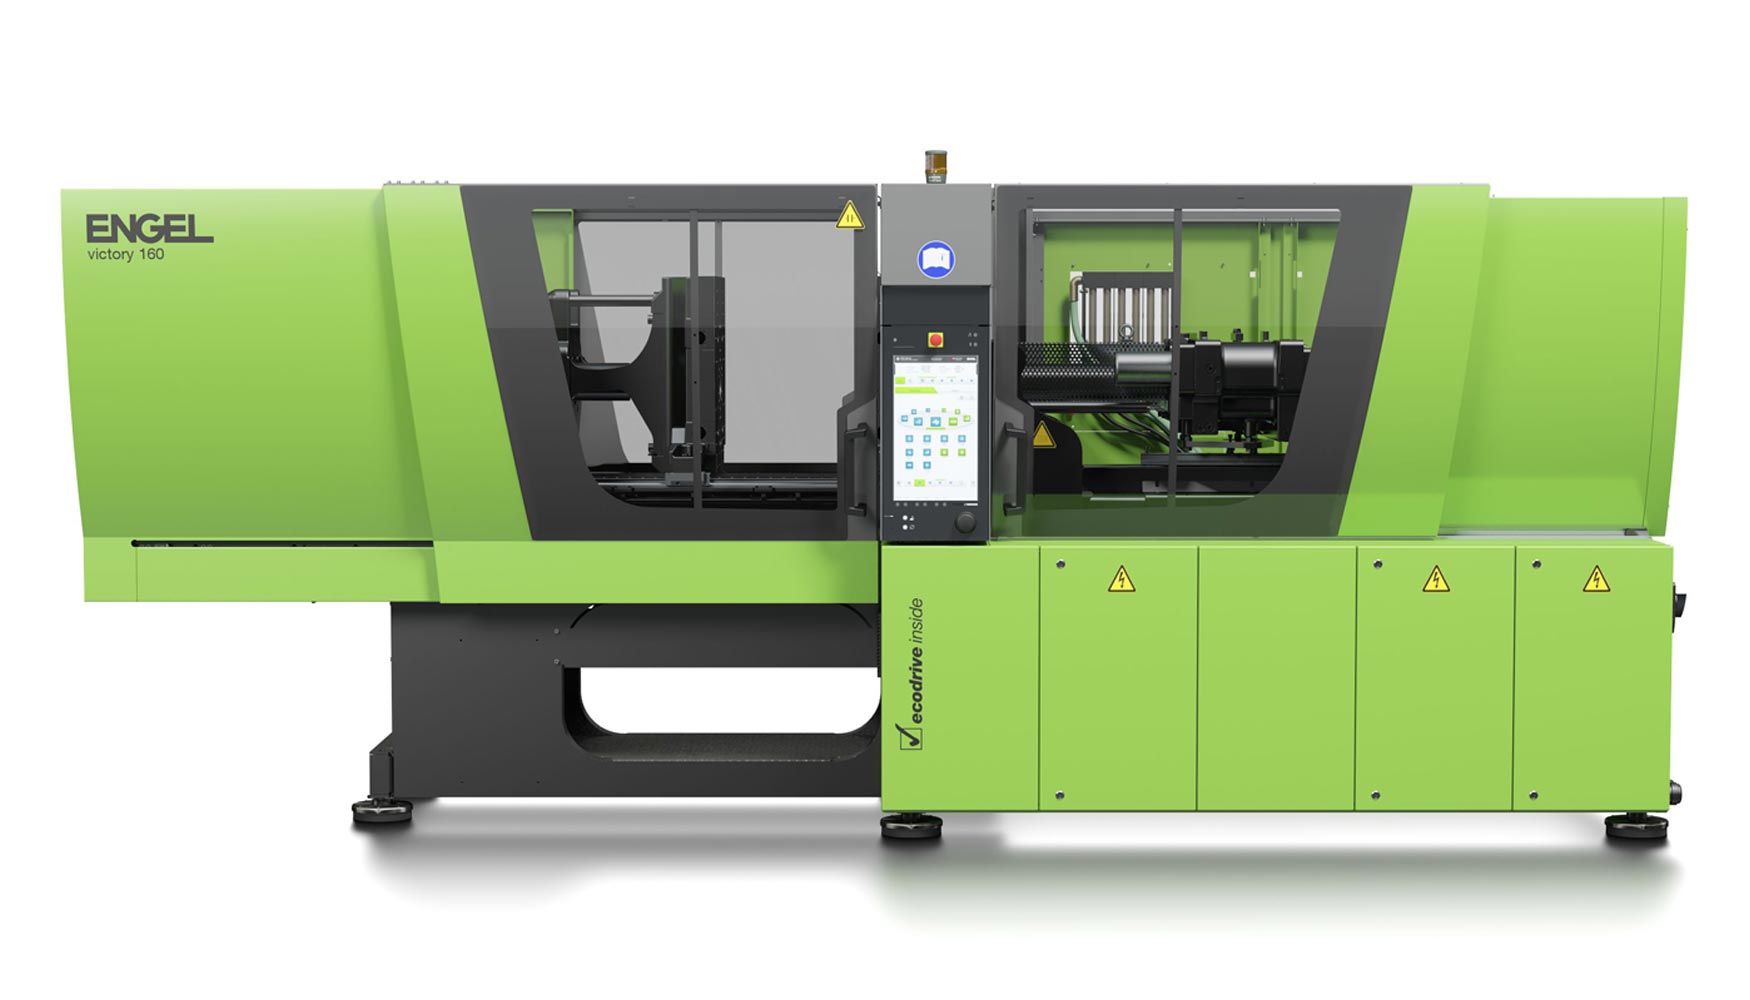
La tecnología multicomponente también está ganando importancia en el procesamiento de LSR (caucho de silicona líquida). En muchas aplicaciones, el moldeo por inyección es la única manera de unir los termoplásticos con la silicona en capas estables. Un ejemplo de ello son las membranas de acumulación de presión que se usan en los depósitos de compensación de presión. En la feria K 2016, Engel mostrará cómo fabricar estas piezas de dos componentes (PBT y LSR) utilizando una máquina de moldeo por inyección Engel victory 200H/200L/160 combi con un robot lineal Engel viper 40 integrado. El molde y las bombas dosificadoras de LSR son de Elmet, una empresa de Oftering (Austria) que colabora con Engel. El LSR es un producto de Wacker Silicones, empresa con sede en Burghausen (Alemania).

La fabricación de piezas de dos componentes permite aprovechar al máximo la eficiencia de la unidad de cierre sin columnas de la máquina Engel victory. El voluminoso molde llega hasta el borde mismo de la platina de montaje, y cabe por tanto en una máquina de moldeo por inyección de 160 toneladas comparativamente compacta. El segundo factor que conduce a un aumento de la eficiencia es la automatización. El robot lineal puede acceder a las cavidades directamente desde el lateral sin tener que salvar obstáculos, y puede trabajar en ellas de manera segura.

El tercer factor que contribuye decisivamente a la eficiencia global es la estabilidad del proceso, que está garantizada por la unidad de cierre sin columnas. El divisor de fuerzas patentado, el Engel force divider, permite que la platina móvil vaya perfectamente paralela al molde mientras la fuerza de cierre se está creando y garantiza que la fuerza de cierre se distribuya de manera uniforme por toda la superficie. De esta forma, tanto las cavidades externas como las internas se mantienen cerradas con la misma fuerza, lo que reduce el desgaste del molde e incrementa la calidad del producto. Un procesamiento del caucho de silicona líquida (LSR) prácticamente sin rebabas, generación de desechos, necesidad de reelaboración y completamente automatizado es el requisito previo para poder producir de forma económica productos de silicona líquida de alta tecnología.

Duradero, transparente y translúcido
En su stand A10 del pabellón 6, Wacker Silicones presentará una segunda aplicación con LSR, y para ello utilizará una máquina de moldeo por inyección sin columnas Engel victory. Con ella producirá, usando un tipo de LSR totalmente nuevo, anillos para servilletas dotados de una sofisticada estructura prismática. Este material, muy transparente, garantiza la obtención de productos altamente translúcidos que no amarillean en ningún momento de su ciclo de vida. Estas propiedades abren nuevos horizontes, por ejemplo en la producción de lentes ópticas. Para esta aplicación, el molde ha sido fabricado por Rico, una empresa colaboradora cuya planta está en Thalheim bei Wels (Austria). La bomba dosificadora es de la empresa 2KM, afincada en Marienheide-Rodt (Alemania).

En muchas aplicaciones, el moldeo por inyección es la única manera de unir los termoplásticos con la silicona en capas estables. Un ejemplo de ello son las membranas de acumulación de presión que se usan en los depósitos de compensación de presión. (Imagen: Engel).
Gracias a su unidad de cierre exenta de barreras, la máquina de moldeo por inyección sin columnas Engel victory consigue una gran eficiencia en los procesos multicomponente que utilizan LSR. (Imagen: Engel).
Para el sector médico: reproducibilidad aún mayor gracias a inject 4.0
Cepillos interdentales 1-K con hasta 500 cerdas

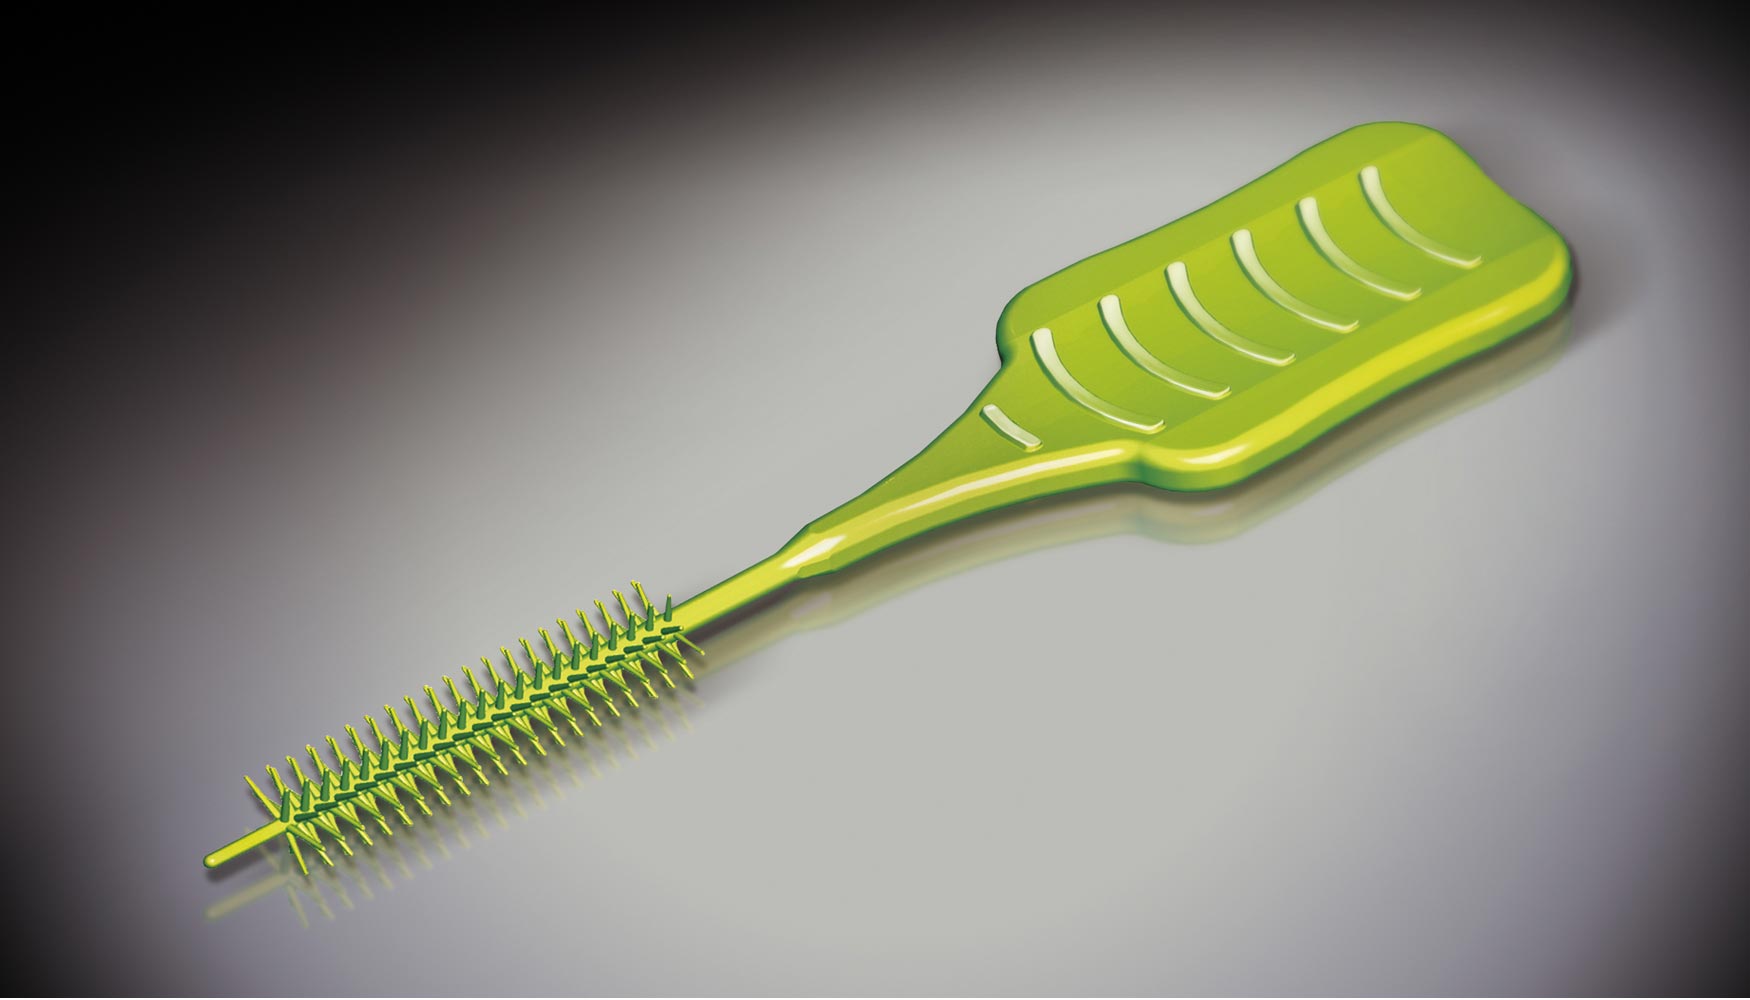
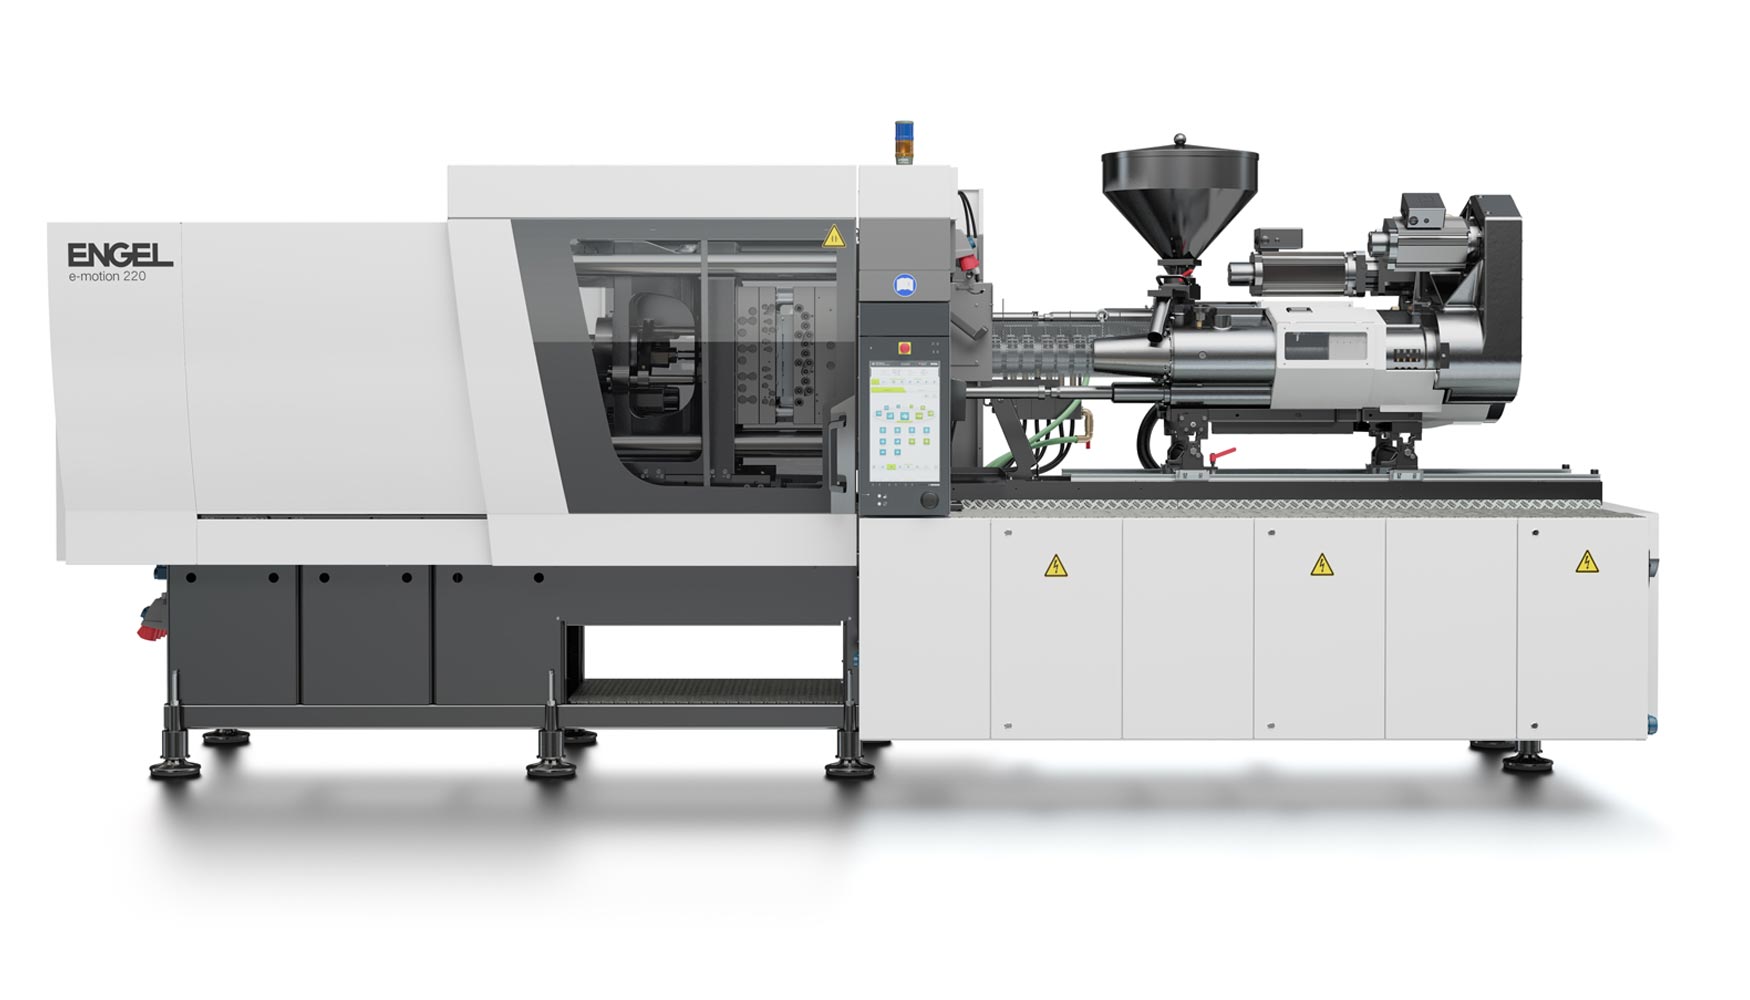
'Scrub!' es el nombre del nuevo cepillo interdental que la empresa pheneo (de Bremen, Alemania) lanzará próximamente al mercado. Su estreno exclusivo tendrá lugar en la feria K 2016, ya que también su proceso de producción constituye una novedad mundial. Mediante moldeo por inyección de un solo componente, se pueden producir directamente hasta 500 cerdas con varilla y mango. En la feria se usará la versión para salas limpias de la máquina de moldeo por inyección totalmente eléctrica Engel e-motion 170/100 T para procesar un compuesto de tres componentes. El molde de precisión de alto rendimiento —provisto de ocho cavidades y extremadamente delicado en la zona de las cerdas— es de la empresa Hack Formenbau (Kirchheim unter Teck, Alemania), mientras que Hekuma (Eching, Alemania) ha aportado el autómata. En la presentación podrá verse una unidad de producción automatizada y altamente integrada con diseño modular HEKUflex de Hekuma. Tras el moldeo por inyección, una cámara revisa las piezas y aquellas que son buenas se embalan automáticamente en bolsas para la venta al detalle que contienen 16 piezas cada una. La unidad de producción entrega una bolsa cada cuatro segundos.

El diseño monocomponente y el altísimo grado de integración del proceso multiplican la eficiencia productiva en comparación con otros productos y métodos consolidados en el mercado. Hasta ahora, los cepillos interdentales constaban de tres componentes que normalmente se producían en procesos separados: el mango, una malla metálica y los filamentos. La nueva tecnología de Engel, Hack y Hekuma —socios en la creación de este sistema— permite por primera vez producir cepillos dotados de varillas sumamente pequeñas con gran cantidad de cerdas finas empleando el moldeo por inyección de un solo componente. A ello también ha contribuido el compuesto utilizado. La longitud de la fibra de vidrio seleccionada da estabilidad al mango y a la varilla sin penetrar en las zonas de las cerdas, que son muy delicadas.

Llenar completamente ocho cavidades con un máximo de 500 cerdas cada una y un peso total de inyección de tan solo 1,93 gramos supone un difícil reto no solo para el molde, sino también para la inyectora. La tecnología de accionamiento, totalmente eléctrica, garantiza la máxima precisión en los movimientos de la máquina, y los productos iQ de la gama inject 4.0 de Engel compensan posibles fluctuaciones en las condiciones ambientales o la materia prima. En cada inyección, iQ weight control analiza la evolución de la presión en las distintas posiciones del husillo, ajustando el punto de conmutación y el perfil de inyección a las condiciones actuales. Al mismo tiempo, iQ clamp control monitoriza la respiración del molde para cada inyección por separado y ajusta automáticamente la fuerza de cierre. Como tercer sistema de asistencia, Engel e-flomo mantiene constante la temperatura del molde. En esta aplicación, el control descentralizado y ejercido directamente en la máquina garantiza la máxima estabilidad del proceso, evita piezas desechadas y garantiza un costo unitario competitivo.

Esta nueva tecnología ofrece grandes posibilidades en diversos sectores, desde la medicina hasta la cosmética. Los cepillos aplicadores de rímel, por ejemplo, también deben producir-se, como los cepillos interdentales, en grandes lotes y a un bajo costo unitario.

Hasta 500 cerdas se pueden moldear mediante el proceso de inyección de un solo componente. (Imagen: Engel).
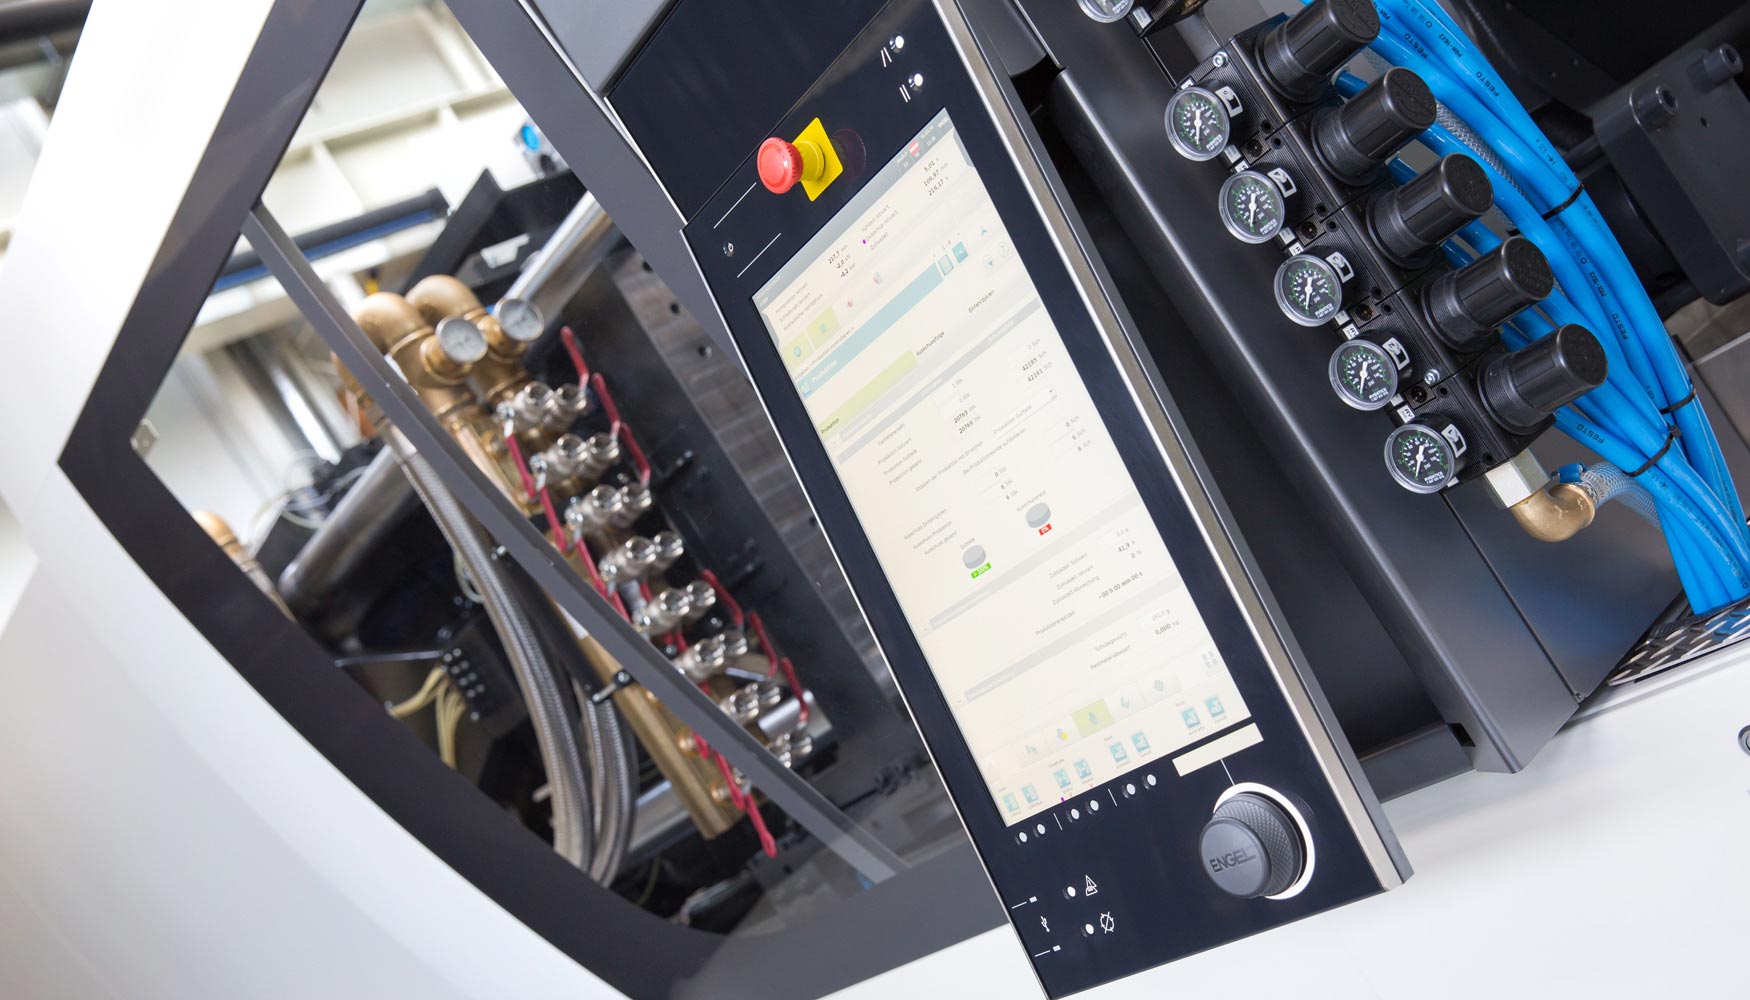
Los sistemas de asistencia integrados en la unidad de control CC300 de la máquina de moldeo por inyección Engel e-motion (perteneciente a la gama 4.0 de Engel) compensan las posibles fluctuaciones del proceso antes incluso de que se produzcan piezas inservibles. (Imagen: Engel).
Envases: la integración del proceso reduce el costo unitario
Moldeo por inyección y soplado integrado hasta en 96 cavidades

El moldeo por inyección y soplado permite producir, de manera rentable y en un solo paso, recipientes pequeños listos para usar. Hasta ahora, sin embargo, el número de cavidades posibles era limitado. Engel se ha asociado con Foboha (Haslach, Alemania) y Alpla Werke Alwin Lehner (Hard, Austria) para mejorar la integración del proceso y permitir el uso de moldes multicavidad que acortan significativamente los ciclos. La tecnología de cubo permite usar hasta 96 cavidades sin prolongar la duración del ciclo ni perder precisión, reduciendo así el costo unitario para grandes volúmenes de producción. En la feria K 2016, Engel demostrará las posibilidades del nuevo proceso de moldeo por inyección y soplado usando como ejemplo la producción de envases.

En una máquina de moldeo por inyección totalmente eléctrica Engel e-motion 740/220 T WP, y empleando un molde cúbico de 8 cavidades, fabricará prototipos de recipientes de polipropileno que demostrarán la eficacia de esta tecnología. Los recipientes han sido diseñados por Alpla para un cliente asiático que hasta ahora vendía sus productos en envases de cristal. Cambiando el material, se han reducido los costos de producción y el peso de los envases, y se ha aumentado la seguridad del consumidor.

Para lograr ciclos cortos, mientras se moldean preformas por inyección, en la posición opuesta del molde se soplan las preformas ya elaboradas. Al mismo tiempo, el robot de seis ejes Engel easix integrado en la unidad de producción retira de la cuarta posición los recipientes terminados y los coloca en la cinta transportadora con la abertura hacia arriba. De este modo, toda la manipulación se sincroniza con la operación de inyección y soplado y no se alarga la duración del ciclo. Una cubierta aislante situada en la posición 2 evita que las preformas se enfríen. El peso de inyección es de 8 gramos por recipiente.

La tecnología de moldeo por inyección y soplado es de Bauer Compressors, una empresa colaboradora con sede en Aix-Les-Bains (Francia). Como parte integral del proceso, la pre-sión del gas se puede controlar mediante la unidad de control CC300 de la máquina de moldeo por inyección Engel.

A la hora de desarrollar esta tecnología, se ha prestado especial atención a la estabilidad y la precisión del proceso. Tanto en la zona de la rosca como en el cuerpo del recipiente se han respetado tolerancias sumamente ajustadas. El proceso global solo puede ofrecer y mantener una alta calidad si las preformas ya tienen un grosor de pared muy constante. La tecnología de accionamiento totalmente eléctrica de la inyectora Engel e-motion contribuye significativamente a eliminar por completo los defectos de producción. Especialmente importantes en esta aplicación son los sistemas de asistencia inteligentes iQ weight control e iQ clamp control. El análisis constante de los parámetros esenciales del proceso permite detectar hasta el más mínimo cambio en las condiciones ambientales y en la materia prima, y compensarlo automáticamente en la misma inyección.

También el control de la temperatura repercute en la calidad. Seis baterías mezcladoras de agua Engel e-flomo, cada una equipada con cuatro circuitos de regulación de temperatura, monitorizan continuamente y controlan activamente los caudales.

La presentación que tendrá lugar durante la feria demostrará de manera impresionante cómo se puede combinar la productividad con la máxima fiabilidad mediante una máquina totalmente eléctrica de alto rendimiento que logra un alto grado de integración de los procesos y emplea sistemas de asistencia inteligentes. Con ello se abre una amplia gama de posibilidades para aplicaciones avanzadas de moldeo por inyección y soplado. Además de para fabricar recipientes, el proceso se puede emplear para producir biberones o tarros de cosméticos. Para poder ser usado en el sector farmacéutico, todo el sistema ha sido construido conforme a las normas cGMP.

El proceso de moldeo por inyección y soplado permite producir hasta 96 recipientes con cada inyección. (Imagen: Engel)
Combinada con los sistemas de asistencia inteligentes iQ weight control e iQ clamp control, la tecno-logía de accionamiento totalmente eléctrica de la máquina Engel e-motion garantiza estabilidad en el proceso de moldeo por inyección y soplado. (Imagen: Engel)
Alto rendimiento en una nueva dimensión
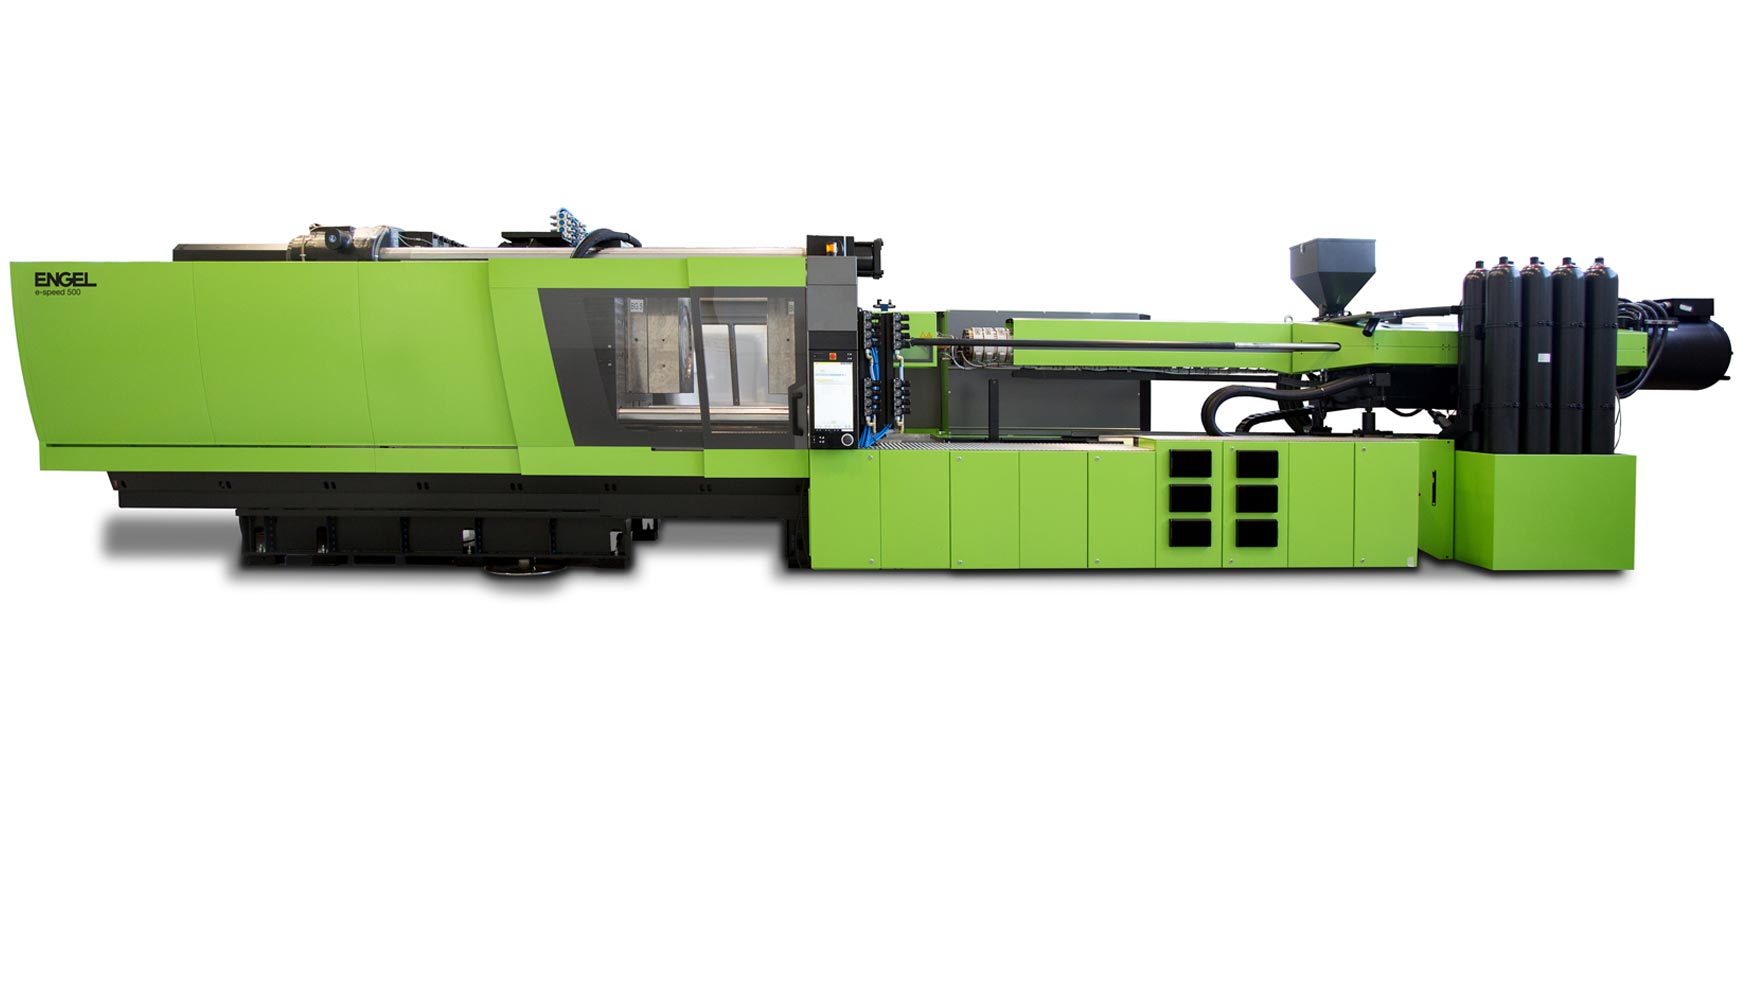
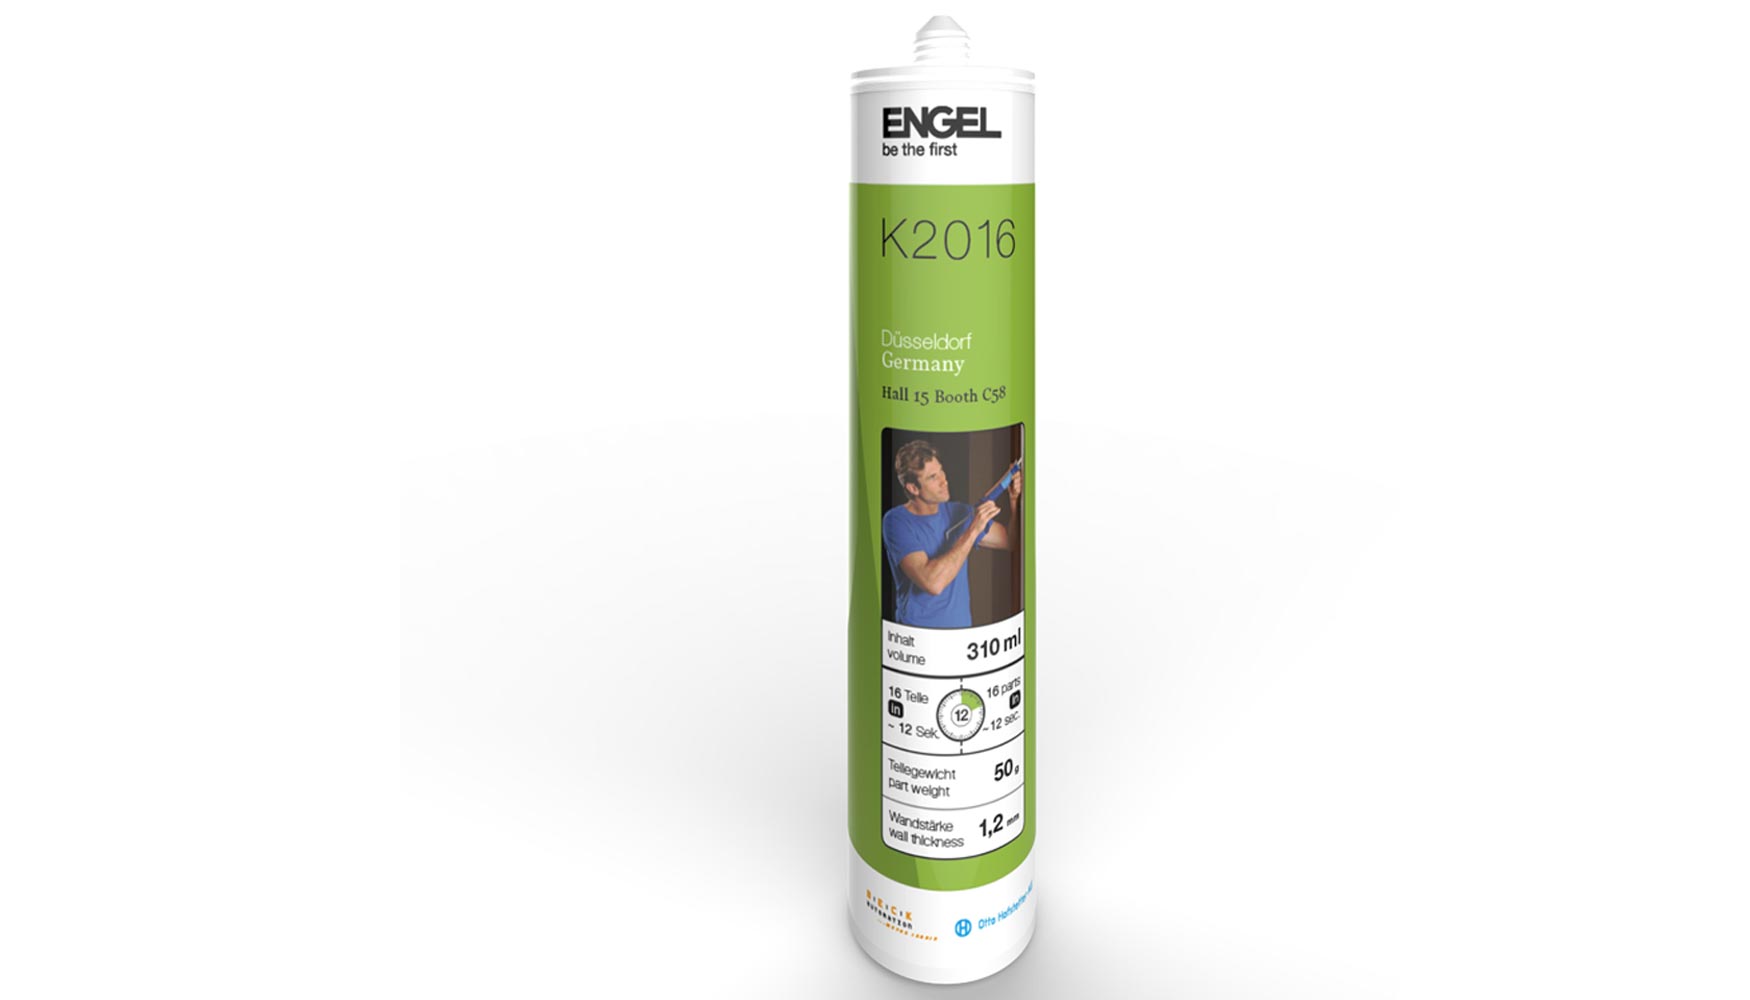
Gracias a su innovador concepto de accionamiento, las máquinas de moldeo por inyección de la serie Engel e-speed garantizan una gran eficiencia y una velocidad de funcionamiento continuamente alta aunque los pesos de inyección y las fuerzas de cierre sean elevados. Sin embargo, en la feria K 2016 Engel irá un paso más allá. Allí demostrará cómo ahora, gracias a la integración de IML, se pueden fabricar mediante moldeo por inyección envases largos de paredes delgadas listos para llenar. Engel presentará en Düsseldorf este avance produciendo cartuchos para los sectores de la construcción y el bricolaje. Para ello, combinará una máquina de moldeo por inyección Engel e-speed 500/90 con un autómata IML de la empresa Beck Automation (Oberengstringen, Suiza). El molde de 16 cavidades lo proporcionará Otto Hofstetter (Uznach, Suiza) y las etiquetas serán de Verstraete in mould labels, empresa colaboradora ubicada en Maldegem (Bélgica). Por primera vez será posible decorar cartuchos utilizando la tecnología IML. Y es que la complicada relación entre longitud y diámetro de los cartuchos requiere el uso de soluciones específicas IML.

Con la producción de cartuchos se aprovechan al máximo las ventajas de esta máquina híbrida, que tiene una unidad de cierre eléctrica y una unidad de inyección servohidráulica. Para moldear los cuerpos largos y huecos con un grosor de pared de solo 1,2 mm se precisa un gran dinamismo y una gran capacidad de inyección. Los ciclos conseguidos son muy cortos a pesar que el peso de inyección total (800 gramos) es relativamente alto. Un requisito básico para que el proceso IML sea muy eficiente es que los movimientos de la platina de montaje del molde sean muy precisos, algo que la Engel e-speed garantiza gracias a su unidad de cierre totalmente eléctrica.

En la feria K 2016, la máquina Engel e-speed de 5.000 kN con husillo de 90 mm se presentará por primera vez con su nuevo diseño. Como en la versión más grande (fuerza de cierre de 6.500 kN y husillo de 120 mm de diámetro), las toberas son de fácil acceso. El sistema hidráulico de la máquina también se ha optimizado. El resultado es un mayor dinamismo y, gracias a ello, una inyección más rápida y precisa. A partir de la K 2016, toda la gama Engel e-speed incluirá de serie la unidad servohidráulica ecodrive de Engel.

La excepcional eficiencia energética de la Engel e-speed ha contribuido en gran medida a su gran éxito en el mercado internacional de productos para envasado. Para evitar picos de carga cuando se trabaja a grandes velocidades y con fuerzas de cierre altas, un sistema que funciona según el principio de un volante almacena la energía de frenado de los movimientos de la platina y la transfiere de vuelta al motor cuando es necesario (por ejemplo cuando hace falta volver a acelerar la platina). Gracias a este sistema de almacenamiento de energía integrado, la Engel e-speed puede funcionar con una potencia conectada relativamente baja y, sobre todo, constante.

En la K 2016, se presentará por primera vez el nuevo diseño de la ENGEL e-speed 500/90, que ahora ofrece aún más dinamismo, precisión y eficiencia energética. (Imagen: Engel)
La Engel e-speed 500/90 produce 16 cartuchos a la vez. En la K 2016, Engel combinará por pri-mera vez su máquina de alta velocidad con un autómata IML. (Imagen: Engel)
Engel en la K 2016: pabellón 15, stand C58


Redacción Interempresas
26 Julio 2016