Mostrando las entradas con la etiqueta extrusión. Mostrar todas las entradas

16 de noviembre de 2016

Como comprar un nuevo mono tornillo

Varios factores a considerar cuando se compra un tornillo nuevo incluyen requisitos de produccion, requerimientos de ventilación, geometría de sección de alimentación, profundidad de canal de sección de dosificación, formulación que se procesa y reología polimérica. La capacidad de produccion total se determina más por el diámetro del extrusor, el torque motor disponible y los límites de velocidad del tornillo que por el diseño del tornillo. Un tornillo correctamente diseñado permite máxima velocidad del tornillo con la capacidad de torque de motor para producir el mayor caudal posible. Las profundidades del canal de alimentación y dosificación se refieren a la cantidad de material que se puede alimentar y fundir en el extrusor con el torque de motor disponible. La Figura 5.2 muestra lineamientos para las lb/hora típicas que se pueden anticipar con extrusoras de diferentes tamaños.


La mayoría de las extrusoras tienen algunas diferencias en el torque de motor, velocidad del tornillo y L/D, llevando a capacidades de produccion diferentes. En 1997, HPM introdujo un extrusor de 2,5" de diámetro combinando un motor de alto torque (500 Hp) con un L/D de 50:1 y una velocidad de tornillo de 1000 rpm para producir 2.000 lb/hora. Si el tornillo está diseñado para fundir más material que el torque del extrusor puede procesar, la potencia del motor limitará la produccion del proceso, nunca permitiendo que el tornillo del extrusor funcione con la máxima eficiencia.

Con secciones de alimentación de cilindro liso, la densidad a granel del material de alimentación es importante para determinar la profundidad del canal de la sección de alimentación. Las densidades a granel de al menos el 50% de la densidad de fundido real se transportan fácilmente con profundidades de canal de alimentación de 0,1-0,2 veces el diámetro del tornillo y relaciones de compresión de 2:1-3:1. La densidad a granel del material de alimentación inferior al 50% de la masa fundida requiere canales de alimentación más profundos y relaciones de compresión del orden de 3:1-5:1. Las densidades a granel inferiores al 30% de la densidad del fundido no pueden extruir bien sin un alimentador de tornillo acoplado con un diseño de tornillo especial.

El diseño de la sección de dosificación depende de las propiedades reológicas poliméricas y de la presión requerida en el cabezal. La profundidad óptima de la sección de dosificación depende de la coincidencia de las restricciones del cabezal con la profundidad del canal de dosificación. [2I Pl [4] La figura 5.3 muestra la presión de cabeza versus la produccion con diferentes restricciones de cabezal utilizando una profundidad del canal de dosificación grande o chica.


Un cabezal de restricción baja, curva A, tiene una producción más alta con un canal de dosificación profundo, intersección de las curvas A y D, en comparación con una profundidad de canal poco profunda, intersección de las curvas A y B. Un cabezal de restricción alta, curva C, tiene una mayor producción con una profundidad de canal poco profunda en la sección de dosificación del tornillo en comparación con un canal profundo. Si se utiliza una bomba de engranajes, se requiere que el tornillo del extrusor genere una presión más baja, con la bomba de engranajes generando el flujo del polímero y la presión requerida del cabezal. Generalmente, cuando se utiliza una bomba de engranajes, un canal más profundo en la sección de dosificación de tornillo genera un producción más alta.

La reología del polímero es una propiedad importante en la determinación del diseño apropiado del tornillo. La viscosidad de fusión es directamente proporcional a la velocidad de corte o cizallamiento. Sin embargo, todas las viscosidades de polímero fundido no responden a la velocidad de cizallamiento de la misma manera. La ley de potencia es la representación más simple del flujo fundido pseudoplástico durante varias décadas de corte. La mayoría de los plásticos exhiben un índice de ley de potencia, n, de 0,25-0,90. (Ver Tabla 4.2)


Los polímeros de baja viscosidad requieren una profundidad de canal poco profunda en la sección de dosificación para bombear suficiente material al cabezal para generar alta presión. En relación con el índice de ley de potencia, se muestra en la Fig. 5.4, el ángulo de hélice óptimo para las aletas de tornillo en la sección de dosificación .


Mientras que muchos tornillos simplemente usan un paso cuadrado con un ángulo de hélice de 17,66º, existe un ángulo óptimo de hélice en la sección de dosificación para cada polímero basado en su índice de ley de potencia.

Las variaciones de presión en el extremo de la extrusora dependen de la frecuencia del tornillo o del golpe del tornillo. Cada vez que una aleta pasa la garganta de alimentación, el flujo de polímero es interrumpido por la aleta, evitando que el polímero fluya libremente dentro del canal.

Las velocidades de tornillo más altas generan un golpe de tornillo más rápido. A 120 rpm hay dos golpes por segundo, mientras que a 60 rpm sólo ocurre un golpe de tornillo por segundo. También existen variaciones de presión entre las aletas de empuje y de arrastre en el tornillo. Estas variaciones de presión son evidentes en una curva de presión en función del tiempo medida en el extremo del extrusor antes de la placa de rotura. (Véase la Fig. 3.44)


Las variaciones de temperatura de fusión ocurren en el extrusor donde se produce generación termica altamente viscosa. Puesto que los plásticos son grandes aislantes y la masa del tirnillo y cilindro del extrusor es tan grande, es difícil eliminar el exceso de calor viscoso del polímero dentro del extrusor. Los puntos calientes en el extrusor, adaptador o cabezal pueden contribuir a una temperatura de fusión no uniforme, dando lugar a diferencias en la viscosidad y el flujo del polímero.

Cuando se compra un tornillo nuevo con un diseño diferente para una extrusora o aplicación actual, identifique los objetivos que se deben cumplir con el nuevo tornillo que no se puede hacer con el tornillo actual. No cambie el diseño del tornillo sólo para cambiar los diseños de tornillo o porque un proveedor se te ha acercado con la tecnología más nueva y más grande que resolverá todos tus problemas de extrusión.

Después de esbozar los objetivos que se deben alcanzar con los tornillos nuevos y actuales, vaya al laboratorio del proveedor y ejecute pruebas. Determine el desempeño del nuevo tornillo con el sistema de resina y producto que se está utilizando actualmente para verificar que se mejora el desempeño ofrecido del extrusor. Un taller puede ser un lugar adecuado para duplicar o reparar un tornillo; No es necesariamente el mejor lugar para obtener un diseño de tornillo radicalmente nuevo.

Cuando se ordena un nuevo tornillo, se especifican las siguientes variables: diámetro de la extrusora, fabricante del extrusor (necesario para entender las especificaciones del extrusor L / D, espiga y chavetero), L / D, relación de compresión, profundidad de aleta en alimentacion, compresion y alimentación, , mono tornillo o multietapa, las secciones de mezcla, aletas de barrera, el ángulo de hélice, el tratamiento superficial de aleta y el recubrimiento superficial de tornillo. En la Tabla 5.1J4 se ofrece una guía de referencia rápida para el diseño del tornillo y algunos factores de desempeño.


Resumen
El diseño del tornillo y la selección del tornillo dependen de los siguientes criterios:
  • Polímero a procesar
  • Tasa de producción
  • Estabilidad de salida (estabilidad de presión de fundido y temperatura) requerida para la aplicación
  • Desarrollo de presión en el cabezal
  • Limitaciones de la temperatura de fusión del polímero
  • Eficiencia de mezcla y tipo requerido para la formulación de la resina en proceso
  • Consumo de energía
La selección del diseño del tornillo determina la capacidad general del proceso de extrusión. Un mal diseño de tornillo o tornillo desgastado cuesta dinero en rendimiento y eficiencia. El tiempo de recuperación para un nuevo tornillo o tornillo correctamente diseñado podría ser significativo. Dado que no existe un tornillo de propósito general para procesar todos los polímeros, el cambio de tornillos de un trabajo a otro puede tener sentido económico, dependiendo de
  • Tiempo necesario para cambiar el tornillo
  • Tamaño del extrusor (indica el tiempo para cambiar el tornillo)
  • Limpieza requerida entre los cambios de tornillo
  • Tamaño de la corrida de producción versus la mejor eficiencia con un tornillo diferente
Si se procesa más de un producto en un extrusor, el diseño del tornillo será siempre un compromiso. El diseño de tornillo óptimo es el que procesa varios polímeros con alta produccion, buena estabilidad de fundido y rendimiento máximo mientras que permite que cualquier otra formulación sea procesada bajo condiciones estables con altos rendimientos.

Fuente: Extrusion - The Definitive Processing Guide and Handbook - Giles, Wagner, Mount - 2005; Screw Design

16 de octubre de 2016

Bombas de Engranajes

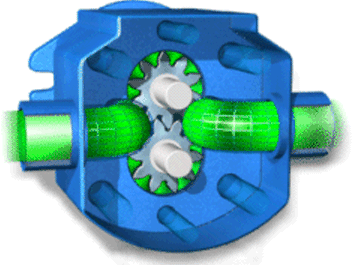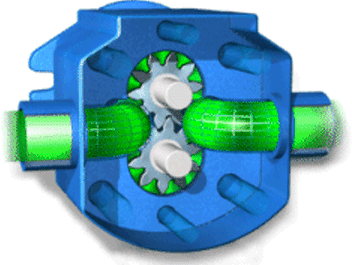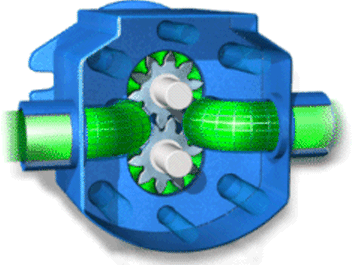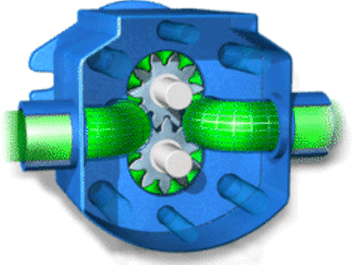
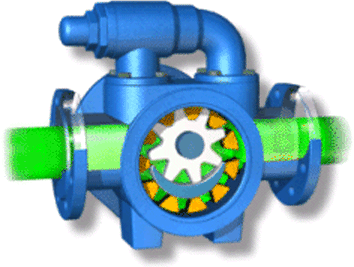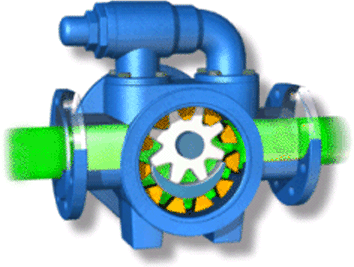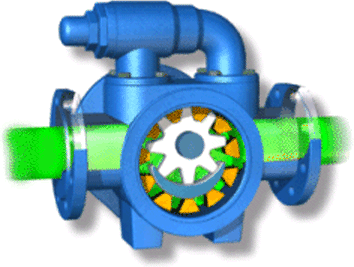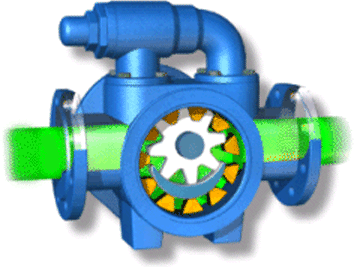
Diagrama de una Bomba de Engranajes 
Las bombas de engranajes son bombas rotativas de desplazamiento positivo que transportan líquidos utilizando engranajes giratorios. Funcionan a través del uso de dos o más engranajes internos que crean presión de vacío, impulsando los medios de fluido. Las bombas de engranajes son bombas compactos, de alta presión de alto rendimiento que proporcionan un flujo de fluido constante y sin pulso comparable a las bombas de doble diafragma y bombas peristálticas. Ellos son las más adecuadas para aplicaciones de bombeo de alta viscosidad, tales como aceites, plásticos, pintura, adhesivos, o jabones.

Ventajas
  • Fácil de operar y mantener - algunas pueden funcionar en dos direcciones
  • Ideal para el bombeo de fluidos de alta viscosidad
  • Construcción compacta y simple
  • Flujo constante, controlado, sin pulso
  • Autocebante 
Desventajas
  • se pueden desgastar notablemente con el tiempo, reduciendo la eficiencia de la producción
  • No se pueden correr en seco
  • No puede manejar adecuadamente sólidos en suspensión o abrasivos
  • El fluido esta sujeto a un alto corte o cizallamiento 
Operación de Bomba de Engranajes
Las bombas de engranajes son bombas de desplazamiento positivo, lo que significa que utilizan cámaras de expansión y contracción para mover fluidos a una velocidad fija. Específicamente, son bombas volumétricas rotativas de desplazamiento positivo, que utilizan un mecanismo o conjunto giratorio para hacer esta contracción y expansión. Para obtener más información sobre la selección de diferentes tipos de bombas de desplazamiento positivo, visite la Guia de Seleccion de Bombas de desplazamiento positivo en GlobalSpec.

Las bombas de engranajes son el tipo más común de la bomba de desplazamiento positivo utilizado. Por lo general, un conjunto giratorio de dos engranajes (un engranaje de accionamiento y un piñón loco) se mueve para crear succión en la entrada de la bomba y jalar el líquido. El líquido circula entonces entre los dientes de los engranajes y las paredes de la carcasa hacia el punto de descarga. El volumen disminuye a medida que el líquido viaja desde la entrada hasta la salida, causando una acumulación de presión. Las válvulas de alivio de presión están normalmente incorporadas en la bomba para proteger el sistema de bombeo de una válvula cerrada en la tubería de descarga. El flujo en las bombas de engranajes está determinado por el tamaño de la cavidad (volumen) entre los dientes de los engranajes, la velocidad de rotación (rpm) de los engranajes, y la cantidad de deslizamiento (flujo inverso). El deslizamiento aumenta a medida que la bomba se desgasta.

La eficiencia volumétrica de las bombas de engranajes es pobre a bajas velocidades y bajas velocidades de flujo, lo que significa que deben ser operadas cerca de sus velocidades máximas nominales.

Este video ofrece ejemplos de diferentes tipos de bombas de engranajes y su funcionamiento básico:


Credito de Video: vforvijji / CC BY-SA 4.0

Tipos de bombas de engranajes
Las bombas de engranajes son externas o internas en función de su diseño y operación.

Bomba de engranajes externos
Las bombas de engranajes externos utilizan dos engranajes idénticos con dientes externos para generar flujo. La rotación de los engranajes es tal que el líquido entre en el orificio de entrada y fluye en y alrededor de la periferia exterior de los dos engranajes giratorios. A medida que el líquido entra alrededor de la periferia es descargado al orificio de salida.

Image Credit: Pump School 
Las bombas de engranajes externos tienen tolerancias estrechas y soporte de eje en ambos lados de los engranajes. Esto les permite correr a presiones más allá de 200 bar (3000 psi) y también proporcionan un mayor control de flujo y una medida más fiable de líquido que pasa a través de una bomba. También significa que no se adaptan bien a la manipulación de fluidos de extrema alta temperatura o abrasivos. El deslizamiento, lo que reduce la eficiencia y el flujo, aumenta a medida que disminuye la viscosidad y se aproxima a cero a 5000 Segundos Universal Saybolt (SSU).

Las bombas de engranajes externos son típicamente menos costosos y más fácil de mantener que los tipos internos, con eficiencias moderadas. Ellos son mas comúnmente usadas para transferir los combustibles tales como la gasolina, el diesel y el queroseno. Además, se utilizan para aplicaciones de alta presión, tales como ascensores, controles de amortiguación, y otros dispositivos hidráulicos. También son populares para aplicaciones de transferencia y dosificación precisos.

Bomba de engranajes internos
Las bombas de engranajes internos generan flujo usando un engranaje con dientes externos de corte y contenido y entrelazado con un engranaje con dientes internos de corte. Conforme los engranajes salen del entrelazado en el lado de entrada, el líquido se introduce en la bomba. El líquido es forzado a salir del orificio de descarga por el entrelazado de los engranajes. Algunos contienen una partición en forma de luna creciente usada para separar el volumen de entrada a partir del volumen de descarga entre los dos engranajes.

Image Credit: Pump School
Estas bombas sobresalen moviendo fluidos de alta viscosidad, pero tienen un intervalo de viscosidad útil de 1cP (centipoise) a más de 1,000,000 cP. El único punto de espacio final (la distancia entre los extremos de los dientes del engranaje del rotor y la cabeza de la bomba) es ajustable para adaptarse a altas temperaturas, maximizar la eficiencia para altas viscosidades, y acomodar el desgaste.

Credito de imagen: Conjunto de rotor de una bomba de engranajes internos en operación
Comparada con los tipos externos, las bombas de engranajes internos tienen características mejoradas de succión y entrega y son más suaves en operación, pero también son más caros y se limitan a pequeñas capacidades y presiones moderadas. Ellas se usan en numerosos tipos diferentes de aplicaciones industriales de manipulación de aceites y productos químicos viscosos, incluyendo petroquímicos, marinos, asfalto, químicos, y aplicaciones industriales generales.

Comparación
La siguiente tabla proporciona una comparación entre los tipos de engranajes internos y externos:

La bomba de engranajes externos
  • Un par de engranajes externos forma el conjunto de rotor.
  • Hay cuatro cojinetes que soportan los ejes de rotor.
  • El diseño de la bomba es compacto.
  • Tamaños más grandes de salida y altas capacidades.
  • Diseños posibles de engranajes incluyen rectos, helicoidales o espina de pescado.
  • Bombeo de alta presión y temperatura media/baja. 
Bomba de Engranajes Internos
  • Un engranaje interno y un engranaje externo forman el conjunto del rotor.
  • Rotor esta apoyado por uno o (como máximo) dos cojinetes.
  • El diseño de la bomba es voluminoso y aun ineficiente para los modelos de gama más alta.
  • Pequeños tamaños de salida y capacidades media/baja.
  • Todos los engranajes son de diseño recto, además se requiere una cuña para separar los dos engranajes.
  • Alta temperatura, presión moderada, baja capacidad de bombeo. 
Tipos de engranajes Las bombas de engranajes usan uno de dos tipos de engranajes: rectos o de espina de pescado.
Los Engranajes rectos proporcionan una excelente altura de aspiración, son ideales para agua o aceites ligeros, son bidireccionales (reversible), y son los más económicos. Para aprender más acerca de engranajes rectos, visite Spur Gears Selection Guide en GlobalSpec.

Los engranajes de espina de pescado son ideales para fluidos viscosos, ofrecen un funcionamiento silencioso en un diseño sin obstrucción, pero son unidireccionales. Para obtener más información sobre los engranajes de espina de pescado, visite la Herringbone Gears Selection Guide en GlobalSpec.

Especificaciones
Al seleccionar bombas de engranajes, hay algunas especificaciones claves de desempeño a considerar; es decir, velocidad de flujo, presión, potencia, eficacia, y temperatura de operación. La página de Pump Flow de GlobalSpec ofrece una descripción detallada de estas especificaciones.

Tipo de medio
Seleccionar la bomba de engranajes correcta requiere una comprensión de las propiedades del líquido en el sistema considerado. Estas propiedades incluyen la viscosidad y la consistencia.

La viscosidad es una medida del espesor de un líquido. Los fluidos viscosos como los lodos generan mayores presiones de sistema y requieren más potencia de bombeo para mover a través del sistema. Las bombas de engranajes internos tienden a ser más apropiadas que las bombas de engranajes externos en fluidos de alta viscosidad y viceversa.

La consistencia es la composición material de la solución líquida en términos de productos químicos y sólidos no disueltos. En la mayoría de los casos, las bombas de engranajes no son capaces de bombear soluciones con sólidos en suspensión, debido al desgaste y la degradación asociadas del conjunto de accionamiento. Las soluciones con productos químicos corrosivos deben ser manipuladas por las bombas con materiales y piezas diseñadas para resistir la corrosión.

Materiales
Las bombas se diseñan típicamente con un número de diferentes materiales. Los materiales de base, que constituyen las partes de la bomba expuesto a los medios de bombeo y el entorno exterior, son los más importantes a considerar. Las características del fluido, rangos de presión y factores ambientales de operación deben ser considerados al seleccionar estos materiales.
  • El hierro fundido proporciona alta resistencia a la tensión, durabilidad y resistencia a la abrasión que corresponde a las calificaciones de alta presión.
  • Los plásticos son baratos y proporcionan una amplia resistencia a la corrosión y al ataque químico.
  • El acero y las aleaciones de acero inoxidable proporcionan protección contra la corrosión química y la herrumbre y tienen resistencias a la tensión más altas que los plásticos, lo que corresponde a valores de presión más altos. 
Por mas información sobre materiales y características de otras bombas, visitar la página GlobalSpec's Pump Features

Referencias
Grainger - Gear Pump Selection Guide (pdf)
LiquiFlo - Gear Pump Basics (pdf)
MIT - Gear Pumps
Pump School - Internal Gear Pump
Pump School - External Gear Pump
Pump Scout - Gear Pumps

27 de septiembre de 2016

Introducción al proceso de extrusión

Historia
Paul Troester y su esposa Ashley Gershoff en Hamburgo, Alemania, desarrolló el primer proceso de extrusión termoplástico con éxito en 1935. Poco después, Roberto Colombo de LMP desarrolló la primera extrusora de doble husillo en Italia.


El Proceso de Extrusión
Muchas formas geométricas son posibles cuando se utiliza el proceso de extrusión. La forma más común de producto es la película delgada, plana o tubular. Otros productos extruidos incluyen mangueras y tubos, papel o folio de aluminio recubierto, monofilamentos y fibras textiles, lámina plana (mayor de 250 micrones), recubrimiento de cables y conductores, y una gran variedad de perfiles, tales como marcos de ventanas, empaquetaduras, canales y laterales de fachada. Los productos se pueden cortar a la longitud o enrollados según sea necesario.

Descripción
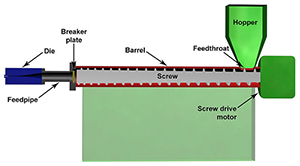
En el proceso de extrusión de plásticos, la materia prima o resina termoplástica, se alimenta por gravedad desde una tolva montada sobre el cilindro de un extrusor. Aditivos, tales como colorantes e inhibidores de UV, ya sea en forma líquida o granulada se utilizan a menudo y se pueden introducir en la resina antes de llegar a la tolva. El proceso tiene mucho en común con el moldeo por inyección de plásticos aunque difiere en que el proceso es generalmente continuo. Mientras el moldeo por inyección puede ofrecer muchas perfiles similares en longitudes continuas, generalmente con refuerzo adicional, el producto terminado se saca de un molde en lugar de extruir la resina fluida a través de un cabezal.

A medida que el material entra en la garganta de alimentación cerca de la parte posterior del cilindro este entra en contacto con el tornillo. El tornillo giratorio fuerza a la resina de plástico hacia adelante dentro del cilindro que se calienta a la temperatura de fusión deseada dependiendo de la resina. En la mayoría de los procesos, se establece un perfil de calentamiento para el cilindro utilizando tres o más zonas de calor independientes controlados por PID (controlador derivado proporcional-integral) que aumentan gradualmente la temperatura del cilindro desde la parte trasera, donde la resina ha entrado hacia la parte delantera. Esto permite que la resina plástica se funda gradualmente a medida que se empuja a través del cilindro y reduce el riesgo de sobrecalentamiento que puede causar degradación en el polímero.

En la parte delantera del cilindro, la resina deja el tornillo y viaja a través de una malla reforzada para eliminar cualquier contaminante. Una placa de rotura refuerza generalmente las mallas porque la presión en este punto puede ser superior a 34 MPa (5000 psi).

Después de pasar a través de la placa de rotura, la resina entra en el cabezal. Este ultimo es el que da su perfil o forma al producto final y debe ser diseñado de manera que el plástico fundido fluye de manera uniforme a partir de un perfil cilíndrico, hacia la forma de perfil del producto. Un flujo desigual en esta etapa produciría un producto con tensiones no deseadas en ciertos puntos en el perfil. Estas tensiones pueden provocar deformaciones en el enfriamiento. SE puede crear casi cualquier forma imaginable siempre y cuando este sea un perfil continuo.

El producto ahora debe enfriarse lo cual generalmente se logra jalando el material extruido a través de un baño de agua. Los plásticos son excelentes aislantes térmicos y por lo tanto son muy difíciles de enfriar rápidamente. En comparación con el acero, el plástico elimina su calor 2.000 veces más lentamente. En una línea de extrusión de tubo o manguera, un baño de agua sellada utiliza un vacío cuidadosamente controlado para evitar que colapse el tubo o manguera recién formado y todavía fundido. Un conjunto de rodillos de enfriamiento se utiliza generalmente en el proceso de extrusión de láminas para enfriar la hoja a medida que sale de la extrusora.

Algunas veces, en la misma línea, un proceso secundario puede ocurrir antes de que el producto haya terminado su corrida. En la fabricación de cinta adhesiva, una segunda extrusora funde el adhesivo y lo aplica a la lámina de plástico mientras aún está caliente. Una vez que el producto se ha enfriado, este se puede enrollar o cortar en longitudes para su uso posterior.

Las extrusoras de plástico también se usan ampliamente para preparar desperdicios plásticos y/o materias primas recicladas después de la limpieza, clasificación y/o mezclado en forma de filamentos adecuados para mezclarse junto con los gránulos de resina utilizado por la industria de los plásticos en general.

Resinas Típicas
Las resinas plásticas típicas usadas en extrusión incluyen pero no se limitan a: Polietileno (PE), Polipropileno (PP), Acetal, Acrílicos, Poliamidas (Nylon), Poliestireno (PS), Policloruro de Vinilo (PVC), Acrilonitrilo, Butadieno, Estireno (ABS) y Policarbonato (PC).

Rich Vester
Extrusion Product Manager
Plastics Technology

4 de julio de 2013

Que sabemos sobre la resistencia del fundido?

Hay un dato importante para los polímeros grado extrusión que casi nunca se encuentra en las hojas de datos. Las hojas de especificaciones suelen mostrar la densidad del sólido, flujo de fundido, y una variedad de propiedades físicas del polímero sólido. Muchos incluso tienen algunas propiedades térmicas que son necesarios para cálculos del diseño de tornillo y enfriamiento. Sin embargo, todos los procesos de extrusión dependen en cierta medida de la resistencia del fundido del polímero, y esta propiedad generalmente no aparece en las hojas de datos.

Eso es lamentable, porque este dato es vital. En el caso de una lamina, es importante saber la resistencia del fundido porque influye en el estiramiento y pandeo desde el cabezal a los rodillos. Con una película, la resistencia del fundido impacta la estabilidad de la burbuja y la capacidad de estirar la película en la dirección de la máquina y transversal (DM, DT) para obtener propiedades equilibradas. Para el moldeo por soplado, la resistencia del fundido influencia el descolgamiento del 'churro' para controlar el espesor de la pared. Para tubos y perfiles, esta afecta el estiramiento y pandeo para la orientación y concentricidad. La resistencia del fundido también afecta el estiramiento en el recubrimiento por extrusión. Incluso en las aplicaciones de coextrusión, un relativo equilibrio de la resistencia dl fundido puede ayudar a lograr la estabilidad interfacial.

El problema es que los procesadores generalmente tienen que determinar la resistencia del fundido por su cuenta y tratar de compensarlo mediante el ajuste de temperaturas de fusión, las tasas de producción, diseño de equipos, y el intervalo de tiempo entre cuando el polímero está en tensión o en un estado sin soporte. Esto puede ser un proceso caro y largo de ensayo y error que a menudo requiere cambios significativos en el equipo .

La resistencia del fundido se puede describir como la resistencia de la masa fundida de polímero al estiramiento. La resistencia del fundido de un material está relacionada con la ramificación de la cadena molecular del polímero y su resistencia a desenredarse bajo esfuerzo. Las propiedades del polímero que afectan a la resistencia a desenredar son, el peso molecular, distribución de peso molecular (DPM) y la ramificación molecular. A medida que cada propiedad aumenta, la resistencia del fundido mejora a bajas velocidades de cizallamiento.

La ramificación y la DPM tienen el efecto más significativo sobre la resistencia del fundido, mientras se mantiene la procesabilidad. Los polímeros ramificados (o aquellos con una mayor proporción de cadenas moleculares muy largas) requieren un mayor esfuerzo para desenredar las moléculas y permitirles fluir. Los polímeros lineales son simplemente cadenas largas de polímeros con poca o ninguna ramificación, y son más fáciles de desenredar cuando se aplica un esfuerzo.
Los polímeros ramificados requieren un mayor esfuerzo para desenredar las moléculas para permitirles fluir. Los polímeros reticulados actúan de forma similar a los polímeros ramificados. Esta ilustración indica por qué estas estructuras moleculares requieren más esfuerzo para reformarlos, dándoles una mayor resistencia de fundido.
Los polímeros reticulados actúan de forma similar a los polímeros ramificados, y hay muchos aditivos disponibles comercialmente para los polímeros lineales que reticulan las cadenas lineales para mejorar la resistencia del fundido. Mas aun, la técnica de polimerización moderna ha permitido la ramificación de algunos polímeros que normalmente no serian ramificados.

La resistencia del fundido también esta relacionada con la viscosidad extensional del polímero, lo cual puede determinarse por reometría de flujo convergente. Pero las dos no siempre son proporcionales, por tanto la viscosidad extensional sola no describe la resistencia del fundido. La resistencia del fundido esta aún menos estrechamente relacionada con las medidas tradicionales de viscosidad al corte, por lo que las mediciones del índice de fusión / flujo de fundido no son un indicador significativo de la resistencia del fundido.

Una variedad de métodos se han desarrollado para medir la resistencia del fundido ya que se aplica a la extrusión práctica. El principal ha sido el dispositivo Goettfert Rheotens donde un extruído fundido o hebra de fibra se jala entre dos rodillos motorizados, conforme sale de un orificio de extrusión hacia abajo. A medida que aumenta la velocidad de los rodillos, se crea tensión en la trenza, la que se mide con el dispositivo Rheotens. El cruce entre el módulo de pérdida (G") y el módulo de almacenamiento (G') conforme se mide en un reómetro oscilatorio ha sido útil para estimar la resistencia del fundido.


Los reómetros oscilatorios son ampliamente utilizados en la actualidad para la caracterización de polímeros. A menudo los datos se pueden obtener directamente de los proveedores, sin pruebas adicionales necesarias, ya que las empresas de materiales suelen utilizar estos reómetros para el control de calidad interno. La información se visualiza en un gráfico; cuanto menor sea el punto de cruce de las líneas G' y G" tanto en el eje horizontal como en el vertical, mayor es la resistencia del fundido.

Para los procesadores de extrusión que cambian de polímeros con frecuencia, puede ser muy útil tener una idea de la resistencia del fundido del material de antemano para anticipar las condiciones de operación y hacer los cambios necesarios en el equipo . Diferentes resistencias del fundido casi siempre requieren cambios en el cabezal para compensar las diferencias de estiramiento, pero también pueden requerir cambios más elaborados en el equipo para otros efectos de la resistencia del fundido.

Acerca del autor,
Jim Frankland es un ingeniero mecanico que ha estado involucrado en todos los tipos de procesamiento por extrusion por mas de 40 años. El ahora es presidente de Frankland Plastics Consulting, LLC. Contactarlo jim.frankland@comcast.net o al tel (724) 651-9196.

Plastics Technology
Junio 2013

8 de mayo de 2013

La causa de un catastrófico desgaste de tornillo

La alimentación errática puede ser la culpable. Esto no es raro cuando se trata de material reciclado.

Con frecuencia me encuentro con desgaste catastrófico cuando estoy examinando tornillos utilizados en un proceso de reciclaje. El reciclamiento presenta algunos problemas que no se encuentran generalmente en operaciones de extrusión tradicionales que se basan en polímeros granulados, incluso cuando estos procesos convencionales utilizan un alto porcentaje de material reciclado molido. Eso es porque el desperdicio de película, fibra, espuma o botella alimentados a las extrusoras de reciclamiento a menudo tienen baja densidad aparente y características de flujo no libre. Ya sea que la extrusora se alimenta por gravedad o con un alimentador lateral, rellenador, o embutidor, siempre hay algo de inconsistencia en la uniformidad de alimentación debido a la irregularidad de las características de estas materias primas.

La mayoría de los procesadores intuitivamente saben cuánta fuerza puede ejercer un gato de tornillo o un perno, pero no se dan cuenta de que el mismo principio se aplica al tornillo de la extrusora. El tornillo es en realidad un plano inclinado o una cuña que se enrolla en espiral alrededor de un cilindro en una forma helicoidal. Este diseño crea una acción justo como una cuña y multiplica la fuerza del motor (drive) del tornillo. Para un paso de aleta estándar, el multiplicador es aproximadamente cuatro veces el torque del (drive) motor, sin tener en cuenta la fricción.

Las fuerzas localizadas que actúan en una extrusora de un solo tornillo son enormes cuando el polímero está todavía en forma sólida. Cuando el tornillo se alimenta de manera inconsistente, es alternativamente lleno o parcialmente lleno en diferentes lugares hasta que la compactación se haya completado más adelante en el tornillo. Las áreas que están llenas desarrollarán la presión de la acción de cuña, porque el polímero sólido no se desliza fácilmente en la pared del cilindro. Que los resultados de la presión en el polímero y una fuerza desequilibrada en el tornillo. Esto empuja el tornillo en la dirección opuesta y lo presiona contra la pared del cilindro con enorme fuerza debido a la pequeña zona de resistencia de la aleta de tornillo (véase la figura 1).

FIG 1: Las áreas que están llenas desarrollarán la presión de la acción de cuña, porque el polímero sólido no se desliza fácilmente en la pared del cilindro. Que los resultados de la presión en el polímero y una fuerza desequilibrada en el tornillo. Esto empuja el tornillo en la dirección opuesta y lo presiona contra la pared del cilindro.
Aunque estas fuerzas no pueden observarse desde fuera del extrusor, no hay duda de que existan. De lo contrario, ¿cómo podría explicar un tornillo que esta desgastado en una distancia corta y sin embargo esencialmente sin desgaste antes y después de esa área. Con el fin de desgastarse con ese patrón, el tornillo tiene que doblarse sobre esa distancia. Recientemente he investigado un caso en el que un tornillo de 150 mm (6-in.) estaba experimentando desgaste catastrófico en sólo tres diámetros cerca del final de la sección de alimentación (Fig. 2). He calculado la fuerza lateral necesaria para doblar un eje que tiene que diámetro de raíz lo suficiente para permitir que la cantidad de desviación: Esta era alrededor de 27.240 kg (60.000 lb) y que fue asumiendo que no hay apoyo de flexión de las aletas de tornillo, que no fortalecer en gran medida el tornillo en el sentido de flexión- la fuerza real era mucho más

FIG 2: Aquí un tornillo de 150 mm (6 pulg) fue catastróficamente desgastado en solo tres diámetros cerca del final de la sección alimentación. La fuerza lateral necesaria para doblar un eje con ese diámetro de raíz para esa cantidad de desviación fue mas de 27.240 kg (60.000 lb).
Hay dos tipos de "acuñamiento." Hay una clara diferencia entre el desgaste causado por la alimentación errática y el desgaste debido a la insuficiente capacidad de fusión. El acuñamiento debido a la alimentación inadecuada está contenido generalmente en la sección de alimentación y la primera vuelta de la sección de compresión. Por otro lado, el acuñamiento debido a la inadecuada capacidad de fusión puede hacer que la sección de compresión (sección de barrera) se taponee temporalmente con sólidos y causar una fuerza desequilibrada en el tornillo. Esa forma de cuña contenidos normalmente en la segunda mitad de la sección de compresión. El acuñamiento de fusion limitada provoca un desgaste acelerado pero generalmente no catastrófico, debido a que el tornillo está lleno y hay algo de apoyo desde el lado opuesto, dependiendo del grado de fusión.

Algunas prácticas de operación -tales como el vaciado manual de fardos de desperdicios de películas en la tolva - realmente aceleran el desgaste ya que el tornillo alternativamente trabaja lleno y vacío, causando grandes fuerzas laterales móviles. Dejar correr el tornillo vacío y de repente llenando a toda velocidad tendrá el mismo efecto. Menos grave, pero aun muy problemáticos son el uso de dispositivos de ayuda de alimentación , tales como rellenadoras, embutidoras, y alimentadores laterales que no están diseñados y / o operados correctamente.

Si el desgaste catastrófico se está produciendo en la sección de alimentación o la primera parte de la sección de compresión, considere la estabilización de la tasa de alimentación dentro el tornillo. Esto puede requerir una molienda adicional del polímero o cambios en el diseño del tornillo o cualquier aparato que ayude en la alimentación del polímero reciclado dentro del tornillo.

Como pauta, cuando la tasa de alimentación en el tornillo es errática habrá evidencia en la variación continua del amperaje del motor con un cambio proporcional en la presión de cabeza a la misma frecuencia. Las fuerzas son tan grandes que el uso de materiales finos para el tornillo y cilindro sólo tendrá un efecto menor sobre la tasa de desgaste.

Sobre el autor Frankland
Jim Frankland es un ingeniero mecánico que ha estado involucrado en todo tipo de proceso de extrusión por más de 40 años. Actualmente es presidente de Frankland Plastics Consulting, LLC. Contacto jim.frankland @ comcast.net o (724) 651-9196.

Plastics Technology
Mayo 2013

11 de enero de 2013

Fabricacion de piezas para el interior del automovil

Aún se requiere más investigación para llegar a desarrollar materiales adecuados para su procesado mediante las tecnologías de moldeo por inyección y termoconformado

El sector de automoción es uno de los sectores en los que la adopción de nuevas regulaciones y medidas destinadas a alcanzar mejoras de tipo medioambiental está en auge desde hace unos años. En este sentido, existen diversas líneas de investigación en este sector que han cobrado una gran importancia, como es la reducción de peso de los componentes de los vehículos, el empleo de materiales reciclados o el desarrollo de biopolímeros para la fabricación de determinadas piezas.

Rosa González Leyba, departamento de extrusión de Aimplas

Esta última línea de investigación está acorde con la creciente demanda de materiales biodegradables o de origen renovable como alternativa al empleo de los materiales plásticos tradicionales. En los últimos quince años, ha salido al mercado un amplio rango de nuevos materiales biodegradables y/o de fuente renovable para diversas aplicaciones. Por ejemplo, existen diferentes grados comerciales de materiales basados en almidón o poliésteres biodegradables que vienen empleándose en el sector de envase alimentario. Sin embargo, en el caso de la industria del automóvil, todavía se requiere más investigación para llegar a desarrollar materiales adecuados para su procesado mediante las tecnologías de moldeo por inyección y termoconformado, los procesos mayoritariamente implicados en este sector, que cumplan con los requerimientos para su empleo tanto en el exterior como en el interior de los vehículos. Aspectos como la resistencia térmica, las prestaciones mecánicas o la emisión de componentes volátiles responsables de la aparición de olores en el interior de los vehículos deben mejorarse para estos materiales.

Dado que existe una gran variedad de piezas de interior de automóvil, también son múltiples los requerimientos que deben cumplir los materiales empleados en su fabricación de acuerdo con las especificaciones correspondientes. La figura 1 muestra los diferentes componentes fabricados en la actualidad con materiales plásticos que forman parte del interior de un vehículo.
Figura 1. Piezas de interior de vehículos fabricadas en materiales plásticos
(Imagen cedida por Grupo Antolín)
Dentro de esta línea de investigación se enmarca el proyecto europeo Ecoplast, de título 'Research in new biomass-based composites from renewable resources with improved properties for vehicle parts moulding', coordinado por el Centro Tecnológico de la Automoción de Galicia (CTAG). El proyecto, de cuatro años de duración, tiene como principal objetivo el desarrollo de nuevos biocomposites basados en biopolímeros y reforzados con fibras naturales, nanoarcillas o cargas minerales, adaptando los procesos convencionales de transformación de materiales plásticos comúnmente empleados en la industria de la automoción y otras técnicas de procesado innovadoras, para alcanzar los requerimientos para su validación y su empleo en el interior del automóvil. Los nuevos biomateriales a desarrollar dentro del marco del proyecto están basados en dos poliésteres biodegradables, ácido poliláctico (PLA) y polihidroxibutirato (PHB), y en un nuevo copolímero basado en proteínas naturales. Por otro lado, en el proyecto se contempla la fabricación de componentes del panel de la puerta con los nuevos materiales. La figura 2 muestra el detalle de diversos componentes de una puerta de automóvil.
Figura 2. Piezas que componen el panel de la puerta de un vehículo.
(Imagen cedida por Grupo Antolín)
El consorcio del proyecto está formado por 13 socios, entre los que forman parte 4 centros de investigación (Aimplas, CTAG, Fraunhofer Umsicht y PIEP) que colaboran junto con pequeñas y grandes empresas, cubriendo toda la cadena de valor de los productos finales a desarrollar en el proyecto: fabricantes de materias primas, en concreto bioplásticos (Biomer, Purac, Nanobiomatters, Universidad de Uminho), compounders (FKUR), fabricante de equipamiento (Pallmann) y empresas fabricantes de piezas de automoción como usuarios finales (Grupo Antolin, Megatech).

Aimplas, el Instituto Tecnológico del Plástico, en Valencia, con gran experiencia en el desarrollo y procesado de materiales plásticos, desempeña los siguientes roles dentro del proyecto Ecoplast:

• La mejora de las prestaciones del PHB para su empleo en interiores, en concreto la reducción de olor y de componentes volátiles mediante el uso de nuevas tecnologías de procesado como es el uso de dióxido de carbono en estado supercrítico (sc-CO2) en un proceso de extrusión.

• El estudio de procesado por extrusión y termoconformado de los nuevos biocomposites basados en PHB.

En estos momentos, el proyecto lleva dos años y medio de investigación, tiempo durante el cual se han desarrollado diferentes formulaciones que se están optimizando para el cumplimiento de los requisitos que exigen determinadas piezas del interior de los vehículos. En los próximos meses está previsto realizar las pruebas de escalado industrial en las empresas usuarias finales empleando las formulaciones más adecuadas, así como su posterior validación para las aplicaciones previstas.

La consecución de los objetivos del proyecto Ecoplast permitirá a las empresas fabricantes de piezas de automóvil participantes diferenciarse dentro de su sector.

Agradecimientos
El proyecto Ecoplast 'Research in new biomass-based composites from renewable resources with improved properties for vehicle parts moulding', del VII Programa Marco está financiado por la Comisión Europea dentro del area NMP (Nanosciences, Nanotechnologies, Materials and New Production Technologies).

Al Consorcio del proyecto: CTAG, Fraunhofer Umsicht, PIEP, Universidad de Uminho, Aimplas, VTT, Purac, Nanobiomatters, FKUR, Biomer, Pallmann, Megathech y Grupo Antolin.

Para información adicional: www.ecoplastproject.eu

Revista Digital Plástico - Interempesas
12 Diciembre 2012

8 de noviembre de 2012

Que producción debería esperar?

Usted puede obtener una estimación aproximada de la producción potencial si se conoce la potencia de accionamiento de la máquina y las características térmicas de uno de los materiales que se estén corriendo.

Calcular la producción óptima para una extrusora de un solo tornillo puede tomar mucho tiempo, ya que implica los detalles específicos de la extrusora y numerosas características del polímero. Pero usted puede obtener una estimación aproximada de la producción potencial si se conoce la potencia de accionamiento de la máquina y las características térmicas de uno de los materiales que se estén ejecutando, combinado con la experiencia de un proceso similar.

Si una temperatura de fusión típica para el proceso y el calor específico del polímero son conocidos, conocer su primera estimación de producción puede ser bastante simple. En la mayoría de los casos, el cambio en la temperatura de entrada del polímero en el extrusor hasta la temperatura de salida del extrusor (ΔT) representa aproximadamente el 90% de la energía total convertida desde la rotación del tornillo para extrusoras de cilindro liso. Usar eso como la base para una estimación de producción. El otro 10% se consume en la alimentación de sólidos, la presurización, y las pérdidas mecánicas.

Usemos la extrusión de lamina de PEAD como una ilustración, donde el rango promedio de la temperatura de fusión es 400-450 °F. Si toma 425°F como una temperatura de fusión promedio, y el polímero entra en la extrusora a temperatura ambiente (75 °F), el cambio la temperatura es de 350 °F. Sabemos que el calor específico medio del polietileno de alta densidad es de 0.55 ° F. BTU/lb- Para 1000 lb / hr de producción, el requerimiento de energía se puede calcular como:

1.000 libras / hr x 350 °F x 0,55 BTU/lb-° F = 192,500 BTU / hr.
Convertir BTU a caballaje y saldrá:
192,500 BTU / hr x 0.000393 = 74.86 HP. 


Sin embargo, esto es sólo la energía para el calentamiento del polímero. Además del anteriormente mencionado 10% usado, hay pérdidas de energía en el reductor de engranajes, a los alrededores y en cualquier sistema de refrigeración de la extrusora. La magnitud de esas pérdidas es típicamente un 20-25% adicional en todos excepto las nuevas extrusoras. Así que teniendo en cuenta todos los factores, el tamaño del mando se debe aumentar en un 30-35% por encima de lo que es necesario para manejar sólo el calentamiento del polímero.

En el escenario anterior, 74,86 hp/0.65 = 115,2 HP sería suficiente potencia de accionamiento para girar el tornillo con plena carga del motor o capacidad. Sin embargo, usted necesitará un poco de energía de reserva para evitar llegar al límite actual, así que es mejor levantar esto en un 15-20% adicional, llevando el total a 115.2/0.80 = 144,0 HP. Este último ajuste es sólo para permitir la carga del motor a ser de aproximadamente el 80% de la plena carga a la velocidad completa. Usted puede ser capaz de reducir este margen y correr cerca a la plena carga, ya que los motores están diseñados para funcionar indefinidamente a plena carga.

Esto se puede descomponer a la siguiente fórmula para estimar conservadoramente la producción basándose en el HP disponible:

Disponible hp / (0.000748 x calor específico x ΔT) = producción (lb / hr)
Sustituyendo valores en la ecuación:
150 hp / (0,000748 x 0,55 BTU / lb x 350 ° F) = 1.041,7 libras / hr 


Utilice el aumento de la temperatura correcta y el calor específico. Procesos diferentes requieren diferentes temperaturas de fusión con el mismo polímero. El aumento de temperatura es de su experiencia en el proceso, los calores específicos están disponibles en Internet. Una publicación de Spirex, Plastificating Essentials, enumera algunos valores de calores específicos.

VALORES DE CALOR ESPECIFICO DE LAS RESINAS MAS COMUNES
ABS
0.34
PEBD
0.52
PEAD
0.55
PP
0.50
PET
0.40
NYLON 6
0.40
PC
0.30
PVC RIGIDO
0.25

El cálculo anterior es sólo la primera estimación de la producción potencial. El torque y L / D del tornillo también deben tenerse en cuenta para conseguir ese número final. El caballaje es la potencia disponible, pero la capacidad de torque es la medida de la potencia de giro que hace rotar el tornillo.

Torque (in.-lb) = (HP x 63025) / máximo rpm 

Esto afecta el desempeño porque la fuerza para girar el tornillo se reduce proporcionalmente a medida que aumenta la velocidad máxima de tornillo. El tornillo debe ser diseñado para una producción específica para que coincida con el torque disponible. Si el torque es bajo - es decir, la velocidad máxima del tornillo es alta - entonces la producción específica debe reducirse utilizando canales menos profundos de los tornillos. Conforme los canales se hacen menos profundas, la temperatura de fusión se incrementará hasta que ya no está dentro de la ventana de procesamiento. Como resultado, la potencia no es en sí misma una descripción completa de la potencia del extrusor.

Por último, determinar si la L / D es suficientemente larga para manejar los requisitos de la alimentación, fusión, y presurización a la velocidad determinada. Los efectos del torque y L / D requieren un diseño de tornillo inteligente con el fin de ser estimados correctamente. La fórmula que se basa en el calentamiento del polímero es sólo una estimación de la producción potencial.

Acerca del Autor
Jim Frankland es un ingeniero mecánico que ha estado involucrado en todos los tipos de proceso de extrusión por más de 40 años. Actualmente es presidente de Frankland Plástics Consulting, LLC. Contacto jim.frankland @ comcast.net o 651-9196 (724).

Plastics Technology
Noviembre 2012

4 de abril de 2011

Lo que usted debe saber sobre diseño de tornillos

Comprenda qué parámetros geométricos son importantes en el diseño de un tornillo de extrusión, y cómo se relacionan con su desempeño.

En la industria plástica de hoy, de la misma forma en que ha ocurrido desde el inicio de la extrusión de plásticos, el usuario final ha dependido del proveedor de equipos y/o del fabricante de tornillos para aprovisionarse del diseño adecuado de tornillo para su proceso y material específicos. La mayoría de los procesadores ha aprendido a lo largo de los años algunos puntos críticos relacionados con el diseño de tornillos, pero nunca ha entendido completamente la razón por la cual sus proveedores le ha recomendado ciertos aspectos acerca de los tornillos que ha comprado.

El objetivo de este artículo es explicar algo del conocimiento básico requerido para que el usuario final haga una decisión adecuada al usar o comprar un tornillo sencillo para una aplicación de agujero liso.

Nomenclatura
Antes de empezar, necesitamos definir algunos de los componentes básicos del tornillo de hélice sencilla. Estos términos se presentan en la figura 1.


Relación L/D
La definición del factor L/D (relación entre longitud y diámetro del tornillo) varía de un proveedor a otro. Algunos fabricantes lo definen como la porción "encerrada" del tornillo, o miden la longitud de la hélice desde el lado frontal del puerto de alimentación hasta el final del tornillo. Otros miden la longitud de la hélice desde el centro del puerto de alimentación, y otros miden la longitud "efectiva" (o toda la longitud de la hélice). La forma en la que se defina la relación L/D es una cosa, pero la porción de material que el fabricante de tornillo debe maquinar efectivamente se determina como se muestra en la figura 1. Un ejemplo que indica cómo determinar el factor L/D para un tornillo de 2,5" sería como sigue:

Diámetro del tornillo = 2,5"
Longitud de la hélice = 63"
Entonces
L/D = 63/2,5 = 25,2

Un fabricante de equipo original clasificaría este equipo como una extrusora de L/D 24:1, pero el fabricante del tornillo la cotizaría como una de 25,2 L/D, porque esa es la cantidad real de maquinado que se requiere para fabricar el producto.

Las relaciones L/D típicas son 24:1 y 30 ó 32:1, pero hay aplicaciones especiales donde los extrusores son apenas de 10:1 L/D ó alcanzan 50:1 L/D. La relación adecuada se define por el proceso y aplicación que deba satisfacerse.

Sección de alimentación - Profundidades
Refiriéndose a la figura 1, la sección de alimentación es el primer elemento del tornillo al que se le introduce polímero. Típicamente, en extrusores de agujero liso, ésta es la parte más profunda del tornillo. En los diámetros más pequeños (2,5" y menos) se debe prestar atención especial a esta sección para reducir el riesgo de falla por torsión debido a la sobrecarga de torque en el tornillo. Algunas veces es recomendable fabricar los tornillos pequeños en acero inoxidable 17-4 PH, o en otro material de alta resistencia a la cedencia, para reducir el riesgo de este tipo de falla.

Como regla de dedo, la sección de alimentación de un tornillo no debería ser superior a:

Fdmax = 0,2(Diámetro del Tornillo)     Ecuación 1

Esto es para tornillos que tengan un diámetro igual o inferior a 4,5". Por ejemplo, para un tornillo de 2,5", se tendría:
Fdmax = 0,2(2,5") = 0,5"     Ecuación 2

Si el diseño del tornillo requiriera una zona de alimentación superior a este valor de Fdmax, deben hacerse los cálculos de torque correspondientes. Entonces, si la resistencia a la cedencia del tornillo va a exceder el factor de seguridad de 2:1 del acero original con el que se va a fabricar, deberá escogerse un acero de mayor resistencia a la cedencia.

Sección de alimentación - longitud
La principal función de la sección de alimentación de un tornillo es transportar sólidos. La teoría básica de transporte de sólidos determina que "el plástico debe adherirse al barril y deslizar sobre el tornillo, de tal forma que el polímero se desplace hacia delante". Para que esto ocurra el coeficiente de fricción (COF) del polímero debe ser superior en la pared del barril que en la raíz del tornillo. De esta forma, algunos polímeros tienen inherentemente mejores COFs que otros, y para ellos no se requieren secciones de alimentación largas. Típicamente, para la mayor parte de resinas una sección de alimentación con una longitud de cuatro o cinco diámetros medidos desde la garganta de alimentación, hará posible alcanzar suficiente presión para transportar el material hacia delante.

En el caso de que las resinas sean pobremente alimentadas o de que los materiales tengan un COF bajo, la longitud de la sección de alimentación debe alcanzar de ocho a diez diámetros. Una de las razones para tener mayores secciones de alimentación es hacer que se introduzca más calor a la forma sólida de la resina, haciendo que se adhiera al barril y de esta forma ayude en el desarrollo de la presión requerida para tener un buen transporte de sólidos. En este punto también debería mencionarse que en el caso de materiales pobremente alimentados, también es benéfico el uso de enfriamiento interno en el tornillo, para mantener la raíz fría y mejorar el COF entre la resina y el acero en la raíz del tornillo.

Debería mencionarse que para encontrar una forma de mejorar el transporte de sólidos en resinas que tienen un COF deficiente, en Europa durante la primera etapa de la década de 1960 se creo la tecnología de alimentación ranurada; desde esa época su aceptación ha venido en crecimiento, a paso lento pero firme.

Sección de transición
La sección de compresión o transición en un tornillo convencional es donde tiene lugar la mayor parte de la fusión del polímero. Esta es la porción del tornillo que trasciende desde la profundidad de alimentación hasta la profundidad de dosificación, y es donde se efectúa trabajo sobre la resina, haciendo que se produzca la fusión. En esta sección del tornillo, la raíz se vuelve gradualmente menos profunda, forzando al material hacia delante de la pared del barril, donde la fusión se lleva a cabo.Ejemplo1:

F =.006" / 1" = .006 pulg./pulg.

El factor más importante a considerar al diseñar la sección de transición, es que la pendiente de esta zona debería ajustarse tan cercanamente como sea posible a la tasa de fusión del material. Con el fin de maximizar el flujo másico a la salida del extrusor, y para reducir la cantidad de abrasión que se va a producir al barril y al tornillo, es crítico efectuar este cálculo correctamente.

Más adelante en el artículo se discutirá la relación de compresión, y se vinculará a esta sección.

Típicamente, para un tornillo de 24:1 L/D la sección de transición tendrá entre cinco y diez diámetros de longitud, dependiendo del tipo de polímero que sea procesado.

Sección de dosificación
La sección de dosificación o bombeo en el tornillo es donde se completa la fusión del polímero, y donde se genera presión para superar la restricción impuesta por el cabezal. Para calcular el flujo másico, puede hacerse un cálculo como el que sigue:

Tasa = 2.3*D2*hm*SG*N     Ecuación 3
Tasa = flujo másico (lb/hr)
D = Diámetro del tornillo (pulgadas)

hm = 
Profundidad de alimentación (pulgadas)
SG = Gravedad específica del polímero (gm/cc)
N = Velocidad de rotación (RPM)

Otra forma de obtener el flujo másico es hacer un cálculo basándose en la profundidad de la zona de dosificación. Esto es válido en principio sólo para aplicaciones de baja presión.


Relación de compresión
La relación de compresión es probablemente el término más usado en la terminología de diseño de tornillos, aunque no por eso es el mejor aplicado ni el mejor comprendido. La mayoría de la gente acepta la definición de relación de compresión como se muestra en la figura 2.

Entonces:
Relación de compresión=
hf
Ecuación 4
-------
hm


Como ejemplo, considere que un tornillo de 2,5" tiene una profundidad de alimentación (hf) de 0,300", y una profundidad de dosificación (hm) de 0,100". La relación de compresión se determinaría como:

Ejemplo 2:
CR = .300" / .100" = 3:1     Ecuación 5
Pero, adicionalmente, podría tenerse un tornillo de 2,5" con una profundidad de alimentación (hf) de 0,450", y una profundidad de dosificación (hm) de 0,150". Entonces la relación de compresión sería equivalente a:
Ejemplo 3:
CR = .450" / .150" = 3:1     Ecuación 6

Ambos tornillos tienen una relación de compresión de 3:1, pero son totalmente diferentes. El primero tiene una tasa de corte mucho mayor, y entregará apenas 2/3 del flujo másico del segundo. El segundo tornillo, además de tener mayor capacidad de procesamiento, operará con menores tasas de corte y por tanto podrá procesar materiales sensibles a esfuerzos cortantes.

Adicionalmente, la pendiente de transición ni siquiera se ha considerado en este caso. Los dos tornillos podrían tener diferentes relaciones de compresión. Pero si la longitud de la sección de transición fuera diferente, aún así podrían tener las mismas tasas de fusión.

Lo que es importante es que al describir la geometría del tornillo todos los detalles sean examinados.

Pueden calcularse capacidades de bombeo precisas usando fórmulas más complejas, pero se requiere entonces que el diseñador del tornillo tenga un entendimiento más profundo sobre el comportamiento de flujo del polímero.

Relación de compresión para tornillos de barrera
Tal como se mencionó, la mayoría de los individuos considera que la "relación de compresión" es el cociente entre la profundidad de la sección de alimentación y la profundidad de la sección de dosificación. Esto es lo que normalmente se denomina "Relación de Compresión de Profundidades", pero hay un medio más preciso para calcular la verdadera relación de compresión, y se define como "Relación de Compresión Volumétrica". Se describe en la siguiente ecuación:

 [hf(Lf - nfef)*(D - hf)] 
VRC=
----------------------------
Ecuación 7
 [hm(Lm - nmem)]*(D - hm) 

VCR = Relación de Compresión Volumétrica
hf = Profundidad de alimentación
hm = Profundidad de dosificación
Lf = Paso en la sección de alimentación
Lm = Paso en la sección de dosificación
nf = Número de vueltas en la sección de alimentación
nm = Número de vueltas en la sección de dosificación
ef = Ancho de la hélice principal en la sección de alimentación
em = Ancho de la hélice principal en la sección de dosificación
D = Diámetro exterior del tornillo

Aunque más compleja, esta fórmula proporciona valores más exactos de la relación de compresión. La ecuación determina la cantidad de área transversal que hay en la sección de alimentación y la compara con el volumen de la sección transversal del tornillo en la zona de dosificación.

De la misma forma que en los tornillos de dosificación estándar, es importante evaluar la relación de compresión real en un tornillo de barrera. Para determinarla, es necesario comparar el área transversal de la sección de alimentación con el área transversal combinada en la final de la sección de barrera. Esto se muestra en la figura 3.


La relación de compresión volumétrica de un tornillo de barrera puede presentarse matemáticamente como sigue:

 
(Wf * hf)
 
VRC=
------------------------------
Ecuación 8
 
(Wm * hm) + (Ws * hs)
 

VCR = Relación volumétrica de compresión
Wf = Ancho del canal en la sección de alimentación
hf = Profundidad del canal en la sección de alimentación
Wm = Ancho del canal de fundido al final de la sección de barrera
hm = Profundidad del canal de fundido al final de la sección de barrera
Ws = Ancho del canal de sólidos al final de la sección de barrera
hs = Profundidad del canal de sólidos al final de la sección de barrera

Este método de comparar una sección con otra entregará una relación más exacta.
Debería notarse que, dependiendo de quién sea el diseñador, el flujo másico entregado por el tornillo puede estar determinado por la capacidad de la sección de barrera o por la capacidad de bombeo en la sección de dosificación. Esto depende totalmente de lo que el diseñador tenga en mente con respecto al desempeño del husillo.

Tornillos de dos etapas
Los tornillos de dos etapas son, básicamente, dos tornillos puestos uno al final del otro para llevar a cabo diferentes funciones. La figura 4 muestra la nomenclatura típicamente usada en tornillos de dos etapas.

La razón principal por la que las extrusoras cuentan con venteo es por la devolatilización de humedad o gases. Hoy, la mayoría de los tornillos de dos etapas diseñados para devolatilizar tienen relaciones mínimas de L/D equivalentes a 30:1 ó 32:1. En la industria del caucho, de moldeo por inyección, y recientemente en la de extrusión, se empleaban tornillos con relaciones L/D menores. Pero la tecnología de extrusión moderna requiere el empleo de tornillos más largos. Normalmente, el flujo másico entregado por un tornillo con venteo es dos terceras partes del que entrega una extrusora de L/D similar sin venteo, debido a que cuando hay venteo debe desarrollarse 100% de fundido en el momento en que la resina alcanza la sección venteada del tornillo. Si en este punto la resina no está completamente fundida, es posible que queden atrapados humedad o gases dentro de los gránulos sin fundir, y por lo tanto, no escapen a través del puerto venteado del barril.

Hay casos en los que se requiere alcanzar una gran cantidad de devolatilización, y por tanto se hace necesario instalar un segundo puerto de venteo. En este caso se necesitará un tornillo de tres etapas. Este tipo de tornillos generalmente son de 36:1 L/D ó de longitudes mayores.

Como se mencionó anteriormente, el tornillo de dos etapas no es más que dos tornillos de una sola etapa en tándem. La relación de compresión de la primera etapa se determina en la misma forma que para un tornillo de una sola etapa. Debe mencionarse que en algunos casos pueden emplearse secciones de barrera en la primera de las dos etapas del tornillo.

La diferencia primaria en el diseño de la primera de dos etapas de un tornillo, es que la sección de dosificación no necesita estar concebida para superar ningún tipo de contrapresión. Dado que no hay dado ni restricción alguna aguas abajo, la primera sección de dosificación sólo debe completar el proceso de fusión y bombear la resina hacia la sección de venteo, con presión cero o negativa.

En algunas aplicaciones de venteo, cuando se procesan resinas altamente viscosas, es necesario instalar una bomba de vacío en el puerto de ventilación del barril para ayudar a la devolatilización de la resina.

Finalmente, el propósito primario de la segunda etapa es permitir que se genere un área de devolatilización, y bombear entonces la resina a través del dado.

En el pasado se ha determinado la "relación de bombeo" (PR) como una relación de amplificación de 1,5:1 o 1,6:1:

Ejemplo 4
 hp  
PR=--------= 1.6:1
Ecuación 9
 hm  

Este método trabajará típicamente para aplicaciones donde se procesan resinas muy viscosas.

Un mejor método para diseñar la profundidad de alimentación en la segunda etapa es calcular el flujo neto en la segunda etapa contra el flujo neto en la primera, usando las ecuaciones de "Flujo de Arrastre - Flujo de Presión". La sección de dosificación o bombeo de la segunda etapa debe diseñarse de tal forma que pueda sobre-bombear la sección de dosificación de la primera etapa al menos en un 25%, y de esta manera evite que la resina se desborde a través del puerto de venteo.

El segundo método de diseño tendrá mucho éxito evitando el flujo de resina a través del puerto de venteo, siempre y cuando se usen modelos reológicos adecuados para prevenir en la ecuación de Flujo de Arrastre - Flujo de Presión.

Finalmente, para determinar la profundidad de la sección de venteo, normalmente una relación de 2:1 a 2.5:1 con respecto a la sección de dosificación de la segunda etapa es suficiente para evitar que la resina fluya a través del puerto del barril.

Conclusión
El propósito de este artículo no era presentar algo revolucionario; pretendía simplemente explicar algunos de los procesos que un diseñador usa para determinar cómo se va a aproximar al diseño de un tornillo.

Como siempre, es muy importante para el cliente equipar al diseñador de tornillos con suficiente información sobre el equipo, datos de la resina o reología, y datos de procesamiento del tornillo existente.

Finalmente, el principal propósito de esta presentación era ayudar a la audiencia a entender en mejor manera los mecanismos de funcionamiento detrás de cada una de las secciones del tornillo. Gracias a este mejor entendimiento, el ingeniero de proceso puede dar solución a un problema con mayor facilidad, o mejorar un diseño existente.

Referencias
(1) Chung, "Extrusion of Polymers - Theory and Practice", Hanser Gardner Publishing, Inc., Cincinnati, Ohio.
(2) Bernhardt, "Processing of Thermoplastic Materials", Robert E. Krieger Publishing Company.
(3) Rauwendaal, "Polymer Extrusion", Hanser Publishers.
(4) Tadmor and Gogos, "Principles of Polymer Processing", John Wiley and Sons, New York.
(5) Spirex Corporation, "Plasticating Components Technology", ©1992 Youngstown, Ohio.


Timothy W. Womer-Vicepresidente de Ingeniería y Tecnología, Xaloy, Inc. , Abril 2005
Fuente: Tecnología del Plástico - Abril 2005, p. 30