Mostrando las entradas con la etiqueta reciclado de plasticos. Mostrar todas las entradas

24 de marzo de 2017

Botellas de leche usadas se convierten en granza de alta calidad

Poly-Wood, un fabricante destacado de muebles de patio de PE-AD (polietileno de alta densidad) reciclado, domiciliado en el norte de EUA, ahora al mismo tiempo también es una empresa de reciclaje de plásticos de alta productividad. En su centro de producción en Syracuse, IN/EUA, la empresa opera una de las más modernas instalaciones de reciclaje para PE-AD con sistemas de Lindner washTech, representada en España por Comercial Douma. Un elemento central de la instalación es una línea de lavado diseñada por Lindner de manera específica de la aplicación.

El material inicial es PE-AD post consumo, sobre todo en forma de envases de leche desechables que están vacíos, pero sin limpiar. En lo que se refiere a limpieza, humedad residual y tamaño de grano, los sistemas de Lindner convierten los desechos de envases en un material de entrada ideal para el reciclaje.

Sostenibilidad y eficiencia en primer plano
Chad Rassi, ingeniero de Procesos de Poly-Wood, informa: “Tuvimos la suerte de poder planificar nuestra instalación de reciclaje desde cero. En el proceso, nos centramos en una alta sostenibilidad a través de un empleo particularmente eficiente de agua, energía de calefacción y accionamiento, así como en un funcionamiento de poco mantenimiento, una construcción fácil de mantener y un alto rendimiento en funcionamiento continuo. Con esto, queríamos obtener una excelente rentabilidad para que el reciclaje de plásticos fuera un éxito desde el punto de vista tecnológico y económico”.

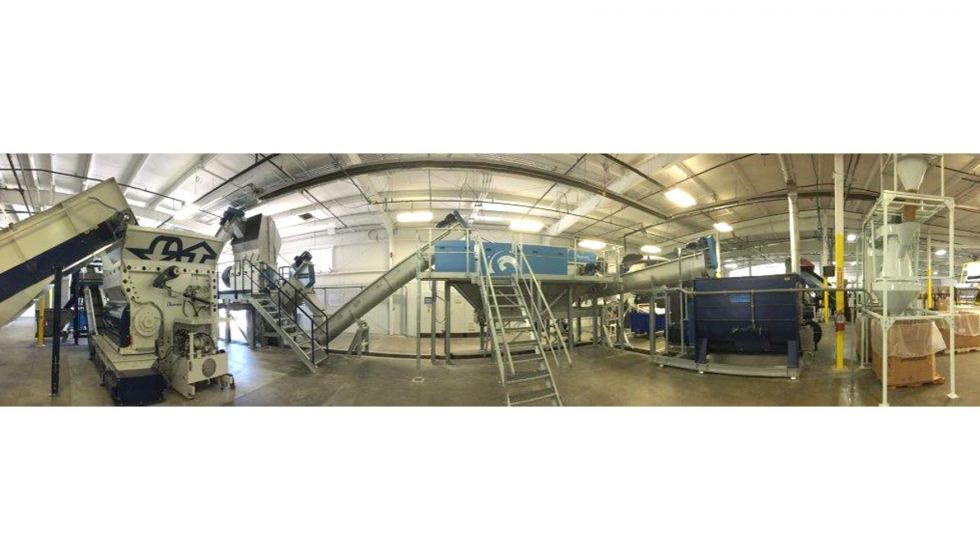
Línea de lavado de Lindner: A un pretriturador mono-rotor Micromat Plus están conectados un Floater, un Twister y un Graviter, a los cuales finalmente les sigue una secadora y un sistema Air-Wash. Fuente: Lindner washTech.

Lindner reSource America LLC, la subsidiaria estadounidense de la empresa alemana Lindner washTech, entonces, le ofreció a Poly-Wood la personalización a la medida de una línea de lavado completa, incluyendo todas las líneas de alimentación, para el reciclaje de envases de leche desechables. Rassi continua: “Al final aceptamos la oferta porque Lindner se había familiarizado en forma particularmente intensa con nuestra tarea para obtener el mejor resultado posible en cada etapa. La presencia regular en el emplazamiento y la confianza personal en la competencia de los empleados de Lindner desarrollada en el proceso nos convencieron del mismo modo que la buena reputación de los productos de este fabricante”.

Trituración a la medida, limpieza y secado perfectos
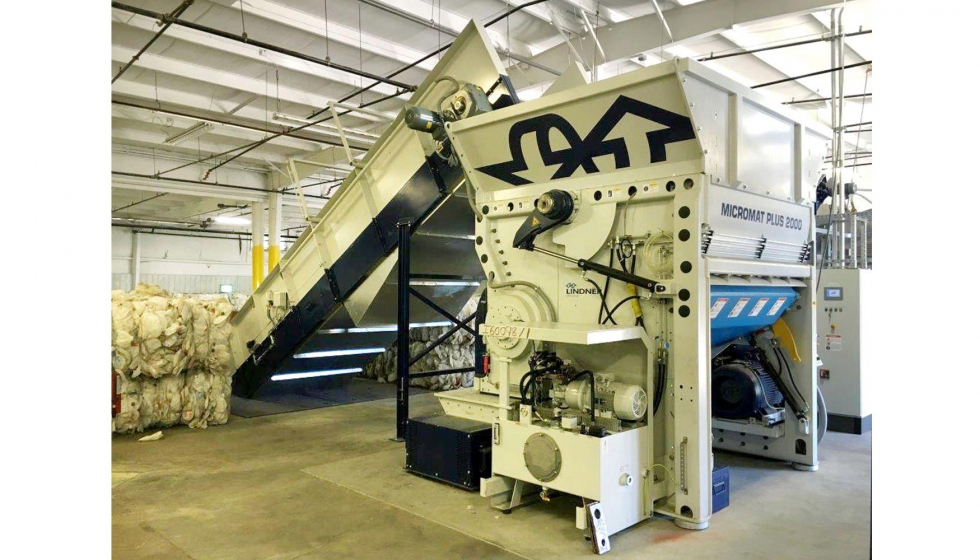
En la primera etapa de este sistema de Lindner, un triturador mono-rotor Micromat Plus 2000 es llenado a través de una cinta transportadora. Este potente triturador está dimensionado consecuentemente para lograr un mínimo consumo de energía ofreciendo al mismo tiempo una alta productividad. Así, por ejemplo, se pueden combinar libremente varios sistemas de accionamiento, rotores y cuchillas para maximizar la productividad para el respectivo material a triturar. El rotor de cuchillas de punta (longitud: 78"/2.000 mm, diámetro: 22"/563 mm) está dotado de 104 cuchillas de 2,6"x 2,6"/6,6 cm x 6,6 cm que pueden utilizarse de cuatro lados, las cuales permiten un corte preciso y un alto rendimiento, incluso en el caso de material muy abrasivo (sin limpiar). Gracias a la gran trampilla de revisión y mantenimiento, el reajuste y el cambio de cuchillas y contracuchillas, la limpieza de la tolva de llenado, así como la eliminación de materiales contaminantes son actividades fáciles de realizar.

El pretriturador mono-rotor Micromat Plus 2000 de Lindner es alimentado con los envases de leche desechables de PE-HD prensados en pacas a través de una cinta transportadora. Fuente: Lindner washTech.

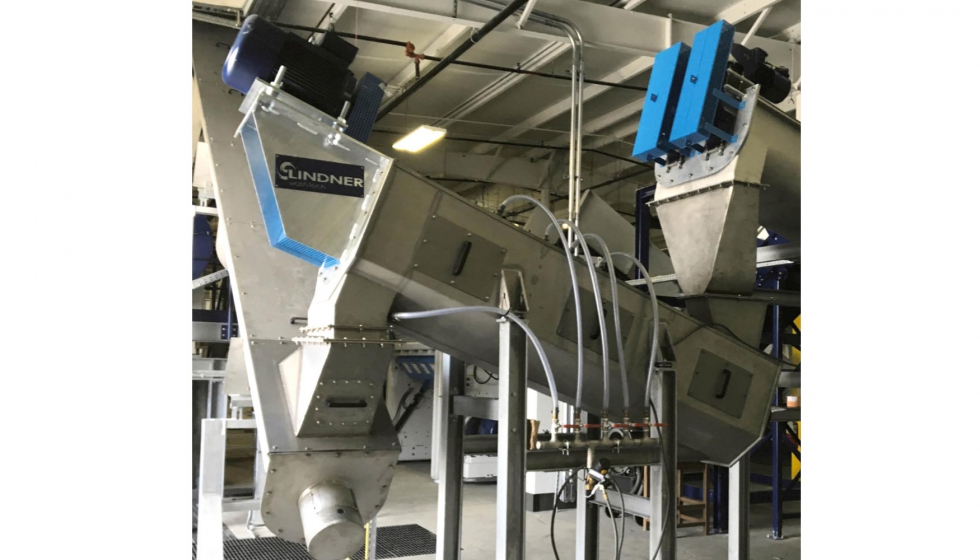
Teniendo en cuenta las propiedades especiales de los envases de leche usados, Lindner ha integrado una serie de nuevos componentes potentes en su línea de lavado, pudiendo así realizar una óptima configuración personalizada. Entre ellos figura una combinación de Floater y Twister, ésta última una lavadora de fricción altamente eficiente de Lindner washTech para la separación de papel adherido y otros materiales contaminantes residuales de las hojuelas de plástico.

Para reducir el tamaño de grano todavía más para obtener las dimensiones exigidas, sigue un triturador en húmedo de Lindner adaptado especialmente. En él, un chorro de agua es apuntado al rotor para aprovechar la fricción generada en la trituración para desprender partículas de suciedad residuales. La cantidad de agua regulable proporciona al mismo tiempo una descarga uniforme y controlada del material. El tamaño de grano que resulta está adaptado en forma ideal a la siguiente etapa de limpieza en el Graviter, donde se eliminan las fracciones de plástico pesadas como PET, ABS o PVC.

En el Twister, una lavadora de fricción altamente eficiente de Lindner, Poly-Wood separa papel adherido y otros materiales contaminantes residuales. Fuente: Lindner washTech.

A esto le sigue el secado cuidadoso del material limpiado en un Lindner Loop Dryer, de diámetro de rotor 48"/1.200 mm, longitud de rotor 78"/2.000 mm y con un motor de 90 kW, antes de que, finalmente, se separan las partículas finas restantes en un sistema Air Wash. El material resultante se puede embalar directamente en octabins, big bags o silos de almacenamiento hasta que, finalmente, sea procesado en la línea de reciclaje.

Con experiencia rápidamente al éxito
Tomas Kepka, gerente de ventas de Lindner reSource America, ha realizado la optimización de la instalación de lavado en estrecha colaboración con Poly-Wood y Lindner washTech. El gerente agrega: "Dos factores importantes nos dieron el fundamento para poder satisfacer las exigencias de Poly-Wood en forma tan rápida e íntegra. Por un lado, los sistemas de Lindner son de diseño modular. Por consiguiente, podemos cumplir una gran variedad de requisitos diferentes a través de la confección inteligente de componentes estándar y nuevos".

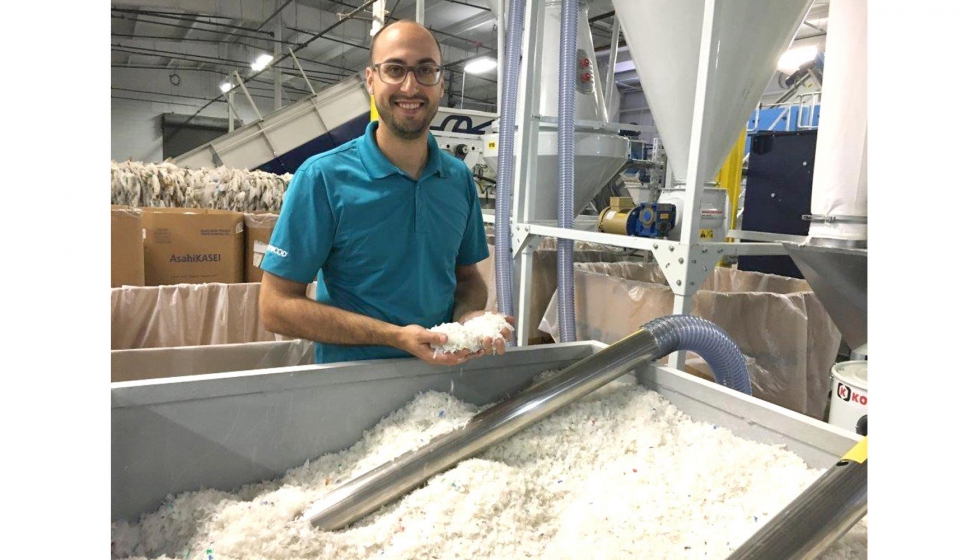
El resultado final son hojuelas de PE-HD limpias y secas para la transformación en una línea de reciclaje. Fuente: Lindner washTech.

"El otro factor es nuestra colaboración de muchos años con fabricantes líderes de instalaciones de reciclaje. De este modo, estamos familiarizados con las exigencias del material de entrada para los procesos de reciclaje de los mismos. Partiendo de estas experiencias, sin tener que realizar extensos ensayos previos, sabemos cómo combinar nuestros sistemas para poner a disposición un material óptimamente limpiado, triturado y secado". Y Rassi resume:"Entretanto sabemos que tomamos la decisión correcta al aceptar la oferta de Lindner-Recyclingtech. El sistema completo empezó a funcionar en septiembre de 2016 tras un tiempo de espera de sólo seis meses. Nuestro consumo de agua y energía es todavía más bajo de lo que habíamos esperado y el producto final es excelente".

Redacción Interempresas
09 Marzo 2017

8 de octubre de 2012

Plásticos, agricultura y ecología

Qué hacer con los envases fitosanitarios

El proyecto Agrochepack pretende diseñar un sistema común optimizado de gestión de residuos de envases fitosanitarios —en su mayoría, de plástico— para Europa y, especialmente, para los países de la cuenca mediterránea, ya que en muchos de ellos no existe. Para Lluís Martín Closas, profesor del Departamento de Hortofruticultura, Botánica y Jardinería de la Escuela Técnica Superior de Ingeniería Agraria (ETSEA) de la Universitat de Lleida (UdL), esta situación supone “un riesgo de contaminación para el Mar Mediterráneo”.
Javier García - Reciclaje y Control de Residuos - 05 Julio 2012


Según explica el investigador, en Europa existen básicamente dos modelos de gestión para este tipo de residuos plásticos: el mayoritario, que considera el residuo como no peligroso (el caso de Francia, por ejemplo), y el minoritario, de algunos países como España, que sí lo clasifican como peligroso. En el proyecto Agrochepack participan 5 países: Francia y España con sistemas de gestión desarrollados pero distintos en la clasificación del residuo, e Italia, Grecia y Chipre sin sistema de gestión.

El modelo español
La Universitat de Lleida analiza el sistema español, organizado por la entidad sin ánimo de lucro Sigfito Agroenvases. “Para ello, estudiamos cada eslabón del sistema y proponemos e implementamos, a nivel de pruebas piloto en Cataluña, mejoras para su optimización. Los miembros del proyecto analizan estas mejoras junto con las propuestas por Francia para determinar el sistema final optimizado”.

En su última fase
El proyecto se encuentra ya en su tramo final de ejecución. En Francia y España se han estudiado los sistemas existentes y se han comunicado a cada eslabón las mejoras potenciales a realizar. Actualmente, se están poniendo en funcionamiento y analizando su viabilidad. Por su parte, en Grecia, Chipre e Italia se han implementado proyectos piloto de gestión de estos residuos a escala de un municipio y se está analizando su funcionamiento.
foto
Lluís Martín Closas, investigador y profesor de la Universitat de Lleida (UdL).

La agricultura del siglo XXI y los plásticos
¿Son compatibles las necesidades actuales de producción agroalimentarias con el medio ambiente?
Sólo se puede ver a largo plazo. En este momento ya existe la concienciación social, política y sectorial para que esta compatibilidad sea posible. El consumidor exige cada vez más que los alimentos consumidos sean respetuosos con el entorno y empieza a participar en la gestión de los residuos que genera.


¿Y el agricultor?
El agricultor, principal gestor del medio ambiente agrícola, está asumiendo su responsabilidad y aplica técnicas productivas cada vez más respetuosas con el medio ambiente. En los sistemas productivos ya se están introduciendo conceptos como el ahorro energético e hídrico, el uso eficiente de los recursos, la utilización de materiales compatibles con los propios sistemas de reciclado en la agricultura (por ejemplo, plásticos biodegradables), la gestión adecuada de residuos (por ejemplo, envases fitosanitarios) y la consideración de una gestión global de nuestro sistema de vida.

Qué papel cree que deben desempeñar las administraciones?
Deben priorizar la información a la sociedad y favorecer la implementación de las tecnologías que el conocimiento actual ha permitido desarrollar.

¿Y las empresas?
También. Las empresas tienen una gran responsabilidad en el diseño de productos compatibles con el medio ambiente y en evitar la confusión en el mercado con otros productos que no se hayan desarrollado de acuerdo a esta compatibilidad.
foto

Háblenos de la relación del plástico con la agricultura moderna. ¿Qué puede hacer este material por el sector?
Los plásticos tienen un recorrido de más de 60 años en el sector agrario. Sin duda, han supuesto una gran revolución mundial y, entre otras cosas, han permitido hacer muy productivas zonas geográficas que antes no lo eran. Su enorme versatilidad de transformación y sus propiedades tecnológicas permiten su adaptación a muy distintas aplicaciones y medios productivos. Globalmente, han hecho posible una mejor eficiencia en el uso de los recursos naturales, lo que a su vez ha repercutido en el incremento de las producciones agrícolas y de su calidad.


¿Y qué innovación destacaría de los últimos años?
La aparición de los plásticos biodegradables. El principal sistema de reciclado en la agricultura es la biodegradación, y estos plásticos se pueden gestionar biodegradándolos en el propio suelo agrícola o en instalaciones de compostaje. Se evita así un grave problema de residuos.

La gestión de residuos
Háblenos de los puntos fuertes y débiles del actual sistema de gestión de envases fitosanitarios en nuestro país.

Nuestro principal punto fuerte es que disponemos, desde hace ya 10 años, de un sistema de gestión en el que participan todos los agentes implicados. Este sistema consigue gestionar alrededor del 50% de los envases puestos en el mercado. Ahora, con toda la experiencia acumulada, tenemos la responsabilidad de mejorarlo.

¿Y en qué se puede mejorar?
Un primer punto de mejora es que es necesario generar más información sobre el propio residuo para determinar, si en todos los casos, debe seguir siendo considerado como peligroso o no, dado por hecho que su gestión deba ser separada de la de otros residuos municipales. Este cambio en la clasificación del residuo reduciría significativamente los costes de gestión.

¿Qué más?
Un segundo punto de mejora es que debe incrementarse la formación de todos los participantes en el proceso, para que sean conscientes de cómo repercuten sus acciones en los demás eslabones de la cadena y puedan actuar no de forma aislada sino también con responsabilidad global.

¿Y cuál es el papel del agricultor?
Hay que seguir insistiendo en la importancia del retorno del envase para incrementar la eficiencia del sistema, pero, sobre todo, en la aplicación del triple lavado, que incrementa la seguridad del residuo y abre la puerta a la integración en el sistema de otros residuos más o menos parecidos, y que el agricultor no sabe cómo gestionar. Para ello, hay que dar más facilidades al agricultor, ofreciéndole más instalaciones y mejor equipadas. Aquí, los municipios desempeñan un papel importante. También hay que concienciar a las cooperativas y, principalmente, a los comercios para incrementar los puntos de recogida y que éstos actúen a su vez como puntos de información para el agricultor.

¿En qué otros aspectos se puede mejorar?
Otro punto de mejora importante es conseguir que toda la gestión del residuo, de principio a fin, se pueda realizar íntegramente en España, incluido el reciclado final. Los gestores de residuos deben plantearse seriamente esta opción.

¿Cómo se puede llevar a cabo?
Los fabricantes y empresas envasadoras deben llegar a un acuerdo entre sí y con los gestores finales del residuo para limitar los materiales utilizados como envases. Habría que evitar introducir en el mercado envases que no se pueden reciclar y que hay que incinerar. Esto simplificaría mucho el sistema de gestión ya que incrementaría el valor del residuo final. En esta tarea las organizaciones que les representan deben tomar la iniciativa.

Finalmente, es necesario superar las trabas que se encuentra el actual sistema de gestión de residuos cuando tiene que negociar con las distintas comunidades autónomas para organizar un sistema mucho más eficiente, simplificado y económico. El proyecto Agrochepack debe generar la información necesaria para que las administraciones puedan tomar las decisiones más adecuadas y apoyar el sistema actual de Sigfito Agroenvases, S.L.
El plástico de los envases
Los envases de los productos agrícolas que estudia el proyecto Agrochepack están compuestos de una gran variedad de polímeros, aunque, según apunta Martín Closas, el predominante en envases rígidos de productos fitosanitarios es el polietileno de alta densidad (HDPE). “Este polímero puede utilizarse sólo o en combinación con otros polímeros en una misma pieza o en piezas distintas. Por ejemplo, muchos envases de polietileno de alta densidad tienen tapones de polipropileno”, explica el investigador. En muchos envases, el HDPE se combina con otros polímeros en la misma pieza, se habla entonces del COEX y envases multicapa que contienen, además de adhesivos entre capas, poliamida (PA), etilenvinil alcohol (EVOH) u otros polímeros con efecto barrera. “También hay un porcentaje significativo de envases de tereftalato de polietileno (PET)”, añade Martín Closas. En envases flexibles, tipo saco o bolsa, predomina el polietileno de baja densidad (LDPE) y para determinados productos se utiliza papel. Tanto los plásticos flexibles como los papeles pueden estar laminados con distintos materiales plásticos o aluminizados. Según comenta el investigador, “los envases metálicos tienen un uso cada vez más escaso”.
El recorrido de un envase
Aunque no lo parezca, afirma el investigador, son muchos los agentes que intervienen un envase fitosanitario desde su lanzamiento al mercado hasta el final de su vida útil.
El envase se diseña para cumplir unas funciones tecnológicas de acuerdo con el producto que albergará en su interior y con los requisitos económicos y de mercado de la empresa fabricante. “Existen empresas que se dedican sólo a hacer el envase. Éste es transferido a las compañías de productos fitosanitarios o a envasadores que introducen el producto en el mercado, ya sea directamente o a través de empresas comercializadoras. Finalmente, el agricultor lo adquiere en un establecimiento de productos fitosanitarios o en una cooperativa agraria que comercializa productos para sus socios”.
El agricultor utiliza el producto envasado y genera como residuo el envase. “Si el agricultor lo gestiona bien, lo entrega a un punto de recogida”, apunta. Esta función la suelen desempeñar cooperativas agrarias, comercios de productos fitosanitarios y, en algún caso, ayuntamientos. Según detalla Martín Closas, cuando el punto de recogida acumula un volumen determinado de envases, lo comunica al organizador del sistema, la compañía Sigfito Agroencases S.L., y ésta lo comunica a su vez al gestor de residuos que tiene subcontratado para que proceda a la retirada de los envases, labor que desempeña una empresa de transportes peligrosos autorizada, que los lleva al gestor de productos peligrosos.
Su segunda vida
El gestor reclasifica los envases en función de su destino de valorización. Si tal destino es el reciclado de plástico, habitualmente él mismo lo tritura y descontamina. El residuo plástico resultante se comercializa, generalmente a través de un intermediario o bróker. En el caso de España, el reciclador final suele ser una empresa externa a la Unión Europea, que utiliza el residuo para aplicaciones específicas que no deben conllevar riesgo para la salud humana o para el medio ambiente. Algunas de estas aplicaciones, apunta el investigador, son tubos para bobinado, tubos de riego o industriales, o muebles urbanos.
Los envases metálicos se transfieren a un gestor específico que trata y descontamina, este tipo de materiales, fundiéndolos después para reutilización en otras aplicaciones. El residuo restante que no se puede reciclar (aproximadamente un 13%) lo transfiere para incinerar, ya sea directamente a una incineradora con recuperación energética o para su transformación en un producto que pueda utilizarse como combustible, por ejemplo, en una cementera.
foto
¿Por qué es un residuo peligroso un envase vacío de fitosanitarios en España? ¿Debe serlo?
¡Esta es una cuestión crucial! De hecho, no se tiene conocimiento de ningún estudio en nuestro país que determine que un envase vacío de un producto fitosanitario sea peligroso. En España, posteriormente a la transposición de las leyes europeas sobre residuos a la legislación española, se aprobó un Real Decreto en el que se clasifica como peligrosos los envases de productos fitosanitarios. Por otra parte, la ley determina estrictamente que un producto es peligroso si contiene una sustancia peligrosa que supera un umbral determinado; este umbral es lógicamente variable según la clasificación de toxicidad del producto.

¿Y en el caso que nos ocupa?
Hay que decir que en el momento en que se inició la instauración de un sistema de gestión de productos peligrosos, la clasificación de peligrosidad era la más conservadora, protegiendo con ella la seguridad de las personas y del medio ambiente; también en Francia inicialmente el residuo fue clasificado como peligroso, y en aquellos países en lo que no lo fue, el residuo se incineraba. Pero el sistema español, siguiendo la prioridad establecida por la legislación, priorizaba el reciclaje y, para ello, había que asegurar una gestión segura.

¿A qué conclusiones han llegado con Agrochepack?
En el marco del proyecto se ha analizado el residuo de tres cooperativas catalanas en base a los sistemas de análisis aceptados habitualmente en Europa. Los resultados han demostrado que el nivel de residuos está por debajo del umbral que marca la legislación. De acuerdo con estos datos, el residuo no debe considerarse como peligroso; sin embargo, hay que seguir evaluando los sistemas de análisis porque los residuos contienen muchas materias activas de naturaleza muy distinta y resulta difícil y costoso poder determinar con precisión los niveles de todas ellas en un mismo residuo.

¿Qué se puede hacer para que un envase vacío de fitosanitarios deje de considerarse un residuo peligroso?
Además de cumplir con los requisitos legales para que el residuo sea clasificado como no peligroso, debemos asegurarnos de que la gestión del residuo se realiza de forma responsable por parte de todos los integrantes del sistema.

¿Y cómo se puede realizar esta labor?
Habrá que hacer controles periódicos en los distintos eslabones del sistema de gestión. Existen otras razones que apoyan la desclasificación del residuo, principalmente que se hayan retirado del mercado muchas materias activas, en especial, las de mayor toxicidad. Hasta ahora la técnica del triple lavado, o lavado a presión del envase después de su uso por parte del agricultor, no era explícitamente de obligada aplicación, pero lo será desde el momento que se apruebe este año la nueva ley sobre uso sostenible de productos fitosanitarios. En el marco del proyecto Agrochepack se ha comprobado que esta técnica es muy eficiente para la descontaminación del envase.
La conciencia del agricultor
Los agricultores en nuestro país están en su mayoría concienciados con el medio ambiente, en parte, afirma Martín Closas, porque es un requisito impuesto por la sociedad actual, pero también, porque el agricultor, como gestor del medio ambiente que es, se encuentra mucho más cómodo en un sistema de producción en equilibrio con el medio ambiente que en uno que no lo está. “Indudablemente, el mayor grado de formación y la transferencia de los resultados de investigación agraria han contribuido a ello. Después de 10 años de experiencia participando en el sistema integrado de gestión de envases fitosanitarios, el agricultor es consciente de la importancia de retornar el envase al punto de recogida, pero hace falta seguir insistiendo en este aspecto para incrementar la eficiencia de retorno, y más aún insistir e introducir la aplicación sistemática del triple lavado como técnica eficiente de descontaminación”, explica el investigador de la Universitat de Lleida.
foto

11 de febrero de 2012

Como seleccionar el peletizador correcto

Para encontrar la mejor solución para nuestros requerimientos de producción, comencemos evaluando la situación actual, así como la definición de las necesidades futuras. Desarrollemos una proyección a cinco años de los materiales y las capacidades necesarias. Las soluciones a corto plazo muy a menudo resultan ser más caras y menos satisfactorias después de un período de tiempo.

Los pellets pueden ser "sólo" un producto intermedio, pero su tamaño, forma, consistencia importan en las operaciones de procesamiento posterior.
Los lotes de producción en compuestos tienden 
a ser pequeños, lo cual, a menudo, dictan la  
necesidad de un sistema de peletizado, que 
sea fácil de limpiar y mantener para facilitar 
los cambios de producto.


Esto se vuelve aún más importante cuando se considera la demanda cada vez mayor que en los fabricantes de compuestos. No importa qué tipo de equipo tengan actualmente, este nunca parece adecuado para el siguiente desafío. Un creciente número de productos pueden requerir una capacidad adicional. Un nuevo polímero o aditivo puede ser demasiado duro, blando, o corrosivos para los equipos existentes.

O tal vez el trabajo requiere una diferente forma de pellets. En tales casos, los fabricantes de compuestos necesitan conocimientos profundos de ingeniería sobre el procesamiento, y la estrecha colaboración con su proveedor de equipos de peletización.

El primer paso en el cumplimiento de estos desafíos se inicia con la selección del equipo. La clasificación más común de los procesos de peletización consiste en dos categorías, diferenciadas por el estado del material plástico en el momento de corte:
  • Peletización del fundido (corte en caliente): El fundido procedente de un cabezal que es casi de inmediato cortada en pelets que son transportados y enfriados por líquido o gas;
  • Peletización de la trenza (corte en frío): El fundido procedente de un cabezal se convierte en trenzas que se cortan en pelets después del enfriamiento y solidificación.
Se pueden adaptar las variaciones de estos procesos básicos a los materiales a trabajar y las propiedades específicas del producto en la producción de compuestos complejos. En ambos casos, los pasos intermedios del proceso y distintos grados de automatización se pueden incorporar en cualquier etapa del proceso.
En este sistema de peletización bajo el agua 
Automatik Sphero, los principales componentes 

del sistema están todos ensamblados en una 
armazón común de soporte. Los micro pelets 
son una aplicación que  supuestamente se beneficia 
de este sistema. 
Para encontrar la mejor solución para sus requerimientos de producción, comencemos con la evaluación de la situación actual, así como la definición de las necesidades futuras. Desarrollemos una proyección a cinco años de los materiales y las capacidades necesarias. Las soluciones a corto plazo muy a menudo resultan ser más caras y menos satisfactorias después de un período de tiempo. Aunque casi cualquier línea de peletización de un fabricante de compuestos tendrá que procesar una gran variedad de productos, cualquier sistema puede ser optimizado sólo para una pequeña gama del portafolio completo de producto.

En consecuencia, todos los demás productos tendrán que ser procesados ​​bajo condiciones de compromiso.

El tamaño del lote, en combinación con la capacidad nominal del sistema, tendrá un impacto muy fuerte en el proceso de peletización y la selección de la maquinaria. Desde que los lotes de producción de compuestos tienden a ser más bien pequeños, la flexibilidad de los equipos es a menudo un gran problema. Los factores incluyen un fácil acceso para la limpieza y el servicio y la capacidad de moverse fácil y rápidamente de un producto a otro. Puesta en marcha y parada del sistema de peletización deberia incluir un mínimo de desperdicio de material.

Una línea que utiliza un baño de agua simple para el enfriamiento de trenza a menudo es la primera opción para las plantas de fabricacion de compuesto. Sin embargo, la disposición individual puede variar significativamente, debido a las exigencias de rendimiento, flexibilidad y grado de integración de sistemas.En peletización de trenza, las trenzas de polímero salen del cabezal y son transportados a través de un baño de agua y se enfrían. Después de que las trenzas dejan el baño de agua, el agua residual es eliminada de la superficie por medio de una cuchilla de aire de succion. Las trenzas secas y solidificadas son transportadas al peletizador, jaladas dentro de la cámara de corte de la sección de alimentación a una velocidad lineal constante. En el peletizador, Las trenzas se cortan entre un rotor y un cuchillo de cama en pelets más o menos cilíndricos. Estos pueden sujetos a un post-tratamiento como la clasificación, refrigeración adicional, y el secado, además de transportarse.

Si el requisito es de fabricación continua de compuestos, en el que  están involucrados menos cambios de producto y las capacidades son relativamente altas, la automatización puede ser ventajosa para la reducción de los costos y aumento de la calidad. Tal línea automática de peletización de trenza puede utilizar una variación de autotrenzado de este tipo de peletizador. Esta se caracteriza por un deslizador de agua de enfriamiento y la cinta transportadora perforada que reemplaza el canal de refrigeración y la línea de evaporación y proporciona el transporte automático dentro del peletizador. 

Los secadores de faja Duro esta diseñados para
para conexión directa a un sistema de peletización
bajo el agua Sphero. Tales dispositivos 
se recomiendan para pelets abrasivos o quebradizos, 
materiales reforzados con vidrio, o altas cargas de 
carbonato de calcio.

Algunos compuestos de polímero son muy frágiles y se rompen con facilidad. Otros compuestos, o algunos de sus ingredientes, puede ser muy sensible a la humedad. Para tales materiales,el peletizador de trenza con faja transportadora es la mejor respuesta. Una cinta transportadora perforada toma las trenzas del cabezal y las transporta gentilmente a la cortadora. Varias opciones de enfriamiento - rociado de agua, humedecedores, boquillas Venturi de aire comprimido, ventiladores de aire, o combinaciones de ellos, permiten una gran flexibilidad.

Cuando peletizar bajo el agua
Cuando la forma preferida de pellets es más esférica que cilíndrica, la mejor alternativa es una cortadora en caliente bajo el agua. Con un rango de capacidad desde aproximadamente 10 kg/hr a varias toneladas/hr, este sistema es aplicable a todos los materiales con un comportamiento termoplástico.En la operación, el polímero fundido se divide en un anillo de trenzas que fluyen a través de un cabezal anular dentro de una cámara de corte inundada con agua de proceso. Un cabezal de corte rotativo en un chorro de agua corta la trenzas de polímeros en gránulos, los cual son de inmediatotransportados fuera de la cámara de corte. Los pelets son transportados en forma suspendida a la secadora centrífuga, donde son separados del agua por el impacto de las paletas giratorias. Los gránulos secos se descargan y se entregan para su posterior procesamiento. El agua es filtrada, enfriada, y recirculada de nuevo al proceso.

Los principales componentes del sistema - cabezal de corte con cámara de corte, la placa del cabezal, y la válvula de arranque, todo en una armazón común de apoyo - son el conjunto principal. Todos los otros componentes del sistema, tales como circuito de agua de proceso con derivación de flujo (bypass), la descarga de la cámara de corte, el visor, la secadora centrífuga, el filtro banda, la bomba de agua, el intercambiador de calor y el sistema de transporte se pueden seleccionar de una amplia gama de accesorios y combinarse en un sistema específico de trabajo.

En cada sistema de granulación bajo el agua, existe un equilibrio frágil de la temperatura dentro de la cámara de corte y la placa del cabezal. La placa del cabezal es continuamente enfriada por el agua de proceso y a la vez calentada con calentadores de cabezal y el flujo de fundido caliente. Reducir la pérdida de energía en la placa del cabezal resulta en una condición de procesamiento mucho más estable y mejor calidad del producto. Con el fin de reducir esta pérdida de calor, el procesador puede elegir una placa de cabezal con aislamiento térmico y / o cambiar a un cabezal con calentamiento fluido

Muchos compuestos son bastante abrasivos, lo que resulta en un desgaste y desgarre significativo de las piezas de contacto, tales como las navajas giratorias y las mallas filtranteso en la secadora centrífuga. Otros compuestos pueden ser sensibles al impacto mecánico y generar un exceso de polvo. Para ambos materiales especiales, un nuevo tipo de secador de pelets deposita los pelets húmedos en una faja transportadora perforada que viaja a través de una cuchilla de aire, succionando efectivamente el agua. El desgaste de las piezas de la máquina, así como los daños a los pelets pueden ser reducidos comparados con un secador de impacto. Dado el corto tiempo de residencia en la faja, se requiere generalmente algún tipo de secado posterior (por ejemplo, con un lecho fluidizado) o un enfriamiento adicional. Los beneficios de esta nueva solución de secado sin impacto de pelets son:
  • Menores costos de producción debido a la larga vida de todas las partes que entran en contacto con los pelets.
  • Manejo gentil de los pelets, lo que garantiza productos de alta calidad y menor generación de polvo.
  • Reducción del consumo de energía porque no se necesita suministro de energía adicional.
Otros procesos de peletización
Algunos procesos de peletización otros son más bien poco usados en el campo de los compuestos. La forma más fácil y barata de reducir los plásticos a un tamaño adecuado para su posterior procesamiento podría ser una simple operación de molienda. Sin embargo, la forma y el tamaño de las partículas resultantes son muy inconsistentes. Algunas propiedades importantes del producto, también sufrirán una influencia negativa: La densidad aparente se reducirá drásticamente y las propiedades de flujo libre de la mayor parte serían muy malas. Es por eso que este material sólo será aceptable para aplicaciones inferiores y deben ser comercializados a un costo bastante bajo.

El cubicado (dicing) ha sido un proceso común de reducción de tamaño desde principios del siglo pasado. La importancia de este proceso ha disminuido constantemente desde hace casi 30 años y actualmente realiza una contribución poco significativa para los actuales mercados de pelets.

La peletización de trenza bajo el agua es un proceso automático sofisticado. Sin embargo, este método de producción se utiliza principalmente en parte de la producción de polímeros vírgenes, como poliéster, nylon y polímeros estirénicos, y no tiene una aplicación común en los compuestos actuales.

La peletización a la salida del cabezal y refrigerado por aire, es un proceso aplicable sólo para los productos no pegajosos , especialmente PVC. Sin embargo, este material es más comúnmente compuesto en las mezcladoras por lote, con calefacción y refrigeración y descarga como mezclas en seco. Sólo cantidades pequeñas de compuestos de PVC se transforma en pelets.

La peletización por anillo de agua es también una operación automática. Pero también es adecuado sólo para materiales menos pegajosos y encuentra su principal aplicación en el reciclaje de poliolefinas y en algunas aplicaciones de menor importancia en compuestos.

Influencia sobre las propiedades del producto
La elección correcta del proceso de peletización implica la consideración de no solo la forma de los pelets y el volumen de producción. Por ejemplo, la temperatura y la humedad residual de los pelets son inversamente proporcionales, es decir, cuanto mayor sea la temperatura del producto, menor es la humedad residual. Algunos compuestos, tales como muchos tipos de TPE, son rígidos, especialmente a temperaturas elevadas.Este efecto puede medirse contando los aglomerado -gemelos y múltiples - en los pelets a granel.

En un sistema de granulación bajo el agua tales aglomerados de gránulos pegajosos se pueden generar de dos maneras. En primer lugar, inmediatamente después del corte, la temperatura superficial de los pelets es de sólo 10 °C por encima de la temperatura del agua de proceso, mientras que el núcleo del pelt esta todavía fundido, y la temperatura promedio del pelet está a sólo 19 a 22 °C por debajo de la temperatura de fusión. Si dos pelets entran en contacto, se deforman un poco, creando una superficie de contacto entre los pelets que pueden estar libres de agua de proceso. En esa zona de contacto, la piel solidificada se refundira inmediatamente debido al calor transportado desde el núcleo fundido, y los pelets se fusionaran uno con otro.

En segundo lugar, después de la descarga de los gránulos de la secadora, la temperatura superficial de los pellets aumenta debido al calor transportado desde el núcleo hasta la superficie. Si se almacenan pelets de TPE en un recipiente, los pelets se pueden deformar, las superficies de contacto calientes entre gránulos individuales se hacen más grandes, y aumenta la adherencia, lo que lleva de nuevo a los aglomerados. Este fenómeno es, probablemente intensificado con pelets mas pequeños - por ejemplo, micro pelets - ya que la relación entre el area superficial a los aumentos de volumen aumenta con diámetros más pequeños.

La aglomeración de pelets se puede reducir mediante la adición de una sustancia tipo cera al agua de proceso o por pulverización de las superficies de los pelets inmediatamente después de la secadora.

Realizar una serie de pruebas de peletización a una tasa de producción constante nos dará una idea de la temperatura máxima práctica de pellets para ese tipo de material y tamaño. Cualquier valor por encima de esa temperatura, aumentará la cantidad de aglomerados, y cualquier valor por debajo de esa temperatura incrementará la humedad residual.

En algunos casos, la operación de granulación pueden ser prescindibles. Esto es cierto sólo en aplicaciones en polímeros vírgenes se pueden convertir directamente a productos acabados - la extrusión directa de láminas de PET desde un reactor de polímero, por ejemplo. Si la composición de aditivos y otros ingredientes, añade un valor real, sin embargo, la conversión directa no es posible. Si la peletización es necesario, siempre es bueno conocer nuestras opciones.

Autor
Horst Mueller se unió a Automatik Plastic Machinery GmbH, un fabricante alemán de equipos de peletización de plástico, en 1997. Mueller está involucrado en la ingeniería, el desarrollo, la normalización, la administración de la propiedad intelectual, la documentación y comercialización.

Plastics Technology
Mayo 2011

22 de junio de 2011

La industria explora la forma de reciclar mas plásticos de los supermercados

WASHINGTON - La industria de reciclaje de plásticos iniciará un programa piloto de seis meses en todo el país este verano para reciclar los envases de plástico rígido utilizado en la trastienda de los mostradores de panadería, charcutería y mariscos en los supermercados.

"Esto es un material grado alimenticio, muy limpio que es actualmente, en su mayoría, descartado y tirado", dijo Elizabeth Bedard, director del programa de reciclaje de plástico rígido, de la Asociación de Recicladores de Plástico postconsumo (ARP), en una entrevista telefónica. "Gran parte de este se apila con facilidad y hay un número limitado de tamaños diferentes."

"Queremos expandirnos más allá de reciclaje de las botellas de [PET] Nº 1 y [de polietileno de alta densidad] Nº 2 ", dijo Bedard. "Esta es la fruta madura que necesitamos capturar para moverse el reciclaje de plásticos rígidos hacia adelante" y desarrollar una corriente de reciclaje de terceros.

Incluidos en el programa piloto estaran elementos tales como los contenedores de pescado rectangulares, cubos de flores y recipientes, y los envases grandes de 2 ½ a 3 ½ galones, ensalada de papas, crema de mantequilla, y desinfectantes usado detrás de cámaras en la tienda de comestibles y los departamentos de panadería.

El piloto también incluirá la innumerable cantidad de botellas farmacéuticas utilizan a diario, dijo.
Otros dos segmentos de plástico rigido utilizadas por los trabajadores en los supermercados - contenedores de carne y los recipientes del cuidado del piso - no se incluirán en el programa piloto.

"Las cadenas de supermercados han hecho un gran trabajo reciclando envases de cartón ondulado y película plástica [envoltura de paletas]", dijo. "Ellos quieren saber cuál es el siguiente material que se puede reciclar."
Bedard dijo que el programa iniciará con dos, todavía a ser determinadas, cadenas de supermercados a nivel nacional en los Estados Unidos, y resulta del trabajo de investigación que la ARP ha realizado en conjunto con tienda de comestibles en los últimos 18 meses.

Esa investigación estima que los supermercados medianos a grandes en los Estados Unidos generan 170,000 TM de plástico rígido, detrás de sus mostradores y que el 60 por ciento de eso, o 102,000 TM, se apilan con facilidad. esas 102,000 TM serán la mayor parte del proyecto piloto.

Por otra parte, la ARP ha realizado una encuesta nacional de auditoría de fardos, programado para ser lanzado el próximo mes, para evaluar el contenido de los fardos sin botellas de plástico rígido, para determinar qué tipo de "suministro desconocido" en los fardos se pueden reciclar, dijo Bedard.
En el programa piloto de supermercados, los materiales recogidos en las tiendas seran devueltos a los centros de distribución de la tienda, dijo Bedard.

"Queremos hacer un seguimiento de las preocupaciones, comprender los obstáculos y algunos de los desafíos involucrados y trabajar en soluciones", dijo. Es por eso que los envases farmacéuticos será parte del programa piloto. "Queremos ver cuan incómodo es recogerlos."

El programa piloto incluirá un estudio de tiempo-movimiento sobre enfardado frente a la clasificación manual y apilarlos en una caja de sandía sobre una paleta, y si tiene sentido agrupar todos los contenedores juntos o clasificarlos por tipo de resina. Aproximadamente la mitad se hacen de poliestireno, y el resto son de polietileno.

"Queremos saber el tiempo necesario y si hay un beneficio económico para las tiendas para clasificar los plásticos rígidos, y sopesar el esfuerzo de hacerlo frente al valor económico", dijo Bedard. "Un suministro adecuado, suficientes materias primas buenas, una tecnología probada, la buena demanda y productos finales rentables son necesarios para hacer el reciclaje de plástico rígido con éxito."


Mike Verespej | PLASTICS NEWS STAFF
Junio 22, 2011