Mostrando las entradas con la etiqueta España. Mostrar todas las entradas

9 de junio de 2020

Estrategias para el reciclado de productos plásticos con alto valor añadido

Los plásticos continúan constituyendo actualmente la opción más sostenible a los múltiples sectores en donde se emplean, tales como envase y embalaje, automoción, sanidad, construcción, textil, etc., ya que por su bajo peso y facilidad de transformación, su huella de carbono es a menudo menor que la del resto de materiales alternativos como vidrio, metales, y cerámica. Si estos materiales son dispuestos y separados correctamente tras su vida útil, también se suma su alta capacidad de reciclado y valorización, que a su vez disminuye aún más su huella de carbono, así como su coste, lo que los hace incluso más atractivos para múltiples aplicaciones. Aunque en algunos casos sus propiedades deberán ser modificadas.

El principal reto a la hora de enfrentarse a los residuos de los productos fabricados con materiales plásticos es la correcta separación en flujos adecuados para su reciclado o valorización, previniendo de esta forma que acaben en vertederos, o peor aún, en espacios naturales. Una vez separado los distintos flujos de materiales plásticos, existen varias estrategias para su tratamiento y recuperación, que dependerán principalmente de su composición, procedencia y aplicación final deseada, ya que en cada caso se deberá seguir una metodología para garantizar que el producto final cumpla con los requisitos exigidos por el sector en el que se empleen estos materiales. 

Algunas de las principales estrategias son: reciclado mecánico (obtención de plásticos), reciclado químico (obtención sustancias) y valorización energética (obtención de energía). De éstas, las más comunes a nivel mundial son el reciclado mecánico y la incineración con recuperación de energía, aunque el reciclado químico cada vez está ganando más terreno.

Reciclaje vs. Incineración
Tradicionalmente, el proceso de reciclaje mecánico se ha reservado para flujos muy definidos de materiales plásticos, como monomateriales, y plásticos relativamente limpios, mientras que la incineración con o sin recuperación energética se ha empleado para el resto de materiales, como productos con composición compleja (multicapas, sobremoldeados, etc.), flujos no regulados y fracción mixta, y materiales muy sucios. 

Esta tendencia está cambiando, al mejorar las tecnologías de separación y descontaminación, mejora en los sistemas de gestión de residuos, y la optimización de las tecnologías de reciclado químico y su capacidad. El principal inconveniente de los procesos de reciclaje mecánico es que los materiales obtenidos son comúnmente considerados de menor calidad y destinados a productos con menor valor añadido o menores prestaciones, tendencia que también está cambiando gracias al Upcycling, o Suprareciclado, en donde el material obtenido puede tener las mismas prestaciones que el original o incluso mejores. 

El término de Upcycling también es empleado actualmente para hacer referencia al reciclado químico, en donde a partir de los residuos plásticos difíciles de reciclar de forma mecánica, se obtienen monómeros, fibras y otras sustancias de alta calidad y pureza, que pueden emplearse nuevamente como materia prima en la fabricación de productos plásticos de alto valor añadido.

Reciclabilidad
Que un material sea considerado como ‘reciclable’ depende de diversos factores. En el caso de los materiales plásticos, el principal requisito es que sean termoplásticos, es decir, que puedan volver a fundirse y procesarse en un equipamiento convencional. Siguiendo esta premisa, la gran mayoría de los materiales plásticos son reciclables. 

Sin embargo, para garantizar que esto sea viable a nivel industrial, debe existir un flujo suficientemente elevado de residuos de cada material, fácilmente separable de otros, lo cual hasta ahora no es algo posible, al menos en cuanto a residuos post-consumo, debido a la alta diversidad de materiales y composiciones. 

De este tipo de residuos, los principales flujos que se pueden encontrar en cantidades suficiente para su reciclado son las poliolefinas (LDPE, HDPE y PP) y el PET, la mayoría procedentes del sector del envase y embalaje, recolectados en el contenedor amarillo. Adicionalmente, existe un creciente flujo de materiales post-consumo de otros orígenes, como el sector eléctrico-electrónico, construcción y automoción, correspondientes a materiales técnicos y/o reforzados, compuestos principalmente por matrices como PP, PVC, PC, ABS, HIPS, PBT, entre otros. Estos nuevos flujos permiten la recuperación de materiales de altas prestaciones y reducen su disposición en vertederos.
Fig.1. Flujo de material mixto recuperado de basuras marinas.
Mejora de propiedades: Upcycling
Tras la recolección de materiales plásticos, ya sean de fuentes post-consumo o post-industrial, para su uso como materia prima para la elaboración de otros productos, se deben tener en cuenta nuevas consideraciones, principalmente referentes a normativa y legislación aplicable a estos nuevos productos.

Tras cada fase de transformación y uso, los materiales plásticos sufren distintos procesos de descomposición y oxidación (p. ej., por exposición a sol, calor, humedad, etc.) que van mermando sus propiedades mecánicas y apariencia, y el proceso de reciclado mecánico no es la excepción. De ahí que comúnmente los productos fabricados a partir de materiales reciclados suelan tener menores prestaciones. 

Sin embargo, esto puede prevenirse mediante el uso de sistemas de aditivación, mejorando en una notable medida el desempeño de dichos materiales. En función del mecanismo de descomposición de los plásticos (oxidación, hidrólisis, etc.) se emplea la sustancia adecuada para prevenir o minimizar dicho proceso.

El proceso de Upcycling durante el reciclado mecánico contempla tanto la restauración de propiedades mecánicas como propiedades reológicas, reducción de olores y mejora del aspecto visual. Para ello se incorporan sistemas de aditivación para mejorar dichas prestaciones, como lo son cargas minerales o fibras, modificadores de impacto, agentes compatibilizantes (sobre todo en caso de mezclas o materiales compuestos), agentes blanqueantes, ignífugos, fragancias, extensores de cadena, entre otros.
Fig. 2. Mejora de propiedades mediante el uso de sistemas de aditivación especiales.
El Upcycling de flujos reciclados se realiza siempre buscando tanto el cumplimiento de la normativa aplicable al producto, referida principalmente a su desempeño mecánico, así como el cumplimiento de la legislación del sector. 

Por ejemplo, en productos en donde se vaya a emplear un material plástico reciclado en la fabricación de un envase para contacto alimentario, se deberá primero separar bien los flujos adecuados para este fin y aplicar distintos procesos de lavado y descontaminación, junto a un posterior análisis para certificar su seguridad. 

O en caso de que los materiales vayan a emplearse en una aplicación de mayor valor añadido, como en el sector de la automoción, además de la correcta selección del flujo y su tratamiento, puede que sea necesario una modificación del material mediante la adición de ciertos aditivos que garanticen que el producto acabado cumpla con el desempeño exigido. 

También se debe asegurar que en el producto final no existan sustancias heredadas procedentes del material reciclado (halógenos, metales pesados, etc.), que eran de uso común hace algunos años como parte de algunos sistemas de aditivación, pero cuyo uso está restringido actualmente por legislaciones más recientes debido a su alto riesgo.

Descontaminación y reducción de olores
Durante el reprocesado y la respectiva mejora de propiedades mecánicas y reológicas, puede también realizarse un proceso de descontaminación y eliminación de olores para mejorar la percepción del producto final, principalmente cuando se trata de materiales post-consumo.

En el caso de la descontaminación se puede realizar de dos maneras: eliminación de sustancias volátiles y eliminación de contaminantes infusibles. El proceso de devolatilización emplea agentes de lavado como agua, dióxido de carbono, o surfactantes especializados, que extraen las sustancias volátiles causantes de los malos olores en los plásticos reciclados. Mientras que el proceso de eliminación de sólidos e infundidos, emplea sistemas de filtrado del material fundido. Ambos procesos se realizan en continuo, en extrusoras tanto mono-husillo como doble-husillo.

Upcycling en Aimplas
El proceso de Upcycling de un material plástico reciclado con previsiblemente bajas prestaciones, comienza con la predicción y evaluación de las propiedades que se verán afectadas en el material reciclado tras su procesado y que afectarán su desempeño (resistencia al impacto, color, olor, fluidez, etc.). Este análisis se hace principalmente a partir del conocimiento de los materiales plásticos y sus mecanismos de degradación, así como mediante el análisis cualitativo y cuantitativo de muestras de control. En caso de no realizar este análisis inicial, el proceso de Upcycling puede que no sea efectivo, acarreando gastos innecesarios de aditivos, tiempo y energía.

En función de las propiedades que se han detectado como más afectadas y que son críticas a la hora de obtener un producto de alta calidad, se realiza la selección del sistema de aditivación adecuado para contrarrestar los efectos de la degradación causantes del bajo desempeño mencionado. Para determinar la combinación y contenido óptimo de cada aditivo, es recomendable realizar un estudio a baja escala, por ejemplo en un mezclador interno de laboratorio, que permite observar el efecto en el torque, y por consiguiente en la viscosidad, de los aditivos empleados. 

Posteriormente, la formulación óptima puede ser escalada a sistema de mezclado en continuo para obtener el producto reciclado mejorado, seguido por una comprobación de que se han alcanzado todos los requisitos exigidos por la aplicación. En caso de que estos requisitos no se hayan alcanzado en su totalidad, se puede realizar a una fase de optimización, con un ajuste más fino de los sistemas de aditivación empleados, así como de las condiciones de mezclado.
Fig. 3. Estudio de aditivación en mezclador interno.
En Aimplas se han llevado a cabo múltiples proyectos relacionados con el Upcycling de materiales reciclados, procedentes de múltiples fuentes de residuos. Por ejemplo, proyectos como Oceanets (EASME) y Repescaplas (Fundación Biodiversidad) buscan la reutilización de materiales procedentes de basuras marinas, compuestos principalmente por PET, PA, PP y PS, con una alta degradación por su exposición a los elementos. Para ello, el principal objetivo a la hora de tratar estos materiales es la mejora de sus propiedades reológicas, restaurando el peso molecular, lo que a su vez mejora las propiedades mecánicas. Estas mejoras permiten emplear un material altamente degradado en productos de alto valor añadido, como pueden ser textiles de alta gama.

En otro tipo de proyectos como Remadyl (H2020) y Nontox (H2020), se busca la eliminación de sustancias heredadas, catalogadas actualmente como nocivas, tales como estabilizantes en base plomo y ftalatos en PVC, e ignífugos halogenados en plásticos técnicos. Para la eliminación de estas sustancias se recurre a las técnicas de filtrado y devolatilización mencionadas anteriormente, obteniendo productos “rejuvenecidos” que pueden emplearse en múltiples aplicaciones, cumpliendo con la legislación actual.

Además de la participación en una gran variedad de actividades de investigación relacionadas con la obtención y uso de plásticos reciclados, Aimplas también es participa en procesos de certificación de proveedores y fabricantes de materiales plásticos, siendo auditor acreditado EuCertPlast, y laboratorio autorizado en acreditaciones Angel Azul y Recyclass.

Aimplas desarrolla estas investigaciones en línea con su compromiso con la sostenibilidad medioambiental. Gracias a ello, las empresas del sector pueden introducir los criterios de la Economía Circular en su modelo de negocio y convertir los cambios legislativos que les afectan en oportunidades para mejorar su eficiencia, reducir su impacto ambiental y aumentar su rentabilidad económica. En este sentido, Aimplas también investiga en ámbitos como los materiales y productos biodegradables, el uso de biomasa y CO2.

Vanessa Gutiérrez Aragonés, del Grupo de Reciclado Mecánico, Aimplas
Interempresas
20/05/2020

30 de agosto de 2019

La industria europea del plástico: esperando lo mejor, preparándose para lo peor

En el período previo a K 2019, el último blog de la K analiza los desafíos que enfrenta la industria europea del plástico, incluido el reciclaje químico y el efecto Brexit.

En el período previo a K 2019, la industria europea del plástico enfrenta desafíos en varios frentes. En general, la economía solo está avanzando; la prolongada salida del Reino Unido de la Unión Europea está creando inquietud; los principales mercados tradicionales de exportación se tambalean; y el endurecimiento de las actitudes de los consumidores hacia el embalaje plástico están dando lugar a movimientos apresurados - algunos dicen mal juzgados - entre los legisladores que establecen un camino hacia la Economía Circular.

La economía alemana, tradicionalmente la potencia de Europa, se encuentra en una situación tensa, con exportaciones e importaciones al país que disminuyeron en los últimos meses. Una encuesta de ejecutivos de la industria indicó que la actividad fabril cayó más allá de las ya bajas expectativas en marzo. Los analistas del consultor IHS Markit concluyeron que el sector manufacturero alemán "estaba claramente en una profunda recesión".

Alemania no está sola. El desempleo en Italia ha comenzado a aumentar nuevamente, por ejemplo. De hecho, el índice promedio de gerentes de compras (PMI) para la eurozona (los 19 países que usan el euro) ahora está por debajo de 50 (neutral).

De las cuatro economías más grandes, solo España está en territorio positivo. Algunos analistas esperan que el PIB en la eurozona aumente este año, aunque la cifra será pequeña. Y al otro lado del Canal, la fabricación en el Reino Unido creció más rápido que hace un año en marzo, pero en gran parte porque las fábricas han estado almacenando productos en previsión del Brexit.

Las ventas de la industria de procesamiento de plásticos en Alemania realmente aumentaron en más del tres por ciento el año pasado, aproximadamente el doble de rápido que el PIB, señala Oliver Möllenstädt, Director Ejecutivo de GKV, la Asociación Alemana de Convertidores de Plásticos (GKV). "Esto es notable a medida que la economía se mueve en un entorno internacional cada vez más incierto", dice. Pero el crecimiento sólido en gran parte de la industria "no debe ocultar el hecho de que la industria del plástico enfrenta grandes desafíos. El debate sobre los plásticos en el medio ambiente, que a veces es muy emotivo en los medios y el público, tiene un impacto masivo en las empresas de procesamiento de plásticos”.

Möllenstädt dice que la encuesta anual de empresas de GKV mostró que la gran mayoría de las empresas se vieron afectadas. "En nuestra opinión, el curso del debate político y público hasta ahora va en la dirección equivocada", dice. “La Comisión Europea y los gobiernos nacionales están tratando de abordar las preocupaciones de los consumidores con gestos simbólicos, como restricciones a los plásticos de un solo uso y bolsas de transporte. Esta estrategia puede calmar el debate público a corto plazo y dar la impresión de una alta actividad, pero no es efectiva en el interés del medio ambiente y la sostenibilidad".

La industria del plástico en Europa "se enfrenta a un ajuste de cuentas", dice Martin Wiesweg, director de productos químicos (PS, EPS y PET) de IHS Markit. “El sector ha experimentado años de crecimiento moderado pero constante, ganancias sólidas y contribuciones estelares en términos de innovación de productos y procesos, generación de empleo y valor agregado en términos de funcionalidad, conveniencia y estética para la vida de las personas.

Sin embargo, cada vez más, está perdiendo el pacto social y la buena voluntad pública. “En el corazón de esta discordia está el gran problema de los desechos plásticos. Con creciente intensidad y rapidez, los consumidores y las autoridades en Europa se están uniendo contra los plásticos al adoptar medidas radicales para frenar su uso e implementar estrictamente una jerarquía de residuos ”, dice Wiesweg. "El hecho de que las autoridades estén dispuestas a arriesgar costos e inconvenientes significativos para los consumidores es un testimonio de cuánta fe pública se ha erosionado en relación con los plásticos".

La directiva frenará los plásticos de un solo uso
El Parlamento Europeo aprobó la Directiva sobre Plásticos de Único Uso en marzo. Es probable que se implemente en todos los estados miembros para 2021. Las normas abordan los diez elementos más encontrados en las playas de la UE. Las medidas incluyen la prohibición de productos plásticos de un solo uso seleccionados para los que existen alternativas en el mercado: bastoncillos de algodón, cubiertos, platos, sorbetes y agitadores, así como vasos, envases de alimentos y bebidas hechos de poliestireno expandido y en todos los productos fabricados de plástico oxodegradable - más palos para globos. También se incluye en la Directiva un objetivo de recolección separada del 90% para botellas de plástico para 2029 (77% para 2025) y la introducción de requisitos de diseño para conectar las tapas a las botellas, así como un objetivo para incorporar el 25% de plástico reciclado en botellas de PET a partir de 2025 y 30% en todas las botellas de plástico a partir de 2030.


PlasticsEurope, la asociación comercial para productores de materiales plásticos en Europa, dijo que acogió con beneplácito la adopción de la Directiva, y el reconocimiento "de que la lucha contra la basura es una responsabilidad compartida entre las autoridades competentes, los productores y los consumidores". Pidió una pronta instalación. de directrices sobre definiciones y categorías para evitar el riesgo de que prevalezcan diferentes interpretaciones entre los Estados Miembros. La Directiva surge a raíz de la "Estrategia europea para los plásticos en una economía circular" publicada por la Comisión Europea a principios de 2018. Contiene planes para frenar los desechos, detener la basura en el mar y hacer que el reciclaje de plásticos sea más rentable para las empresas. En la Unión Europea. Todo el embalaje plástico en el mercado de la UE deberá ser reciclable para 2030.

En EuPC, la asociación comercial con sede en Bruselas que representa a los convertidores europeos de plásticos, el Director Gerente Alexandre Dangis denuncia las recientes medidas legislativas para frenar los plásticos. "Con demasiada frecuencia se ignoran los beneficios de los plásticos", dice. “Ellos ayudan a combatir el cambio climático al permitir el ahorro de emisiones de CO2 en todos los aspectos de nuestras vidas - evitando el desperdicio de alimentos, aligeramiento de peso, el aislamiento y más. La industria del plástico está comprometida y trabajando arduamente para aumentar su circularidad ”. Numerosas asociaciones y compañías se han comprometido a aumentar el reciclaje de los residuos plásticos y el uso de polímeros reciclados, señala.

Para monitorear y registrar los esfuerzos de la industria para alcanzar el objetivo de la UE de 10 millones de TM de polímeros reciclados utilizados anualmente entre 2025 y 2030, EuPC acaba de crear la plataforma de monitoreo en línea MORE (MOnitoring Recyclates for Europe). "MORE se convertirá en la herramienta en línea única y unificada para monitorear la absorción de polímeros reciclados en productos por los convertidores de plásticos en Europa", dice Dangis. "Permitirá que la industria demuestre sus esfuerzos e informe números consolidados sobre el uso de reciclados en toda la UE". La calidad de los reciclados tendrá que mejorarse para alcanzar los ambiciosos objetivos de la UE. Los estudios realizados por EuPC en 2017 y 2018 muestran que los convertidores de plásticos actualmente tienen problemas para encontrar un suministro adecuado de polímeros reciclados.

Hace casi tres años, durante K 2016, de hecho, EuPC, PlasticsEurope y Plastics Recyclers Europe lanzaron la Plataforma de Economía Circular de Poliolefina (PCEP). La Secretaria General, Venetia Spencer, lo describe como un foro de colaboración y acción, que reúne a todos los activos en poliolefinas para transformar nuestra industria y avanzar en la economía circular. "Nuestra membresía está abierta a toda la cadena de valor, productores, convertidores, recicladores, propietarios de marcas, minoristas, compañías de gestión de residuos y todos los actores restantes que interactúan en cualquier etapa del ciclo de materiales", dice ella.

PCEP se ha comprometido a aumentar en un millón de TM el volumen de contenido de poliolefina reciclada utilizado en productos en Europa. Esta es la mayor promesa de polímeros realizada como parte de la campaña Plastic Pledge de la Unión Europea, cuyo objetivo es ver 10 millones de TM de contenido reciclado en productos en Europa en 2025 a través de la acción voluntaria de la industria. "También nos comprometemos a reutilizar o reciclar el 60% de los envases de poliolefina recogidos para 2030 y tener más del 75% de los envases de poliolefina diseñados para el reciclaje", dice Spencer.

"Realizar una transformación del sistema lineal actual a uno regenerativo será una tarea compleja y desafiante, que requerirá innovación y colaboración entre los socios de la industria", dice el productor de poliolefinas Borealis, con la mayor parte de su fabricación en Europa, y señala que está proporcionando varias soluciones para la nueva economía circular. Borealis ha estado tomando al toro por las astas al invertir más al reciclaje mecánico en los últimos años. En 2016, por ejemplo, adquirió dos de los operadores más grandes de Europa en el sector, que ahora se conocen como mtm plastics. El año pasado, estas adquisiciones se incrementaron con la adquisición de otro reciclador líder, Ecoplast. Las actividades relacionadas incluyen el concepto Full PE Laminate, un monomaterial fácilmente reciclable para envases flexibles a base de polietileno.

Reciclaje químico en aumento
La creciente importancia del reciclaje químico también se reflejó en la creación en enero de una nueva asociación, Chemical Recycling Europe, para promover e implementar soluciones nuevas e innovadoras. "El rápido desarrollo de tecnologías de reciclaje químico que pueden proporcionar una solución para reciclar residuos plásticos difíciles de reciclar está superando la regulación y la política en torno a él", afirma CRE.

En diciembre, un importante proveedor de materiales, SABIC, firmó un memorando de entendimiento (MoU) con Plastic Energy, con sede en el Reino Unido, pionero en el reciclaje de plásticos químicos, para el suministro de materia prima en apoyo de las operaciones petroquímicas de SABIC en Europa.

Las dos compañías tienen la intención de construir una planta comercial en los Países Bajos para refinar y mejorar una materia prima patentada por Plastic Energy llamada Tacoil, que se producirá a partir del reciclaje de residuos plásticos mixtos de baja calidad que de otro modo se destinarían a la incineración o al vertedero. La planta debería entrar en producción comercial en 2021.


Otro grande en polímeros que busca impulsar el reciclaje químico es BASF. "Con el nuevo proyecto ChemCycling de BASF, queremos hacer una contribución significativa en la reutilización de los residuos plásticos como materia prima en la producción", dice un representante de la compañía. "Junto con nuestros clientes y socios, desarrollamos y fabricamos los primeros productos pilotos basados ​​en residuos plásticos reciclados químicamente". BASF también apoya el proyecto PolyStyreneLoop, el cual se encuentra en la etapa de planta piloto con una tecnología de reciclaje basada en solventes que debería permitir el reciclaje de poliestireno expandido (EPS) utilizado en el aislamiento de edificios. A diferencia de los enfoques de reciclaje mecánico existentes, la tecnología también sería adecuada para tratar con retardantes de llama que se utilizaron en el pasado, pero que ahora están prohibidos

Los bioplásticos creciendo
¿Cuánto contribuirán los bioplásticos a la economía circular? Europa está demostrando ser un centro importante para la producción de estos materiales. Los últimos datos del mercado recopilados por European Bioplastics (en cooperación con el Nova-Institute) muestran que alrededor del 20% de la capacidad de producción mundial de bioplásticos, que alcanzó los 2,11 millones de toneladas en 2018, se encuentra en Europa. Esa cifra debería crecer hasta el 27% para 2023, respaldada por políticas recientemente adoptadas en varios Estados Miembros Europeos, en particular Italia y Francia.

No es sorprendente que EUBP diga que respalda plenamente la transición de una economía lineal a una bio-economía circular sin-derrames en Europa. "Sin embargo, las regulaciones específicas como la directiva de unico uso no reconocen el potencial de los plásticos compostables certificados biodegradables en aquellas situaciones en las que la legislación de la UE sobre higiene y contacto con alimentos debe cumplirse, pero donde no se pueden implementar opciones de usos múltiples". dice. "Especialmente porque impulsar el reciclaje orgánico es un pilar importante de la economía circular de la UE".

El efecto Brexit
El Reino Unido alguna vez abandonará la Unión Europea? Al momento de escribir, la respuesta parecía ser sí, pero las preguntas permanecen sobre cuándo y cómo. Según el plan original, el Reino Unido ya se habría marchado (el 29 de marzo de este año), pero el parlamento británico solo ha logrado decidir qué tipo de "acuerdo de divorcio" de la UE no quiere. La incertidumbre ha llevado a muchas personas a la distracción. La última fecha límite es el 31 de octubre.

Nadie sabe cuáles serán las consecuencias para la industria del plástico. Pero muchas compañías con fabricación en y/o comercio con el Reino Unido están planeando lo peor, mientras esperan lo mejor. Las cosas que están analizando incluyen una posible necesidad de un mayor almacenamiento, riesgo de demoras en la frontera, nuevos sistemas aduaneros y códigos de procesamiento. Esto también incorpora obligaciones para cumplir con cualquier nueva legislación del Reino Unido - un equivalente a las regulaciones REACH de la UE, por ejemplo.


A pesar de todo esto, Philip Law, Director General de la asociación comercial de la Federación Británica de Plásticos, dijo en abril que estaba "muy optimista" sobre las perspectivas a largo plazo para la industria del plástico en el Reino Unido. "Siempre hay adversidades de algún tipo en los negocios, pero nuestra habilidad esencial es buscar formas de encontrar oportunidades en la resolución de problemas", dijo.

La saga Brexit para muchos ayudó a llenar el vacío en la televisión que dejó Game of Thrones, con numerosos jugadores clave cayendo sobre sus espadas. Law dijo que el Brexit amenazaba con convertirse en un "Calvario nacional". "El negocio del Reino Unido, con sensatez, se ha vuelto más cauteloso, evitando movimientos audaces, pero hay muchos otros factores que causan incertidumbre en la industria del plástico a nivel mundial - las tensiones comerciales entre China y Estados Unidos, la desaceleración en China y Alemania y las tribulaciones de la industria aeroespacial", dijo. Pero le dio un giro muy positivo a las cosas. “Para el Reino Unido tenemos que analizar los fundamentos, que continuarán impulsando el logro de la industria del plástico hacia nuevas alturas en las próximas décadas. Tenemos una plataforma sólida en la fabricación y distribución de materias primas (...) y tenemos una industria de reciclaje vibrante. Todos los elementos de una economía circular están en su lugar ".

Según Kühmann, Director Gerente de Maquinaria de Plástico y Caucho VDMA, los fabricantes europeos de maquinaria de plástico y caucho han estado encantados con el excelente progreso que ha asegurado que la facturación en toda la industria casi se haya duplicado en los últimos diez años. Ahora se ha alcanzado el punto de inflexión, y la VDMA ahora predice una caída en la facturación del 10% para los fabricantes alemanes de maquinaria de plástico y caucho, calculada para 2019. La razón de esto es la desaceleración cíclica, que se ha retrasado mucho tiempo después de 10 años de crecimiento. Sin embargo, esta recesión se ve aumentada por la incertidumbre que prevalece actualmente en la industria automotriz. Las inversiones están experimentando una parálisis, en cierta medida, por este motivo.

El uso de plásticos también está sujeto a un escrutinio creciente en el sector del embalaje. Aquí, la mala imagen con la que los plásticos se han empañado hoy está cubriendo el sector ", explica Kühmann y continúa:" Además, el conflicto comercial entre EUA y China ha provocado retrasos mundiales en la cadena de suministro y está teniendo un impacto notable en el mercado, introduciendo más inseguridad. En Europa, también existen incertidumbres debido al Brexit, con los métodos a través de los cuales el Reino Unido dejará a la UE permanecen sin aclarar, y la inmensa deuda nacional italiana ”.

Los fabricantes de maquinaria ven el mercado "moviéndose por caminos laterales"
Entre los principales fabricantes europeos de maquinaria, el especialista en moldeo por inyección Engel dice que las ventas en su año fiscal 2018/19 crecieron alrededor de un 6%, lo que llama moderado. Pero ahora las cosas van de lado. “En Europa, los países de habla alemana de Alemania, Austria y Suiza en particular permanecen como antes en un buen nivel. Por un lado, desde el último trimestre de 2018, hemos sentido una disminución significativa en la producción en la industria automotriz alemana. Los efectos del Brexit, las tarifas punitivas y las sanciones, así como el debate sobre los límites de diesel y las prohibiciones de manejo no están claros ”.

La compañía señala que los límites cada vez más bajos en las emisiones de los vehículos favorecerán el uso de plásticos, que son los materiales ideales para ahorro de peso. Durante mucho tiempo, la UE ha estado reduciendo las emisiones de óxidos de nitrógeno, hidrocarburos, partículas y monóxido de carbono, y más recientemente también ha estado regulando las emisiones de CO2. Se introdujo un objetivo para vehículos de pasajeros de 130 g / km entre 2012 y 2015, y se aplicará un nuevo objetivo de 95 g / km a partir de 2021.

La economía circular está demostrando ser un fuerte impulsor de la innovación entre los fabricantes de máquinas así como en las empresas de materiales. "Como la calidad del material reciclado suele ser más volátil que la calidad del material virgen, el material reciclado hasta ahora ha estado fuera de discusión para muchas aplicaciones", señala. "Los sistemas de asistente inteligente, que son una característica esencial de la Industria 4.0, están a punto de cambiar esto". En K 2019, Engel presentará el uso de su software inteligente de control de peso iQ - el cual monitorea el proceso de moldeo por inyección de golpe a golpe, y automáticamente compensa las fluctuaciones en tiempo real - utilizando material reciclado.

Hans Ulrich Golz, presidente del segmento de maquinaria de moldeo por inyección del Grupo KraussMaffei, es otro líder de la industria que ve a la industria europea del plástico exhibiendo un movimiento lateral. "Especialmente la industria automotriz actualmente no es un motor de crecimiento", dice. “El tema de la movilidad eléctrica aún no se ha encendido en Europa como se esperaba, pero los proveedores tampoco están haciendo inversiones para unidades convencionales. "El mercado requiere cada vez más máquinas y tecnologías altamente estandarizadas y flexibles al mismo tiempo para utilizar de manera rentable las inversiones en mercados que cambian rápidamente durante todo el ciclo de vida de la máquina". Golz dice en la Feria K, KraussMaffei presentará soluciones orientadas al futuro que están exactamente en línea con estas y otras tendencias claves actuales. Sin duda, habrá muchos otros expositores que planean hacer lo mismo.

British Plastics & Rubber
20 August 2019

8 de octubre de 2018

El Grupo de Química Teórica y Computacional de la UJI participa en el desarrollo de sensores que eviten la intoxicación por monóxido de carbono, gas natural o envasado

El Grupo de Química Teórica y Computacional de la Universitat Jaume I de Castelló, liderado por el catedrático de Química Física Juan Andrés Bort, ha participado en un proyecto de investigación internacional para el desarrollo de sensores electrónicos que eviten la intoxicación por monóxido de carbono, gas natural (GN) y gas envasado (GE). El trabajo ha servido para fundamentar un proyecto de ley en Argentina para establecer la obligatoriedad de instalar en los espacios públicos sensores de gases tóxicos y explosivos que cuenten con un mecanismo de corte de gas.

En la presentación realizada en la Cámara de Diputados de Argentina por el diputado Eduardo Bucca, a finales de septiembre, han participado los investigadores responsables de este proyecto: Miguel Ponce, investigador del Consejo Nacional de Investigaciones Científicas y Técnicas (CONICET) de Argentina; Elson Longo, del Centro de Desarrollo de Materiales Funcionales (CDMF) de la Universidad Federal de São Carlos (UFSCar); Juan Andrés Bort de la Universitat Jaume I de Castelló, así como el director de Instituto de investigación en Ciencia y Tecnología de Materiales (INTEMA) Mar de Plata, Guillermo Elicabe.

Actualmente se producen más de 250 muertes y 2.000 intoxicaciones al año por este motivo en Argentina. En España, aunque las cifras son inferiores, siguen siendo bastante elevadas, con un centenar de muertes por año. Tras cinco años de investigación, el equipo investigador ha desarrollo prototipos de estos sensores capaces de detectar concentraciones de gas superiores al nivel de riesgo y cortar el suministro de gas del espacio afectado. El sistema, que está en proceso de patente internacional, está dividido en dos partes interconectadas.

La primera parte consiste en los sensores que detectan la presencia de monóxido de carbono (CO) y otros gases peligrosos (como GN y GE) integrados en transmisores. Por otro lado, se instalará un sistema receptor que consiste en una válvula solenoide situada en el interior del tubo de entrada de gas al hogar. En caso de detectarse una concentración de gas superior al límite de seguridad, los sistemas de transmisión emitirán una señal audible y enviarán una señal al sistema receptor, que interrumpiría el suministro de gas.

El envío de las señales entre los transmisores y el receptor propuesto sería llevado a cabo a través de cables de la red eléctrica, ya que otras tecnologías actuales, como el Wi-Fi o el Bluetooth, no son eficaces a largas distancias y son también susceptibles al entorno donde están instaladas. Además, el uso de esta red para su alimentación y comunicación evitaría la necesidad de instalaciones de cable adicionales y cualquier sistema conectado a la red eléctrica de la casa podría servir como señal para detectar gases tóxicos y explosivos.

Es importante remarcar que esta tecnología de seguridad descrita no interfiere en los elementos del hogar ya existentes. Además, si se detectara gas, se protegería no solo el sector de combustión de los equipamientos que utilizan gas, sino todo el sistema, incluidas las fugas de gas en los tubos de la red del hogar que están ligados a los electrodomésticos, duchas y equipamiento de calefacción central. De esta forma, se podrían evitar posibles envenenamientos debido a la inhalación de CO generado en combustiones incompletas, pérdidas de GN o GE y explosiones o incendios.

Este proyecto ha podido llevarse a cabo gracias a la colaboración en al ámbito internacional entre varios grupos de investigación, que han partido de investigación básica para finalmente llegar a una aplicación. El grupo de Química Teórica y Computacional de la UJI, liderado por Juan M. Andrés, junto con el grupo del profesor Elson Longo, han trabajado en el desarrollo de materiales de nanopartículas, especialmente, materiales de óxidos de cerio con alta selectividad y óptima respuesta ante monóxido de carbono y otros tipos de gases. Por otra parte, en Argentina han estudiado el comportamiento eléctrico de estos materiales tratados con el gas.

El proyecto también ha contado con la colaboración de Alexandre Simões, profesor de la Universidad Estatal Paulista (Unesp), y Cesare Malagú, profesor de la Universidad de Ferrara, en Italia, y está financiado por la Agencia Estatal de Investigación de São Paulo (FAPESP), el Consejo Nacional de Desarrollo Científico y Tecnológico de Brasil (CNPq), el Consejo Nacional de Investigaciones Científicas y Técnicas de Argentina (Argentina), el Ministerio de Ciencia, Investigación y Universidades del Gobierno de España y el Instituto Nacional de Física Nuclear de Italia (INFN).

El investigador de la UJI, Juan Andrés Bort, junto al diputado Eduardo Bucca
Asociación RUVID
05 Octubre 2018 

4 de marzo de 2018

Una nueva contaminación emerge sobre la del tráfico en las ciudades

Las emisiones de productos del hogar, como perfumes y pinturas, ya rivalizan con la polución de los coches

Vídeo sobre la investigación realizado por la revista 'Science'. CARLA SCHAFFER | FOTO: DAVID ILIFF

La imagen que tenemos de la contaminación no volverá a ser la misma. Un equipo de científicos de EUA ha observado en la ciudad de Los Ángeles que las emisiones procedentes de productos usados
habitualmente en el hogar —incluyendo pinturas, barnices, aromatizantes del aire, lacas, tintas de impresión, adhesivos, pesticidas, cosméticos y productos de limpieza— ya contribuyen tanto a la contaminación del aire urbano como las emisiones de los coches.

La clave son los compuestos orgánicos volátiles, unos hidrocarburos que se presentan en estado gaseoso a temperatura ambiente. La atmósfera oxida estos compuestos, emitidos por productos
habituales en el hogar, y a través de una cascada de reacciones químicas se acaban integrando en partículas en suspensión de menos de 2,5 micrones (millonésimas de metro). Estas partículas diminutas entran hasta la parte más profunda de los pulmones y pueden generar enfermedades respiratorias.

“Es sorprendente. Llevamos seis o siete años debatiendo entre nosotros si era posible. Y yo era de los que defendía que no era posible”, explica el ingeniero químico José Luis Jiménez, coautor del estudio, que se publica hoy en la revista Science. Solo el 5% del petróleo se refina para obtener ingredientes de estos productos de consumo diario, mientras que el 95% se dedica a los combustibles.

Sin embargo, los investigadores aseguran que las emisiones de compuestos orgánicos volátiles se reparten al 50% entre estas dos fuentes en Los Ángeles.

El estudio se ha realizado en Los Ángeles, pero los autores creen que se puede extrapolar a otros países industrializados “Perfumes, desodorantes, champús, adhesivos, pinturas… emiten compuestos orgánicos volátiles. En el aula de mi universidad medimos estos compuestos y son mucho más altos por la mañana que por la tarde”, explica Jiménez, nacido en Zaragoza en 1968 y profesor de la Universidad de Colorado (EUA).
El estudio se basa en datos tomados en la ciudad californiana con una exhaustividad inédita, pero Jiménez cree que sus conclusiones se pueden extrapolar a otros países industrializados. 

No obstante, reconoce que la falta de datos hace “imposible saber si en España es el 15% o el 40%” el porcentaje de compuestos orgánicos volátiles procedentes de productos de consumo.

“Los compuestos orgánicos volátiles son los grandes olvidados en la valoración de la calidad del aire”, afirma Javier Roca, director técnico del Laboratorio del Centro de Medio Ambiente de la Universidad Politécnica de Cataluña. Roca, ajeno al nuevo estudio, recuerda que hay una enorme diversidad dentro de los compuestos orgánicos volátiles. Según la clasificación del Ministerio de Medio Ambiente, los hay extremadamente peligrosos para la salud, como el benceno y el cloruro de vinilo, y existen otros que pueden causar daños significativos al medio ambiente, como el acetaldehído, la anilina y el tricloroetileno.

El ingeniero químico José Luis Jiménez, de la Universidad de Colorado. CIRES
“En España no hay una legislación que limite un determinado tipo de compuesto. Como mucho, se limita el número total de compuestos orgánicos volátiles. Cada autonomía fija límites máximos para cada actividad industrial y no se sabe muy bien qué tipos de criterios siguen. El benceno es el único que figura en las directivas europeas”, expone.

En 2015, un equipo de investigadores de la Universidad de Castilla La Mancha, entre ellos la química Florentina Villanueva, analizaron los compuestos orgánicos volátiles en el interior de una veintena de
hogares en la localidad de Puertollano, un polo industrial de 50.000 habitantes en Ciudad Real. No encontraron nada preocupante. Para Villanueva, los resultados del estudio de Los Ángeles son
“sorprendentes”.

"No hay razón para preocuparse. Para reducir más rápido la contaminación hay que saber de dónde viene", afirma el ingeniero José Luis Jiménez

“En los países en vías de desarrollo, donde se queman grandes cantidades de combustibles fósiles o madera en el interior para cocinar o calentarse, las emisiones de dióxido de nitrógeno o de partículas sí que pueden afectar al aire exterior. En el caso de los compuestos orgánicos volátiles de los países desarrollados, claramente serán necesarios más estudios para confirmarlo”, afirma con escepticismo.

Villanueva recuerda que para el aire interior no existe legislación, mientras que el aire exterior está monitorizado por redes de vigilancia y sometido a un estricto control. “Por el momento, mi
mayor preocupación reside en cómo afecta el aire interior a la salud, puesto que, según la Organización Mundial de la Salud, el 90 % de nuestro tiempo lo pasamos en ambientes interiores y es aquí donde las concentraciones de muchos contaminantes pueden ser de dos a cinco veces superiores, como en el caso del formaldehído”, alerta la investigadora. Este gas incoloro, clasificado como cancerígeno, se encuentra en pequeñas cantidades en muchos productos de uso diario en el hogar, como lavavajillas, suavizantes y cosméticos, según recuerda la Agencia para Sustancias Tóxicas y el Registro de Enfermedades de EUA.

Mario Montes, catedrático de Ingeniería Química de la Universidad del País Vasco, cree que el nuevo estudio es “impresionante en su dimensión” y “riguroso” en su análisis. A su juicio, la mayor importancia relativa de los compuestos orgánicos volátiles en el aire urbano es una consecuencia natural de la reducción de las emisiones del tráfico. A falta de datos concretos, Montes cree que es
posible que la situación en España tenga “la misma tendencia, con el retraso habitual respecto a lo que pasa en EUA”.

El nuevo trabajo ha sido capitaneado por investigadores del Centro Nacional para la Investigación Atmosférica y de la Oficina Nacional de Administración Oceánica y Atmosférica, ambos en Boulder (EUA). El ingeniero químico José Luis Jiménez hace un llamamiento a la tranquilidad: “No hay razón para preocuparse. Es una oportunidad para ser más eficientes. Para reducir más rápido la contaminación hay que saber de dónde viene”.

"NO PODEMOS DECIR QUE NO HAY RAZÓN PARA PREOCUPARSE"
Los niveles de emisión en una vivienda pueden ser elevados no solo por productos de limpieza, cosméticos, ambientadores y similares, sino también por los materiales constructivos, explica Javier Roca, director técnico del Laboratorio del Centro de Medio Ambiente de la Universidad Politécnica de Cataluña. “En este sentido, no podemos decir que no hay razón para preocuparse. Se tendrán que preocupar los que hacen un uso excesivo de estos productos, los que viven en viviendas con alta emisión de los materiales constructivos, los que reciben el impacto de alguna actividad que se realiza dentro del edificio —legal o ilegal— y los que viven en zonas donde el aire exterior ya presenta valores altos de compuestos orgánicos volátiles”, reflexiona.
Roca recuerda que los países nórdicos son pioneros en el estudio de la calidad del aire en los espacios cerrados, ya que pasan mucho tiempo en ellos debido al clima. Diferentes informes de la UE, subraya, fijan niveles de concentración para situar la calidad del aire en situaciones de confort, inicio de desconfort, desconfort y tóxica.
En España, una normativa fija los criterios de calidad para los compuestos orgánicos volátiles, añade Roca.

El País
Manual Ansede
16 Febrero 2018

30 de junio de 2017

Sistemas de canal caliente para el moldeo por inyección de piezas de plástico

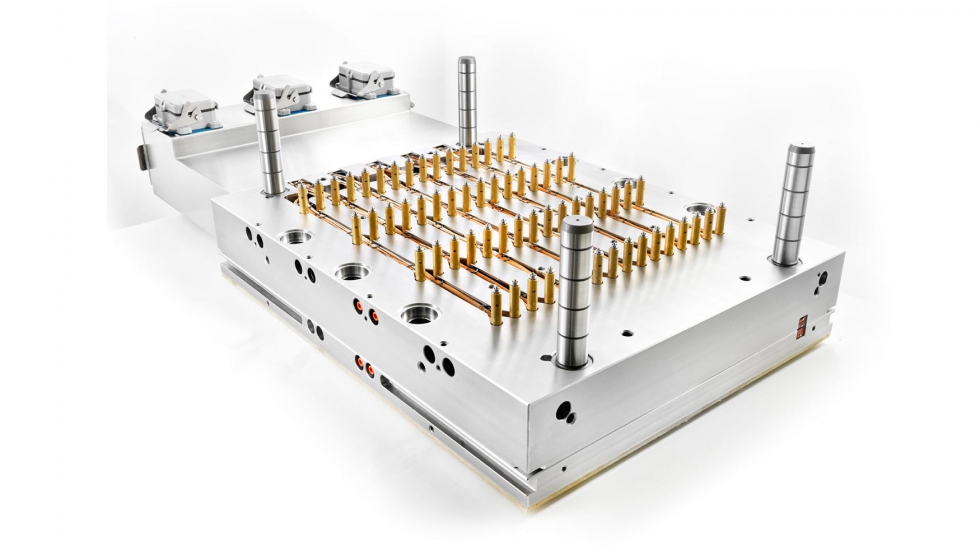
Thermoplay es una reconocida empresa italiana con más de 43 años de antigüedad y una de las precursoras del sector está especializada en el diseño y fabricación de sistemas de canal caliente para el moldeo por inyección de piezas de plástico. En el siguiente artículo se presentan soluciones que distribuye O.C. Systems, firma que distribuye en España los productos de la firma italiana.

La gama de productos de la firma incluye una amplia selección de sistemas de canal caliente estándar y especiales.
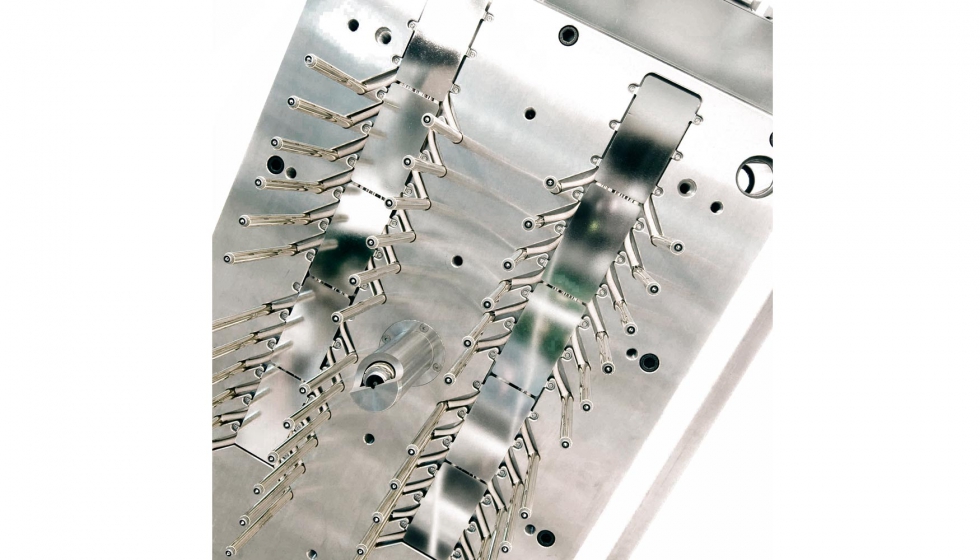
La gama de productos, diseñada y construida exclusivamente dentro de la empresa, incluye una amplia selección de sistemas de canal caliente estándar y especiales, incluyendo también la posibilidad de realización del Hot Half (1/2 caliente completa), así como unidades de control de temperatura y secuenciales, análisis de flujo, proyectos hechos a medida, inyección simultánea de diferentes colores y materiales, inyección secuencial con válvulas neumáticas o hidráulicas, para satisfacer todo tipo de necesidades de configuración para cualquier mercado o aplicación.

O.C. Systems, empresa ubicada en Barcelona, mantiene una estrecha relación tecnico comercial ininterrumpida desde hace más de 30 años, hecho este que garantiza a sus clientes una garantía de confianza, calidad y servicio en el sector

Thermoplay es una reconocida empresa italiana con más de 43 años de antigüedad.
Mini boquillas de obturación para piezas pequeñas
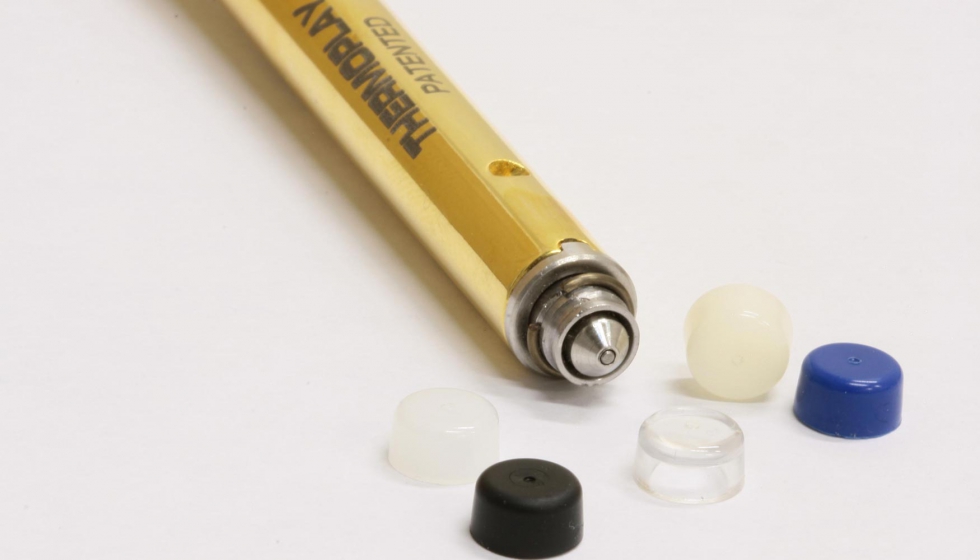
Thermoplay ha lanzado su nueva serie de boquillas F Ø11 ahora también disponible para aplicaciones con válvula de obturación, boquilla esta que ofrece un reducido espacio y que diseñada para satisfacer las crecientes necesidades de aplicaciones especiales en los sectores de packaging, medical, cosmética y electrónica.

Mini boquillas de obturación para piezas pequeñas.
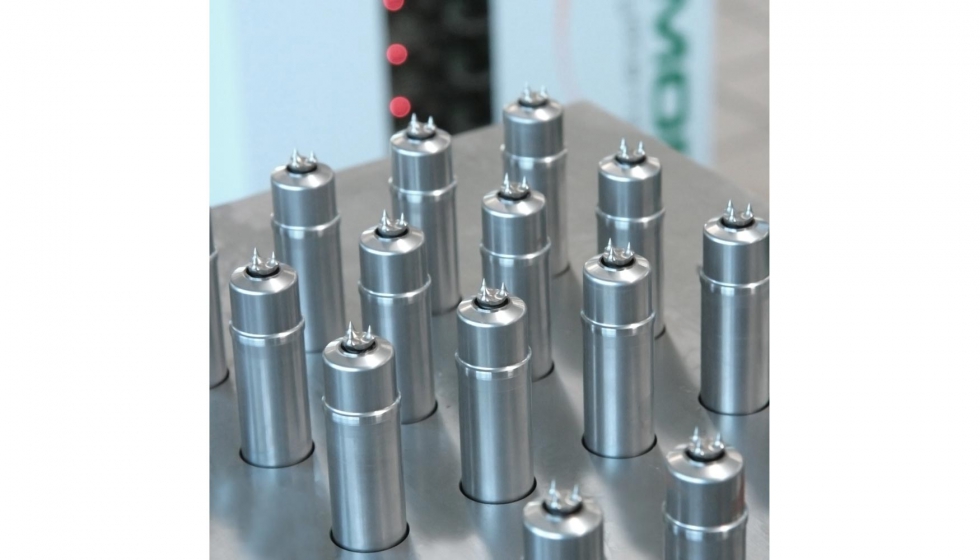
La nueva boquilla de obturación F Ø11 tiene un paso mínimo de 14 mm. Gracias a su perfil compacto, esta boquilla es ideal para uso en áreas restringidas y permite la inyección en la superficie 'interior' de la pieza. El diseño de la boquilla y de la punta permite una dispersión térmica baja, dando la máxima flexibilidad al fabricante de moldes para diseñar el sistema de refrigeración.

Los resistencias patentadas Thermoplay distribuyen uniformemente el calor a lo largo de toda la superficie de la boquilla, proporcionando un bajo consumo energético.

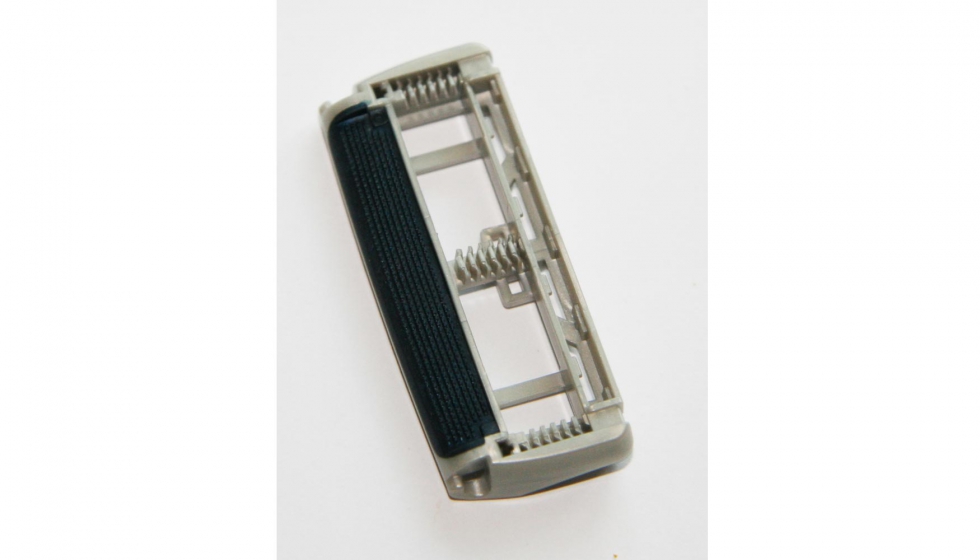
Accionamiento mecánico de sistemas de obturación
Tradicionalmente, las agujas de las boquillas de obturación son accionados por una serie de válvulas de obturación (uno por cada boquilla) neumáticos, hidráulicos y, últimamente, eléctricos.

Esta técnica tiene la indudable ventaja de permitir la regulación de la posición de 'aguja cerrada', de modo independiente en cada cavidad.

Accionamiento mecánico de sistemas de obturación.
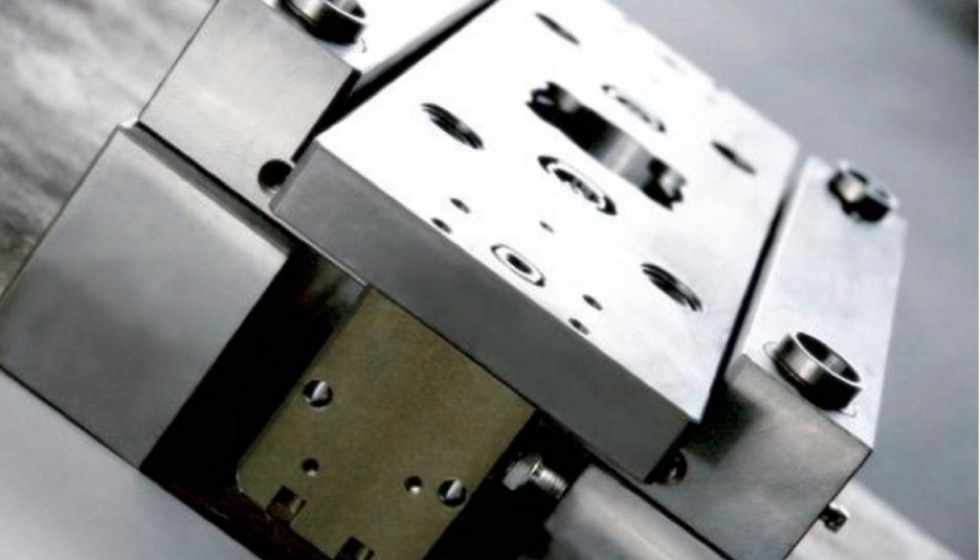
A menudo, sin embargo, el alojamiento de multiplicidad de válvulas de fluido y de los relativos conductos de alimentación y acondicionamiento/refrigeración dentro del molde es tan complejo que se hace imposible en algunos casos. El nuevo sistema de movimiento por placa recoge las ventajas de un accionamiento sencillo a mesa/tabla (placa móvil), sin perder aquellos de la técnica tradicional.

El volumen/espacio extremamente reducido de este sistema de obturación y del correspondiente accionamiento mecánico permite reducir las distancias entre ejes de las cavidades del molde, manteniendo las ventajas del sistema de manutención utilizado hoy en día. Ventajas del sistema: sistema de obturación sobre placa única con regulación independiente, Simplificación de los circuitos de accionamiento y de refrigeración, Reducción del volumen/espacio del sistema de obturación, Facilidad de aplicación con número de cavidades elevado y las distancias de ejes extremadamente reducidas, Regulación de la carrera de la aguja muy precisa e independiente, directamente en máquina con acceso desde la placa de fondo/soporte, Posibilidad de cerrar (excluir) una o más cavidades desde la máquina, Reducción de los trabajos y de los costes de realización del molde.

Boquillas especiales
O.C Systems cuenta con una amplia gama de boquillas especiales para diferentes aplicaciones. Un ejemplo es la boquilla de moldeo por inyección directa con especial de tres puntos. Se trata de una boquilla para moldes multicavidad DN5 disponibles Ø 18, 22, 30, 44 mm. Esta boquilla es idónea para el moldeo de piezas donde es requerido un buen aspecto estético del punto de inyección. La característica de la boquilla es la de disponer de 3 puntos de inyección dispuestos a 120° sobre una circunferencia, cuyo eje es coincidente al eje central de la boquilla para garantizar el llenado ideal de piezas cilíndricas. La distancia mínima entre las puntas es de 3,2 mm. A diferencia de las boquillas de la serie F, la estanqueidad de la boquilla está realizada en el mismo cuerpo de la boquilla en lugar de en el puntal. La boquilla es ideal para el moldeo de materiales con cargas abrasivas.

Boquillas especiales.
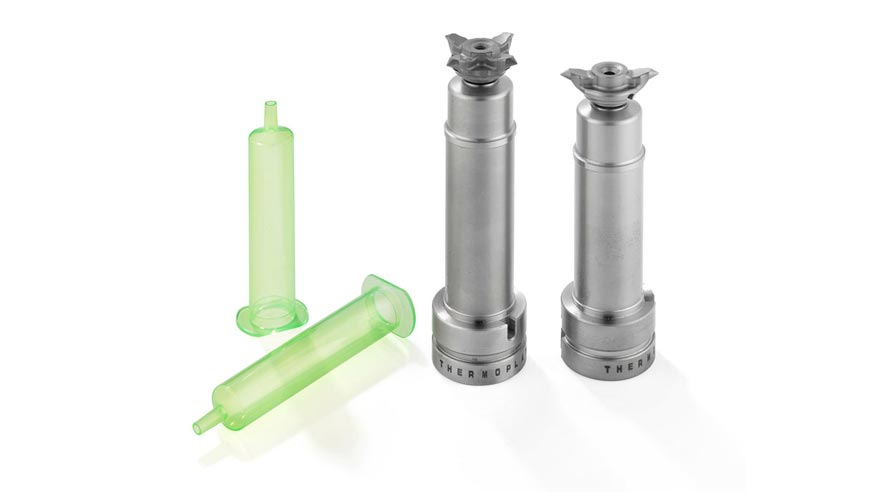
Otro tipo de solución que comercializa es la boquilla especial multipunta para inyección lateral directa. Son boquillas para moldes multicavidad DL90 disponibles Ø 18, 22, 30,44 mm. La boquilla ha sido desarrollada específicamente para el moldeado de piezas de forma tubular especial, como por ejemplo las jeringas. Los piezas moldeadas obtendrán un buen aspecto estético del punto de inyección. El eje del punto de inyección está dispuesto perpendicularmente al eje de la boquilla.

Este concepto de boquilla no es apropiado para el moldeo de materiales con cargas abrasivas.

Nueva boquilla para ciclos rápidos
La gama de productos Thermoplay aumenta gracias a una nueva boquilla a obturación diseñada para la inyección en aplicaciones de embalaje, muy adecuad para piezas de moldeo, donde la velocidad de inyección y la alta presión requieren altas prestaciones.

El área de cierre entre la boquilla y la cámara ha sido optimizada con la finalidad de compensar. La sección del canal interno de la boquilla ha sido aumentada, con el fin de compensar el aumento de la presión de inyección durante los ciclos de producción rápida. Para obtener una tasa de inyección óptima, el canal de paso interior de la boquilla ha aumentado. Además, se ha mejorado el intercambio térmico entre el punto de inyección y la placa/cavidad facilitando un enfriamiento aún más rápido de la aguja, y por consiguiente una una excelente estética del punto de inyección.

Boquillas para ciclos rápidos.
Centralita de control secuencial
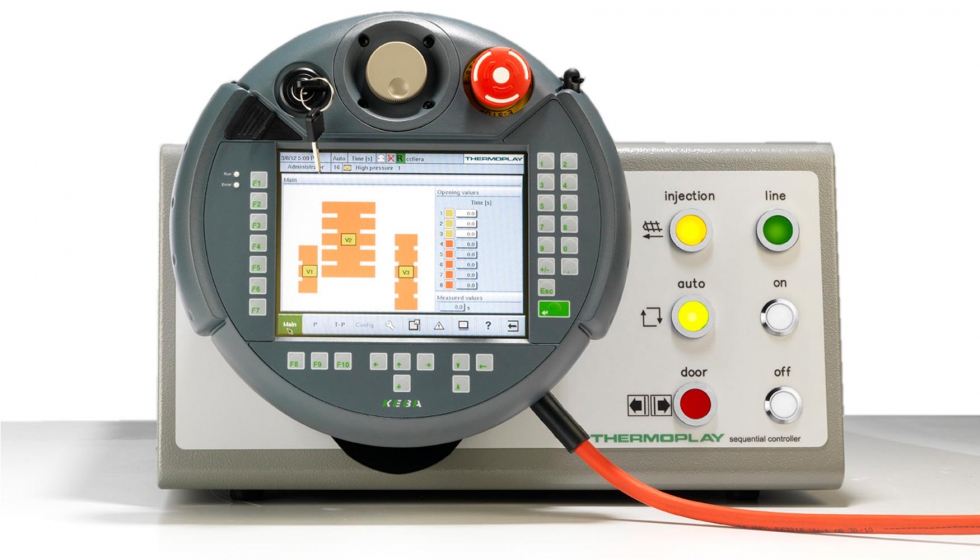
La nueva centralita secuencial ha sido diseñada y realizada para optimizar el proceso de inyección de las aplicaciones termoplásticas. Esta ofrece la posibilidad de gestionar la secuencia de abertura y cierre de las válvulas de obturación presentes en el molde, garantizando un producto final exento de líneas de unión, debilitamiento estructural y conforme a los más severos standard técnico cualitativos solicitados. Gracias a sus reducidas dimensiones y a su mínimo peso, puede ser trasladada fácil y ágilmente. Toda la circuitería electrónica ha sido realizada con componentes electrónicos intercambiables. Un terminal móvil interactivo permite al operador fijar, gestionar, visualizar y registrar todas las fases de trabajo.

Centralita de control secuencial.
Centralita de regulación de temperatura
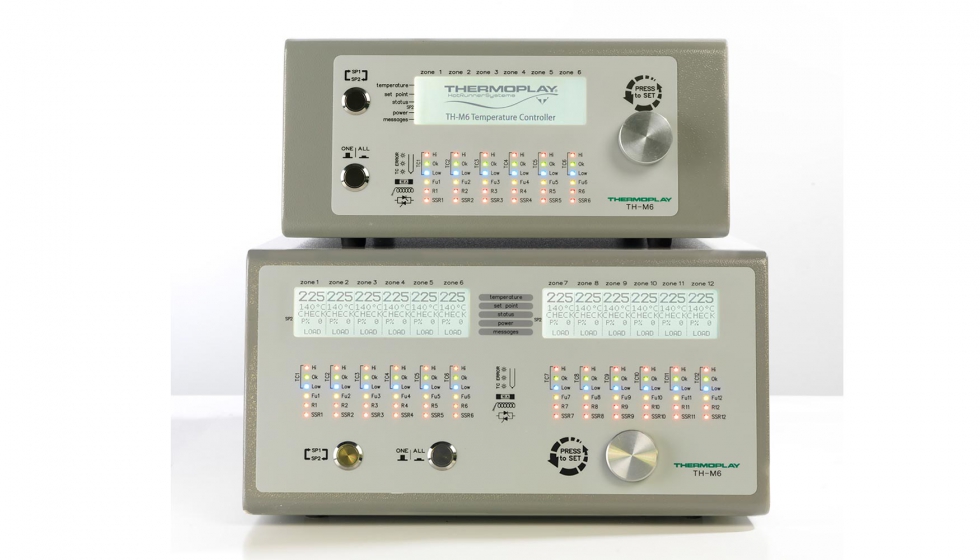
Thermoplay, empresa representada en España por O.C. Systems desarrolla la centralita de regulación de temperatura TH-M6, disponible en las configuraciones con 6 y 12 zonas.

Centralita de regulación de temperatura.
Las principales características funcionales de esta centralita son:
Incremento sincrónico de las temperaturas independientemente de la inercia térmica de las diferentes zonas: esta función evita la necesidad de arranque retrasado de las zonas relativas a las boquillas.

Función ‘slave’: en caso de termopar interrumpido/cortado, cada zona puede conectarse a otra con un comportamiento térmico análogo, a elección del operador. Se trata de una alternativa al funcionamiento en el modo manual.

Alarma de pérdida de material plástico: la centralita efectúa un control continuo sobre la absorción de cada zona permitiendo una intervención repentina en caso de pérdida de material plástico por el inyector.

Modificación colectiva de todas las zonas: la temperatura de set, así como todos los parámetros de regulación y los parámetros relativos a las alarmas pueden ser modificados colectivamente en todas las zonas. La función se activa a través de un botón colocado en el panel.

Sistema de movimiento en sistema de obturación
Tradicionalmente las agujas de las boquillas a obturación son activadas accionando una serie de pistones neumáticos (uno por boquilla), hidráulicos y recientemente eléctricos. Esta técnica tiene la ventaja indudable de que permite el “ajuste de posición de la aguja cerrada” independientemente en cada cavidad.

Pero a menudo el alojamiento de un conjunto de obturadores, de flujo de material, y de sus relativos conductos de alimentación así como el acondicionamiento dentro de un molde se hace excesivamente complejo sino más bien imposible en algunos casos.

El tamaño extremadamente compacto de este sistema de cierre por válvula y su accionamiento mecánico permiten reducir las distancias entre las cavidades del molde, manteniendo las ventajas de los sistemas de movimiento de los obturadores utilizados en la actualidad.

Un sistema de interrupción permite el desacoplamiento individual de cada aguja en la placa de accionamiento y el bloqueo simultáneo de la aguja cerrada (posición de la aguja), función necesaria si desea bloquear el flujo de material plástico en una o más cavidades.

Sistema de movimiento en sistema de obturación.
Sistemas para el moldeo por inyección de piezas de grandes dimensiones
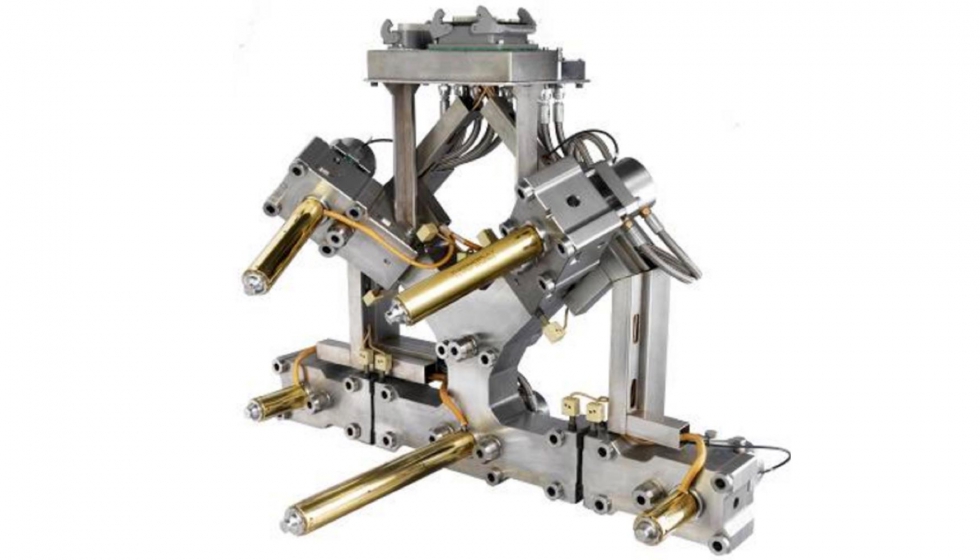
Thermoplay SpA ha desarrollado un sistema de canal caliente para el moldeo por inyección de piezas de grandes dimensiones como parachoques, spoiler, puertas, para carrocerías de coches y camiones, entre otras también de piezas grandes como electrodomésticos y televisores, y pallet para el sector del embalaje

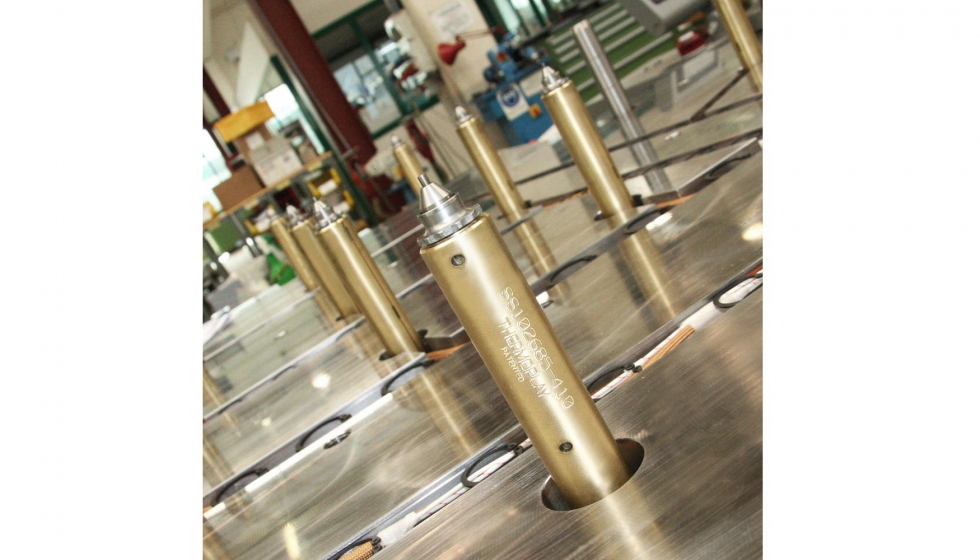
En este tipo de aplicaciones el uso de la inyección con el control secuencial permite mejorar el aspecto estético y las características mecánicas de piezas moldeadas controlando las líneas de unión del flujo del material. Este tipo de aplicación sólo requiere un sistema con boquillas de notables longitudes para compensar los efectos de la dilatación del canal caliente. El nuevo sistema de inyección prevé que las boquillas, con o sin grupos de obturación, puedan ser montadas con diferentes inclinaciones y unidas a la placa de distribución, garantizando una perfecta perpendicularidad al plano de inyección. Un sistema innovador de juntas que reparte las dilataciones al interior de la placa de distribución, permite utilizar boquillas sin ninguna limitación en relación a la longitud mínima en función de la distancia del elemento de centraje. Los sistemas a obturación garantizan una mayor seguridad gracias a la presencia de un micro-interruptor de proximidad montado en cada grupo de obturación que, conectado a alarma de la prensa, autoriza la inyección con el obturador abierto evitando situaciones anómalas de inyección con obturadores cerrados. Cada grupo de obturación tiene un circuito de refrigeración/acondicionamiento que evita, a los elementos de estanquidad, todos los riesgos de solicitación térmica. Sin duda otro aspecto muy importante consiste en la parte económica, ya que, esta solución reduce los espesores de la placa soporte de las boquillas mejorando el flujo del material plástico fundido desde el canal caliente a la cavidad del molde.

Sistemas para el moldeo por inyección de piezas de grandes dimensiones.
Sistemas para inyección-soplado
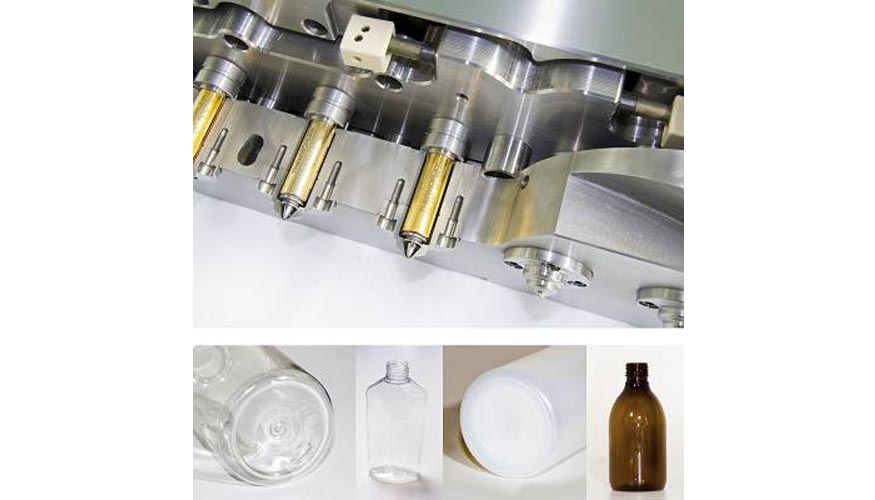
Con esta aplicación Thermoplay transfiere todas sus más recientes innovaciones en el campo de los sistemas a canal caliente para la inyección de las materias plásticas al sector de la inyección soplado (máquinas Aoki, Nissei ASB o similares).

Sistemas para inyección-soplado.
En la aplicación más difundida la etapa de inyección está formada por un bloque de distribución no equilibrado con boquillas solidarias al bloque distribuidor. Las boquillas son a menudo a flujo libre y están calentadas únicamente gracias a la transferencia de calor por conducción térmica de la placa de distribución.

Redacción Interempresas
23/06/2017

8 de abril de 2017

La revolución de los pedidos express llega al sector farmacia


El cambio acelerado en nuestro estilo de vida, la penetración del smartphone en nuestro día a día y el auge de las plataformas de comercio electrónico ha puesto de relieve una nueva forma de comprar online. Se trata de la entrega urgente en menos de dos horas, también conocida como “última milla”. Farmacias.com revoluciona el sector farmacéutico español convirtiéndose en el primer ecommerce de productos de farmacia que permite realizar pedidos a las farmacias y recibirlos en menos de 2 horas.

“La última milla se ha convertido actualmente en la principal batalla de las grandes compañías del comercio electrónico, y en un sector como el de la farmacia, la urgencia a la hora de poder recibir estas compras online se hace fundamental”, afirma Raúl Ruiz, director de Farmacias.com.

Este servicio llamado Pedido Express arranca en tres ciudades: Madrid, Sevilla y Málaga. Los envíos se realizan de lunes a viernes entre las 9 y las 20 horas y tienen un coste de 5,90 euros. El servicio tiene pensado extenderse a otras ciudades, llegando próximamente a Barcelona, y a finales de 2017 se espera que el servicio esté presente en ciudades de toda España.

Según el responsable de la compañía Raúl Ruiz, “Ahora aquellas personas que necesiten urgentemente algún producto de la farmacia y no tengan tiempo para ir a por él, tienen el problema solucionado. En el contexto actual, donde el usuario está conectado a través de múltiples dispositivos, el desarrollo de soluciones que le hagan la vida más fácil es indispensable”.

La empresa andaluza Farmacias.com que comenzó su actividad a principios de 2016, ayudando a las farmacias a vender online, ofreciendo los usuarios la posibilidad de conseguir productos de parafarmacia al mejor precio comprándolos directamente a las farmacias en un marketplace que apuesta por la cercanía geográfica y los mejores precios de cada farmacia.

Según Raúl Ruiz, director de Farmacias.com, “es importante que las farmacias ofrezcan este servicio, ya que la confianza y seguridad que deben ofrecer los productos de salud y autocuidado sólo la pueden ofrecer las farmacias”.

Cientos de farmacias de toda España ya ofrecen venta online gracias a Farmacias.com. Con este nuevo servicio de entregas en 2 horas amplía los servicios que ya ofrecía para conectar a las farmacias con los usuarios, como encontrar la farmacia abierta más cercana en cualquier punto de la geografía española.

Interempresas
23/03/2017

1 de abril de 2017

Diez iniciativas de transformación digital para evolucionar hacia la Industria 4.0 y no desaparecer en 2020

Elegir correctamente la solución tecnológica puede marcar la diferencia ante la competencia

Nadie cuestiona que la Industria 4.0 es la única oportunidad de las empresas manufactureras de economías desarrolladas para sobrevivir en 2020. Todas aquellas compañías que no hayan sido permeables a las tendencias digitales que este marco establece, están condenadas a desaparecer.


Definiríamos Industria 4.0 como el marco de trabajo que impulsa a las empresas a la organización, digitalización y automatización de procesos y toma de decisiones de negocio, con el objetivo de ser más competitivas y mejorar el servicio ofrecido al cliente. La transformación digital ya ha llegado al sector industrial o también denominado manufacturing. Con los nuevos avances tecnológicos las empresas necesitan incluir todos los procesos intermedios que se requieren para una correcta producción e integración de todos los productos.

Cada vez es más complicado conseguir diferenciarse de la competencia, por eso, es importante elegir la correcta solución tecnológica para lograr ser ágiles ante los cambios del mercado, responder ante posibles permutas o problemas de producción lo más rápido posible o poder predecir variaciones no previstas de stock o de almacén, y así conseguir una correcta gestión de inventario, estas con las claves para toda empresa de industrial que quiera sobrevivir.

No concebimos la trasformación digital para el sector industrial sin tener en cuenta que los costes de los productos, de energía y del transporte van en aumento y los consumidores cada vez quieren gastar menos. Así que la única manera de mantenerse competitivo, es recurrir a soluciones tecnológicas para manufacturing que conviertan a su compañía en más eficiente, mejoren los márgenes e incrementen los índices de entregas perfectas de pedidos teniendo en cuenta:
  • La dimensión y complejidad de la actividad productiva de cada empresa.
  • Los objetivos de la compañía y aportación que se espera de la fábrica.
  • Las regulaciones y condiciones de cada sector específico.
La transformación digital ya ha llegado al sector industrial y, con los nuevos avances tecnológicos, las empresas deben incluir todos los procesos intermedios que se requieren para una correcta producción e integración de todos los productos. Foto: Fraunhofer Institute.

En general en España, al igual que otros países de su entorno, se ha invertido principalmente en sistemas de ejecución y en menor medida en las capacidades analíticas http://neteris.com/service/consultoria-business-intelligence/ y de planificación http://neteris.com/who_type/operaciones-y-produccion/. Y es precisamente en estas áreas, donde la tecnología actual ofrece muchas oportunidades que están siendo aprovechadas por algunas empresas para adquirir un claro liderazgo competitivo.

Creemos que las principales áreas en la que las compañías del sector industrial deben actuar para determinar su posición de mercado en la próxima década son estas diez:
1. Sistemas sensores de anticipación y planificación de la demanda: para conseguir que la demanda se calcule de manera precisa, automatizada y con algoritmos de autocorrección. Además, prescriptiva, es decir, que recomiende las acciones a realizar para obtener los resultados y objetivos de negocio esperados.
2. Sistemas de planificación de la producción en cadena de suministro: por lo general, son compañías con producciones en serie de gran volumen que deberán ser capaces de ajustar sus procesos operacionales para corregir sus planes de producción y reaprovisionamiento en tiempo récord.
3. Digitalización y automatización de procesos de producción, logística y almacén: los procesos estarán orquestados de manera automática y podrán ser ejecutados desde cualquier tipo de aplicaciones móviles, incluso, gracias al IoT, podrán ser monitorizados en tiempo real. Esto planteará una ventaja competitiva a las empresas de automoción 4.0 respecto a aquéllas con métodos manuales e intensivos.
4. Entornos colaborativos entre empresas: sistemas como EDI, portales colaborativos o servicios web dominarán el espacio de integración inter-compañía y permitirán que las transacciones viajen de compañía en compañía sin intervención manual.
5. Modelo de indicadores: el cuadro de mando integral e inteligente de una compañía no sólo monitorizará todos los indicadores clave del negocio, sino que será capaz de establecer con exactitud la relación entre ellos, de forma que la organización pueda actuar de manera ágil ante cualquier cambio en la tendencia.
6. Internet de las Cosas: cuando hablamos de Internet de las Cosas en Industria 4.” hablamos principalmente de M2M (machine to machine http://neteris.com/tendencias/m2m/) de máquinas, de medios de transporte, de palés o incluso de *SKUs.
7. Migración a entornos o Servicios en la Nube: entre las ventajas destacadas de este modelo se encuentran la facilidad de aprovechar economías de escala que de manera individual no se podrían obtener, reaprovechar las mejores prácticas sectoriales sin tener que ‘reinventar la rueda’ y reducir costes operativos.
8. Big Data: el éxito en este ámbito pasa por tener un conocimiento mayor del consumidor final de manera que se puedan anticipar decisiones de negocio.
9. Movilidad: la necesidad de que el negocio sea móvil, no sólo será obligatoria para adaptarse a la realidad de que existirán más de 30 billones de dispositivos, sino como elemento de competitividad y reducción de costes.
10. Ecosistemas: en los últimos años se está consolidando una tendencia en los negocios por la cual las compañías se agrupan en ecosistemas de valor en el que cada integrante es excelente en su parte de la cadena. De esta manera se produce un cambio de paradigma por el cual las compañías no competirán entre sí, sino que se producirá entre ecosistemas de empresas.

Ignacio Romero, director general de Neteris.

Son grandes los retos a los que se enfrentan las empresas de manufacturing hacia esta transformación digital. Sin embargo, y como está quedando patente en los últimos años, los beneficios que aportará la digitalización a las compañías son cuantiosos y podrán ser apreciados de inmediato

Ignacio Romero, director general de Neteris
Interempresas
15 Febrero 2017

10 de febrero de 2017

Nueva norma de cajas de EPS-airpop para alimentos frescos y congelados

UNE 53933. Plásticos. Poliestireno expandido (EPS). Cajas para el transporte de productos alimentarios. Características y métodos de ensayo

Las cajas de poliestireno expandido (EPS por sus siglas en inglés) y ahora ya conocido también por airpop, son un envase tradicional en España para las cajas de pescado. Además de este uso, que es el más extendido, están siendo el envase de referencia para la exportación de otros productos frescos y congelados como las verduras. Su capacidad de aislamiento y su resistencia mecánica hacen del eps-airpop un producto ideal para el brócoli o las lechugas.


Era una reivindicación histórica del sector de la fabricación de estas cajas, que hubiera una referencia, una norma, que ayudara al comprador a elegir la caja adecuada para su producto y condiciones de transporte; así el único criterio de compra no sería el precio (para el profano aparentemente todas las cajas parecen iguales). Para ello, se ha creado la norma UNE 53933


Esta norma, de momento voluntaria, y susceptible de ser certificada por tercera parte, aporta las siguientes ventajas principales:
  • Da uniformidad a los datos de etiquetado: todos los fabricantes que declaren conforme a la norma darán los mismos datos del producto basados en los mismos criterios prestacionales, garantizando al cliente un comportamiento adecuado a su uso.
  • Facilita la trazabilidad y por lo tanto la adecuación a la legislación de Buenas prácticas de fabricación de productos en contacto con alimentos (Reglamento EC Nº 2023/2006). Mejorando así la seguridad y el control en la fabricación, transporte y uso mediante una identificación rápida y fácil.
  • Incluye referencias a la normativa sanitaria. Aún son muchos los compradores que desconocen las exigencias de la regulación de plásticos en contacto con alimentos. En la norma se hace referencia a ella para comprobar su cumplimiento.
  • Hace recomendaciones de manipulación y almacenamiento. Muchos de los problemas de rotura de cajas vienen provocados por un uso inadecuado de las mismas: exceso de carga, mayor apilamiento del recomendado, tracción de los laterales… La norma regula en su etiquetado las prestaciones máximas que garantiza el fabricante y relaciona las precauciones que se deben tener en el almacenamiento y el uso.
Los fabricantes de este sector esperan que esta norma sea ampliamente implantada para conseguir la seguridad y la confianza que proporcionan los productos certificados. La exigencia de su cumplimiento facilitará el proceso de compra en grandes superficies, lonjas, y empresas envasadoras de todo tipo de alimentos frescos o congelados.

Para más información http://www.envase-eps.com/

Redacción Interempresas
07 Febrero 2017

19 de diciembre de 2016

Tecnopackaging pondrá en valor los residuos del cultivo del plátano de Canarias


El pasado 14 de septiembre de 2016 se celebró en la Universidad de las Palmas de Gran Canaria el comienzo del proyecto Baqua con la reunión de las seis entidades participantes. Este proyecto europeo, que tiene un presupuesto de 1,6 millones de euros, en el que colaborarán seis socios, tiene como objetivo revalorizar los residuos de la producción de plátano de Canarias, extrayendo fibras y proteínas con los que realizar aditivos para bioplásticos y alimentación para peces.

El papel de Tecnopackaging en el proyecto consiste en incorporar las fibras extraídas a film biobasado y biodegradable, con el objetivo producir un film reforzado, más sostenible y en línea con la apuesta europea por la economía circular. Este nuevo film reforzado se utilizará para fabricar bolsas de pienso para peces y fundas protectoras para la bananera.

Tecnopackaging es una empresa de base tecnológica cuya actividad está orientada hacia los materiales poliméricos avanzados y sus procesos de transformación, para obtener piezas plásticas industriales y envases. Una de sus principales líneas innovadoras se encuentra en la producción con matrices que provienen de la biomasa. Los productos activos biobasados y biodegradables son, en estos momentos, objeto de patente en desarrollo.

El proyecto Baqua ha sido cofinanciado por el programa europeo Life, que es el único instrumento financiero de la Unión Europea dedicado, de forma exclusiva, al medio ambiente. Su objetivo general para el período 2004-2020 es contribuir al desarrollo sostenible y al logro de los objetivos y metas de la Estrategia Europa 2020 y de las estrategias y planes pertinentes de la Unión en materia de medio ambiente y clima.

Interempresas
05 Diciembre 2016

18 de diciembre de 2016

Automatización y Packaging: análisis de la situación del sector

Hoy en día prácticamente todos los productos alimenticios están en contacto con robots durante su fase de producción, especialmente en el proceso de packaging. Los robots de alta velocidad están experimentando un continuo boom en aplicaciones de packaging, haciendo picking de productos, identificándolos a través de sistemas de sistemas de visión, recogerlos en la mayoría de casos en movimiento, orientarlos y colocándolos de forma precisa en el lugar de destino deseado, el cual en muchos casos está también en movimiento, según Intra Automation.

Robot Delta Autonox24 Hygienic Design (HD).

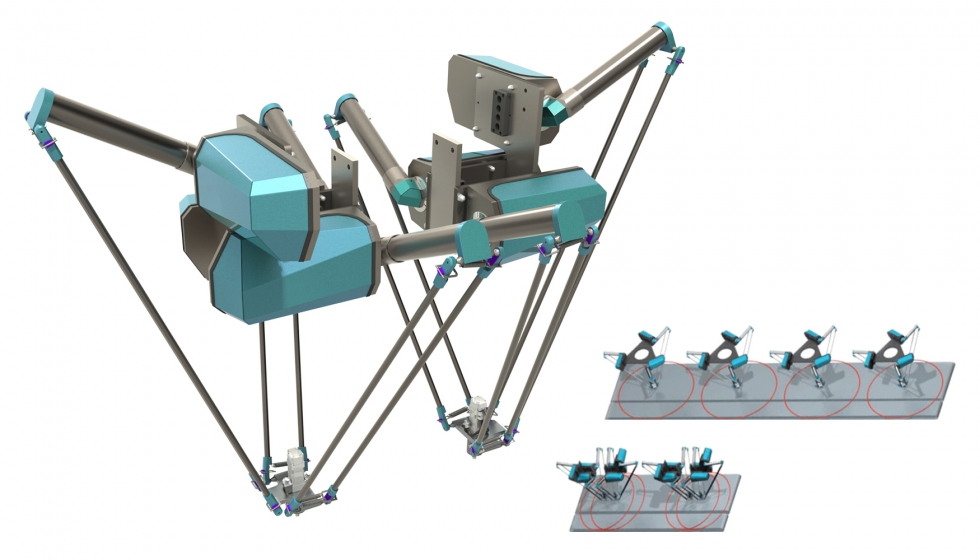
Los robots Delta (arañas) por su cinemática son ideales para realizar estas tareas, pues su limitación está en el peso del producto, siendo muy adecuado para productos de poco peso y delicados. Adicionalmente, en las líneas picking es necesario poder cambiar con cierta frecuencia la forma tanto del producto como del soporte que tiene que recibir el producto. Los robots Delta son altamente flexibles y se puede adaptar fácil y rápidamente a dichos requisitos del entorno gracias a su flexibilidad, muy superior al de los sistemas de packaging tradicionales. Pero no se trata únicamente de mecánicas, también debe ir acompañado de un software igual de rápido y flexible.

Robot Delta Autonox RL5 (5 ejes) en aplicación de encajado.

La firma alemana Autonox24 cuenta con una amplia familia de robots delta, que comprenden desde robots de 3 ejes hasta 5 ejes, capacidades de carga de hasta 50 kilos para algunos de sus modelos, y una gama de robots delta con protección IP69K Hygienic Design para las aplicaciones más exigentes.
Robot Delta Autonox RL5 (5 ejes).
Robot Delta Autonox24 Hygienic Design (HD).

Otra de las problemáticas comunes del sector es la falta de espacio en las instalaciones, es donde la firma holandesa ABI destaca con su solución ABI Delta Wide, que permite ahorrar hasta un 50% de espacio frente a soluciones tradicionales.

Robot Wide Delta ABI.

Desventajas de un sistema clásico PLC con Motion Control
En la mayoría de sistemas empleados en las líneas packaging y pick&place, un PLC con Motion Control es el encargado del movimiento del robot. Esto significa que un sistema de control robótico está basado en una transformación (posición y aceleración) y un ciclo de interpolación. Los comandos Motion se ejecutan de modo secuencial por medio de módulos de función. Por tanto, el desarrollador ha de combinar funcionalidades típicas de robot como trayectorías, jogging y seguimiento de objetos basados en estos comandos que requieren de un proceso muy costoso en términos de tiempo y dificultad.
  • Dificultad para generar estrategias de pick&place en entornos dinámicos. Además, la optimización de estas trayectorias es un paso extremadamente crítico dado que son las que marcan la auténtica diferencia y el valor añadido de una línea frente a la competencia, afectando críticamente a la producción.
  • Desperdician gran cantidad de recursos hardware que deben emplearse en funciones básicas del robot en lugar de destinarse en obtener ventajas competitivas que permitan optimizar la producción
  • Problemas de integración: sistemas de referencia como la cinta transportadora y sus diferentes niveles, por ejemplo, tienen que ser alineados mecánicamente de forma muy precisa puesto que son horizontales entre sí. También se deben afrontar enormes complejidades en cuanto al procesamiento de imágenes.
  • Costes económicos elevados por la ingeniería necesaria tanto para mantener el proyecto como para actualizarlo.
Requisitos de un sistema de control de packaging y pick&place
  • Programación amigable para el usuario para implementar la aplicación de forma rápida y sencilla
  • Rendimiento mejorado para la obtención de ciclos más cortos
  • Reducción de tiempos y costes de ingeniería y minimización de riesgos
  • Solución flexible y más competitiva.
El sistema de control robótico inteligente KeMotion Packaging de Keba, dar respuesta a estas necesidades gracias a sus puestas en marcha en tiempo récord. KeMotion Packaging es un sistema flexible y escalable que combina el control robótico inteligente y el clásico motion control, todo ello en una única plataforma hardware. Además, cuenta con un lenguaje robótico de alto nivel llamado Kairo, con el que se pueden crear patrones de movimiento de forma completamente intuitiva, poniendo a disposición del usuario numerosos asistentes preconfigurados que le ayuden y acompañan durante la generación del programa.

Plataforma de control robótico Keba KeMotion D3.

Este tipo de proyectos no está exento de riesgos, ya que el dimensionamiento y la estrategia son críticos para garantizar el éxito de la aplicación. Es por ello que el simulador offline de Keba KeMotion permite reducirlo a su mínima expresión, permitiendo planificar proyectos de plantas de producción y líneas completas, simulando su rendimiento real incluso antes de contar con la instalación robótica.

Por último y no menos importante, la vida útil y el consumo de cualquier máquina o dispositivo se tienen en cuenta cada vez más. Uno de los objetivos principales de Keba Intelligent Motion es la prevención eficiente de los bruscos procesos de inicio y parada que se producen por interrupciones repentinas del robot. Como resultado, se reducen las vibraciones y el consumo.

Interempresas
28 Octubre 2016