Mostrando las entradas con la etiqueta interempresas. Mostrar todas las entradas

9 de junio de 2020

Estrategias para el reciclado de productos plásticos con alto valor añadido

Los plásticos continúan constituyendo actualmente la opción más sostenible a los múltiples sectores en donde se emplean, tales como envase y embalaje, automoción, sanidad, construcción, textil, etc., ya que por su bajo peso y facilidad de transformación, su huella de carbono es a menudo menor que la del resto de materiales alternativos como vidrio, metales, y cerámica. Si estos materiales son dispuestos y separados correctamente tras su vida útil, también se suma su alta capacidad de reciclado y valorización, que a su vez disminuye aún más su huella de carbono, así como su coste, lo que los hace incluso más atractivos para múltiples aplicaciones. Aunque en algunos casos sus propiedades deberán ser modificadas.

El principal reto a la hora de enfrentarse a los residuos de los productos fabricados con materiales plásticos es la correcta separación en flujos adecuados para su reciclado o valorización, previniendo de esta forma que acaben en vertederos, o peor aún, en espacios naturales. Una vez separado los distintos flujos de materiales plásticos, existen varias estrategias para su tratamiento y recuperación, que dependerán principalmente de su composición, procedencia y aplicación final deseada, ya que en cada caso se deberá seguir una metodología para garantizar que el producto final cumpla con los requisitos exigidos por el sector en el que se empleen estos materiales. 

Algunas de las principales estrategias son: reciclado mecánico (obtención de plásticos), reciclado químico (obtención sustancias) y valorización energética (obtención de energía). De éstas, las más comunes a nivel mundial son el reciclado mecánico y la incineración con recuperación de energía, aunque el reciclado químico cada vez está ganando más terreno.

Reciclaje vs. Incineración
Tradicionalmente, el proceso de reciclaje mecánico se ha reservado para flujos muy definidos de materiales plásticos, como monomateriales, y plásticos relativamente limpios, mientras que la incineración con o sin recuperación energética se ha empleado para el resto de materiales, como productos con composición compleja (multicapas, sobremoldeados, etc.), flujos no regulados y fracción mixta, y materiales muy sucios. 

Esta tendencia está cambiando, al mejorar las tecnologías de separación y descontaminación, mejora en los sistemas de gestión de residuos, y la optimización de las tecnologías de reciclado químico y su capacidad. El principal inconveniente de los procesos de reciclaje mecánico es que los materiales obtenidos son comúnmente considerados de menor calidad y destinados a productos con menor valor añadido o menores prestaciones, tendencia que también está cambiando gracias al Upcycling, o Suprareciclado, en donde el material obtenido puede tener las mismas prestaciones que el original o incluso mejores. 

El término de Upcycling también es empleado actualmente para hacer referencia al reciclado químico, en donde a partir de los residuos plásticos difíciles de reciclar de forma mecánica, se obtienen monómeros, fibras y otras sustancias de alta calidad y pureza, que pueden emplearse nuevamente como materia prima en la fabricación de productos plásticos de alto valor añadido.

Reciclabilidad
Que un material sea considerado como ‘reciclable’ depende de diversos factores. En el caso de los materiales plásticos, el principal requisito es que sean termoplásticos, es decir, que puedan volver a fundirse y procesarse en un equipamiento convencional. Siguiendo esta premisa, la gran mayoría de los materiales plásticos son reciclables. 

Sin embargo, para garantizar que esto sea viable a nivel industrial, debe existir un flujo suficientemente elevado de residuos de cada material, fácilmente separable de otros, lo cual hasta ahora no es algo posible, al menos en cuanto a residuos post-consumo, debido a la alta diversidad de materiales y composiciones. 

De este tipo de residuos, los principales flujos que se pueden encontrar en cantidades suficiente para su reciclado son las poliolefinas (LDPE, HDPE y PP) y el PET, la mayoría procedentes del sector del envase y embalaje, recolectados en el contenedor amarillo. Adicionalmente, existe un creciente flujo de materiales post-consumo de otros orígenes, como el sector eléctrico-electrónico, construcción y automoción, correspondientes a materiales técnicos y/o reforzados, compuestos principalmente por matrices como PP, PVC, PC, ABS, HIPS, PBT, entre otros. Estos nuevos flujos permiten la recuperación de materiales de altas prestaciones y reducen su disposición en vertederos.
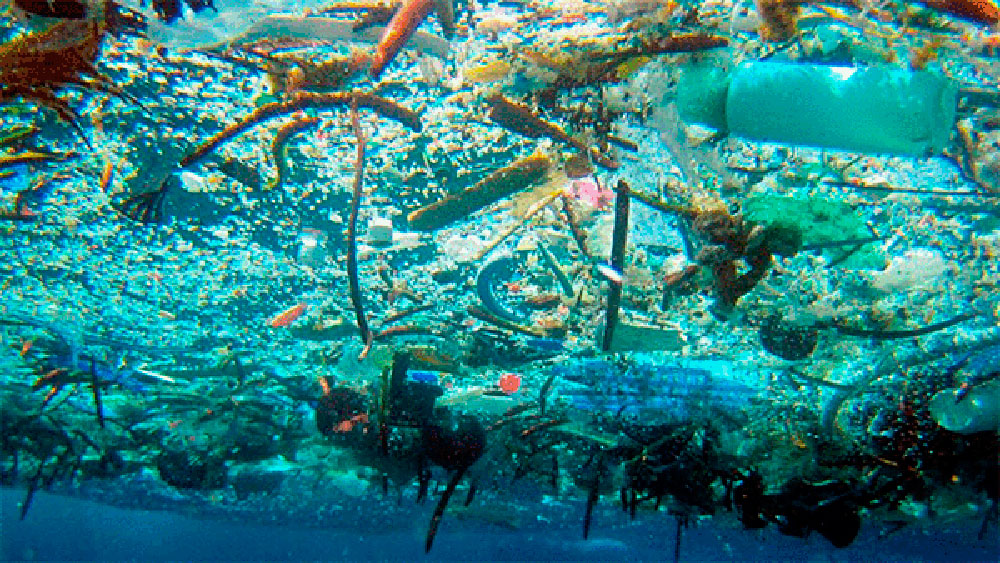
Fig.1. Flujo de material mixto recuperado de basuras marinas.
Mejora de propiedades: Upcycling
Tras la recolección de materiales plásticos, ya sean de fuentes post-consumo o post-industrial, para su uso como materia prima para la elaboración de otros productos, se deben tener en cuenta nuevas consideraciones, principalmente referentes a normativa y legislación aplicable a estos nuevos productos.

Tras cada fase de transformación y uso, los materiales plásticos sufren distintos procesos de descomposición y oxidación (p. ej., por exposición a sol, calor, humedad, etc.) que van mermando sus propiedades mecánicas y apariencia, y el proceso de reciclado mecánico no es la excepción. De ahí que comúnmente los productos fabricados a partir de materiales reciclados suelan tener menores prestaciones. 

Sin embargo, esto puede prevenirse mediante el uso de sistemas de aditivación, mejorando en una notable medida el desempeño de dichos materiales. En función del mecanismo de descomposición de los plásticos (oxidación, hidrólisis, etc.) se emplea la sustancia adecuada para prevenir o minimizar dicho proceso.

El proceso de Upcycling durante el reciclado mecánico contempla tanto la restauración de propiedades mecánicas como propiedades reológicas, reducción de olores y mejora del aspecto visual. Para ello se incorporan sistemas de aditivación para mejorar dichas prestaciones, como lo son cargas minerales o fibras, modificadores de impacto, agentes compatibilizantes (sobre todo en caso de mezclas o materiales compuestos), agentes blanqueantes, ignífugos, fragancias, extensores de cadena, entre otros.
Fig. 2. Mejora de propiedades mediante el uso de sistemas de aditivación especiales.
El Upcycling de flujos reciclados se realiza siempre buscando tanto el cumplimiento de la normativa aplicable al producto, referida principalmente a su desempeño mecánico, así como el cumplimiento de la legislación del sector. 

Por ejemplo, en productos en donde se vaya a emplear un material plástico reciclado en la fabricación de un envase para contacto alimentario, se deberá primero separar bien los flujos adecuados para este fin y aplicar distintos procesos de lavado y descontaminación, junto a un posterior análisis para certificar su seguridad. 

O en caso de que los materiales vayan a emplearse en una aplicación de mayor valor añadido, como en el sector de la automoción, además de la correcta selección del flujo y su tratamiento, puede que sea necesario una modificación del material mediante la adición de ciertos aditivos que garanticen que el producto acabado cumpla con el desempeño exigido. 

También se debe asegurar que en el producto final no existan sustancias heredadas procedentes del material reciclado (halógenos, metales pesados, etc.), que eran de uso común hace algunos años como parte de algunos sistemas de aditivación, pero cuyo uso está restringido actualmente por legislaciones más recientes debido a su alto riesgo.

Descontaminación y reducción de olores
Durante el reprocesado y la respectiva mejora de propiedades mecánicas y reológicas, puede también realizarse un proceso de descontaminación y eliminación de olores para mejorar la percepción del producto final, principalmente cuando se trata de materiales post-consumo.

En el caso de la descontaminación se puede realizar de dos maneras: eliminación de sustancias volátiles y eliminación de contaminantes infusibles. El proceso de devolatilización emplea agentes de lavado como agua, dióxido de carbono, o surfactantes especializados, que extraen las sustancias volátiles causantes de los malos olores en los plásticos reciclados. Mientras que el proceso de eliminación de sólidos e infundidos, emplea sistemas de filtrado del material fundido. Ambos procesos se realizan en continuo, en extrusoras tanto mono-husillo como doble-husillo.

Upcycling en Aimplas
El proceso de Upcycling de un material plástico reciclado con previsiblemente bajas prestaciones, comienza con la predicción y evaluación de las propiedades que se verán afectadas en el material reciclado tras su procesado y que afectarán su desempeño (resistencia al impacto, color, olor, fluidez, etc.). Este análisis se hace principalmente a partir del conocimiento de los materiales plásticos y sus mecanismos de degradación, así como mediante el análisis cualitativo y cuantitativo de muestras de control. En caso de no realizar este análisis inicial, el proceso de Upcycling puede que no sea efectivo, acarreando gastos innecesarios de aditivos, tiempo y energía.

En función de las propiedades que se han detectado como más afectadas y que son críticas a la hora de obtener un producto de alta calidad, se realiza la selección del sistema de aditivación adecuado para contrarrestar los efectos de la degradación causantes del bajo desempeño mencionado. Para determinar la combinación y contenido óptimo de cada aditivo, es recomendable realizar un estudio a baja escala, por ejemplo en un mezclador interno de laboratorio, que permite observar el efecto en el torque, y por consiguiente en la viscosidad, de los aditivos empleados. 

Posteriormente, la formulación óptima puede ser escalada a sistema de mezclado en continuo para obtener el producto reciclado mejorado, seguido por una comprobación de que se han alcanzado todos los requisitos exigidos por la aplicación. En caso de que estos requisitos no se hayan alcanzado en su totalidad, se puede realizar a una fase de optimización, con un ajuste más fino de los sistemas de aditivación empleados, así como de las condiciones de mezclado.
Fig. 3. Estudio de aditivación en mezclador interno.
En Aimplas se han llevado a cabo múltiples proyectos relacionados con el Upcycling de materiales reciclados, procedentes de múltiples fuentes de residuos. Por ejemplo, proyectos como Oceanets (EASME) y Repescaplas (Fundación Biodiversidad) buscan la reutilización de materiales procedentes de basuras marinas, compuestos principalmente por PET, PA, PP y PS, con una alta degradación por su exposición a los elementos. Para ello, el principal objetivo a la hora de tratar estos materiales es la mejora de sus propiedades reológicas, restaurando el peso molecular, lo que a su vez mejora las propiedades mecánicas. Estas mejoras permiten emplear un material altamente degradado en productos de alto valor añadido, como pueden ser textiles de alta gama.

En otro tipo de proyectos como Remadyl (H2020) y Nontox (H2020), se busca la eliminación de sustancias heredadas, catalogadas actualmente como nocivas, tales como estabilizantes en base plomo y ftalatos en PVC, e ignífugos halogenados en plásticos técnicos. Para la eliminación de estas sustancias se recurre a las técnicas de filtrado y devolatilización mencionadas anteriormente, obteniendo productos “rejuvenecidos” que pueden emplearse en múltiples aplicaciones, cumpliendo con la legislación actual.

Además de la participación en una gran variedad de actividades de investigación relacionadas con la obtención y uso de plásticos reciclados, Aimplas también es participa en procesos de certificación de proveedores y fabricantes de materiales plásticos, siendo auditor acreditado EuCertPlast, y laboratorio autorizado en acreditaciones Angel Azul y Recyclass.

Aimplas desarrolla estas investigaciones en línea con su compromiso con la sostenibilidad medioambiental. Gracias a ello, las empresas del sector pueden introducir los criterios de la Economía Circular en su modelo de negocio y convertir los cambios legislativos que les afectan en oportunidades para mejorar su eficiencia, reducir su impacto ambiental y aumentar su rentabilidad económica. En este sentido, Aimplas también investiga en ámbitos como los materiales y productos biodegradables, el uso de biomasa y CO2.

Vanessa Gutiérrez Aragonés, del Grupo de Reciclado Mecánico, Aimplas
Interempresas
20/05/2020

20 de febrero de 2020

Un envase totalmente reciclable

El embalaje debía estar hecho de un monomaterial de polietileno, que es un requisito previo para el reciclaje

Después de casi cuatro años de desarrollo, Mondi y Werner & Mertz presentaron una nueva innovación patentada en 2019: una bolsa 100% reciclable con paneles decorativos desmontables. La bolsa reemplaza el envase flexible convencional para los productos de la marca Frosch. El diseño pionero supera muchas deficiencias del proceso de reciclaje y es el resultado de un esfuerzo conjunto de Werner & Mertz, Mondi, EPEA Suiza (Cradle to Cradle), Der Grüne Punkt - Duales System Deutschland e Institut cyclos-HTP.


En 2014, Werner & Mertz decidió desarrollar un embalaje reciclable en su sentido más amplio. Esto era antes de que las empresas de bienes de consumo de rápida rotación (FMCG) consideraran el compromiso con la sostenibilidad como un elemento indispensable para el valor de la marca. Varios proveedores de envases les dijeron que no se podía hacer realidad. Entonces conocieron a Mondi.

El proyecto era realmente ambicioso. No se trataba de desarrollar envases de plástico flexible que sólo son teóricamente reciclables, envases que probablemente acaben en vertederos. Más bien, el objetivo del diseño era “aplicar la ingeniería inversa” al proceso de reciclado: crear un envase adecuado para cada etapa del proceso de reciclado.

Los desafíos del verdadero reciclaje
Un paso crucial y a menudo descuidado en el proceso de reciclaje es la clasificación. Si no se clasifican los envases recogidos en flujos de material que los recicladores puedan utilizar, se produce un descenso del reciclado, es decir, la producción de material reciclado que ya no es adecuado para su aplicación original. “Si se quiere evitar un escenario de 'entrada y salida de basura'”, explicó Immo Sander, director de desarrollo de envases del Grupo Werner & Mertz, “toda la cadena de valor debe estar alineada, desde los productores de envases, pasando por los actores en la clasificación y el reciclaje, hasta los compradores de material reciclado”. Este es el objetivo de la Iniciativa Recyclate que Werner & Mertz lanzó en 2012.

Con el fin de desarrollar embalajes que produjeran material reciclado de alta calidad, Werner & Mertz y Mondi consultaron a múltiples expertos en reciclaje: Der Grüne Punkt - Duales System Deutschland, EPEA Suiza así como Institut cyclos-HTP para su posterior certificación.

El embalaje debía estar hecho de un monomaterial de polietileno, que es un requisito previo para el reciclaje. Nuestra colaboración con Werner & Mertz muestra, de la mejor manera posible, cómo los retos pueden convertirse en soluciones", dijo Jens Kösters, director de servicios técnicos de Mondi Consumer Goods Packaging, “Probamos diferentes materiales hasta llegar a un concepto de diseño para el reciclaje que convenció a todos en cada punto de la cadena de valor. Además, el concepto ofrece claras ventajas relacionadas con la resistencia del sellado y el volumen máximo de llenado".

Reinhard Schneider, CEO Werner & Mertz, “desviste” la bolsa Frosch.
Un salto de gigante: una bolsa con paneles decorativos desmontables
Se le dio un toque final para resolver el problema del reciclaje de materiales plásticos impresos. La bolsa tiene dos capas. “Vestimos la bolsa con una llamativa 'prenda exterior' que lleva impreso el diseño de la marca en la parte delantera y la información para el consumidor en la parte trasera”, dijo Sander. “Cuando la bolsa está vacía, la'desvestimos' automáticamente triturando y clasificando los dos componentes en flujos de reciclaje separados”.

La bolsa patentada es ahora 100% reciclable. El material está libre de cola o adhesivo. El caño y la tapa también están hechos de polietileno, lo que significa que el material reciclado será equivalente en calidad al material original.

Redacción Interempresas
06 Febrero 2019

14 de enero de 2019

Reciclado circular de embalajes industriales de poliolefinas

Alemania y España, aliados estratégicos en la economía circular

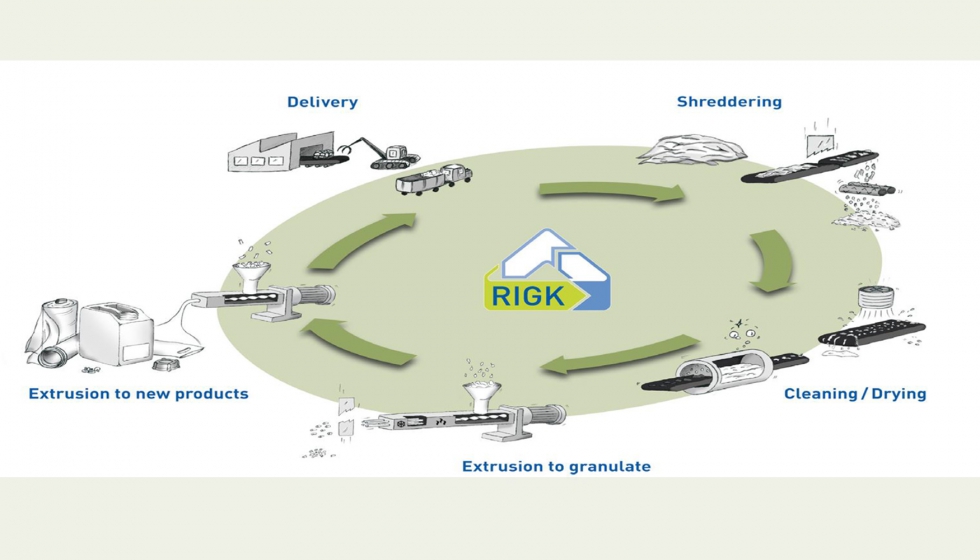
Rigk, creada por la industria y para la industria, fue promovida hace 25 años por empresas como BASF, Dow, Ineos, Lyondellbasell, Maüser, Nordfloien, Schutz Packaging Systems y SL Packaging, todas ellas empresas comprometidas con la sostenibilidad.

Responsable en Alemania de ocho Sistemas Colectivos de Gestión Ecoeficientes para un amplio abanico de flujos de plásticos: industriales, comerciales y agrícolas, Rigk se ha ganado la confianza y goza de la credibilidad entre sus clientes del sector de la química, plásticos, agricultura y ganadería.

La Economía Circular no tiene fronteras. Rigk dispone de filiales en Chile y Rumanía y ha elegido a la empresa española Sintac Recycling como su partner para iniciar e implantar sus actividades en España. Sintac, como agencia de Rigk en España, ha diseñado este año 2018 dos proyectos vinculados a los plásticos y la economía circular: Chemcircular y Celia, en el ámbito del reciclado de los embalajes industriales rígidos y flexibles de poliolefinas y de la certificación, respectivamente.

Reciclado circular.

Inspirados en la experiencia de Rigk en Alemania, e integrados en la filosofía Sintac de reciclado circular de plásticos, los nuevos proyectos tienen por objetivo traducir en realidades concretas, en iniciativas voluntarias, el compromiso global de las empresas con la economía circular, el responsible care, la RSC, para demostrar la actitud proactiva en España de la industria química y de los plásticos.

Ambos proyectos se enmarcan en la Estrategia de la Comisión europea de los Plásticos y la Economía Circular, conjugando los elementos clave para el éxito con ambas iniciativas: cierre del ciclo del reciclado, trazabilidad y aseguramiento de las buenas prácticas ambientales con certificación por tercera parte.

En resumen, se han unido los conocimientos y la experiencia de Rigk en Alemania en Sistemas Colectivos de gestión de plásticos, con los conocimientos de la realidad española, la experiencia y la capacidad de tratamiento para plásticos de diferentes orígenes, que proporcionan las instalaciones y los profesionales que conforman el equipo de Sintac Recycling en España.

En Alemania la organización Rigk acaba de cumplir 25 años con el lema: Rigk Pointing the way. Gentle on resources. For our Environment.

Redacción Interempresas
16 Noviembre 2018

26 de noviembre de 2018

La Fundación para la Economía Circular publica su ‘Position Paper’ sobre la Estrategia Europea de Plásticos

La política europea en materia de plásticos se caracteriza, a día de hoy, principalmente por dos iniciativas: la Estrategia Europea para el Plástico en una Economía Circular, y la Propuesta de Directiva relativa a la reducción del impacto ambiental de determinados productos de plástico, publicadas en enero y mayo de este año, respectivamente, por la Comisión Europea.

La Fundación para la Economía Circular (FEC) ha publicado su documento de posición al respecto, el cual puede descargarse completo aquí.


En síntesis, la FEC considera que:
  • Se necesitan definiciones más precisas, desarrollar criterios de eficiencia, mecanismos de certificación y estándares de calidad de los materiales recuperados.
  • Es prioritario implementar con rigor las obligaciones jurídicas europeas ya existentes en relación con los plásticos.
  • Las medidas legislativas que se tomen en cuanto al tipo y alcance de productos plásticos, los entornos donde los residuos plásticos terminan, las estricciones de comercialización, las restricciones de consumo y requisitos de marcado, y en relación con los objetivos de recogida separada, deben estar basadas en estudios independientes y rigurosos sobre los impactos ambientales, económicos, sociales y de seguridad e higiene alimentaria.
  • Es importante una política europea más estricta sobre los microplásticos.
  • Es urgente impulsar una política a favor de la demanda de los plásticos reciclados. En este sentido, se necesitan más medidas para desarrollar el mercado de materias plásticas recicladas, por ejemplo, es imprescindible fomentar su uso por parte de las administraciones en el ámbito de las compras públicas.
  • Es necesario una estrategia de ayudas para la Transición.
  • La aplicación de la RAP a la mayoría de los productos en plástico de un solo uso es justificada, pero el cálculo de los costes a cargo de los productores es complejo y poco preciso. Hay que tener en cuenta que las administraciones, ciudadanos y consumidores también tienen una responsabilidad en el problema de las basuras marinas, de ahí que se necesiten también medidas y acciones de prevención que involucren a todos los agentes implicados.
  • Es imprescindible el diálogo entre todos los agentes implicados.
  • Es importante una actuación a nivel global. En este sentido animamos a seguir los trabajos de la 'Plataforma Global de Plásticos', lanzada el 25 de septiembre 2018 por la Comisión Europea y el PNUMA.
Contexto
  • Anualmente se generan en Europa unos 25,8 millones de toneladas de residuos plásticos y menos del 30% de ellos se recogen para su reciclado.
  • Especialmente, en la UE entre 150.000 y 500.000 toneladas de residuos de plástico acaban cada año en los océanos.
  • Se estima que el 95% del valor de los envases de plástico, a saber, entre 70.000 y 105.000 millones EUR al año, se pierde para la economía tras un muy corto ciclo de primer uso.
  • En la actualidad, la demanda de plástico reciclado solo representa alrededor del 6% de la demanda total de plástico en Europa.
Interempresas
20 Noviembre 2018

7 de octubre de 2018

El diseño de un envase de Greiner Packaging recibe el German Packaging Prize for 2018

En Turquía, Ayran, una refrescante bebida salada de yogur, se consume tradicionalmente en un envase con forma de vaso de cobre. El nuevo vaso de plástico imita este recipiente de bebida tradicional y lo hace destacar en la estantería, al mismo tiempo que destaca las características del producto a través de su diseño. Este hecho también fue apreciado por el jurado del German Packaging Prize. Según los expertos, el nuevo diseño atrae a un gran grupo objetivo para una bebida tradicional, con el color blanco del vaso y un fácil y cómodo manejo del recipiente.

Greiner Packaging es responsable: en 2015, BMI se dirigió a Greiner Packaging con una solicitud para darle a su popular bebida Ayran una nueva imagen. A través de una colaboración con el cliente, el equipo de Greiner Packaging, a través de Despro, su departamento interno de diseño y prototipado, desarrolló un vaso que refleja la tradición de Ayran con una imagen más moderna. El desafío consistió en crear el vaso de plástico lo más parecido al diseño del recipiente original.


Las hendiduras en la superficie del vaso son, como también lo fue en el envase original, de diferentes tamaños. Plasmar esta individualidad a un producto producido en masa requirió un alto grado de conocimiento técnico. Del mismo modo, las hendiduras en una taza inyectada hacen que sea más difícil de extraer del equipo. Sin embargo, gracias al intenso trabajo de desarrollo, se superaron todos los desafíos y el diseño del vaso impresionó al cliente. Aparte de este envase ahora galardonado, que se vende a través de la venta minorista, también se usa una taza de color cobre.

Datos de encase:
  • Contenido: 250 ml
  • Material: PP
  • Tecnología: moldeo por inyección
  • Decoración: IML
  • Colores: blanco, cobre.
Interempresas
01/10/2018

Antioxidantes, biocidas y repelentes de origen natural

Estrategias naturales para la protección de productos plásticos

En la sociedad actual existe un creciente interés por el uso de alternativas naturales y sostenibles en múltiples ámbitos, como productos alimentarios con aditivos naturales, empaques sostenibles, transporte ecológico, etc. Este interés está ligado a diferentes factores, como cambios en la legislación, preocupaciones generales para la salud, o simplemente siguiendo tendencias y modas, y cualquiera sea la razón, el sector de los plásticos no es la excepción. Y este aspecto cobra mayor importancia cuando se trata de plásticos biodegradables, cuyos productos de descomposición deben ser también respetuosos con el medioambiente y completamente degradables de forma biológica.

Una de las principales acciones en este sentido, ha sido el uso de pigmentos naturales basados en óxidos metálicos, que ocurren de forma natural, como reemplazo a las sales y óxidos metálicos en base Cadmio y Plomo, y muy común en las últimas décadas debido a la restricción de uso de estos últimos. Optar por cargas de origen natural como fibras y harinas procedentes de fuentes celulósicas (cáñamo, sisal, cáscaras de frutos secos, residuos agro-forestales y madereros, etc.), en lugar de fibras de vidrio y cargas minerales es otra de las opciones preferidas. Al reemplazar las cargas minerales por naturales, además de aportar un alto valor añadido, también suele apreciarse a una reducción en coste de materia prima, así como una reducción en la densidad del producto. Estos productos obtenidos al mezclar plásticos con cargas naturales son los llamados WPC (Wood Plastic Composites), muy populares en el sector de la construcción y jardinería.

Además de pigmentos, cargas y refuerzos, podemos encontrar muchos otros aditivos de origen natural (algunos ya en el mercado y otros en proceso estudio) aportando diferentes tipos de prestaciones a los productos plásticos, ya sea para facilitar su procesado (lubricantes, plastificantes, ayudas de proceso), mejorar su apariencia y desempeño (antiestáticos, anti-fogging, mejoradores de brillo, aromas), protegerlos ante diversos factores o alargar su vida útil.

En comparación con los sistemas de aditivación convencional, los aditivos procedentes de fuentes renovables en productos plásticos tienen las siguientes ventajas:

En su mayoría presentan muy baja toxicidad para humanos y mamíferos, siendo algunos de ellos comestibles, y pudiéndose emplearse en sectores como alimentación, cosmética y juguetes, además de en los sectores de automoción, agricultura, eléctrico-electrónico, construcción, etc.

No presentan riesgos ambientales significativos si migran al suelo o agua, por ejemplo, al ser usados en productos agrícolas como geomembranas y films agrícolas, sistemas de riego, tutores, etc., o en productos marítimos como boyas y flotadores, embarcaciones de ocio, etc.

Son en su mayoría biodegradables, permitiendo su uso en plásticos biodegradables.

Permiten aportar un valor añadido al producto, incrementando su sostenibilidad, y adaptándolo al cambiante mercado, cuya principal tendencia va orientada hacia productos más ecológicos, seguros y con menor impacto ambiental.

Protección natural
Al hablar de protección de plásticos se debe tener en cuenta tanto la protección durante su procesado, como durante su uso. En el primer caso se busca prevenir los procesos de degradación termo-oxidativa o hidrolítica, y en el segundo se trata de la protección ante la luz, microorganismos (bacterias, hongos y microalgas), insectos y animales de mayor tamaño (principalmente roedores), y la combinación de todos tendrá un efecto directo sobre la vida útil del producto. Para casi todos los casos mencionados existen alternativas de origen natural, algunas con múltiples efectos, y varias de ellas disponibles a nivel comercial.

Los principales aditivos de origen natural que pueden emplearse en productos plásticos consisten en derivados de ácidos grasos, aceites esenciales, extractos naturales y los componentes activos de estos. Los inconvenientes principales que pueden presentar estas sustancias son la alta volatilidad, termolabilidad y el olor, haciendo que algunos sean completamente no-aptos para emplear en ciertos materiales plásticos y aplicaciones. Antioxidantes, biocidas y repelentes son los principales efectos protectores que se pueden obtener a partir de aditivos de origen natural. Los de mayor interés comercial para uso en plástico se describen a continuación.

Antioxidantes
Son muchas las sustancias naturales con propiedades antioxidantes. Éstas son conocidas en el sector de alimentación y cosmética por sus efectos antienvejecimiento, y empleadas en muchos casos para la conservación de alimentos, como aditivos naturales. De igual manera, algunas de estas sustancias también pueden ser empleadas en plásticos. Los principales actores son los polifenoles, tocoferoles, derivados de flavonoides y carotenoides. Otras sustancias que pueden impartir un efecto antioxidante son aminas derivadas de aceites naturales, y aceites modificados como el ESBO (aceite epoxidado de soja), ampliamente empleado en la industria de PVC, tanto como co-estabilizante como por sus propiedades plastificantes.

El área de estabilizantes naturales para plásticos es relativamente nueva y aun muchas sustancias se encuentran en proceso de estudio y validación como, por ejemplo, los aceites esenciales de romero, orégano, canela y clavo, entre otros. Extractos de productos derivados de la producción de aceite de oliva y de vino, también han mostrado un efecto antioxidante en plástico en diferentes estudios de laboratorio. El uso de este tipo de materia prima constituye una buena opción para el aprovechamiento de residuos de alimentación y sigue siendo un campo de estudio en auge. A nivel comercial se pueden encontrar antioxidantes muy efectivos para poliolefinas, basados en aceite de colza hidrogenado.

Antimicrobianos
Según la ECHA-European Chemical Agency, los biocidas son sustancias que se utilizan para proteger a las personas y a los animales, así como materiales o artículos contra organismos nocivos, como plagas o bacterias, gracias a la acción de las sustancias activas que contienen. En la naturaleza, existen múltiples sustancias con propiedades biocidas, generadas principalmente por plantas (en las hojas, tallos, flores, semillas o sabia) y algunos animales (en los caparazones y secreciones) para su propia protección. 

Estas sustancias pueden actuar de distintas formas, y según el modo de acción podrán tener un efecto bactericida, fungicida o anti-incrustante (antifouling), por ejemplo, previniendo la formación de biofilms, microalgas y el ataque organismos marinos de pequeño tamaño a: redes, boyas, embarcaciones, piscinas, etc., previniendo la proliferación de organismos patógenos en superficies públicas, como: aseos, equipos médicos, pasamanos, etc., y evitando la formación de moho y crecimiento de bacterias en: gomas y juntas, zapatos, juguetes de baño, entre otros.

Formación de moho en junta de lavadora
Los principales componentes antimicrobianos naturales que se pueden encontrar en las plantas están presentes en sus aceites esenciales, encontrando compuestos como el eugenol, carvacrol, timol, geraniol, cinamalaldehido, capsaicina, alicina, entre otros; procedentes de animales se encuentra principalmente el quitosano de los caparazones de los crustáceos y las secreciones de moluscos; y generadas por bacterias se encuentran productos como la polilisina y la natamicina. 

A nivel comercial, se pueden encontrar limpiadores y desinfectantes en base a extractos de tomillo, romero y orégano, desodorizantes en base a extractos de menta y árbol de té, y antifúngicos para alimentos frescos basados en natamisina y polilisina. Aunque estos productos no son añadidos directamente a los plásticos, demuestran la eficacia de dichos extractos naturales ante múltiples patógenos.

El estudio de aceites esenciales y sustancias naturales con propiedades antimicrobianas en aplicaciones de envases activos ha demostrado incrementos importantes en la vida útil de los alimentos envasados. Estas sustancias biocidas pueden ser incorporadas de diferentes formas en el envase, tales como en etiquetas impregnadas, recubrimientos, laminados, en la matriz polimérica o en saquitos. En diversos estudios de laboratorio se ha demostrado la fuerte actividad inhibidora de estas sustancias naturales ante muchas bacterias patógenas, entre las que se pueden encontrar S. Typhimurium L. monocytogenes E. coli y S. aureus, y frente a hongos como P. Expansum, C. albicans, A. niger, y M. gypseum.

Muchas de los aceites esenciales o extractos naturales con propiedades antimicrobianas presentan una estabilidad térmica relativamente alta, pero cercana a la del procesado de los polímeros, por lo que mediante una correcta metodología pueden ser incorporados en la matriz polimérica para lograr una liberación controlada y un producto plástico con efecto biocida de larga duración. Aunque aún las sustancias con propiedades antibacterianas y antifúngica no son comercializadas directamente para su uso en plásticos, a nivel comercial ya se pueden encontrar aditivos naturales anti-incrustantes para polipropileno, compuestos por aceites vegetales y derivados del aceite de ricino.

Es conveniente indicar que, aunque la mayoría de las sustancias mencionadas son directamente aptas para el contacto alimentario (por ser en gran parte derivados de productos alimenticios), al emplearlas en productos plásticos se deberá tener en cuenta si han sido aprobadas de conformidad con la Directiva 98/8/CE (Directiva sobre biocidas) y el Reglamento (UE) nº 528/2012 (Reglamento sobre biocidas), indicando las restricciones de uso, y en algunos casos prohibiciones para ciertas aplicaciones. En este último aspecto, se deberá tener especial atención en productos destinados al contacto alimentario, farmacéutico, cosmético y juguetes, debiendo cumplir la respectiva normativa del sector.

Repelentes e insecticidas
Existe una amplia variedad de plantas que incorporan sustancias repelentes e insecticidas en sus flores, hojas y sabia, para su propia protección frente al posible ataque de insectos, ya sea para alimentarse, anidar o desovar, y que en muchos casos son empleadas como “remedios caseros” para el control de algunos insectos. El principal ejemplo que podemos encontrar en la naturaleza son las piretrinas presentes en algunas flores del género Chrysanthemum, y que actualmente son empleadas como pesticidas naturales para uso doméstico, en invernaderos, mascotas y ganado. 

El equivalente sintético de estos compuestos son los llamados piretroides, entre los que podemos encontrar a la permetrina y la deltametrina, comúnmente empleados en la fabricación de productos antiparasitarios también para mascotas y ganados, incluyendo los collares vinílicos para el control de pulgas, garrapatas y mosquitos. En cuanto a sustancias naturales con acción repelentes, se pueden encontrar derivados de los aceites esenciales del clavo y la canela, tales como el eugenol y el cinamalaldehido; el geraniol, procedente de los aceites de la citronela y otras plantas; y finalmente la capsaicina y capsaicinoides, extraídos de diferentes plantas y pimientos del género Capsicum.

La mayoría de ellos, aunque relativamente volátiles, son lo suficientemente estables para poder ser incorporados en polímeros con temperaturas de procesado bajas, tales como LDPE, EVA y PVC. A nivel comercial, ya es posible encontrar diversos productos plásticos y masterbatches repelentes, cuyos componentes activos son completamente de origen natural, orientados principalmente a la protección ante garrapatas, flebotomos, mosquitos y roedores. 

Los productos comerciales mas representativos en este ámbito son los collares repelentes con geraniol para mascotas, y las pulseras antimosquitos con citronela, también son comercializados concentrados de capsaicinoides en poliolefinas, para la protección de cables y tuberías contra el ataque de ratas y ratones. Todos estos productos ayudan en la prevención de múltiples enfermedades transmitidas por vectores y parásitos, tanto a mascotas como a humanos. También aportan protección a cableados, sistemas de riego, canalización y desagües, cuyo daño puede ocasionar múltiples problemas adicionales y pérdidas económicas asociadas a su reparación o sustitución.

Protección de mascotas.
Existen muchos desarrollos en curso sobre el uso de otras sustancias repelentes e insecticidas de origen natural y combinaciones de ellas, teniendo como objetivo común un área de efecto máxima con una larga duración. Así mismo, también los desarrollos se enfocan a la incorporación de estas sustancias en plásticos con una temperatura de procesado superior, mediante el uso de distintos sistemas de encapsulación y carriers, que además también permiten un mejor control sobre la velocidad de liberación.

Desarrollos en Aimplas
Los dos principales retos a la hora de desarrollar un producto empleando estrategias de protección de origen natural, son los siguientes:
  • Garantizar que la sustancia activa soporte las condiciones de procesado del plástico en el que desean ser incorporados.
  • Asegurar que la tasa de liberación sea la adecuada, con el fin de obtener tanto el efecto como la durabilidad deseada.
En este sentido, Aimplas ha participado en una gran variedad proyectos empleando sustancias activas de origen natural en el desarrollo de productos para diversos sectores, como envases activos antimicrobianos para múltiples productos alimenticios de IV gama, suelas y esterillas repelentes de mosquitos, bolsas y contenedores de basura con repelencia ante moscas y cucarachas, entre otros. 

Para conseguir los objetivos planteados en estos desarrollos, se ha implementado una metodología a medida para la incorporación de cada una de las sustancias activas, con el fin de protegerlas durante el procesado, tanto en el proceso de compounding como durante su transformación final (extrusión o inyección). 

La metodología consiste en el uso de sistemas de encapsulación o carriers, y permite el uso de sustancias naturales con una estabilidad térmica relativamente baja (cercana o ligeramente inferior a la temperatura de procesado del plástico matriz), protegiendo a dicha sustancia de las condiciones de procesado, y a su vez, facilitando su manipulación y controlando la tasa de liberación en el producto final. 

Debido a las ventajas que aporta esta opción, en muchos casos también es elegida para sustancias con alta estabilidad térmica que puedan soportar dichas condiciones de procesado, obteniendo una mayor durabilidad del efecto protector. Aun empleando un sistema de encapsulación, se deben tener en cuenta ciertas consideraciones técnicas, tanto durante su procesado como durante su uso, principalmente referidas a la temperatura de trabajo, parámetros de proceso, diseño de husillo, etc., para garantizar la eficacia de las estrategias de protección natural empleadas.

El uso de estrategias de protección natural, y en general aditivos de origen natural, son una creciente tendencia en el sector del plástico, principalmente en productos biodegradables, en base a PLA, PHAs y almidones, reduciendo el impacto ambiental desde el punto de vista de los aditivos empleados, pero también en productos procedentes del petróleo, como PE, PP y PVC, entre otros, para la fabricación de productos en sectores de ocio, jardinería, agricultura y ganadería, embalaje, etc.

Empresas o Entidades Relacionadas: Instituto Tecnológico del Plástico

Vanessa Gutiérrez Aragonés, departamento de compounding de Aimplas
Interempresas
01 Octubre 2018

7 de septiembre de 2018

IoT + IA + Blockchain = Una nueva industria


Al inicio del Internet de las Cosas (IoT), muchas de las grandes empresas que desembarcaban en este ecosistema tecnológico se marcaron tres objetivos: Que las “cosas” se conectasen a una red; que luego se comunicasen entre sí; y que, finalmente, fuesen capaces de analizar la información, tomar decisiones y predecir acontecimientos.

El desarrollo posterior ha sido tan rápido que hoy estamos alcanzando ya el tercer estadio de esta evolución de IoT. Y en esta nueva fase los expertos coinciden en señalar la obligatoria alianza del IoT con la inteligencia artificial.

Si nos centramos en el internet industrial, la proliferación de proyectos dotados de aprendizaje automático combinados con blockchain en diferentes entornos industriales obliga a avanzar en aspectos como la eficiencia de los procesos, la predictibilidad, y la seguridad.

Al mismo tiempo, esta convergencia entre el IoT e IA inspira a muchos directivos con elevado poder de decisión a implementar nuevas fórmulas para acometer con éxito la obligada transformación digital de sus empresas, y comprobar cómo estos procesos impactan en el negocio y en el mercado.

Así, un sector que avanza con gran rapidez en el ecosistema IoT es el de los vehículos conectados. Se prevé que en un futuro no muy lejano, la conducción manual puede quedar relegada a una actividad del pasado.

Pero el sector industrial es probablemente el más vanguardista a la hora de integrar IoT en sus procesos. Esto se refleja en la maquinaria instalada en las cadenas de producción que viene preparada para incorporar IoT, IA y blockchain. Este nivel de conectividad e integración de IoT permite la interconexión entre fábricas, posibilita el uso de procesos productivos cada vez más eficientes y con mayores dosis de inteligencia predictiva, y aporta mecanismos de ciberseguridad más proactivos y robustos.

Por otra parte, se está demostrando que IoT aplicado a la asistencia sanitaria tiene infinitas posibilidades que van a revolucionar este campo. No obstante, el marco normativo sobre un sector con repercusión directa en la salud de las personas puede ralentizar su aplicación. Es evidente, que las tecnologías de conectividad, el cloud y la analítica de datos cambiarán la atención sanitaria por completo. Ello dará como resultado una mejora en la atención de los pacientes y una reducción de costes para el sistema de salud.

Si traducimos todo este potencial transformador a cifras, la consultora Gartner señala que el gasto global destinado a Tecnologías de la Información crecerá un 4,5%, hasta alcanzar los 3,7 billones de dólares, a finales de este año. Un incremento que vendrá propiciado en gran medida por los procesos de digitalización, IA, blockchain e IoT.

No se trata del futuro, se trata del hoy o de un mañana inmediato en el que la suma del IoT, el Blockchain y la Inteligencia Artificial transformarán la industria y los servicios a los ciudadanos.

Roger Bou, director de IoT Solutions World Congress (Fira de Barcelona)
Interempresas
05 Setiembre 2018

Smart Factory: cómo hacerlo realidad aquí y ahora


Durante un tiempo, hablar de 4.0 ha sido sinónimo de vanguardismo. Hemos recorrido el proceso que va desde la incertidumbre sobre cómo empezar, pasando por la “moda” en que todo es 4.0, hasta la realidad de implantaciones exitosas.

Actualmente, Industria 4.0 se ha convertido en una estrategia presente en la agenda de cualquier compañía y tenemos referentes de implantaciones exitosas que nos deben ayudar a visualizar nuestro propio camino.

Proponemos a continuación algunos pasos fundamentales a seguir en la transformación, junto con algunas herramientas plenamente operativas en implantaciones reales que pueden ayudar a abordar el cambio.

Etapas del camino de transformación
Debemos ser capaces de identificar la situación de partida antes de iniciar el proceso de transformación y estar muy atentos a las señales que indican que el modelo industrial es maduro, y que estamos en condiciones subir un nuevo escalón.

La primera etapa nos conduce a la estación World Class Manufacturing. Tras definir y estandarizar los procesos en planta, modelizamos los mismos, implantando herramientas que comparan de forma objetiva la situación actual y la deseada. La planta empieza a ser gestionada mediante KPIs que permiten identificar las pérdidas de valor y establecer dinámicas de mejora orientadas a la eliminación del desperdicio. La optimización del OEE y la consecución de procesos robustos mediante aplicación de SPC y 6 sigma deben ser objetivos irrenunciables en esta etapa.

Cuando la etapa primera alcanza un importante grado de madurez, nuevos retos empiezan a evidenciarse en la organización; no es suficiente robustez elevada y altos ppms, necesito cero defectos; los tiempos de setup reducidos no son bastante, necesito cambio cero; la fiabilidad que me ofrece el preventivo y el predictivo no son suficientes, el camino de reducción del desperdicio y la mejora del OEE se acerca a su límite.

Son evidencias de que es el momento de pasar a la segunda etapa. No es suficiente con la reducción de las pérdidas de valor, necesito explicitar el conocimiento de mis procesos para ser capaz de activar nuevas palancas que incrementen la generación de valor.

Es el momento de aplicar herramientas machine learning que generen modelos matemáticos de los procesos productivos y del comportamiento de los activos. Permiten a los equipos entender cómo se relacionan las variables de regulación con los outputs obtenidos, identificar las condiciones de contorno en cada punto de operación y, en definitiva, ser capaces de explicitar el conocimiento intuitivo acumulado por las personas durante años de experiencia.

Identificamos nuevas condiciones de operación y regulación de los procesos. Más importante aún, generamos en las personas la conciencia de que la mejora de los procesos no se basa sólo en el control de KPIs, sino que tiene su fundamento en el conocimiento profundo de las reglas que los gobiernan.

Ya estamos en condiciones de abordar la última etapa. Disponemos de conocimiento explícito de los procesos que nos permite regularlos inteligentemente, pero también hemos aprendido que el control de los procesos depende sensiblemente del punto de operación y que éste es cambiante y nos obliga a adoptar cambios cuando el contexto varía. Un paso adelante es embeber esa inteligencia en los propios procesos, de forma que aprendan y dispongan de funciones que les permitan la auto-adaptación a las condiciones de operación de cada momento.


Cómo acometer el cambio
Pensemos en un proceso de fabricación familiar en nuestras fábricas para entender algunas herramientas que nos pueden ayudar. Vamos a centrarnos en una célula de mecanizado robotizada fabricando piezas con una cadencia aproximada de 1 pieza/minuto.

Nivel físico. Dotamos a la célula de elementos IOT que permiten la recogida de las variables de operación máquina en tiempo real. Adicionalmente incorporamos unidades de marcado láser de cada pieza y un scanner sin contacto que muestrea entre 10 y 15 medidas de cada pieza.

Nivel lógico. En la capa TIC implantamos un sistema Manufacturing intelligence que aporta las siguientes funciones:
  • Producción: Monitorización de las instalaciones, KPIs y dashboards en tiempo real y herramientas de soporte a la toma de decisión.
  • Calidad: SPC integrado en tiempo real, permitiendo disponer de información de la capacidad del proceso y prevenir desviaciones en tiempo real.
  • Mantenimiento: monitorizando en tiempo real la salud de los activos.
  • Trazabilidad: SPT (single part traceability) integrando trazabilidad de producto (materia prima) y la trazabilidad de proceso de forma individualizada.
  • Regulación: la información sobre parámetros de mecanizado de cada unidad es utilizada en las líneas de montaje, aguas abajo, permitiendo el ajuste pieza a pieza.
Nivel Smart Factory. A partir de las variables de operación máquina, los registros de medidas recogidos para cada pieza y los parámetros de contexto de fabricación, el gemelo virtual generado por el sistema machine learning permite:
  • Predicción de la necesidad de cambio de la herramienta de mecanizado, asegurando el índice de calidad deseado y optimizando la vida útil y el número de cambios,
  • Pronóstico de aparición de un modo de fallo de la instalación asegurando la fiabilidad de los activos,
  • Dominio del proceso, identificando la relación entre variables de proceso, características de la materia prima y resultados de calidad obtenido.


Conclusiones
Ya no estamos hablando de la Fábrica del Futuro, Smart Factory es un modelo plenamente presente en nuestras industrias que debe retornarnos resultados tangibles. Se trata de un apasionante camino que cualquier empresa, independientemente de su grado de madurez, puede recorrer.

Importante: identificar con precisión el punto de partida, y trazar con determinación el roadmap hasta el primer punto de destino, ayudándose de herramientas probadas.

Alfonso Ganzabal, director general de Sisteplant
Interempresas
17 Julio 2018

El papel estratégico del envasado en el comercio electrónico de alimentos perecederos

Las ventas por Internet de alimentos frescos están creciendo en todo el mundo1, en parte como resultado de las nuevas tecnologías disponibles, pero también a medida que una nueva generación digital de consumidores entra en el mercado.


Según Morgan Stanley, el comercio electrónico de alimentos, o e-food, ofrece un potencial significativo para la expansión en el mercado europeo. De hecho, la compra de comestibles online aún representa una pequeñísima parte de las ventas generales de comestibles (alrededor del 2% en EUA y del 6% en mercados europeos como el Reino Unido, donde la tendencia se ha generalizado)2. Los procesadores de alimentos empiezan a considerar el canal de comercio electrónico y de qué manera opera en ese espacio la gran distribución ¿Qué atributos necesitan los productos? ¿Qué caducidad requieren? ¿Qué daño potencial necesitan superar en comparación con los productos de la tienda? ¿Qué tamaños de porción funcionan mejor para las ventas de comercio electrónico?

Nada que temer
Al diseñar sus productos, la industria alimentaria todavía no ha considerado plenamente al consumidor de comercio electrónico o al nuevo entorno multicanal. Lo que está disponible en los lineales de la gran distribución no se ha diseñado específicamente para compras online y entregas a domicilio. Todas estas consideraciones y muchas más se están planteando ahora como parte del desarrollo de nuevos productos, tanto para distribuidores como para procesadores.

Hay cuatro desafíos clave a los que los procesadores deben responder para ofrecer una oferta de comercio electrónico de alimentos: experiencia del consumidor, sostenibilidad comercial, protección del producto y logística y transporte. Al desarrollar el concepto de nuevos productos, los procesadores deben considerar no solo los lineales de la gran distribución sino también los requisitos especiales del canal de comercio electrónico. La solución perfecta debe equilibrar estos cuatro desafíos, ya que el desempeño negativo en cualquiera de estas áreas es un factor que puede conducir al fracaso del proyecto en su conjunto. Puede parecer complejo a primera vista, pero los procesadores no tienen nada que temer si abordan estos problemas uno a uno. El éxito futuro de la industria alimentaria depende de un enfoque proactivo. Al abordar cada uno de estos desafíos, los procesadores pueden cumplir con las demandas de la gran distribución que, a su vez, puede cumplir con las expectativas del consumidor, incluso aquellas que aún no han considerado, y todas las partes se beneficiarán.

Experiencia del consumidor
Un estudio encargado por Sealed Air constata que el 87% de los compradores de comercio electrónico tienen más probabilidades de repetir la compra con un distribuidor si la experiencia ha resultado positiva. La excelente presentación del producto, la larga vida útil (fechas de caducidad), un diseño atractivo, fácil apertura de los envases, el almacenamiento en el hogar, y ningún exceso de embalaje en el momento de la entrega ayudan a fomentar la compra repetitiva y aumentar la popularidad de la marca.

Trabajando estrechamente con los compradores de comestibles online, los representantes de la industria, la cadena de suministro de envases y procesadores, Sealed Air ha desarrollado cinco Indicadores de Desempeño Clave (Key Performance Indicators, KPI) para que la industria los tenga en cuenta en su búsqueda para mejorar la experiencia de compra del e-food. Los KPI son: consistencia del producto, comunicación sobre los productos, contar historias (storytelling), facilidad de almacenamiento en el hogar y marca (branding) del envasado secundario. Para poder ganar la lealtad de los consumidores que conducirá a la repetición de las compras de sus productos, los procesadores y los distribuidores deben buscar formas de satisfacer estos requisitos clave de los consumidores de comercio electrónico.


Sostenibilidad comercial
Desde la producción hasta la entrega a domicilio, un enfoque comercialmente sostenible para el e-food es crucial para garantizar que tales empresas digitales sean viables, con clientes felices que regresan a por más. Para ser sostenibles, los procesadores deben buscar reducir su contribución al desperdicio alimentario, disminuir el consumo de energía y las emisiones de CO2, y minimizar los residuos de materiales.

En un estudio de Planet Retail 2017 encargado por Sealed Air en relación con el desperdicio alimentario y las mermas en la gran distribución, los grandes distribuidores de toda Europa indicaron que creen que hasta el 26% de los productos de sus lineales se desperdician. Es probable que el desperdicio de comida de comercio electrónico sea más elevado debido a una mayor manipulación física que si el producto estuviera en el lineal, el daño potencial y el deterioro durante un mayor tiempo en tránsito (movimiento, sacudidas) y las limitadas posibilidades de enfriamiento que pueden deteriorar los alimentos más rápido. El nivel de merma identificado en el estudio es una indicación de lo insostenible que puede ser la venta multicanal de alimentos de la gran distribución si los problemas no se abordan fácilmente.

Hay un denominador común en los desafíos de sostenibilidad a los que se debe hacer frente: el envase. Al adoptar envases primarios y secundarios diseñados específicamente para el comercio electrónico, también se puede lograr la sostenibilidad con un impacto financiero positivo.

Protección del producto
Por supuesto, el éxito comercial puede verse afectado si los productos llegan al hogar del consumidor rotos o estropeados. El comercio electrónico requiere un esfuerzo adicional para proteger los alimentos perecederos a lo largo de toda la cadena, desde la producción, el almacenamiento y el servicio de mensajería, a menudo con lagunas en el rendimiento de la refrigeración y, finalmente, la entrega a domicilio. La adopción de un envasado adecuado puede ayudar con lo siguiente: integridad, seguridad, calidad, frescura, presentación y reducción de desperdicio alimentario.

Logística y transporte
Los productos deben llegar de forma rápida y segura, y a un coste no demasiado elevado para procesadores y grandes distribuidores. Los envases primarios y secundarios son fundamentales para un proceso logístico satisfactorio y para permitir que las empresas mejoren su eficiencia operativa general. Los procesadores también podrán reducir los residuos en envasado, al tiempo que se garantiza la calidad de los alimentos, como se explica a continuación. Una oportunidad que no debe perderse Es el momento de que la industria alimentaria se introduzca de lleno en los canales online y reaccione ante la creciente demanda de comercio electrónico, sin olvidar los retos a los que les tocará hacer frente. A nivel internacional, Deloitte predice que el e-food crecerá un 9,5% anual hasta 2017 para convertirse en una industria de 9,4 mil millones de dólares.

El aumento en las ventas de comercio electrónico está ocurriendo en muchos países europeos. Según el B2C Ecommerce Observatory de Politecnico Management School de Milán, en Italia el e-food creció en un 30% a un valor de 575 millones de euros en 2016 respecto a 2015. A.T. Kearney estima que el comercio electrónico representará el 3% del mercado de comestibles de Alemania en 2020, frente al 1% actual. Amazon también indicó que una de sus prioridades estratégicas es entrar en el mercado de comestibles en toda Europa, con operaciones en vivo lanzadas en Londres en junio de 2016 y Berlín en mayo de 2017. Los procesadores perderán importantes ingresos si no implementan un plan de acción para ofrecer una gama de productos adaptada al comercio electrónico. Este tipo de ingresos que estén bien implementados por los procesadores más proactivos continuarán creciendo año tras año.


Encontrar el punto óptimo
Los desafíos fundamentales del e-food –experiencia del consumidor, sostenibilidad comercial, protección del producto, logística y transporte– son claros; pero los métodos mediante los cuales pueden abordarse para que el comercio electrónico sea una oportunidad económica no están tan claros. Sin embargo, es cierto que el envasado tiene un papel que desempeñar al abordar cada uno de estos desafíos. Realizar una visión estratégica del impacto que las nuevas tecnologías de envasado pueden tener sobre el éxito de una operación de comercio electrónico puede ayudarnos a identificar más beneficios de los que son visibles en un primer momento.

¿Cuánto embalaje se necesita para mantener las temperaturas adecuadas, y cuánto margen de maniobra puede tener una caja, bolsa o cooler? es decir, ¿cuántas horas pueden pasar en la parte posterior de un camión de reparto desde el procesador al gran distribuidor, o sin protección ante los elementos delante de una puerta? ¿Cómo se pueden mantener bajos los costes de envío y materiales sin que esto afecte al mantenimiento de las temperaturas de refrigeración? El punto óptimo del envasado de alimentos frescos para entrega a domicilio es difícil de alcanzar, y una estrategia integral es crucial para encontrarlo.

A medida que los procesadores de alimentos y los grandes distribuidores van realizando pruebas en las operaciones de comercio electrónico, la viabilidad comercial es primordial, y para garantizarla es fundamental realizar una operación combinada de envase primario y secundario.

En los últimos años, Sealed Air ha apoyado a sus clientes de la industria alimentaria y la gran distribución en sus empeños para responder al crecimiento del comercio electrónico. Con sus divisiones de Food Care y Product Care, la compañía está en una posición única para proporcionar soluciones a medida integrales para empresas de e-food. Sealed Air ofrece una ventanilla única tanto para las soluciones de envasado primario como secundario a nivel mundial. Tanto procesadores como distribuidores pueden, por lo tanto, beneficiarse de la experiencia y garantizar una sincronización entre ambos elementos del proceso de envasado.

Sealed Air ofrece soluciones adecuadas para procesadores que buscan aprovechar el creciente mercado del e-food. La familia de soluciones Cryovac Darfesh prolonga la vida útil significativamente en función de la aplicación. Esta tecnología de envasado de alto rendimiento combina un film superior e inferior para crear un envase skin al vacío con barrera al oxígeno que ayuda a reducir el deterioro de los alimentos y a aumentar la vida útil. Al ser un envase a prueba de fugas, también mejora la seguridad de los alimentos, lo que lo convierte en un envase muy adecuado para las entregas a domicilio.

Cryovac Darfresh on Tray de Sealed Air es una solución skin al vacío disponible para procesadores y grandes distribuidores que buscan satisfacer las demandas del creciente mercado del comercio electrónico. El envase evita daños gracias a una fuerte soldadura, es hermético y duradero. El film superior retráctil envuelve firme pero suavemente el contorno del producto sin distorsionar su forma. La integridad de la soldadura protege contra la pérdida de vacío, pero proporciona fácil apertura para los consumidores. La alta barrera y la resistencia mecánica se traducen en una mayor vida útil y una reducción significativa del desperdicio alimentario. El producto tiene un aspecto premium gracias al efecto segunda piel y crea una primera impresión muy positiva en el consumidor.

Otra respuesta a las crecientes demandas de los consumidores e-food de Sealed Air es la solución Cryovac Darfresh Flex/Flex +. El envase de termoformado al vacío aumenta la comodidad ya que es de fácil apertura y ofrece productos individualmente divididos en porciones: los consumidores pueden comer una parte y conservar el resto en la nevera o el congelador domésticos. La reducción del peso del envase alcanzado y el uso más eficaz del espacio de envío y almacenamiento son muy valiosos, ya que el comercio electrónico depende en gran medida de una logística costosa.

Muchas de las soluciones de envasado secundario de Sealed Air están diseñadas para el entorno de comercio electrónico. Los revestimientos aislantes TempGuard proporcionan una atmósfera térmica estable, aplicable a una amplia gama de productos. La solución Tempshield ofrece una mayor flexibilidad de transporte. Es delgado, ligero y resistente contra los tres tipos de flujo de calor: conducción, convección y calor radiante, por lo que es muy adecuado para transportar productos sensibles al calor.

Otra innovación aplicable es Kevothermal, que utiliza paneles de aislamiento al vacío (VIP). Estos paneles son de 7 a 10 veces mejores en el rendimiento aislante que el aislamiento convencional, lo que podría reducir la necesidad de grandes y costosos refrigeradores para el transporte de alimentos perecederos.

La innovación holística es clave
Al diseñar para el comercio electrónico, es probable que los procesadores y los grandes distribuidores se centren en las prioridades operativas y tecnológicas. Pero calcular holísticamente el impacto de la introducción de nuevas innovaciones de envasado en toda la cadena de valor también se debería considerar crucial.

Si la industria alimentaria quiere aprovechar la oportunidad de mercado que ofrece el comercio electrónico de alimentos, y los procesadores y grandes distribuidores deben superar la amenaza competitiva de los gigantes del comercio electrónico, deberán asegurarse de que los envases primarios y secundarios se unan perfectamente y aportando valor.
  1. https://www.kantarworldpanel.com/global/News/Global-e-commerce-grocery-market-has-grown-15-to-48bn 
  2. Are Groceries the Next Big Driver of Global e-Commerce?, morganstanley.com, Jan.2016
Aldo Galbusera, director de Marketing de Sealed Air en EMEA
Interempresas
17 Julio 2018

La inversión impulsa los márgenes en el mercado de las peliculas de PPBO

AMI prevé que la industria crecerá a alrededor del 4% anual hasta 2020, dando lugar a una demanda de más de 10 millones de toneladas

En dos años, la industria de films de PPBO ha pasado de un escenario de crecimiento moderado en cuanto a capacidad y mejora de márgenes a uno en el que parece que todos luchan por ganar dinero gracias al buen ritmo de inversiones que se están llevando a cabo en líneas de producción de gran capacidad en todo el mundo. Si bien la demanda de films de PPBO continúa creciendo de manera respetable, no avanza lo suficiente como para absorber estos aumentos de capacidad sin causar una lucha de márgenes de crecimiento o mantener la participación en el mercado.


Las empresas con altos niveles de deuda o activos antiguos que no pueden igualar la eficiencia de los equipos modernos son vulnerables y se espera que los nuevos aumentos de capacidad mejoren la capacidad anterior y la actividad de fusiones y adquisiciones.

Estos son algunos de los datos que se desprenden del último informe de AMI Consulting sobre el estado de la industria mundial de films de PPBO. Si bien la rentabilidad sigue siendo un desafío para la industria, el mercado continúa expandiéndose, con volúmenes que crecieron casi un 5% en 2017, la tasa más alta desde 2012, impulsada por la mejora de la economía internacional. Esto aumentó el mercado global a más de 8 millones de toneladas. La tasa de crecimiento anual para cinco años, de 2012 a 2017, fue del 4%, cifra que ha añadido poco más de 1,5 millones de toneladas de demanda.

Son estos sólidos fundamentos los que impulsan la continua inversión en nuevas capacidades. Entre 2012 y 2017, se sumaron más de 3 millones de toneladas de capacidad para la producción de PPBO en todo el mundo, aunque casi dos tercios fue en China y este país representa casi la mitad de la capacidad y demanda mundiales. Por primera vez, sus dos principales productores, China Soft Packaging y Gettel Group, encabezaron la clasificación mundial en términos de volumen, aunque Taghleef y Jindal Films siguen siendo las principales empresas por facturación, según AMI Consulting.

Sin embargo, el aumento de la nueva capacidad está llevando a tasas de uso más bajas. Actualmente se sitúan por debajo del 70% de media, el nivel más bajo desde principios de la década de 2000, tras el primer gran aumento de inversión en China. Sin embargo, las tasas de utilización también se ven comprometidas por el crecimiento en las líneas de 5 capas orientadas a más especialidad y porque muchas compañías tienden a cambiar su cartera de productos, debido a los márgenes pobres.

Con al menos nuevas 20 líneas previstas para 2018 y 2019, que sumarán casi 900.000 toneladas de capacidad, se espera que las tasas de utilización permanezcan por debajo del 70% hasta después de 2020.

La fuerza de la industria de films de PPBO proviene de los altos volúmenes utilizados en el embalaje primario, particularmente para alimentos, que no son fáciles de reemplazar de manera económica. El crecimiento en los mercados de alimentos envasados en todo el mundo seguirá siendo un factor clave para la demanda futura, respaldada por el crecimiento de la población, la urbanización y el aumento de los ingresos en los mercados en desarrollo.

AMI prevé que la industria continuará avanzando a alrededor del 4% anual hasta 2020, dando lugar a una demanda de más de 10 millones de toneladas.

Redacción Interempresas
03 Setiembre 2018

3 de marzo de 2018

Un nuevo sistema de formulación y procesado de termoplásticos conductores permite ahorrar costos

Aimplas, Instituto Tecnológico del Plástico, está desarrollando el proyecto Medohmline cuyo objetivo es reducir los tiempos de formulación y el procesado de compuestos termoplásticos avanzados y así reducir costos de producción y acortar el time to market.


Para llevarlo a cabo, se ha diseñado un nuevo dispositivo para poder medir propiedades eléctricas de materiales compuestos durante su obtención (medición inline). Por otra parte, se han optimizado las propiedades eléctricas de los compuestos conductores con cargas y fibras innovadoras para su aplicación en sectores como el eléctrico electrónico, la automoción o el de la electrónica de hogar.

El proyecto también contempla la generación del conocimiento necesario para exportar esta tecnología a procesos de extrusión monohusillo de producto final como lámina o tubo o inyección de piezas.

El proyecto Medohmline cuenta con el apoyo de la Conselleria d'Economia Sostenible, Sectors Productius, Comerç i Treball de la Generalitat Valenciana a través del Ivace, y está cofinanciado por los fondos Feder de la UE, dentro del Programa Operativo Feder de la Comunitat Valenciana 2014-2020.

Interempresas
27 Diciembre 2017

31 de diciembre de 2017

Envase y embalaje de plástico: de basura a producto útil

El proyecto PlastiCircle tiene como objetivo mejorar la eficiencia en la gestión de los residuos generados por los embalajes de plástico en Europa

Una veintena de socios europeos, liderados por el Instituto Tecnológico del Embalaje, Transporte y Logística (Itene), está trabajando para reinventar el proceso de tratamiento de envases plásticos, y lograr que el reciclaje sea más accesible, rentable y beneficioso tanto para la ciudadanía como para los profesionales.

El proyecto, financiado por el Programa Marco de Investigación e Innovación Horizonte 2020 de la Unión Europea, estudiará las diferentes fases para transformar residuos en productos valiosos: desde el diseño de los contenedores inteligentes para la recogida selectiva de residuos, hasta la mejora de las rutas de transporte y las tecnologías de clasificación. El objetivo principal es lograr la recuperación del plástico en la misma cadena de valor.

Valencia acogió el pasado 20 y 21 de junio la reunión de lanzamiento del proyecto PlastiCircle (Improvement of the plastic packaging waste chain from a circular economy approach) con la presencia de los socios provenientes de nueve países.
Valencia acogió el pasado 20 y 21 de junio la reunión de lanzamiento del proyecto PlastiCircle (Improvement of the plastic packaging waste chain from a circular economy approach) con la presencia de los socios provenientes de nueve países, que mostraron las innovaciones previstas para cada etapa del proceso. Dichas innovaciones serán probadas en las ciudades de Utrecht (Países Bajos), València (España) y Alba Iulia (Rumanía).

En primer lugar, un innovador sistema de recogida capaz de identificar la cantidad y la calidad de los envases depositados en los contenedores por cada ciudadano ayudará a implementar un sistema de incentivos. La idea es fomentar una mejor clasificación de los residuos de plástico y reducir la cantidad generada.

La segunda acción se centrará en la fase de transporte, lo que logrará disminuir el precio final del plástico mediante un ahorro de combustible y costes de transporte desde los municipios a las plantas de clasificación. Un sensor que indica cuándo están llenos los contenedores de desechos actualizará en tiempo real las rutas de los camiones y un compactador de residuos instalado a bordo maximizará la cantidad de residuos transportados por ruta. Se formará a los trabajadores para que su conducción sea más eficiente.

El tercer paso supondrá un salto cualitativo en la tecnología del proceso para lograr una mejor clasificación de los diferentes tipos de plástico en las plantas de tratamiento, incluido el envasado multicapa y multimaterial, ya que los plásticos sólo se pueden reciclar si se separan correctamente.

El último paso será el re-procesamiento de estos materiales en productos diversos, tales como piezas de automoción, placas de espuma para turbinas eólicas y estructuras para techos, bolsas de basura, asfalto, cercas y bancos, basados en la extrusión, inyección y moldeo por compresión.

PlastiCircle también definirá planes de negocio y promoverá la entrada al mercado de las soluciones diseñadas, a través de actividades de formación y sensibilización dirigidas a la ciudadanía, las instituciones y las empresas privadas.

El investigador de Itene, César Aliaga, coordinador del proyecto, afirma que “hoy en día se producen más de 25,8 millones de toneladas de residuos plásticos al año en la UE (50 kg por ciudadano), sólo se recicla un 29,7%, se incinera un 39,5% y un 30,8% va al vertedero. El reciclaje de plásticos puede mejorar si aumentamos las cifras de recolección e implementamos nuevas tecnologías de clasificación que permitan transformar los plásticos separados de alta calidad en productos útiles con un claro valor comercial.

Aunque el envasado representa el 63% del total de los residuos plásticos generados en Europa, sólo el 34% se recicla, con tasas más bajas en el este y el Sur. Esto tiene un enorme impacto ambiental y es un claro desperdicio de recursos”.

El responsable de proyectos europeos de I+D de Itene, Óscar Ruiz, agrega que “transformar los residuos plásticos en un recurso útil a través de un enfoque holístico contribuye a la consecución de los objetivos de la UE, entre otros, la meta de reciclar el 75% de los residuos de envases para 2030, con el consecuente beneficio a la sociedad. Se prevé que estos innovadores procesos de fabricación conduzcan a una mejor gestión de residuos en general y tengan un impacto positivo en la economía europea, incluida la generación de empleo”.

PlastiCircle es un proyecto con una duración de cuatro años. Los avances y resultados del proyecto se harán públicos y serán accesibles a través de la página web del proyecto (que se lanzará en noviembre de 2017).

Interempresas
25 Julio 2017

27 de diciembre de 2017

El film Cryovac Sealappeal PSF ZAL de Sealed Air gana un premio Liderpack

El premio se entregará en una ceremonia especial que tendrá lugar en mayo de 2018 durante la feria Hispack

Los Premios Liderpack son los premios españoles más prestigiosos en envasado y publicidad en el punto de venta desde que comenzaron este concurso en 1995. Co-organizados por la Asociación Graphispack y la feria internacional Hispack, los premios reconocen la originalidad, la ergonomía, la innovación, la creatividad, el diseño, los proceso de fabricación, los materiales utilizados y el compromiso con la sostenibilidad de los trabajos presentados.

El jurado – formado por una decena de profesionales y expertos en diferentes áreas de la industria del envase y embalaje, el mundo del diseño, la logística, el marketing y la publicidad y presidido por Carlos Aguilar, representante de Luciano Aguilar, y del Instituto Español del Envase y Embalaje (IEEE)– ha valorado especialmente la innovación que suponen los envases y embalajes presentados, teniendo en cuenta aspectos como el empleo de materiales y procesos sostenibles, el ahorro de costes, la funcionalidad y experiencia de uso, el diseño y la potencia de la imagen gráfica, así como las mejoras introducidas en la cadena logística y la distribución.

El film para termosellado Cryovac Sealappeal PSF ZAL ha sido reconocido como un proceso de envasado innovador por su contribución a la sostenibilidad y la eficiencia operativa. Cryovac Sealappeal PSF ZAL es una film de alta pelabilidad diseñado para aplicaciones de termoformado o termosellado de bandejas de productos de cuarta gama. La soldadura a baja temperatura (110°C) mantiene su pelabilidad y resistencia sin desgarros del film, al tiempo que reduce el consumo de energía durante los ciclos de producción. Las pelabilidad del film en una sola pieza permiten reusar las bandejas, reduciendo el desperdicio de material en caso de un problema de producción.

Cryovac Sealappeal PSF ZAL
Asimismo, Cryovac Sealappeal PSF ZAL ha sido seleccionado junto a otros diez trabajos más para representar España en los WorldStar for Packaging 2017, el concurso que reconoce los mejores trabajos de envasado a nivel mundial, y que organiza cada año la World Packaging Organisation, WPO. La Asociación Graphispack defendió los trabajos premiados en los Liderpack, en la Sesión del Jurado del concurso internacional 'WorldStar for Packaging, que se reunió a mediados de noviembre en Brasil.

Interempresas
18 Diciembre 2017

Calzado de TPU inyectado

Zapatos de la marca brasileña Boaonda.
La marca brasileña de calzado Boaonda ha aprobado el uso del poliuretano termoplástico (thermoplastic polyurethane, TPU) de Huntsman en la producción de sus zapatos de moda moldeados por inyección. Tras rigurosas pruebas de procesamiento, rendimiento y aseguramiento de calidad, Boaonda ha aprobado uno de los grados de TPU Avalon de Huntsman para el uso en las colecciones futuras de todos sus zapatos de plástico. El grado de TPU Avalon seleccionado se añade a otros materiales que Boaonda utiliza para producir sus zapatos de moda, los cuales lucen hombres y mujeres en todo el mundo.

Boaonda, que también produce la marca Cherry by Boaonda, es uno de los fabricantes de calzado más creativos de Latinoamérica. La empresa ha diseñado y fabricado zapatos modernos de plástico moldeado durante casi 20 años y es mejor conocida por su coloridas chancletas, sandalias y zuecos. El grado del TPU Avalon, con el cual Boaonda se abasteció y que aprobó con la asesoría de Prisma Montelur, el distribuidor brasileño de TPU de Huntsman para la industria del calzado, ofrece altos niveles de durabilidad y es ideal para la producción de zapatos de plástico. También ofrece excelente fluidez, lo que ayuda a que Boaonda tenga mayor flexibilidad en el diseño de su calzado.

Cuando Boaonda contactó a Prisma Montelur, quería encontrar un material que pudiese utilizarse para crear un zapato hecho completamente con TPU. Boaonda quería que el TPU llenará más rápidos sus moldes y que redujese el tiempo para el desmoldado, para ayudar a reducir los tiempos de los ciclos y aumentar la producción. También quería que el material fuese flexible aunque muy resistente. El TPU Avalon de Huntsman cumplió todos estos requisitos, ofreciendo claras ventajas técnicas sobre otros plásticos, los cuales tradicionalmente se utilizan para crear zapatos de moda a través de un proceso paso a paso. Los zapatos hechos de TPU durarán por lo general más tiempo debido a sus altos niveles de resistencia a la abrasión, capacidad de soportar la repetida flexión, resistencia a la tensión y elongación. El TPU también ofrece grandes opciones estéticas, haciendo posible combinar fácilmente el acabado mate y el brillante.

Boaonda se enorgullece de abastecerse con materiales innovadores, de larga duración, fáciles de procesar y totalmente reciclables. Sus opciones de materiales se definen por su profunda comprensión del proceso de moldeado de calzado; su casa matriz es Mould Ind de Matrizes Ltda., un importante productor de moldes para calzado.

Interempresas
15 Diciembre 2017

30 de junio de 2017

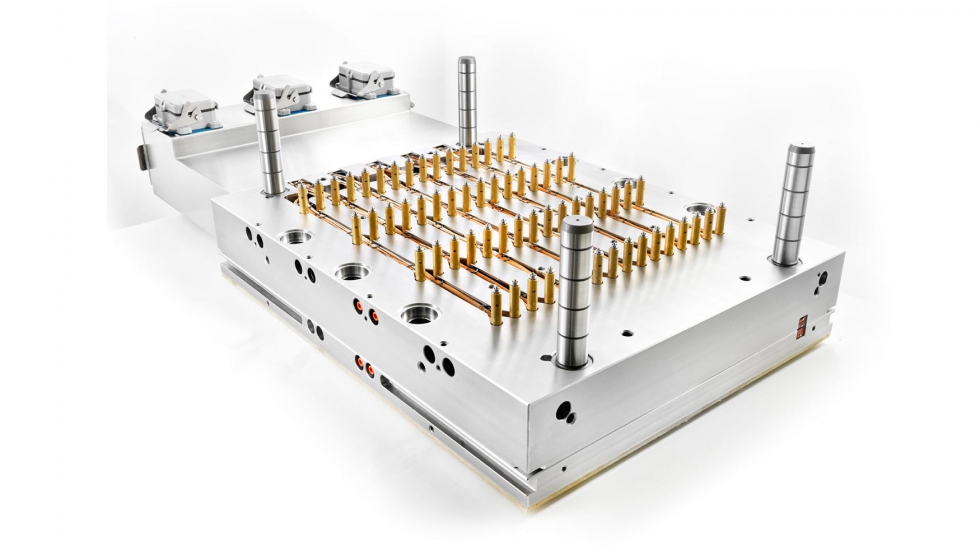
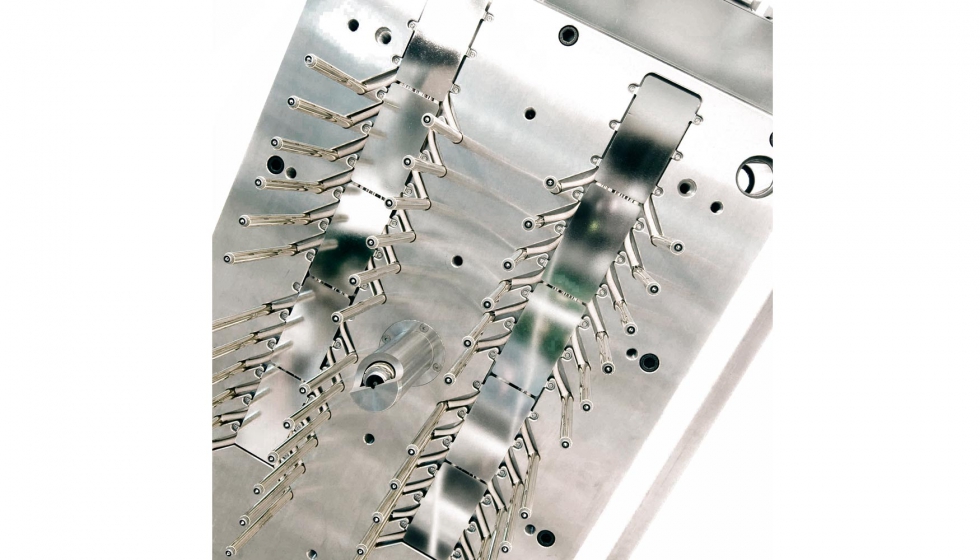
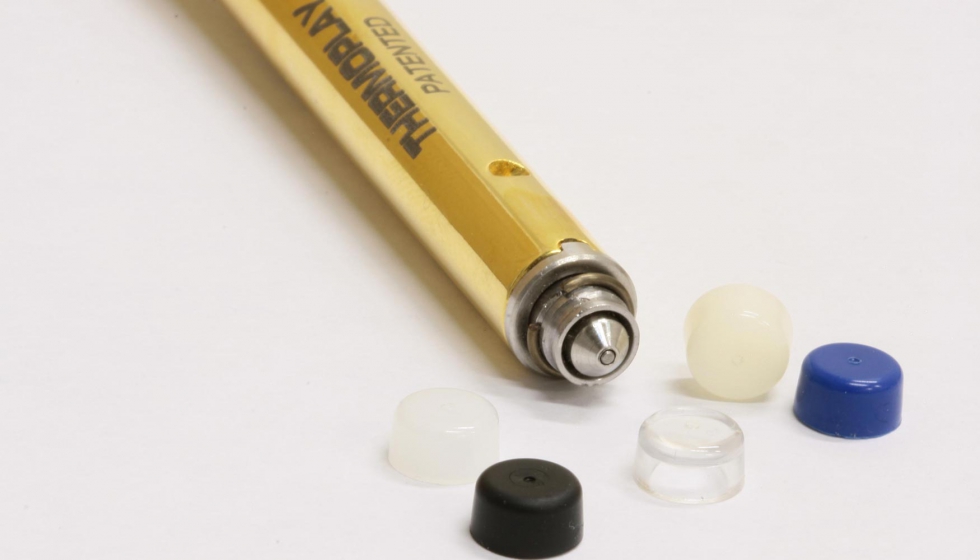
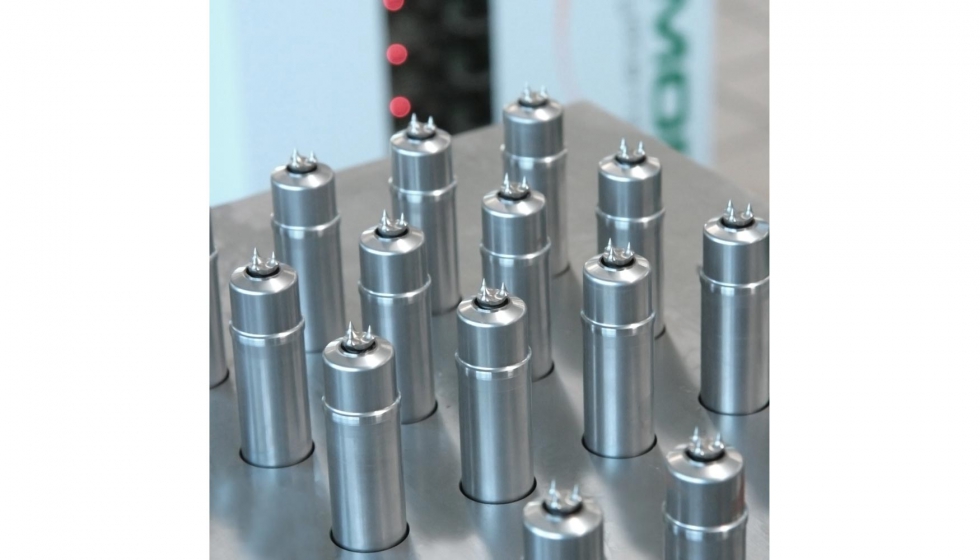
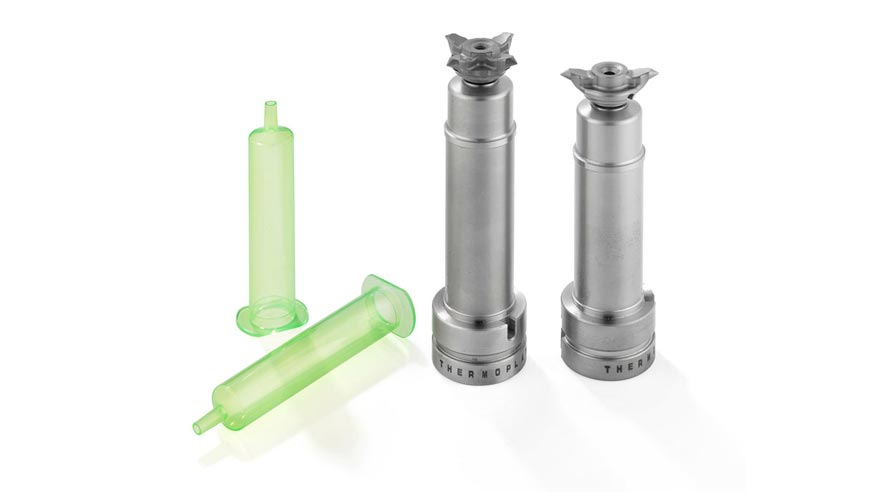
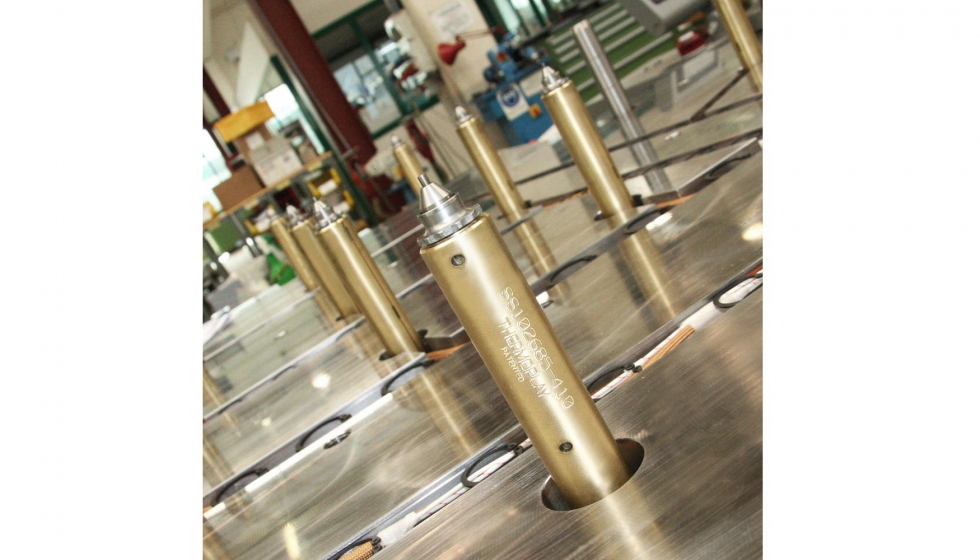
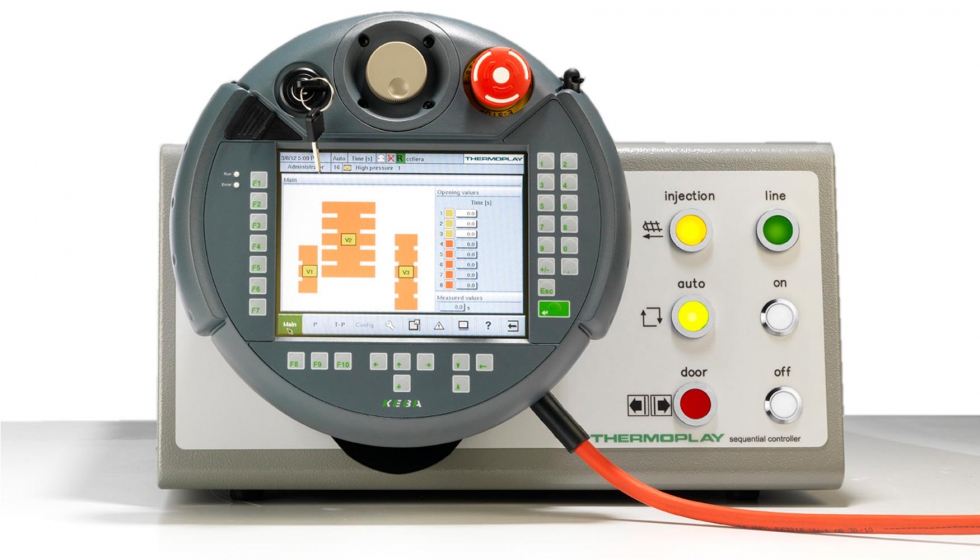
Sistemas de canal caliente para el moldeo por inyección de piezas de plástico

Thermoplay es una reconocida empresa italiana con más de 43 años de antigüedad y una de las precursoras del sector está especializada en el diseño y fabricación de sistemas de canal caliente para el moldeo por inyección de piezas de plástico. En el siguiente artículo se presentan soluciones que distribuye O.C. Systems, firma que distribuye en España los productos de la firma italiana.

La gama de productos de la firma incluye una amplia selección de sistemas de canal caliente estándar y especiales.
La gama de productos, diseñada y construida exclusivamente dentro de la empresa, incluye una amplia selección de sistemas de canal caliente estándar y especiales, incluyendo también la posibilidad de realización del Hot Half (1/2 caliente completa), así como unidades de control de temperatura y secuenciales, análisis de flujo, proyectos hechos a medida, inyección simultánea de diferentes colores y materiales, inyección secuencial con válvulas neumáticas o hidráulicas, para satisfacer todo tipo de necesidades de configuración para cualquier mercado o aplicación.

O.C. Systems, empresa ubicada en Barcelona, mantiene una estrecha relación tecnico comercial ininterrumpida desde hace más de 30 años, hecho este que garantiza a sus clientes una garantía de confianza, calidad y servicio en el sector

Thermoplay es una reconocida empresa italiana con más de 43 años de antigüedad.
Mini boquillas de obturación para piezas pequeñas
Thermoplay ha lanzado su nueva serie de boquillas F Ø11 ahora también disponible para aplicaciones con válvula de obturación, boquilla esta que ofrece un reducido espacio y que diseñada para satisfacer las crecientes necesidades de aplicaciones especiales en los sectores de packaging, medical, cosmética y electrónica.

Mini boquillas de obturación para piezas pequeñas.
La nueva boquilla de obturación F Ø11 tiene un paso mínimo de 14 mm. Gracias a su perfil compacto, esta boquilla es ideal para uso en áreas restringidas y permite la inyección en la superficie 'interior' de la pieza. El diseño de la boquilla y de la punta permite una dispersión térmica baja, dando la máxima flexibilidad al fabricante de moldes para diseñar el sistema de refrigeración.

Los resistencias patentadas Thermoplay distribuyen uniformemente el calor a lo largo de toda la superficie de la boquilla, proporcionando un bajo consumo energético.

Accionamiento mecánico de sistemas de obturación
Tradicionalmente, las agujas de las boquillas de obturación son accionados por una serie de válvulas de obturación (uno por cada boquilla) neumáticos, hidráulicos y, últimamente, eléctricos.

Esta técnica tiene la indudable ventaja de permitir la regulación de la posición de 'aguja cerrada', de modo independiente en cada cavidad.

Accionamiento mecánico de sistemas de obturación.
A menudo, sin embargo, el alojamiento de multiplicidad de válvulas de fluido y de los relativos conductos de alimentación y acondicionamiento/refrigeración dentro del molde es tan complejo que se hace imposible en algunos casos. El nuevo sistema de movimiento por placa recoge las ventajas de un accionamiento sencillo a mesa/tabla (placa móvil), sin perder aquellos de la técnica tradicional.

El volumen/espacio extremamente reducido de este sistema de obturación y del correspondiente accionamiento mecánico permite reducir las distancias entre ejes de las cavidades del molde, manteniendo las ventajas del sistema de manutención utilizado hoy en día. Ventajas del sistema: sistema de obturación sobre placa única con regulación independiente, Simplificación de los circuitos de accionamiento y de refrigeración, Reducción del volumen/espacio del sistema de obturación, Facilidad de aplicación con número de cavidades elevado y las distancias de ejes extremadamente reducidas, Regulación de la carrera de la aguja muy precisa e independiente, directamente en máquina con acceso desde la placa de fondo/soporte, Posibilidad de cerrar (excluir) una o más cavidades desde la máquina, Reducción de los trabajos y de los costes de realización del molde.

Boquillas especiales
O.C Systems cuenta con una amplia gama de boquillas especiales para diferentes aplicaciones. Un ejemplo es la boquilla de moldeo por inyección directa con especial de tres puntos. Se trata de una boquilla para moldes multicavidad DN5 disponibles Ø 18, 22, 30, 44 mm. Esta boquilla es idónea para el moldeo de piezas donde es requerido un buen aspecto estético del punto de inyección. La característica de la boquilla es la de disponer de 3 puntos de inyección dispuestos a 120° sobre una circunferencia, cuyo eje es coincidente al eje central de la boquilla para garantizar el llenado ideal de piezas cilíndricas. La distancia mínima entre las puntas es de 3,2 mm. A diferencia de las boquillas de la serie F, la estanqueidad de la boquilla está realizada en el mismo cuerpo de la boquilla en lugar de en el puntal. La boquilla es ideal para el moldeo de materiales con cargas abrasivas.

Boquillas especiales.
Otro tipo de solución que comercializa es la boquilla especial multipunta para inyección lateral directa. Son boquillas para moldes multicavidad DL90 disponibles Ø 18, 22, 30,44 mm. La boquilla ha sido desarrollada específicamente para el moldeado de piezas de forma tubular especial, como por ejemplo las jeringas. Los piezas moldeadas obtendrán un buen aspecto estético del punto de inyección. El eje del punto de inyección está dispuesto perpendicularmente al eje de la boquilla.

Este concepto de boquilla no es apropiado para el moldeo de materiales con cargas abrasivas.

Nueva boquilla para ciclos rápidos
La gama de productos Thermoplay aumenta gracias a una nueva boquilla a obturación diseñada para la inyección en aplicaciones de embalaje, muy adecuad para piezas de moldeo, donde la velocidad de inyección y la alta presión requieren altas prestaciones.

El área de cierre entre la boquilla y la cámara ha sido optimizada con la finalidad de compensar. La sección del canal interno de la boquilla ha sido aumentada, con el fin de compensar el aumento de la presión de inyección durante los ciclos de producción rápida. Para obtener una tasa de inyección óptima, el canal de paso interior de la boquilla ha aumentado. Además, se ha mejorado el intercambio térmico entre el punto de inyección y la placa/cavidad facilitando un enfriamiento aún más rápido de la aguja, y por consiguiente una una excelente estética del punto de inyección.

Boquillas para ciclos rápidos.
Centralita de control secuencial
La nueva centralita secuencial ha sido diseñada y realizada para optimizar el proceso de inyección de las aplicaciones termoplásticas. Esta ofrece la posibilidad de gestionar la secuencia de abertura y cierre de las válvulas de obturación presentes en el molde, garantizando un producto final exento de líneas de unión, debilitamiento estructural y conforme a los más severos standard técnico cualitativos solicitados. Gracias a sus reducidas dimensiones y a su mínimo peso, puede ser trasladada fácil y ágilmente. Toda la circuitería electrónica ha sido realizada con componentes electrónicos intercambiables. Un terminal móvil interactivo permite al operador fijar, gestionar, visualizar y registrar todas las fases de trabajo.

Centralita de control secuencial.
Centralita de regulación de temperatura
Thermoplay, empresa representada en España por O.C. Systems desarrolla la centralita de regulación de temperatura TH-M6, disponible en las configuraciones con 6 y 12 zonas.

Centralita de regulación de temperatura.
Las principales características funcionales de esta centralita son:
Incremento sincrónico de las temperaturas independientemente de la inercia térmica de las diferentes zonas: esta función evita la necesidad de arranque retrasado de las zonas relativas a las boquillas.

Función ‘slave’: en caso de termopar interrumpido/cortado, cada zona puede conectarse a otra con un comportamiento térmico análogo, a elección del operador. Se trata de una alternativa al funcionamiento en el modo manual.

Alarma de pérdida de material plástico: la centralita efectúa un control continuo sobre la absorción de cada zona permitiendo una intervención repentina en caso de pérdida de material plástico por el inyector.

Modificación colectiva de todas las zonas: la temperatura de set, así como todos los parámetros de regulación y los parámetros relativos a las alarmas pueden ser modificados colectivamente en todas las zonas. La función se activa a través de un botón colocado en el panel.

Sistema de movimiento en sistema de obturación
Tradicionalmente las agujas de las boquillas a obturación son activadas accionando una serie de pistones neumáticos (uno por boquilla), hidráulicos y recientemente eléctricos. Esta técnica tiene la ventaja indudable de que permite el “ajuste de posición de la aguja cerrada” independientemente en cada cavidad.

Pero a menudo el alojamiento de un conjunto de obturadores, de flujo de material, y de sus relativos conductos de alimentación así como el acondicionamiento dentro de un molde se hace excesivamente complejo sino más bien imposible en algunos casos.

El tamaño extremadamente compacto de este sistema de cierre por válvula y su accionamiento mecánico permiten reducir las distancias entre las cavidades del molde, manteniendo las ventajas de los sistemas de movimiento de los obturadores utilizados en la actualidad.

Un sistema de interrupción permite el desacoplamiento individual de cada aguja en la placa de accionamiento y el bloqueo simultáneo de la aguja cerrada (posición de la aguja), función necesaria si desea bloquear el flujo de material plástico en una o más cavidades.

Sistema de movimiento en sistema de obturación.
Sistemas para el moldeo por inyección de piezas de grandes dimensiones
Thermoplay SpA ha desarrollado un sistema de canal caliente para el moldeo por inyección de piezas de grandes dimensiones como parachoques, spoiler, puertas, para carrocerías de coches y camiones, entre otras también de piezas grandes como electrodomésticos y televisores, y pallet para el sector del embalaje

En este tipo de aplicaciones el uso de la inyección con el control secuencial permite mejorar el aspecto estético y las características mecánicas de piezas moldeadas controlando las líneas de unión del flujo del material. Este tipo de aplicación sólo requiere un sistema con boquillas de notables longitudes para compensar los efectos de la dilatación del canal caliente. El nuevo sistema de inyección prevé que las boquillas, con o sin grupos de obturación, puedan ser montadas con diferentes inclinaciones y unidas a la placa de distribución, garantizando una perfecta perpendicularidad al plano de inyección. Un sistema innovador de juntas que reparte las dilataciones al interior de la placa de distribución, permite utilizar boquillas sin ninguna limitación en relación a la longitud mínima en función de la distancia del elemento de centraje. Los sistemas a obturación garantizan una mayor seguridad gracias a la presencia de un micro-interruptor de proximidad montado en cada grupo de obturación que, conectado a alarma de la prensa, autoriza la inyección con el obturador abierto evitando situaciones anómalas de inyección con obturadores cerrados. Cada grupo de obturación tiene un circuito de refrigeración/acondicionamiento que evita, a los elementos de estanquidad, todos los riesgos de solicitación térmica. Sin duda otro aspecto muy importante consiste en la parte económica, ya que, esta solución reduce los espesores de la placa soporte de las boquillas mejorando el flujo del material plástico fundido desde el canal caliente a la cavidad del molde.

Sistemas para el moldeo por inyección de piezas de grandes dimensiones.
Sistemas para inyección-soplado
Con esta aplicación Thermoplay transfiere todas sus más recientes innovaciones en el campo de los sistemas a canal caliente para la inyección de las materias plásticas al sector de la inyección soplado (máquinas Aoki, Nissei ASB o similares).

Sistemas para inyección-soplado.
En la aplicación más difundida la etapa de inyección está formada por un bloque de distribución no equilibrado con boquillas solidarias al bloque distribuidor. Las boquillas son a menudo a flujo libre y están calentadas únicamente gracias a la transferencia de calor por conducción térmica de la placa de distribución.

Redacción Interempresas
23/06/2017