Mostrando las entradas con la etiqueta Lanxess. Mostrar todas las entradas

30 de septiembre de 2019

Compuestos reforzados con fibra continua utilizados en la producción de automóviles a gran escala


Los compuestos Tepex reforzados con fibra continua de LANXESS se están utilizando en la producción a gran escala de varios componentes estructurales para un diseño automotriz liviano. La liviana carcasa del asiento trasero del Audi A8, desarrollada por Faurecia Automotive Seating y fabricada mediante el proceso de moldeo híbrido, creó un ahorro de peso del 45 por ciento en comparación con la chapa de acero.

Tradicionalmente, los asientos comparables a los del Audi A8 se han fabricado con carcasas metálicas atornilladas a una subestructura, un proceso que lleva mucho tiempo para soldar numerosas piezas individuales en varios pasos. Utilizando Tepex dynalite 102-RG600 (2) basada en poliamida 6 /47% y Durethan BKV30H2.0 poliamida 6 reforzada con fibra de vidrio corta, un material sobremoldeado también de LANXESS ofrece beneficios de resistencia, peso y reduce los costos de producción en comparación con los medios de fabricación tradicionales.

“La razón por la que se eligió nuestro material compuesto para esta estructura fue el hecho de que es aproximadamente un 45 por ciento más liviano que un diseño de metal comparable, pero también se puede producir de manera rentable, gracias al alto grado de integración funcional. También puede soportar las altas cargas mecánicas en un choque ", explicó Henrik Plaggenborg, jefe de Tepex Automotive en la unidad de negocios LANXESS High-Performance Materials (HPM).

Tilmann Sontag, gerente de proyectos del grupo Tepex Automotive de HPM, comentó sobre el nuevo proceso: “En el proceso de moldeo híbrido, por el contrario, se crea un componente listo para instalar en un solo paso del proceso. El producto compuesto semiacabado previamente contorneado y calentado se forma directamente en el molde de inyección para este propósito y está equipado con numerosas funciones mediante moldeo por inyección. Esto simplifica el montaje posterior y genera ahorros considerables en los costos de producción ”.

Además de las costillas reforzadas, la ranura de la tubería para asegurar la cubierta del asiento en su lugar, así como numerosos soportes, están integrados en el componente. Los sujetadores para fijar la carcasa del asiento también se inyectan directamente. "El armazón se puede ensamblar fácil y rápidamente sin tornillos usando los sujetadores y se puede volver a desmontar con fines de servicio", agregó Sontag.

Tepex dynalite se usa en otras aplicaciones a gran escala de diseño automotriz estructural liviano, tales como los extremos frontales, pedales de freno, componentes de paneles debajo de la carrocería, insertos estructurales de refuerzo para partes desmontables de la carrocería, así como soportes para la puerta y módulos electrónicos. LANXESS predice que el material compuesto se utilizará en el futuro para fabricar sistemas de asientos altamente complejos en conducción autónoma.

Kimberly Hoodin
Composite Manufacturing
12 Julio 2019

26 de diciembre de 2018

Nylon 66: Problemas de precio y suministro llevan a los procesadores a considerar alternativas

Si bien la escasez del nylon 66 puede no ser duradera, los proveedores de resina, los fabricantes de compuestos y los distribuidores se han movilizado para ofrecer a los procesadores una serie de materiales de "reemplazo".

En los últimos dos años, una expansión global de la oferta/demanda en nylon 66 ha llevado a algunos proveedores, compositores y distribuidores de termoplásticos de ingeniería a estar listos para enfrentar las constantes limitaciones de capacidad y los precios más altos con resinas de ingeniería alternativas. Las principales opciones son nylon 6, PBT y nylons de alto rendimiento como los PPAs, así como mezclas que contienen un mayor contenido de reciclado. Si bien existen diferentes proyecciones, la mayoría de las fuentes anticipan que la escasez del nylon 66 continuará hasta al menos en parte del 2020.

Las restricciones de la resina están relacionadas principalmente con los suministros limitados del precursor clave, adiponitrilo (ADN) , para el cual la capacidad global actual, estimada en alrededor de 1.7 millones de TM, es producida por cuatro jugadores principales: Ascend Performance Polymers e Invista en EUA; Butachemie, una empresa conjunta de Invista y Solvay en Alemania; y Asahi Kasei de Japón. Una explosión en 2015 en una planta china de ADN eliminó el 18% de la capacidad global. El problema del ADN parece haber aterrizado prominentemente en el radar de casi todos desde la temporada de huracanes 2017 hasta 2018, comenzando con interrupciones no planificadas en la producción de ADN y nylon 66, todas las cuales ya se han resuelto en gran medida, según Brendan Dooley, de IHSMarkit, con sede en Houston. director global de resinas de ingeniería.

A mediados de 2018, los precios del nylon 66 subieron más de un 50% en comparación con los 18 meses anteriores. Solo en 2018, hubo alzas en los precios del primer trimestre y del tercer trimestre de 8-10 ¢/kg. Las subidas de precios en el cuarto trimestre estaban en curso al cierre de esta edición en algunas partes del mundo, y los aumentos de 2019 en el primer trimestre no serían sorprendentes. Según Dooley, las interrupciones planificadas para 2019 incluyen paradas de seis semanas en el primer y tercer trimestre en la planta de Invista en Victoria, Texas, y en la planta alemana de Butachemie, cada una para la modificación de la nueva tecnología de ADN.

La buena noticia, según Dooley, incluye algunas adiciones clave de capacidad de ADN. En Pensacola, Florida, Ascend, el jugador de nylon 66 completamente integrado más grande del mundo, aportó 50,000 TM de ADN en 2017; pronto está programado para traer otros 36,000 TM; y planea una expansión de 163,000 TM para 2022. Las modificaciones de la planta de ADN de 2019 por parte de Invista y Butachemie darán como resultado un aumento del 10% en la producción. Además, está programado que Invista Shanghai ponga en funcionamiento una nueva unidad de ADN de 300,000 TM en 2023. Dooley afirma que estas acciones se traducirán en una mejora en el suministro de nylon 66 para mediados de 2020. Para el próximo año, proyecta un equilibrio estrecho entre la oferta/demanda y un posible alivio de los precios en función de una mayor oferta o menor demanda.

En octubre, Ascend emitió una declaración que dice que fue impulsada por "informes contradictorios sobre la disponibilidad de PA 66 a largo plazo" a fin de reafirmar su compromiso de satisfacer la creciente demanda del mercado de nylon 66 para la industria automotriz, E / E, cable-brida, mercados de consumo e industriales. La declaración también señaló: "El hecho es que PA 66 ofrece la mejor combinación de valor, desempeño y procesabilidad entre los diversos termoplásticos disponibles en la actualidad. Reemplazar el PA 66 con otro material tiene costos más allá de la disponibilidad y el precio ".

Concediendo que la disponibilidad de nylon 66 está "restringida a corto plazo", la compañía dijo que está trabajando con los clientes para ayudar a aliviar esa restricción donde sea posible. Agregó que la adquisición de Britannia Techno Polymers, una empresa holandesa especializada en compuestos plásticos, la cual se especializa en compuestos de nylon patentados, esta corriendo a plena capacidad para atender a sus clientes europeos. De manera similar, sus plantas de Foley, Alabama y Greenwood, S.C., están produciendo a niveles óptimos para apoyar a los clientes con compuestos y fibra; y la producción en Pensacola, Florida, luego de la acción de fuerza mayor a mediados de julio, se encontraba en torno al 90% de su capacidad.

Mientras tanto, BASF está comprometido con el mercado de nylon 66, ya que continúa teniendo un potencial de crecimiento global significativo, según Mark Szendro, director de marketing para transporte de materiales de alto desempeño en América del Norte. “Perseguimos continuamente todas las opciones para obtener productos a lo largo de la cadena de valor de nylon 66. Sin embargo, la realidad es que la demanda está superando a la oferta y esto continuará durante los próximos años. Es por eso que BASF está invirtiendo en el futuro con nuestra adquisición planeada del negocio de poliamida de Solvay.

La compra fortalecería la cadena de valor de poliamida 66 de BASF mediante el aumento de las capacidades de polimerización y la integración hacia atrás de la materia prima clave, ADN". Añadió que BASF reconoce la necesidad de buscar materiales alternativos mientras tanto y está trabajando estrechamente con los clientes para identificar aplicaciones específicas que podrían usar materiales alternativos como nylon 6, PBT o PPA.

Las fuentes en DowDupont, aunque reconocen una estrechez temporal en la cadena de suministro de nylon 66, informan que han mantenido un suministro ininterrumpido de productos de nylon y siguen confiando en su capacidad para continuar suministrando a los clientes mas antiguos con resinas de nylon 66 Zytel. Señalaron que la compañía es el único proveedor importante de nylon 66 con polimerización a escala mundial y fabricación de compuestos en América del Norte, Europa y Asia.

También promocionaron su estrategia de larga data de "Grados Globales" de Zytel - productos hechos con recetas y especificaciones uniformes en las ubicaciones globales de la empresa, lo que permite el respaldo de fuentes alternativas. Señalaron que han desarrollado una red flexible de proveedores de las materias primas clave para garantizar que no dependen de un solo activo ascendente en ninguna de sus líneas de productos. Aún así, agregó una fuente de la compañía, "Es posible que la oferta sea limitada para los próximos uno o dos años. No hemos visto una situación tan aguda y duradera como esta”.

Se pidió a una muestra de estos y otros proveedores de termoplásticos de ingeniería, compuestos y distribuidores que contribuyeran, tanto por su visión de la situación de resina restringida como por su disposición para ayudar a los clientes con materiales alternativos cuando sea posible. Casi todos reconocen que el sector automotriz es el que más preocupa debido a las muchas aplicaciones para las cuales se especifica el nylon 66 y porque la especificación de cualquier reemplazo no puede ocurrir de la noche a la mañana.

Problemas de reemplazo
Aunque las fuentes de la industria admiten que varios fabricantes de componentes de nylon 66 y FEO (Fabricantes de Equipo Original) de uso final están evaluando materiales alternativos, el reemplazo real hasta la fecha parece haber sido bastante limitado. Una razón, según Chris Wilson, VP y jefe de negocios cristalinos de Solvay Specialty Polymers es que hacer un cambio no es una tarea fácil. “El cambio de nylon 66 a un material alternativo generalmente no es tan fácil como dejar caer una nueva resina en la máquina. A menudo, se deben considerar los impactos potenciales en las dimensiones, las características de la pieza o el rendimiento de la pieza. La elección de un proveedor que pueda proporcionar soporte técnico y de desarrollo de aplicaciones también debe ser parte de la decisión ".

Sin embargo, casi todas las fuentes de la industria contactadas admiten que tienen clientes que expresan preocupación por los precios más altos y la escasez de la resina. Las fuentes en PolyOne Corp., Avon Lake, Ohio, informaron que vieron esta preocupación a principios de 2017, cuando el nylon comenzó a escasear, y los clientes solicitaron datos del mercado, pronósticos de precios y detalles sobre las restricciones de suministro. De la misma manera, las fuentes de PolyOne sostienen que muy pocos clientes han cambiado a otras resinas. Uno de ellos dice: "Tenemos algunos clientes que están probando el nylon 6, pero el cambio más dominante es el de nylon 66 virgen al reciclado o de amplia especificación".

Steve Bowen, presidente del negocio PlastiComp de PolyOne, agregó: "El suministro de nylon 66 se ha restringido durante más de un año, lo que ha requerido una gestión estricta para garantizar que no haya interrupciones en el suministro. Nuestras asociaciones a largo plazo con proveedores claves nos ayudan a navegar durante este período crítico. Hemos podido asegurar suficiente material de nylon 66 necesario para mantener nuestro negocio principal al mismo tiempo que desarrollamos algunos segmentos adicionales ".

Wilson de Solvay dijo que la escasez del suministro de nylon 66 les ha abierto los ojos a un riesgo que previamente no habían visto. "Creo que la industria había dado por sentado que habría un suministro ilimitado de nylon 66, y este pensamiento ahora ha cambiado claramente. Un cliente automotriz me comentó que hasta que la situación se resuelva, están dirigiendo activamente los proyectos de desarrollo lejos del nylon 66 y hacia otras resinas, incluso si esto requiere un rediseño de parte ”.

Según Wilson, Solvay ya tiene varios desarrollos activos en curso para ayudar a los clientes a convertirse a otras resinas en la cartera de la empresa. “Normalmente, los usuarios de nylon 66 intentan sustituirlos por productos basados ​​en PP, nylon 6 o PBT. "Si estos polímeros no pueden cumplir con los requisitos técnicos, o si se requiere molds costosos, entonces recurren a nylons de alto desempeño tales como nuestro Omnix HPPA, Ixef PARA o Amodel PPA". Añadió que hay varias ventajas para subir en la pirámide de desempeño desde nylon 66 con tales materiales. Las piezas a menudo se pueden hacer con paredes más delgadas y, por lo tanto, utilizan menos resina, lo que las hace más livianas con un costo general más bajo y sin la necesidad de moldes nuevos o modificados. Wilson notó que el aumento en los precios de nylon 66 ha reducido significativamente la brecha de precios en comparación con las resinas de ingeniería de alto rendimiento.

Jose Chirino, director técnico de la región de América para la unidad de negocios de materiales de alto desempeño de Lanxess, informó que durante varios meses, los equipos de ventas y técnicos de la compañía han estado participando en francas conversaciones con los clientes sobre el proceso de selección de materiales. "Hemos encontrado que muchas veces el material elegido es más histórico que lo verdaderamente diseñado en la aplicación. Hemos cuestionado este enfoque y hemos tenido éxito en cambiar a los clientes que están viendo un aumento en el costo de su parte debido a los aumentos de las materias primas y están preocupados también por la disponibilidad de material a corto y mediano plazo. Pero aparte de los problemas de costo y disponibilidad, muchos grados de nylon 6 y PBT pueden cumplir hoy en día con requisitos cruciales en cuanto a propiedades, como el desempeño térmico o mecánico, la calidad superficial y el retardo a la llama".

Como se informó en un blog de PT en julio, el director de desarrollo de aplicaciones Cliff Watkins del distribuidor de resinas PolySource, ofreció puntos claves de conversación sobre este tema para informar a los clientes y discutir sus ofertas de reemplazo de nylon 66, que incluyen, nylon 6, PBT, PPA y policetona alifática.

Alex Fung, presidente del distribuidor de resinas Conventus Polymers, tiene una idea diferente: "Los clientes están preocupados de que esto pueda continuar en 2020. Los clientes continúan viendo aumentos de precios repetidos en el nylon 66 e incluso en el nylon 6. Claro, hay resinas alternativas para usar tales como PBT o nylon 6, pero el nylon 66 ofrece una combinación única de propiedades y valor que puede hacer que sea difícil de reemplazar, así que querrá asegurarse de tener en cuenta estas diferencias. No hay almuerzo gratis en plásticos ”. Fung sostuvo que la amplia experiencia de la compañía en el manejo de este tipo de problemas de suministro lo llevó a comprar por adelantado. "Tenemos un amplio inventario de los grados de nylon 6 y nylon 66, por lo que estamos dando la bienvenida a los posibles clientes".

Alternativas y aplicaciones de destino
Algunas fuentes contactadas optaron por dar un breve resumen de los materiales que están ofreciendo como reemplazos de nylon 66 cuando esté justificado. Otros proporcionaron una descripción más completa de sus materiales alternativos para aplicaciones específicas:

● Celanese Engineered Polymers: el año pasado, la compañía adquirió Nylit Plastics de Italia, productora de resinas y compuestos de nylon de alto desempeño, con una especialidad en nylon 66. Jeff Helms, director global de ventas automotrices para materiales de ingeniería en Celanese, dice que la firma tiene clientes que están considerando la posibilidad de cambiar a nylon 6 cuando las partes pueden funcionar correctamente con límites de temperatura ligeramente más bajos y con una absorción de humedad ligeramente mayor. Celanese también está colocando ofertas de nylon 66 reciclado, nylon 6 y resina post-industrial (RPI).

● DowDuPont: si bien las fuentes de la compañía no tienen conocimiento de ningún cliente que haya cambiado a alternativas, para aquellos que sí desean calificar soluciones alternativas para aplicaciones comerciales existentes en los mercados automotriz, E/E, industrial o de consumo, DuPont ofrece Zytel nylon 6, Zytel HTN PPA, Crastin PBT, Rynite PET y acetal Delrin POM.

● PolyOne: las fuentes de la compañía dicen que están ofreciendo nylon 6 para aplicaciones industriales y automotrices, incluidos componentes , engranajes y carcasas bajo el capot; agregando que estas dos industrias son las más abiertas a probar alternativas. El negocio PlastiComp de la compañía también ofrece mezclas de nylon 6 y nyon 66 en formulaciones de fibra larga.
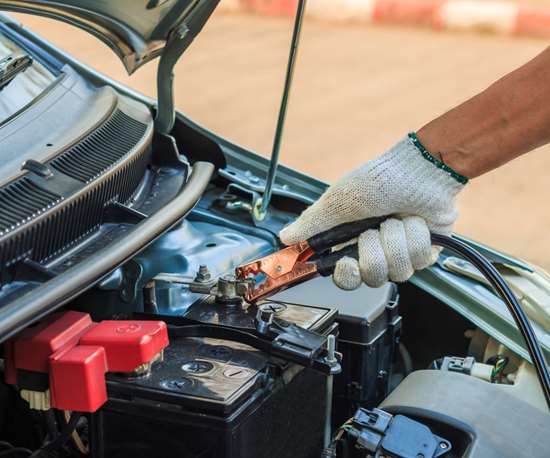
Además del nylon 6 para aplicaciones industriales y automotrices, como las piezas debajo del capó, el negocio PlastiComp de PolyOne también ofrece mezclas de nylon 6 y nylon 66 en formulaciones de fibra larga.
Si bien PolyOne ha visto a pocos clientes cambiar de nylon 66, se les pide, cada vez más, datos de mercado, pronósticos de precios y detalles sobre restricciones de suministro.


● BASF: Szendro discutió tres alternativas. Para aplicaciones que requieren buenas propiedades eléctricas, buen envejecimiento térmico, soldabilidad, desempeño bajo impacto y amortiguación, dijo que el Ultramid nylon 6 podría ser una solución. Los posibles usos incluyen componentes estructurales, aplicaciones de tren motriz y piezas de apariencia exterior, como manijas de puertas y pedales .
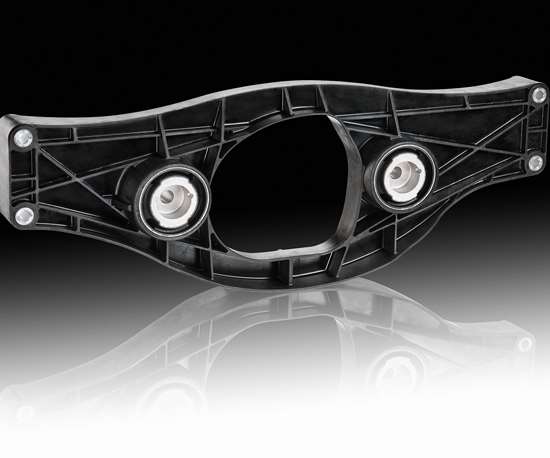
BASF está buscando todas las opciones para obtener productos a lo largo de la cadena de valor de nylon 66, incluida la adquisición planeada del negocio de nylon 66 de Solvay.
Para aplicaciones eléctricas y de iluminación tales como conectores, carcasas para unidades de control eléctrico y sensores, donde se requiere una mejor estabilidad dimensional, Szendro citó los grados de PBT de Ultradur.

Para los casos en que las piezas están expuestas a cargas exigentes en aire caliente, tales como los conductos de aire de carga o las piezas donde hay mucho desgaste y fricción, Szendro observó los grados de PPA de Ultramid Advance, que cuentan con resistencia a la hidrólisis y química además de una excelente estabilidad dimensional. Otras oportunidades son las exigentes aplicaciones de refrigeración del motor y las cajas de termostatos.
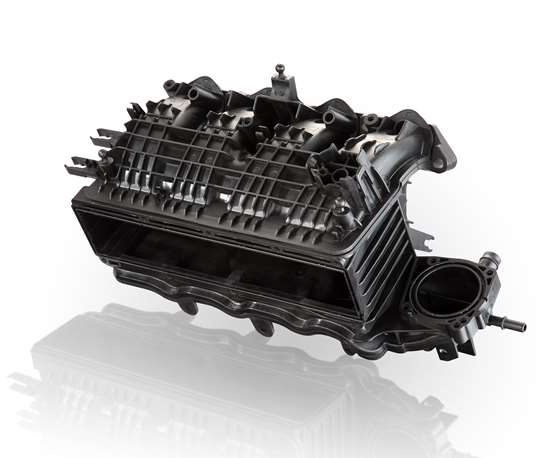
Para aplicaciones donde las piezas están expuestas a cargas exigentes en aire caliente, como los conductos de aire de carga, BASF ofrece Ultramid Advance PPA.
● Lanxess: Chirino dio algunos ejemplos de aplicaciones de reemplazo específicas y materiales recientemente desarrollados para competir con el nylon 66. La compañía apoyó a un cliente que produce una caja de cambios con nylon 66 cargado con 30% de fibra de vidrio al mostrar que las propiedades mecánicas del componente y las dimensiones de la parte sería las mismas si se usara un nylon 6 cargado con 35% de fibra de vidrio. En este caso, un aumento del 5% en el contenido de vidrio superó las preocupaciones de desempeño dimensional y mecánico - todo mientras se usaba el molde existente.

La disponibilidad de materiales y las preocupaciones de costos en el mercado de electrodomésticos llevaron a Lanxess a evaluar materiales alternativos con un cliente que produce mangos de horno en un nylon 66 cargado con 30% de vidrio. En este caso, después de comprender los requisitos de impacto y carga de la pieza, Lanxess sugirió un nylon 6 con 30% fibra de vidrio y cuentas de vidrio. La pieza superó todos los requisitos de dimensiones, carga e impacto, y también tuvo la ventaja de una apariencia mejorada.

Los comentarios de los clientes de nylon 66 preocupados por la fatiga a largo plazo si ellos se cambian a una alternativa, alentaron a Lanxess a desarrollar los nuevos compuestos de nylon 6 Durethan-Performance "P". Estos cuentan con mejores propiedades de fatiga y se desempeñan considerablemente mejor que los grados estándar de nylon 66. Por ejemplo, en una prueba de detección de fatiga a 120 C, el nuevo Durethan BKV30PH2.0 con 30% de vidrio supuestamente resistió casi 10 veces más ciclos de prueba que el nylon 66 con 30% vidrio estándar.

Un criterio clave para seleccionar un material en el mercado E/E, particularmente para piezas pequeñas como conectores, es el tiempo de ciclo. Chirino dijo que Lanxess ha visto un interés creciente en sus mezclas de Pocan XF (eXtreme Flow),PBT y PBT. Según se informa, estos tienen propiedades de contracción y mecánicas muy similares al nylon 66; pero debido a la baja viscosidad, estos PBTs pueden moldearse a temperaturas más bajas, lo que reduce el tiempo de enfriamiento en el moldeo por inyección, lo que ha llevado a ciclos un 15% más cortos en algunos casos.

Para aplicaciones ignífugas, Lanxess ha posicionado su nuevo PBT sin carga y sin halógeno Pocan BFN2502, que alcanza una clasificación UL 94V-0 a un impresionante 0.4 mm, para reemplazar el nylon 66 sin carga, sin halógeno. Según Chirino, el material cumple todos los requisitos de inflamabilidad, las evaluaciones de impresión láser y las conexiones de unión conjunta, junto con excelentes propiedades mecánicas y de procesamiento, lo que lo hace muy atractivo para los moldeadores, especialmente cuando no se necesitan cambios en los moldes.
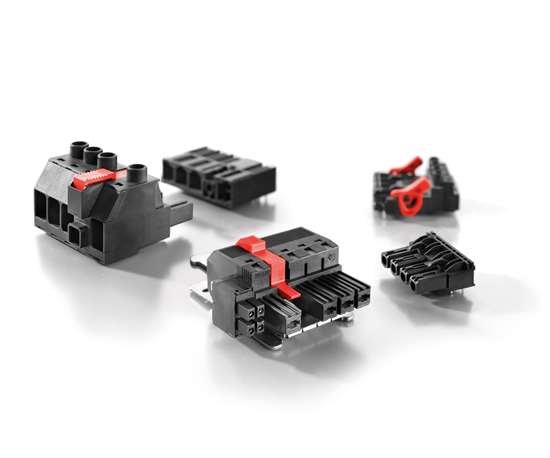
Para aplicaciones ignífugas, Lanxess ha posicionado su nuevo PBT Pocan BFN2502 sin carga, sin halógeno para reemplazar el nylon 66 sin carga y sin halógeno.
● Solvay: Wilson citó a Omnix HPPA, un PPA de alto desempeño, como una opción clara para reemplazar el nylon 66 cargado de vidrio, ya que brinda propiedades equivalentes en condiciones secas y un desempeño superior después de considerar la absorción de humedad. Se puede usar fácilmente en moldes de agua caliente y tiene valores de contracción similares a los del nylon 66. Está dirigido a aplicaciones estructurales en el mercado automotriz y aplicaciones de contacto con alimentos y agua potable en mercados de consumo.

Para aplicaciones de temperaturas más altas y/o que están en contacto con agua/glicol, Wilson sugirió el Amodel PPA como una buena alternativa que superará al nylon 66. Para aplicaciones que requieren alta calidad superficial y resistencia mecánica extraordinaria, citó Ixef PARA poliarilamida (también conocido como MXD6 nylon) como una buena alternativa al nylon 66.

Para aplicaciones que requieren flexibilidad adicional o una mejor resistencia al impacto, hay grados endurecidos y reforzados con elastómero en los portafolios de Amodel PPA y Ryton PPS que ofrecen alternativas potenciales a los grados de nylon 66 sin carga.

● DSM Engineering Plastics: A principios de este año, Rob Crowell, director comercial, discutió los méritos de cuatro polímeros en el portafolio de la empresa que podrían reemplazar el nylon 66 con relativa facilidad. Comenzando con el nylon 6 Akulon, observó su desempeño casi equivalente en rigidez y resistencia al nylon 66, y un desempeño superior en dureza, procesabilidad y envejecimiento térmico hasta 200 C, se adapta a aplicaciones donde las piezas están expuestas a aire caliente, tales como colectores de admisión y conductos de aire; expuestos al aceite, tales como bandejas de aceite y filtros; y piezas con altos requisitos de apariencia superficial, como pedales, manijas de puertas y carcasas de herramientas eléctricas.

EcoPaXX nylon 410, un bio-nylon de alto desempeño, fue citado para aplicaciones donde las piezas están expuestas al agua o al glicol, como en la gestión térmica de automóviles. Este demuestra una baja absorción de humedad y una excelente resistencia química, una alta tasa de cristalización para un procesamiento rápido y fácil, y el punto de fusión más alto de todos los bio-nylons hasta 250 C.

Otra alternativa es el Stanyl nylon 46 de DSM con alta retención de rigidez hasta 290 C y excelente resistencia al desgaste y abrasión en combinación con baja fricción a temperaturas elevadas. Se recomienda para piezas estén expuestas al desgaste y la fricción (como los engranajes y los tensores de cadena), o estén expuestas a cargas exigentes en aire caliente (como los conductos de carga de aire) o aceite (tales como algunos componentes del motor y transmisión).

El Arnite PBT fue citado como adecuado para aplicaciones eléctricas y de iluminación tales como conectores, marcos de iluminación y componentes LED, ya que demuestra excelentes propiedades eléctricas, buena estabilidad dimensional y alta rigidez específica. Algunos grados están optimizados para cumplir con los requisitos de desgasificación más exigentes de hasta 200 C.

Lilli Manolis Sherman
Senior Editor
Plastics Technology
30 Noviembre 2018

2 de enero de 2017

Kurz, Engel y Lanxess se unen para producir una lámina de fibra continua, sobre moldeada, decorada

Un proceso para decorar una parte híbrida compuesto/termoplástico con una película decorativa en un molde estuvo entre varias nuevas tecnologías de decoración expuestas en K 2016 por The Kurz Group.

Kurz Transfer Products LP, en colaboración con LANXESS Corporation Bond Laminates y Engel Machinery, Inc. han desarrollado un proceso que permite que un componente compuesto de plástico sea también decorado en la misma etapa de procesamiento.


El compuesto semi-terminado termoplástico reforzado con fibras continuas Tepex de Bond Laminates se forma y se sobre moldea con plástico en una prensa vertical y luego se decora en el mismo proceso con un rollo de película que pasa por la cavidad del molde. Kurz también desarrolló un nuevo sistema de recubrimiento IMD (decoración en molde) para adaptarse al proceso: su paquete de laca se une permanentemente a los materiales del componente compuesto.

• El proceso IPD-Skin (Individualized Post Decoration) es un nuevo proceso desarrollado por Kurz en colaboración con Niebling, que fabrica la nueva máquina IPD-Skin. El proceso implica la unión permanente de una fina capa decorativa a una pieza pre-acabada. Esto se calienta y luego se traslada a un segmento de formación de vacío / presión de aire donde la parte es completamente decorada. Se puede utilizar para decorar partes altamente tridimensionales y también se pueden implementar en socavaduras y superficies táctiles con estructuras pronunciadas .


• Kurz también mostró nuevas opciones de diseño para la iluminación automotriz. Se incluyen retroiluminación de superficie total de carbono, madera, metal o diseños de colores. Cuando se activa la iluminación, las estructuras de los diseños de base se mantienen o se presentan en una forma modificada, y también se crean colores y efectos materiales completamente diferentes.


También son posibles diseños parcialmente retroiluminados. Durante la luz del día, vemos una superficie sólida de un solo color o multicolor; cuando están a contraluz, los elementos opacos y translúcidos se hacen visibles, con varios niveles posibles de transparencia.

• Kurz también demostró su habilidad para implementar efectos frontales muertos e integrar funciones táctiles y gestuales. Utilizando la propia tecnología de sensores de Kurz basada en la tecnología de su subsidiaria PolyTC, las partes plásticas pueden equiparse con una función de sensor que, si se desea, puede ser invisible cuando está inactiva. A la luz del día, ves una superficie decorativa sólida y opaca; al tocarla, acercarse o hacer gestos, se activa una fuente de luz y se hace visible un panel de control.


Lilli Manolis Sherman
Plastics Technology
28 Octubre 2016

6 de marzo de 2013

Lanxess invierte US$104mn en caucho en Brasil

La química alemana Lanxess anunció que convertirá la producción de emulsión de caucho de estireno y butadieno (E-SBR) que se utiliza en neumáticos estándar a una solución de caucho de estireno y butadieno (S-SBR) empleada en "neumáticos verdes" de alto desempeño en su planta en Triunfo, en el estado brasileño de Rio Grande do Sul.

La futura capacidad de S-SBR en Triunfo será de 110.000t/a, la misma que la actual capacidad de E-SBR del sitio.

El cambio en la tecnología de producción representa una inversión de 80mn de euros (US$104mn), que será financiada con flujo de caja de la compañía.

La planta producirá los grados más nuevos de S-SBR a fines del 2014.

Para los clientes se mantendrá un suministro regular de E-SBR desde la planta de la compañía en Duque de Caxias en Río de Janeiro.

Lanxess indicó que el Gobierno de Brasil pretende implementar el etiquetado de neumáticos, modelado según los estándares de la Unión Europea, a partir de octubre del 2016.

Brasil daba cuenta de menos de 1% de las ventas mundiales de Lanxess en el 2005, pero en la actualidad representa casi un 10%.

Por Mark Beresford - BN Americas
05 de marzo, 2013

6 de febrero de 2012

Moldeo por Inyeccion de Nylon 6 - Procesamiento


Secado
La mayoría de los gránulos de polímero absorben gradualmente la humedad del aire cuando se almacenan. Incluso pequeñas cantidades de humedad puede causar problemas de moldeo durante la inyección. En el caso de la poliamida 6, se pueden desarrollar defectos superficiales visibles, en forma de rayas (vapor de agua). A menos que los gránulos hayan sido almacenados en envases a prueba de humedad, la poliamida 6 debe ser secada antes de su uso.

Con la poliamida 6, en particular, es importante no excederse en el secado, ya que esto puede causar decoloración y claramente una fluidez reducida (fig. 12). Por consiguiente, recomendamos no exceder una temperatura de secado de 80 °C y utilizar secadoras de aire seco. En nuestra experiencia, el aire fresco y los secadores circulantes no son adecuados para poliamidas a 80 °C - en el caso extremo, los gránulos pueden contener más humedad después del secado lo que ellos tenían anteriormente.

Para efectos de estimar el tiempo necesario de secado, es útil para conocer el contenido de humedad desde el principio. Esto se puede medir por valoración Karl Fischer. Los balances de humedad también puede proporcionar una valiosa ayuda en la práctica, a pesar de que su precisión suele ser menor.


Tabla 1. Temperaturas de secado
Los datos anteriores se refieren a los paquetes almacenados a temperatura ambiente. También se supone que el equipo de secado se encuentra en perfecto estado de funcionamiento y que se observa la temperatura de secado recomendada. Los gránulos secados se deben procesar tan rápidamente como sea posible mientras aún están calientes, y la tolva de la máquina debe estar cubierta con una tapa. Loos paquetes que han sido abiertos deben volverse a sellar herméticamente y su contenido usado tan rápidamente como sea posible.
 
Fig. 12: Presión de inyección vs contenido de agua de los gránulos

El no hacerlo, puede ampliar considerablemente el tiempo necesario de secado, sobre todo con la poliamida 6. Cuando se procesa gránulos tomados de embalaje a prueba de humedad, generalmente es posible prescindir del secado. Los paquetes deben, sin embargo, tener un tiempo suficiente para calentarse a temperatura ambiente antes de ser abiertos. De lo contrario se formará condensación, la cual tendrá que ser removida por el secado de los gránulos.

Moldear y temperatura de la masa, el tiempo de residencia
Las cifras dadas para las temperaturas de molde y fundido en la tabla de abajo se aplican a los grados de moldeo por inyección de propósito general, sin retardantes de llama y por lo tanto sólo puede servir como una guía. Un número de productos requieren valores de temperatura que difieren considerablemente de los indicados. Por favor, consulte las hojas de datos y consulte con el fabricante.

El esfuerzo térmico de la masa fundida se debe mantener tan bajo como sea posible a fin de prevenir efectos no deseados tales como cambios de propiedades en el plástico, la generación de productos de descomposición, ventilaciones obstruidas y la corrosión del molde. Por tanto, es importante evitar altas temperaturas de fusión y largos tiempos de residencia, debido, por ejemplo, al uso de una máquina que es demasiado grande para el peso de la inyección o para tiempos de ciclo largos.

En el caso de interrupciones prolongadas en la producción, el tornillo debería moverse hacia adelante por esta misma razón, y reducirse la temperatura del cilindro, o la calefacción apagada por completo.

Con productos especialmente sensibles a la temperatura, es una buena idea para purgar el cilindro y, cuando sea apropiado, la corredera caliente también con un producto de uso general de antemano. Después de las interrupciones, la máquina siempre debería ser purgada con gránulos frescos.


Tabla 2 Temperaturas de molde y fundido
Incluso con el procesamiento correcto, es posible que se generen componentes volátiles y productos de descomposición. Para evitar cualquier riesgo para la salud y el bienestar de los operarios de máquinas, los límites de tolerancia para el ambiente de trabajo debe garantizarse con el suministro de ventilación eficiente y aire fresco en el lugar de trabajo, de conformidad con la Hoja de Datos de Seguridad.

Velocidad de tornillo y la retropresión
A medida que los gránulos en el cilindro son transportados hacia adelante a través de la rotación del tornillo, ellos se frotan contra la pared del cilindro caliente y el fundido. La velocidad del tornillo no debe ser demasiado alta, mientras que esto sucede, ya que la masa fundida, de lo contrario se puede sobrecalentar, causando daños en el polímero.

Los grados con retardante a la llama y otros sensibles a la temperatura debe ser procesados con la más baja velocidad periférica posible de tornillo (VP) de entre 0.05 y 0.2 m/s. En el caso de grados propósito general, se recomienda una velocidad de entre 0.05 y 0.3 m/s. Los grados de flujo fácil y los grados sin retardantes de llama con frecuencia se puede procesar a velocidades de tornillo en exceso de 0.3 m/s con el fin de optimizar el tiempo de ciclo.

Fig. 13: Velocidad de tornillo vs Diámetro de tornillo

Las retropresiones que garanticen una fusión pareja están normalmente en el orden de 100 ± 50 bar (presión hidráulica generalmente de 5 a 15 bar).

Reglas generales:

  • Para mejorar la homogeneidad del fundido: aumentar la retropresión.
  • Para evitar la retracción dispareja del tornillo (efecto sacacorchos): aumentar la retropresión.
  • Interrupción ocasional de transporte de fundido: reducir la retropresión.
  • El tiempo de dosificación demasiado largo: reducir la retropresión.
La fase de Inyección y sostenimiento de presión
Las presiones de inyección y sostenimiento, y también las velocidades de inyección requeridas, dependen del tipo de material que está siendo moldeado y la naturaleza del producto final. Las presiones de inyección y sostenimiento se establecen como presión hidráulica. Esta última debe ser lo suficientemente alta para lograr una presión de cavidad suficiente para permitir el llenado completo del molde, sin ningún tipo de marcas de hundimiento. Ellas pueden diferir considerablemente para un molde determinado, dependiendo de factores tales como la velocidad de inyección, temperatura de fundido y la geometría de la boquilla.

La velocidad de inyección se equipara con el tamaño y la forma de la pieza moldeada y, en general debe ser rápida. La presión de inyección debe ser lo suficientemente alta para asegurar que la velocidad de inyección no caiga por debajo del valor fijado requerido (s) durante todo el proceso de inyección. Si la velocidad de inyección baja hacia el final de la inyección, esto indica que la presión de inyección es demasiado baja o la velocidad fijada demasiado alta.

Fig. 14: Presión de cavidad vs tiempo
A fin de evitar defectos superficiales cercanas a la compuerta (manchas opacas, barras congeladas, delaminación), es una buena idea reducir drásticamente la velocidad en el inicio del proceso de inyección (inyección gradual). Una velocidad constante del frente de flujo se puede lograr mediante la implementación de un perfil de velocidad sobre todo el golpe del tornillo (optimización del proceso de llenado). 

En muchos casos, perfiles de velocidad empíricamente determinados pueden ayudar a remediar los problemas de ingeniería de flujo (aire atrapado, líneas de soldadura, burbujas, lagrimas, rayas, efecto diesel).

Al reducir la velocidad directamente antes del cambio de etapa, es posible nivelar el perfil de presión y ayudar a prevenir un reflujo de masa fundida.

La presión de la cavidad requerida para un llenado completo del molde, la "presión de llenado", es una medida de la viscosidad de la masa fundida (siempre que el tiempo de llenado se mantenga constante). Esto puede ser usado para propósitos de control del proceso.

Otro factor importante es cambiar a la presión de sostenimiento en el momento oportuno con el fin de prevenir una compresión excesiva en el molde.

La presión de sostenimiento sirve para compensar la contracción de volumen que se produce conforme la pieza moldeada se enfría en el molde. El nivel de la presión de sostenimiento depende de las exigencias de calidad de la pieza moldeada - por ejemplo, estabilidad dimensional, bajas tensiones y propiedades de superficie (marcas de hundimiento, reproducción) - y, en general sera fijada tan baja como sea posible.

La presión de sostenimiento debe mantenerse hasta que el sistema de compuerta se haya "congelado" (a fin de evitar cualquier reflujo de fundido cuando la presión se quita). El mínimo tiempo de sostenimiento de presión (también conocida como tiempo de compuerta abierta) se puede establecer a través de controles de peso en la parte moldeada (Fig. 15) o desde las características de la curva de presión de la cavidad (fig. 16).


Fig. 16: Peso de parte vs Tiempo de sostenimiento de presión

Las propiedades de la pieza moldeada están decisivamente influidas por el control del proceso.

Lo siguiente esta influenciado durante la fase de inyección:

  • propiedades mecánicas
  • acabado de la superficie
  • visibilidad de las líneas de soldadura
  • deformación
  • completo llenado de la cavidad
  • formación de rebaba
Lo siguiente esta influenciado durante la fase de sostenimiento de presión:
  • peso
  • estabilidad dimensional
  • contracción
  • vacíos
  • marcas de hundimiento
  • características de eyección
  • fuerza de la línea de soldadura
  • precisión dimensional (deformación)
Tiempo de enfriamiento
Los siguientes diagramas muestran el tiempo de enfriamiento calculado de piezas moldeadas por inyección (tomando laminas como ejemplo) como una función de:

  • el tipo de material
  • espesor de la pared
  • la temperatura del molde (W)
  • temperatura de fundido (M)
Los factores esenciales que influyen el enfriamiento son el espesor de pared y temperatura del molde. La temperatura del fundido sólo tiene una ligera influencia en el tiempo de enfriamiento.

Nota: El tiempo de enfriamiento se entiende aquí como el tiempo de la aplicación inicial de la presión de sostenimiento hasta el punto de desmoldar.

Fig. 17: Tiempo de enfriamiento vs Espesor de pared

Limpieza de la unidad de plastificación
Para evitar cualquier pérdida de tiempo y material, lo mejor es cambiar de colores claros a colores oscuros y de baja viscosidad para los de alta cuando se cambia a un material diferente. El cilindro de plastificación se pueden purgar con compuestos de moldeo de alta viscosidad apropiados para limpiarlo (PE, PP, PMMA, SAN, PS).

  •  En el caso de incrustaciones severas (por ejemplo, capas externas adheridos a la pared), pre-limpiar la unidad con el agente de limpieza de cilindro. Además purgar con PE o el PP de alta viscosidad cuando sea necesario.
  • Desmontar la unidad si fuera necesario y limpiar los componentescon un cepillo de acero, mientras esta todavía caliente, y luego pulirlo con un paño y pasta de pulir (ver la Hoja de datos de seguridad). No use papel de lija. No arenar con bolas de vidrio o de acero. 
  • Como una alternativa, los componentes desmantelados se pueden limpiar en baños de óxido de aluminio burbujeante , baños de aceite o baños de solventes (con ultrasonido si es necesario). Es importante tener en cuenta las hojas de datos de seguridad y las disposiciones vigentes.
Procesamiento de reciclado
Las piezas moldeadas de PA 6 puede ser molidas y peletizadas, observando las condiciones de secado y procesamiento. Esto puede, sin embargo, causar daños en el polímero y los aditivos, las cuales tendrán un efecto perjudicial sobre las propiedades de las piezas acabadas. Este efecto se puede reducir mediante la mezcla de reciclado con material virgen del mismo tipo.

La relación permitida debe ser comprobada para cada aplicación individualmente, con concesiones hechas también para requerimientos externos, tales como las prescritas por las organizaciones de pruebas de calidad para los aparatos eléctricos.

Puntos a tener en cuenta en el procesamiento:

  • Las partes rechazadas y bebederos que se recogen, muelen y secan debe ser de un solo tipo
  • Debería evitarse la contaminación con petróleo, otros plásticos y suciedad, etc 
  • Deberían retirarse los componentes finos (polvo) después de la trituración siempre que sea posible
  • El tamaño de pelets del reciclado debería corresponder aproximadamente al del material virgen
  • Es esencial un mezclado uniforme de material virgen y reciclado
  • No deberían usarse la torta y molduras que presenten signos de sobrecalentamiento (degradación térmica)
  • Deberían evitarse, en lo posible las piezas con rayas causadas por la humedad 
Se recomienda que la cantidad de reciclado que se puede agregar en cada caso individual se establece a través de las pruebas adecuadas (por ejemplo, reducción de peso molecular, las propiedades mecánicas). Asistencia sobre este tema se puede obtener de su proveedor.

Coloreando con masterbatches
Al igual que un gran número de otros termoplásticos, las poliamidas se pueden colorear usando concentrados de color (masterbatches)

Ventajas:

  • flexibilidad al colorear series pequeñas
  • ahorro de costes al realizar compras y también para el almacenamiento
Inconvenientes:
  • Puede que no sea posible compensar las fluctuaciones en el color natural del polímero
  • Puede haber disparidad de color en las piezas acabadas
  • Las propiedades del producto pueden ser afectadas desfavorablemente
  • Sin la conformidad UL
  • Responsabilidad en el caso de las quejas puedan ser impugnadas
  • Se requieren unidades de dosificación y posiblemente capacidad adicional de secado 
Las viscosidades de fundido del concentrado y el plástico a colorear deben ser tan similar como sea posible. El material tomado como una base para el concentrado siempre debe ser el polímero del plástico que se va a colorear. De otra manera se pueden encontrar problemas, como la segregación (rayas, delaminación), adherencia insuficiente de las tintas o compuestos de sellado, resistencia al impacto reducida, o indeseables efectos a largo plazo, tales como una tendencia más pronunciada al amarillamiento en calor, o una mala resistencia a la intemperie.

Una homogenización puede, potencialmente, remediarse mediante el uso de mezcladores estáticos. En este caso, sin embargo, se debe prestar especial atención a la cantidad de tiempo y material consumido por los cambios de color y la influencia potencial sobre las propiedades del producto.

Fuente: Datos de procesamiento para el moldeador - Lanxess

7 de diciembre de 2011

Todo el bullicio alrededor de los bioderivados quimicos

Los últimos doce meses han sido ricos en anuncios de cooperación entre los agentes de biotecnología y usuarios intermedios en la industria química. Aunque muchas compañías de biotecnología siguen operando en la etapa de planta piloto, la aceleración del flujo de operaciones acredita la mayor madurez de los proyectos y la astucia de la mayor cooperación para diversificar sus fuentes.

El flujo de noticias se pueden dividir en tres segmentos
  • Productos químicos oportunísticos
  • Penetración en el mercado de productos bioquímicos existentes
  • Nuevos productos químicos
Productos químicos oportunísticos
Este segmento claramente domino el flujo de noticias durante el año 2011. Varias empresas entraron en la escala industrial de sus procesos y ahora son capaces de atraer a los usuarios finales con acuerdos de cooperación. Todavía estamos por lo menos 1-2 años de una disponibilidad de mercado real de estos productos químicos oportunisticos de esta ola, pero el segmento ha llegado a una fuerza dinámica que continúa a lo largo del año.

Una ampliación de un proceso biotecnológico no es sólo el uso de reactores más grandes y la selección del proceso correcto de extracción y purificación. Un factor clave del éxito sigue siendo en la ampliación del comportamiento de los microorganismos del que se espera alcance rendimientos más altos que en la etapa de planta piloto. Un ejemplo reciente de los obstáculos de ampliación es la comunicación hecha por Bioamber sobre su proceso de ácido succínico.
Mientras construia la primera planta comercial de ácido succínico en Sarnia, Ontario (Canadá), Bioamber anunció un acuerdo de licencia exclusiva de Cargill sobre una "nueva generación de microorganismos", que permitirá "aumentar considerablemente la capacidad nominal de instalaciones ya existentes con una inversión mínima". En otros términos, el esfuerzo de la propia producción de Bioamber probablemente no permita una producción competitiva a gran escala o pueden presentar otros inconvenientes que obliguen a la empresa a buscar alternativas.

Dentro del mercado de ácido succínico, Myriant, el principal rival de Bioamber, cuya planta está ya en construcción, ha firmado un contrato con la reconocida empresa de ingenieria Davy Process Technology. Su acuerdo de desarrollo conjunto se ha hecho con el propósito de integrar la tecnología de ácido succínico de Myriant con la tecnología de butanodiol de Davy para mínimizar los costos de recuperación y purificación del ácido succínico para la producción de bio butanodiol.

La separación y purificación son de hecho los impulsores de costos significativos para muchos procesos, incluyendo butanol, ácido succínico y ácido láctico. PTTChem de Tailandia ha invertido 60 millones de dólares en capital Myriant a principios de este año y antes de eso, la compañía hizo una oferta pública inicial (OPI).

BASF como un jugador líder en el 1-4 butanodiol, NMP, Gamma Butirolactona, THF ha anunciado una colaboración con Purac para la producción de ácido succínico en una escala de planta piloto. El ácido succínico, constituye una alternativa a las materias primas petroquímicas para la fabricación de los productos de BASF.

En una acción similar DSM y Roquette anunciaron la construcción de una unidad de producción de 10.000 toneladas de ácido succínico, que se espera entre en funcionamiento en H2 2012 y se construirá en las instalaciones de Roquette de los derivados del almidón y planta de fermentación en Cassano Spinola (Italia). 

Al lado del ácido succínico, la producción de moléculas de C4 ha sido lo más activo en el último año. Vamos a empezar con Genomatica que anuncia las primeras cantidades de butadieno fabricados por su proceso de fermentación y podría atraer a la multimillonaria empresa Mitsubishi Chemical Corporation, así como Mossi & Ghisolfi (M & G) para la implementación a escala comercial.

Con sede en EUA, Gevo, un productor de isobutanol es probablemente una de las empresas más citadas en el campo. Gevo planea comenzar la producción a mediados de 2012 y actualmente "moderniza" las plantas existentes de etanol. La compañía ha innovado en el campo de los biocatalizadores (microorganismos), sino también en la separación del isobutanol de los medios de fermentación. La separación y purificación son los generadores de costos importantes en muchos procesos de fermentación a granel. Gevo ha logrado atraer a prominentes inversores y socios tales como el grupo francés Total y LANXESS.

Otra empresa con tecnologías de vanguardia en mente es ZeaChem. Esta empresa propone fabricar etanol a partir de biomasa celulósica en un proceso de varios pasos a partir de la biosíntesis del ácido acético, seguido de una esterificación e hidrogenación. El hidrógeno podría ser proporcionado por la gasificación de la biomasa usada. El etanol no tendría que ser recuperado mediante etapas de destilación de alto consumo de energía.

Más cerca de la industria de recubrimientos, OPX Biotechnology hizo progresos significativos en la producción de bio-ácido acrílico de bajo costo . A escala piloto de la compañía menciona los costos inferiores a los de origen petroquímico y cooperará con Dow Chemical para desarrollar un proceso industrial.

Para completar la instantánea de los productos químicos oportunisiticos podemos mencuonar la colaboración de Michelin con Amyris alrededor de isopreno, muy similar a la cooperación Good-Year / Danisco / DuPont.

Penetración en el mercado de los bioquímicos existentes
La búsqueda de más productos respetuosos con el medio ambiente es sin duda beneficioso para las moléculas largamente establecidas. Un representante típico de este segmento es Purac con sede en Holanda , un líder de larga data en ácido láctico. Disolventes basados ​​en derivados del ácido láctico son ya estado del arte en las formulaciones de agroquímicos y en muchos sistemas de base solvente de limpieza. En el segmento de revestimiento más allá del uso de ésteres de lactato como disolventes o agentes coalescentes, ellos estas propuestos como bloques bioquimicos intermedios (por ejemplo, copolímeros de uretano láctico).

Otro de los jugadores antiguos en el campo de los péptidos y las enzimas es la empresa norteamericana Reactive Surfaces que continúa ampliando la aplicación de los péptidos y presentando patentes. Uno de sus últimos lanzamientos de productos, "ProteCoat" es un concepto nuevo y prometedor de la tecnología de biocidas, en base a los péptidos antimicrobianos. Que se proponen para su uso en el procesamiento, en-lata, y en pelicula, sea usado solo o en sinergia con biocidas existentes para matar hongos, bacterias y otros microorganismos.

Nuevos productos químicos
Los productos químicos realmente novedosos propuestos a través de las rutas de fermentación son hoy dia menos de un puñado, pero frente a las últimas décadas, estos son bloques quimicos intermedios que permiten la síntesis de una variedad de productos químicos, mientras que en el pasado fueron una especie de producto de uso único como por ejemplo, el péptido anticongelante de Unilever para los helados, producido por un microorganismo de mar profundo.

El jugador más activo durante los últimos meses fue Amyris, una empresa que ha desarrollado un proceso de fermentación de levadura para la biosíntesis de una molécula C5 llamada isopreno y una molécula C15 llamada farneseno. Amyris ha anunciado la cooperación con una diversidad de socios, cuya función es el desarrollo de nuevas moléculas a través de la derivación o la formulación de la molécula de C15. La lista es impresionante:
  • Soliance para la producción de escualeno, un emoliente para aplicaciones cosméticas
  • Acuerdo de suministro a largo plazo con Nikko Chemicals para escualeno.
  • Procter & Gamble para la incorporación de farneseno en líneas de productos actuales
  • Wilmar International de Singapur, uno de los mayores productores de aceite de palma en el mundo para el desarrollo de surfactantes como alternativa al nonilfenol etoxilato 
  • Mossi & Ghisolfi (M & G) de Italia en el campo de secuestrador de oxígeno para botellas PET de cerveza y jugos.
  • Kuraray Co. Ltd para desarrollar polímeros como sustitutos de materias primas derivadas del petróleo tales como el butadieno
  • Method Products Inc para desarrollar múltiples ingredientes, tales como surfactantes y solventes.
  • US Ventures para el desarrollo de lubricantes renovables
Al lado de estos desarrollos en las aplicaciones industriales de combustibles diesel para aviones deberia adicionalmente diversificar las aplicaciones de esta nueva biomolécula y permitir iniciar la producción de farneseno, mientras que las aplicaciones industriales seguirian recien en 2013/2014. Otro aspecto a destacar de Amyris es el enfoque de asociación, tanto para la producción y los mercados descendentes. Los socios de Amyris en EUA, Brasil y España fabricaran en las plantas de fermentación existentes, la molécula farneseno con una inversion limitada en activos para la extracción y purificación. La capacidad de fermentación de los socios en la actualidad ya sea subutilizada o casi ociosa, dando lugar a una clásica situación ganar-ganar.

SpecialChem | Jean-Pierre Molitor
6 Diciembre 2011

7 de octubre de 2011

Fuertes previsiones de crecimiento del mercado de neumáticos ecológicos


Según un estudio de Lanxess, como consecuencia de la nueva legislación sobre etiquetado de neumáticos, la participación de los neumáticos ecológicos en el mercado crecerá del 35% al 50%.

Neumático ecológico.A raíz de la normativa europea de etiquetado que entrará en vigor a partir del año 2012 en el mercado de los neumáticos, LANXESS espera un incremento radical de la demanda de caucho de altas prestaciones, y por eso ha ampliado su capacidad de producción.

Según estudios de mercado de la propia compañía, en el año 2015 se fabricarán unos dos mil millones de neumáticos, frente a los mil seiscientos millones que se fabrican actualmente. Esto equivale ―por lo que se refiere la totalidad del mercado― a un crecimiento aproximado del 25%. Como consecuencia de la nueva legislación sobre etiquetado de neumáticos, la participación de los neumáticos ecológicos en el mercado crecerá del 35% actual hasta un 50%.

Un primer paso de LANXESS en su esfuerzo por emplear materias primas renovables para la fabricación de caucho de altas prestaciones es la participación en la firma bioquímica estadounidense Gevo, de Colorado. Hasta finales de este año, además, LANXESS fabricará en Brasil, como primera empresa del mundo, caucho EPDM sobre base biológica. El EPDM se fabrica normalmente con etileno y propileno, dos materias primas derivadas del petróleo. Como alternativa, LANXESS planea utilizar etileno fabricado completamente a partir de la caña de azúcar, una materia prima cultivable. El etanol empleado para este fin se obtendrá mediante deshidratación a partir de caña de azúcar brasileña.

Menos CO2 con estructuras más ligeras
Junto a los neumáticos ecológicos, la aplicación constante de estructuras más ligeras también contribuye a reducir el consumo de carburante y las emisiones de CO2. En la actualidad, las piezas de plástico suponen aproximadamente el 15% del peso del vehículo en los automóviles europeos. Para un futuro próximo, y especialmente a la vista de la tendencia hacia el automóvil eléctrico, LANXESS cuenta con que esa cifra ascienda al 25%.

En este campo se podrán aprovechar las ventajas de la tecnología híbrida desarrollada por LANXESS, que se basa en la combinación de metal y la poliamida Durethan. En comparación con los componentes de acero, las piezas híbridas son en su mayoría entre un 20 y un 30% más ligeras, sin perder funcionalidad.

Mundoplast
07/10/2011