Mostrando las entradas con la etiqueta PA. Mostrar todas las entradas

13 de febrero de 2017

Barreras Superiores

El envasado con barreras superiores proporciona una vida útil prolongada para muchos alimentos envasados. La determinación de la barrera requerida es una función de los mecanismos de deterioro en el alimento, la vida útil deseada y las condiciones de distribución. En general, para una vida útil adecuada, el embalaje de alimentos debe proporcionar barreras adecuadas para el oxígeno, agua, dióxido de carbono y una gran cantidad de sabores y aromas. La selección de polímeros y las modificaciones de polímeros con micro y nano-aditivos y tecnología avanzada de revestimiento permite una amplia selección de polímeros de barreras superiores rentables para los alimentos.

Selección de Polímeros de Barrera
Los polímeros de barrera se caracterizan por su interacción con el permeante y su restricción de la transferencia del permeante. La permeación es una función tanto de la solubilidad como de la difusión. La estructura polimérica se altera cuando tiene alta solubilidad frente a un permeante. Por ejemplo, el limoneno, un componente del sabor del jugo de naranja, se absorbe fácilmente dentro del polietileno de baja densidad (PEBD) y altera la estructura del polímero; Esto disminuye el sabor naranja del jugo, la integridad y la fuerza del sello del empaque . El reemplazo del PEBD con un polímero que tenga menor solubilidad permite retener el sabor de la naranja y las características del empaque. El PEBD no es adecuado para envasar el jugo, pero si para muchos productos de panadería. 

Después de que el permeante se absorbe dentro del polímero, la difusión a través del polímero se convierte en relevante. La difusión en los polímeros está dictada por muchos factores, incluyendo cristalinidad, orientación, volumen libre y densidad de energía cohesiva del polímero. Los principales polímeros de barrera en uso para embalaje de alimentos son tereftalato de polietileno (PET), etileno alcohol vinílico (EVOH), cloruro de polivinilideno (PVDC) y poliamida (nilón).
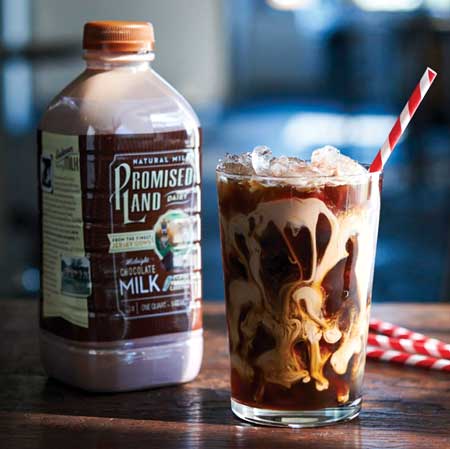
Leche Chocolatada Midnight de Promised Land Dairy
El PET se encuentra en el extremo inferior del espectro de barrera superior y es el polímero de barrera más utilizado en embalaje de alimentos debido a su claridad, variaciones y sostenibilidad. Si bien la baja permeabilidad al oxígeno, al agua y al dióxido de carbono es la principal razón para la selección del PET, la claridad del PET es un factor importante en la adopción del PET. Por ejemplo, Promised Land Dairy, Dallas, Texas (promiselanddairy.com), utiliza botellas de PET moldeadas por soplado en CKS Packaging, Atlanta, Georgia (ckspackaging.com), que amplía la vida útil de la leche. En los 80's y 90's, la conversión del vidrio a PET para el envasado de mantequilla de maní, bebidas, aderezos para ensaladas, aceites vegetales y mayonesa fue impulsada por el costo energético del transporte, la producción y el reciclaje.

Desde entonces, el PET ha sido formulado para satisfacer necesidades específicas, tales como el PET amorfo (APET) facilmente moldeable, el PET cristalizado (CPET) para microondas/horno convencional, el PET transparente para microondas y el PET grado congelador. Como polímero de barrera superior, el PET está bien posicionado ambientalmente: Las tasas de reciclaje son altas (con una tasa de reciclaje de PET en Suiza superior al 85%), los envases de paredes delgadas son viables y el PET derivado de subproductos de caña de azúcar creará 45.000 millones de botellas en 2020 .

EVOH, un copolímero de etileno y alcohol vinílico, ofrece una barrera al oxígeno con una mejora significativa con respecto al PET. El EVOH es hidrófilo y normalmente contiene 50% -75% de alcohol vinílico. Los grados específicos de EVOH ofrecen barreras mejoradas, claridad y retención de sabor. Dado que la humedad está a menudo dentro de los productos y los entornos de distribución, EVOH requiere la protección de la humedad dentro de una estructura de empaque. Por esta razón, el EVOH está insertado entre polímeros de alta barrera a la humedad y acoplado con desecantes para absorber el exceso de humedad. Debido a que el costo del EVOH es alto, su uso óptimo es como una capa fina dentro de extrusiones o laminaciones con materiales de embalaje de bajo costo.

En muchos casos, el EVOH ha reemplazado al folio de aluminio debido a la propensión del folio a formar agujeros de alfiler (pinholes) y fracturas por esfuerzo, el gasto de laminación que requiere el folio, y su falta de transparencia. Por ejemplo, la pasta fresca se envasa en un recipiente termoformado de polipropileno PP/EVOH/PP que puede soportar la distribución a un coste menor que el laminado de folio, lo que permite a los consumidores ver el producto. Otras aplicaciones incluyen componentes dentro de botellas de condimentos, envases de atmósfera modificada (MAP) y tapas flexibles y bolsas de café.

El EVOH se utiliza para envasar productos que requieren procesamiento convencional de esterilización (retorta), pero durante las temperaturas de procesamiento elevadas, el EVOH gana humedad. Esto afecta la capacidad del EVOH para mantener su barrera superior de oxígeno. Por ejemplo, después del procesamiento de la retorta, la permeabilidad al oxıgeno aumenta un 100% a través de la estructura de PET/EVOH/PP cristalizado. Las soluciones para inhibir la ganancia de humedad son complejas y se relacionan con el uso de micro y nano partículas para aumentar la funcionalidad del PP o PET y el uso de eliminadores de oxígeno y humedad.

También son soluciones las alternativas de procesamiento como la esterilización térmica asistida por microondas (MATS) y el procesamiento a alta presión (HPP), que requieren tiempos de procesamiento más cortos y temperaturas más bajas, . En particular, MATS requiere menos tiempo de procesamiento que el esterilizado convencional, y esto da como resultado una menor absorción de agua y un menor impacto en la permeabilidad al oxígeno del EVOH. Curiosamente, dado que la HPP disminuye el volumen libre y puede aumentar la cristalinidad de los polímeros, el procesamiento puede resultar en propiedades de barrera superiores después del procesamiento.

Otros polímeros de barrera en uso incluyen PVDC y las poliamidas (nylon). Hasta que se descubrió el EVOH, el PVDC y las poliamidas fueron los únicos polímeros comerciales de alta barrera al oxígeno. El amarillamiento, las cuestiones ambientales debidas al cloro, los problemas de procesamiento y la sensibilidad a la temperatura han dado como resultado una disminución del uso del PVDC. Sin embargo, el PVDC se utiliza para lograr altas barreras en la bolsa CHB Bronze de Glenroy, Menomonee Falls, Wisconsin (glenroy.com) y ofrece una barrera superior al oxígeno con menos problemas de humedad que el EVOH.

La poliamida es una barrera de oxígeno sensible a la humedad similar al EVOH, pero tiene una resistencia a la perforación mejorada y se utiliza como una capa dentro del embalaje de queso y carne. Poliamidas tales como el Ultramid de BASF, Ludwigshafen, Alemania (basf.com), se utilizan en el embalaje al vacío de los alimentos. La poliamida MXD-6 y las poliamidas amorfas, introducidos en los años 80's 90's, ofrecen propiedades barrera superiores comparadas con las poliamidas tradicionales.
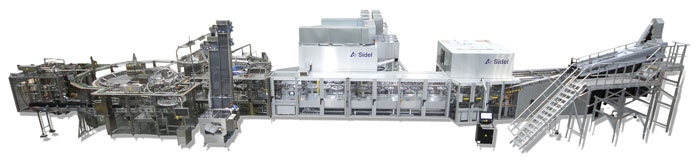
Equipo Matrix Combi. Foto cortesía de Sidel
Modificación de polímeros
La estructura química de un envase plástico se puede alterar para restringir la solubilidad y difusión y lograr una barrera superior. La modificación de los polímeros de alta y baja barrera para lograr la barrera deseada es a menudo una alternativa rentable a las laminaciones, a las extrusiones o al embalaje plástico grueso. La alteración de la cristalinidad, la orientación, los tratamientos con plasma y el flúor ayudan a aumentar las propiedades de barrera del polímero. ACTIS de Sidel, Hünenberg, Suiza (sidel.com), crea un nanoescudo utilizando un tratamiento de carbono amorfo rico en hidrógeno dentro de botellas de PET para mejorar las propiedades de barrera.

Sin embargo, algunas modificaciones pueden afectar el sello del empaque y la resistencia mecánica. Por ejemplo, el CPET tiene una barrera de oxígeno superior, pero se vuelve más opaco y difícil de sellar. Normalmente, los recipientes de CPET que requieren sellado tienen una capa superior de APET para conseguir características de sellado adecuadas. En muchos polímeros, la tecnología de nucleación se emplea para reducir el tamaño del cristal, resultando en un paso más tortuoso y una barrera mejorada.

Micro y Nano-Aditivos
Los micro- y nano-aditivos impermeables dentro de los polímeros crean un camino tortuoso para la difusión, dando como resultado barreras mejoradas. Su adición a polímeros tales como PP, PE y PET logra barreras superiores de una manera rentable. Los polímeros que contienen un 2% -25% de micro y nano-compuestos han estado en uso desde los años 80's, pero su uso está siendo refinado. Con tales aditivos, se pueden mejorar las barreras contra el oxígeno, el agua y el dióxido de carbono con poco efecto sobre la adhesión y las propiedades mecánicas del envase, y se eliminan los problemas de laminación o compatibilidad con extrusión con múltiples capas dentro de un envase. La cerámica, la nanofibra de carbono y los nanotubos de carbono de paredes múltiples están en uso común y se están desarrollando cargas funcionales de doble propósito para satisfacer las necesidades de la cadena de valor de los alimentos.

Micro y nanopartículas con una alta relación de aspecto que se dispersan fácilmente dentro de un polímero son necesarias para lograr barreras efectivas superiores. Hay un rápido desarrollo en esta área. Los procesos de exfoliación utilizan compatibilizadores para debilitar las fuerzas de van der Waals y permitir la dispersión de nanopartículas dentro de un polímero. Esta dispersión permite maximizar el área superficial de la partícula y el alargamiento del paso para la difusión del permeante a través de un polímero. Esto mejora las propiedades de barrera. Se necesitan procesos rigurosamente controlados, y las investigaciones recientes muestran que la exfoliación adecuada del óxido de grafeno modificado permite que las propiedades de barrera mejoren en un 65%.

El uso de micro y nano partículas son para necesidades especificas. Por ejemplo, la tecnología REVOH de Winpak, Winnipeg, Canadá (winpak.com), emplea micropartículas dentro de las capas de PP que rodean al EVOH para reducir la ganancia de humedad debido al procesamiento de esterilización. Esto permite un procesamiento de mas alta temperatura de esterilización con una barrera de oxígeno mejorada y menos embalaje plástico. La micro y nanotecnología a menudo se combina con los secuestradores de humedad y oxígeno, como en OxyRx de Mullinix Packaging, Fort Wayne, Indiana (mullinixpackages.com), el cual tiene nanopartículas de selenio entre las capas de PET y PEBD. Estos secuestradores absorben el exceso de humedad y oxígeno a lo largo de la vida útil del producto.

Mientras que las micro y nanopartículas se han centrado en disminuir el flujo de oxígeno, agua y dióxido de carbono a través de los polímeros, la justificación para su uso se está expandiendo debido al potencial de mayor funcionalidad. Las partículas dentro de los polímeros pueden servir como cargas de múltiples funciones ayudando en la detección de fraude y deterioro, transfiriendo sabores y aromas, impartiendo funcionalidad mecánica y mejorando la sostenibilidad. Por ejemplo, la tecnología basada en fluorescencia permite la detección de falsificaciones de polímeros.

Y la adición de micro-y nanopartículas biosensibles puede detectar la caducidad del producto, así como proporcionar una barrera superior. Las micro y nano-arcillas permiten que las bolsas que contengan jugo, leche y otras bebidas permanezcan en posición vertical durante el uso minorista y de consumo. Y el vidrio y los materiales de PP cargados con mineral tales como Eco de Ravagorg, Pasadena, Tejas (ravagorg.com), pueden ser adaptados fácilmente para la industria de embalaje de alimento para mejorar la permeabilidad así como las características mecánicas.

Otras partículas funcionales tales como la lignina no sulfonada derivada de madera dura por Sweetwater Energy, Rochester, N.Y. (sweetwater.us), tienen el potencial de ofrecer propiedades poliméricas mejoradas, al tiempo que reducen la necesidad de polímeros sintéticos. Sin embargo, las propiedades de barrera superiores no pueden alcanzarse fácilmente añadiendo partículas con barreras extremadamente bajas.

Por lo tanto, no se pueden realizar el igualamiento de los polímeros sintéticos con polímeros comestibles que contienen propiedades de barrera de micro y nanopartículas porque se necesitan plastificantes dentro de películas comestibles para establecer suficientes propiedades mecánicas y formadoras de envases. El uso de cargas poliméricas funcionales se está generalizando en la industria del embalaje debido a la necesidad de barreras rentables y su potencial para múltiples funciones.

Revestimientos y capas
Los recubrimientos y los tratamientos superficiales siguen proporcionando barreras superiores necesarias en el embalaje de alimentos. En uso estan los revestimientos de dióxido de silicio, nitruro de silicio y recubrimientos metalizados de 40 nanómetros. Recubrir las botellas de PET con dióxido de silicio aumenta la vida útil del jugo de naranja en dos meses. Las películas multicapa delgadas, formadas por un conjunto capa por capa (CpC), ofrecen también nuevas posibilidades. Por ejemplo, con el conjunto CpC, los nano-recubrimientos multicapa de polielectrolito mejoran las propiedades de barrera del PP en un 300%. Tera-Barrier Films, Singapur (tera-barrier.com), utiliza nanopartículas reactivas y no reactivas dentro de una capa encapsulada para flexionar y rellenar inconsistencias poliméricas y agujeros que reducen las propiedades de barrera.

Las nanocapas de óxido de vanadio en capas electrocrómicas mejoran las propiedades de barrera y permiten cambios de color con la temperatura. Además de las barreras para el oxígeno, el agua y el dióxido de carbono, existe una necesidad creciente de otras protecciones de barrera y recubrimientos multifuncionales para embalaje de alimentos. Las barreras para controlar migrantes específicos y prolongar la vida útil son un foco de las tecnologías de revestimiento. Por ejemplo, la migración de toxinas de aceite mineral de cartón con contenido de reciclado puede controlarse mediante revestimientos de papel a base de polímeros.

Gordon Robertson ofrecerá una visión de las complejidades de envasado de plástico y vida útil en el curso corto IFT "Embalaje de Plásticos y Vida útil", 27-28 de abril de 2017. "El desarrollo de embalaje de alimentos que proporciona la protección suficiente para garantizar que los alimentos mantiene su aceptabilidad hasta el final de la vida útil requiere una comprensión detallada de tanto el alimento como el embalaje y cómo se combinan para ofrecer la vida útil deseada ", explica.
Claire Koelsch Sand, PhD, Contributing Editor
President, Packaging Technology and Research Adjunct Professor,
Michigan State Univ.
claire@packagingtechnologyandresearch.com
IFT, Volumen 71, N° 2
Febrero 2017

17 de julio de 2013

Cromado de plástico sin cromo

AIMPLAS participa en el proyecto Samdokan, para el desarrollo de una tecnología de cromado de plásticos sin cromo, más ecológica y económica.
Cromado de plástico sin cromo.El pasado mes de octubre comenzó el proyecto Samdokan para desarrollar un sistema de cromado plástico respetuoso con el medio ambiente y más rentable, mediante el uso de nanotecnología. El proyecto, coordinado por Avanzare, tiene como objetivo la implementación de una novedosa tecnología (auto ensamblado molecular, SAM) para el tratamiento de plástico evitando el uso de cromo hexavalente. Con ello se consigue incrementar la seguridad del proceso siendo más respetuoso con el medio ambiente y por otra parte una reducción de costes tanto económicos como energéticos.

El proyecto está financiado por la EACI (Executive Agency for Competitiveness and Innovation) dentro del programa ECO-INNOVATION y su consorcio lo constituyen cinco socios de dos países: las españolas Avanzare Innovación Tecnológica, Niquelados Mira y AIMPLAS - Instituto Tecnológico del Plástico, y las turcas PSG PLASTIK y Durden.

Esta iniciativa, que tiene una duración de dos años, presenta una alternativa a los materiales empleados actualmente en los sectores de la automoción, los electrodomésticos y el sanitario, que son los principales consumidores de este tipo de piezas con apariencia metálica.

La tecnología SAM comprobada en el proyecto ECOSAM del FP6 presenta una alternativa de éxito a la tecnología tradicional en termoplásticos.

Objetivos
Los objetivos están alineados con las iniciativas europeas que aspiran a prevenir y reducir los impactos medioambientales como la generación de residuos potencialmente peligrosos, en este sentido se pretende: 
  • Escalar el proceso de pre-tratamiento para las tres industrias cromadoras participantes en el proyecto: Niquelados Mira, PSG PLASTIK y Durden. 
  • Eliminación por completo del ácido crómico Cr (VI) y los coloides tóxicos Pd/Sn del pre-tratamiento a escala industrial, lo que supone una reducción del número de pasos en el pre-tratamiento, reducción del 30% en el consumo de reactivos y un 35% en el consumo de agua lo que implica un ahorro de 200.000 litros de agua. En general una reducción en un 20% del total de costes del pre-tratamiento.
  • Expandir el mercado y la tecnología de metalizado a una mayor tipología de plásticos pudiendo ofrecer a los usuarios finales un mayor margen en el diseño y utilizar otros materiales como polipropileno y poliamida.
  • Aumentar la capacidad de producción de las plantas actuales en al menos un 25% y una reducción del 50% en el consumo total de energía disminuyendo las emisiones de CO2 en aproximadamente tres toneladas al año.
  • Reducción del consumo de plástico en un 3% ya que se reduce el número de rechazos y además es posible la reducción el espesor de las piezas.

Los pasos a seguir
El proceso actual de metalización necesita una gran cantidad de químicos cancerígenos tales como el cromo (VI). Al evitar la exposición de los trabajadores a estos productos tóxicos, se reducirán considerablemente el coste en medidas de seguridad de las plantas industriales.

Los socios de Samdokan definirán un plan estratégico completo para asegurar la implementación efectiva de esta nueva tecnología en el mercado orientado a dos campos: soluciones químicas y metalización de plástico. Las ventajas de esta tecnología ayudarán al cambio de las viejas tecnologías hacia esta nueva económica y con menos impacto medioambiental.

La investigación que ha dado lugar a estos resultados ha recibido financiación del Programa de Competencia e Innovación- CIP gestionado por las EACI en virtud del acuerdo de subvención (ECO/11/304394) y ha contado con un presupuesto de 1,1 millones de euros, financiados al 50%.

MundoPlast
16 Julio 2013

31 de diciembre de 2012

Empresa alemana ofrece un informe sobre tubería plástica

La firma de investigación de mercado Ceresana, ve al PVC manteniendo el liderazgo del mercado.

Los recicladores de plásticos, o aquellos considerando entrar en este sector, puede tener detalles sobre el mercado de tuberías de plástico grande con un nuevo informe disponible de Ceresana, firma de investigación de mercado.

"Las tuberías de plástico se utilizan principalmente en las industrias de aguas residuales, agua para beber/potable, suministro de gas, la protección de cables y agrícolas. Es probable que ellas ganen aún más importancia en el futuro ", dice la empresa alemana Ceresana en marketing de materiales anunciando su nuevo informe, el que ofrece previsiones del mercado global de tuberías de plástico hasta el 2019.

"Mientras que las tuberías a base de polipropileno (PP) y polietileno se encuentran todavía en el proceso de desafiar el dominio de los tubos de PVC en el suministro de agua potable, ellas ya están jugando un papel notable tanto en el suministro de gas como en aplicaciones industriales", dice Oliver Kutsch, Gerente General de Ceresana.

Durante los próximos años, según la predicción del pronóstico, es probable que el uso de plásticos, tales como polibutileno, poliamida y copolímeros de acrilonitrilo-butadieno-estireno (ABS), sea más generalizado. "Sin embargo, el PVC seguirá siendo la principal materia prima para la industria de tubos, con una cuota de mercado esperado de más del 55 por ciento", según Ceresana. El segundo material más importante es el polietileno (PEAD en particular), para el cual las cuotas de mercado variaron según la región del 28 por ciento a 45 por ciento en 2011.

Ceresana espera que los países de Asia-Pacífico aumenten su cuota de mercado de la demanda mundial a más del 60 por ciento para el 2019, comparado con el nivel actual de un poco más del 50 por ciento.

El informe de múltiples capítulos incluye previsiones hasta 2019, incluidas las cifras de ingresos, producción y demanda divididos por tipo de producto y por región.

El capítulo 2 del informe examina los 16 países más grandes en el mercado de tuberías con mayor detalle, mientras que el tercer capítulo ofrece un análisis de las principales aplicaciones. El cuarto capítulo perfila los mayores fabricantes de tuberías de plástico, "claramente ordenados de acuerdo a los datos de contacto, facturación, beneficios, gama de productos, centros de producción y resumen de perfil", dice Ceresana.

Los perfiles detallados se dan para 76 fabricantes, incluyendo Advance Drainage Systems, Aliaxis SA, Crane Group, Fondital Group, Georg Fischer AG, JM Eagle, Mexichem SAB de CV, North American Pipe, Pipelife International GmbH, Polypipe PLC, REHAU AG + Co, SIMONA AG, Tessenderlo Chemie NV, Tigre Tubos e Conexões S/A, Uponor Corp., y Wavin NV.

Mas informacion sobre el estudio de tuberia plastica se puede encontrar en http://www.ceresana.com/en/Market-Studies/Industry/Plastic-Pipes-World

Recycling Today Staff
26 Noviembre 2012

9 de diciembre de 2011

Claraboyas con red de proteccion

Una solicitud de patente recientemente publicada por Evonik Rohm GmbH, describe un proceso recientemente desarrollado para reforzar los elementos transparentes de construcción, tales como claraboyas abovedadas hechas de plástico. Los antecedentes de la invención: durante la limpieza de la nieve de los techos o en la reparación y mantenimiento de aire acondicionado o equipo satelital en los techos, ocurren ocasionalmente accidentes acompañados de lesiones graves, porque alguien se cae por una claraboya de plástico.

Para prevenir esto, se han tomado numerosas medidas de seguridad hasta la fecha. Por ejemplo, se han empleado grandes redes de metal aseguradas entre los paneles exteriores e interiores de la claraboya  para prevenir que alguien caiga. El inconveniente, sin embargo, es que esto limita la libertad de diseño, y la malla metálica pueden causar irritación óptica, por ejemplo, cuando los lugares de trabajo se encuentran por debajo de la claraboya.

La solicitud de patente propone incrementar la resistencia a la rotura de estos elementos del techo mediante la incorporación de una red de hilos, alambres o cintas. Esta red se podría hacer de PA, PE, PP y ser moldeada dentro del material de la matriz. Los beneficios de este método se muestran como bajos costos de fabricación, ninguna interrupción de la transparencia, alta libertad de diseño, poca tendencia a la fragmentación y simple limpieza / mantenimiento.

Las claraboyas hechas de PMMA con red de PA que proporcionan una protección contra la caída de una persona a través estas fueron sometidas a una prueba de fractura según la norma EN 1873. Las pruebas de caída desde tres alturas diferentes se llevaron a cabo, y la claraboya no se rompió, incluso a -20 ° C. Aunque la claraboya se rajo durante el primer ensayo de caída, las pruebas de caída posteriores no lograron romperla.

Kunststoff International
21.11.2011

3 de enero de 2011

Tecnología de extrusión innovadora para la producción de césped artificial

Verde exuberante sin riego

2 de diciembre de 2010

En los últimos años, el césped artificial se viene utilizando en un número cada vez mayor de aplicaciones. Además de en el segmento de deporte y tiempo libre, que está experimentando un rápido crecimiento, el césped artificial se utiliza cada vez más en hoteles, viviendas y zonas verdes, sobre todo en regiones poco lluviosas y en las que el riego del césped está sujeto a restricciones.
Fuente: Reimotec
El mercado actual del césped artificial y sus perspectivas de futuro se reflejan en las cifras de la tabla 1. El crecimiento del mercado previsto que se muestra está basado en la tendencia mundial de equipar espacios con césped artificial así como en el incremento de su uso en viviendas y paisajismo.
Actualmente, el mercado europeo de aplicaciones deportivas se sitúa en unos 10.000 campos al año, lo que corresponde a una producción de unas 50.000 toneladas anuales. En conjunto, en Europa hay cerca de 100.000 campos que se espera modificar en los próximos 10 años por motivos de reducciones de coste. El hecho de que desde febrero de 2004 el césped artificial también haya sido aprobado por la Fifa potencia aún más este desarrollo.
foto
Tabla 1: Desarrollo del mercado del césped artificial. (cifras = cantidad de producción en miles de toneladas)
Debido a la escasez de agua en los países del Sur, el paisajismo supondrá un mercado más importante que las aplicaciones deportivas. Sólo en San Diego, hay cerca de medio millón de hogares con unos 200 metros cuadrados de césped artificial delante de sus puertas. Entretanto, en California, se ha prohibido el riego de las praderas de césped natural. Si en la ciudad de San Diego se sustituyera todo el césped natural por césped artificial, la demanda solo para esta ciudad representaría unos 100 millones de metros cuadrados de césped artificial, para lo cual se necesitarían unos 100 millones de kilos de hilo.
Otra ventaja tanto para el segmento del deporte y ocio como para el del paisajismo es la reducción de los gastos de cuidado y mantenimiento en comparación con el césped natural, lo que beneficia especialmente a las comunidades.
El césped artificial de ‘hilo’ está compuesto por cintas (como fibras divididas) o monofilamentos (fibras sencillas sin fin). Actualmente, el ‘hilo’, que se ‘almohadilla’ mediante un proceso de trenzado especial, sigue dominando el mercado. Sin embargo, en los próximos años, el monofilamento irá sustituyendo cada vez más a la cinta. Una ventaja del monofilamento respecto a la cinta es su resistencia a la flexión, que es la misma en todas las direcciones, lo que le aporta un comportamiento ‘isótropo’.
Los materiales utilizados son los siguientes:
Poliamida (PA): Campos de hockey, golf, fútbol americano y zonas verdes
Polietileno (PE): Campos de fútbol y fútbol americano
Polipropileno (PP): Campos de fútbol y fútbol americano
La ventaja de la poliamida es que al absorber agua se recupera fácilmente; sin embargo, su coeficiente de fricción con la piel es muy desfavorable. El coeficiente de fricción del PE, sobre todo del polietileno lineal de baja densidad (PELBD), con la piel es muy adecuado, pero el material se recupera muy mal. En lo que respecta al coeficiente de fricción, el PP es ligeramente peor al PELBD, pero mejor que la PA, y también se recupera mejor que el PE, aunque mucho peor que la PA. En paisajismo sólo se utiliza PA porque el PE y el PP empiezan a perder su estabilidad a partir de 80 °C. El PA, sin embargo, puede utilizarse hasta con temperaturas de 120 °C.
foto
Aplicaciones de césped artificial.
A medida que se incrementa el uso del césped artificial, también aumentan las exigencias; por ejemplo, características antimicóticas, antibióticas e ignífugas. Otro problema que existe, sobre todo en las zonas verdes de regiones muy cálidas, es el calentamiento del césped artificial. Con temperaturas de 40 °C a la sombra, el césped artificial alcanza fácilmente temperaturas de entre 70 °C y 80 °C, que son excesivas para aplicaciones en zonas de ocio. Como consecuencia, sería deseable que la configuración de las capas produjese un efecto de refrigeración adicional.
Las prestaciones que se exigen a las aplicaciones sólo pueden conseguirse mediante una configuración innovadora. En las aplicaciones deportivas, uno de los requisitos es, por ejemplo, que el césped artificial ofrezca el mismo comportamiento en todas las direcciones, que se recupere fácilmente y que también produzca baja fricción en caso de caídas para no quemar la piel de los deportistas.
Gracias a un nuevo concepto, Reimotec es por el momento el líder mundial del sector. Una innovadora configuración multicapa con capas de distintos materiales permite cumplir los requisitos más exigentes.

Innovaciones en el segmento del césped artificial de alta calidad

La producción y el hilado de monofilamentos bicapa y de filamentos bicomponente de dos plásticos termoplásticos distintos en una tecnología bien conocida. Sin embargo, el inconveniente de muchos filamentos bicomponentes es que las dos capas (el núcleo y la camisa) no se adhieren la una a la otra lo suficiente y, en consecuencia, se deslaminan durante el proceso de elongación. Reimotec ha resuelto este inconveniente incorporando una tecnología de tres componentes, con una capa intermedia que potencia la adherencia entre las otras dos. De este modo se pueden utilizar perfiles con nuevas propiedades (por ejemplo, con una capa externa de PELBD de baja fricción y un núcleo de PA para que la fibra se recupere fácilmente). Estos avances, desarrollados por Reimotec, constituyen un buen punto de partida para satisfacer futuros requisitos del césped artificial.

Objetivo de futuro: la nanotecnología

Sin embargo, pronto se agotarán las posibilidades de la configuración multicapa con los plásticos conocidos. Por ello, se considera que la nanotecnología es la tecnología clave que podría abrir el espectro de posibilidades del césped artificial.
foto
Figura 1. Configuración de un nuevo monofilamento de césped artificial multicapa.
Las propiedades antimicóticas, antibióticas e ignífugas se consideran características importantes que no han empezado a implantarse hasta hace muy poco. Estas características se conseguirán utilizando capas individuales de nanopartículas (fig. 1). La ventaja de la integración de capas en comparación con la aplicación de una capa externa reside en la durabilidad, ya que los sistemas que se aplican a posteriori se pierden por desgaste con más facilidad.
El uso de nanopartículas en el hilado multicomponente de monofilamentos de césped artificial es actualmente una tecnología desconocida y supondría una novedad.

Sistemas de césped artificial respetuosos con el medio ambiente

Los últimos desarrollos en los sistemas de césped artificial tienen como objetivo eliminar los materiales de relleno empleados en la alfombra del césped, tales como granulados plásticos o arena, o al menos minimizarlos en la mayor medida posible. Este desarrollo responde, entre otras cosas, a cuestiones medioambientales ya que en 2005 se hicieron públicos los efectos perjudiciales para el medio ambiente derivados del uso de rellenos obtenidos a partir de neumáticos de caucho.
foto
Figura 2: Nueva generación de alfombras de césped artificial.
La nueva generación de alfombras de hilo de césped está utiliza monofilamentos texturizados y planos (fig. 2). El uso de fibras texturizadas ofrece la posibilidad de eliminar o minimizar la cantidad de materiales de relleno, como plástico granulado o arena. Una solución económica y respetuosa con el medio ambiente es la producción de césped artificial sin relleno a partir de PET reciclado, apto para aplicaciones en zonas verdes. Los copos obtenidos de botellas del PET al 100% pueden reciclarse empleando una innovadora tecnología de doble tornillo, para obtener una fibra artificial de altas prestaciones: ‘Solución ecológica, de la botella a la fibra’.
Los monofilamentos pueden texturizarse directamente en la línea durante la producción del monofilamento, o fuera de línea en un segundo paso. Durante la texturización, la fibra de césped recibe una estructura permanente. Esto produce como resultado un césped de mayor volumen y un mejor uso longitudinal de la fibra.
Los actuales sistemas permiten producir fibras de dos colores en un solo paso. La posibilidad de combinar distintos colores, distintas secciones transversales de monofilamento y distintos grosores de filamento permite fabricar alfombras de césped adaptadas a los requisitos específicos para distintos tipos de césped artificial destinados a las siguientes aplicaciones: locales, jardinería y paisajismo y bienestar.