Los delegados en la reciente conferencia AMI Thin Wall Packaging en Colonia, Alemania, escucharon cómo el plástico biodegradable podría ayudar a reducir la cantidad de embalaje de pared delgada que escapa al proceso de reciclaje.
Hery Randrianantoandro, vicepresidente de ventas y marketing de Polymateria, con sede en el Reino Unido, dijo que la tecnología de biotransformación de la empresa puede crear polímeros que se biodegradan en el entorno natural.
Dijo que el masterbatch especialmente diseñado de Polymateria se puede agregar a los polímeros con una carga del 1-2% durante la fabricación. El masterbatch es diferente para cada plástico, pero está optimizado para poliolefinas como PP y PEBDL. Si este fuga al medio ambiente, el polímero se biodegrada bajo la influencia del aire, el agua, la luz, el calor y los microbios.
El masterbatch funciona al agregar "activadores prebióticos" dentro del polímero. Estos atraen microbios, los cuales ayudan a descomponer el polímero, dijo. Las cadenas rotas luego son capaces de descomponerse naturalmente.
Hay dos variantes de la tecnología: Cycle+, para cuando hay opciones de reciclaje disponibles; y DegrAid, cuando no las hay.
La tecnología está actualmente disponible para aplicaciones que incluyen envoltura retráctil, envases termoformados y bolsas delgadas de polietileno, como las que se usan en los supermercados para guardar frutas y verduras sueltas. A corto plazo, la compañía tiene la intención de expandir la tecnología a los compuestos de PPBO y PE - tales como las bolsas parables. La investigación a largo plazo se centrará en los envases de PE y PET, y como una forma de mejorar la biodegradabilidad del PLA.
Film & Sheet Extrusion, Julio/Agosto 2019, p. 20
www.filmandsheet.com
Mostrando las entradas con la etiqueta PET. Mostrar todas las entradas
Mostrando las entradas con la etiqueta PET. Mostrar todas las entradas
30 de julio de 2019

16 de junio de 2017
Una Infusión de Capital Importante en Camino para la Resina Bioplástica de Barrera, PEF
Al consorcio PEFerence liderado por Synvina se le otorgó más de $ 28 millones para construir una planta para la materia prima clave.

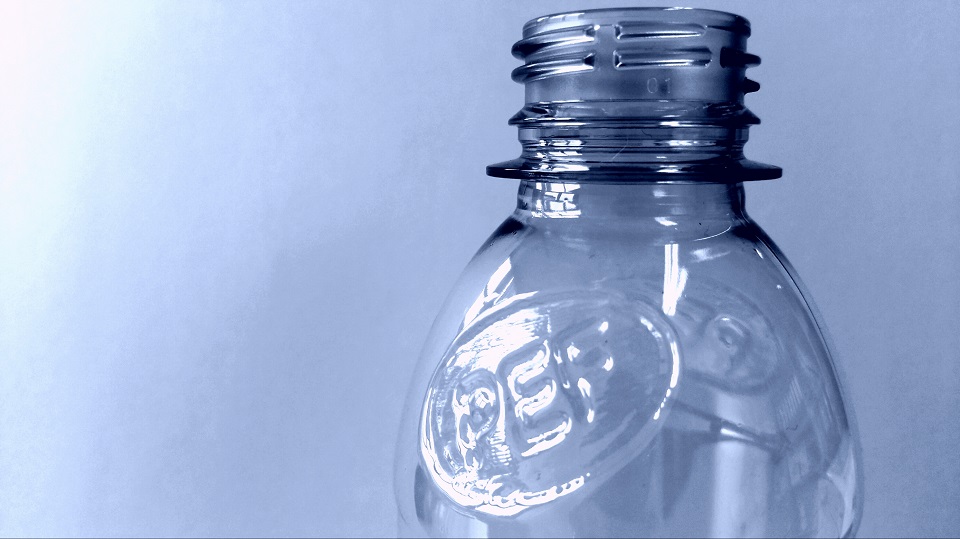
Fue justo el año pasado que informamos sobre el negocio conjunto (NC) entre BASF y Avantium de Holanda para producir furanoato de polietileno (PEF), una bio-alternativa 100% al PET. Denominada Synvina, el NC es coordinador del consorcio industrial "PEFerence" de 11 miembros, que recibió una subvención de 28 millones de dólares de la Empresa Común Europea de Industrias Basadas en la Biotecnología (BBI), un grupo compuesto por representantes de la UE y de la bio-industria.
Además de Synvina y sus accionistas BASF y Avantium, los otros socios - que van desde productores de materias primas hasta propietarios de marcas son:
Desde entonces, Avantium ha estado presionando para la producción a escala comercial de PEF a través de enfoques tales como licencias y acuerdos de asociación con Coca-Cola y Alpla, con la creencia de que una vez que se alcance la escala comercial, el PEF se compararía muy favorablemente con el PET, rey de las botellas. Según los informes, el PEF tiene una barrera al oxígeno que es 10 veces superior a la del PET, junto con el doble de barrera al vapor de agua y cuatro veces la barrera de CO2. La temperatura de transición vítrea de 88 °C es 12 °C mayor que la del PET, con un módulo de tracción 1,6 veces mayor. El pensamiento es que aunque el PEF tiene aproximadamente un 5% más de densidad que el PET, se podrían fabricar botellas más ligeras adelgazando la pared y o la eliminación de las capas de barrera.
El NC Synvina se formó para avanzar en la producción y comercialización del FDCA, componente principal y ecológico del PEF, así como la comercialización del PEF. Synvina utilizará el proceso YXY de Avantium para la producción de FDCA, y también está desarrollando adicionalmente el proceso. La nueva subvención apoya el establecimiento de una innovadora cadena de valor para las materias primas de base biológica, así como productos químicos y materiales basados en PEF. Lo más importante, esto incluyó la construcción de una planta de referencia FDCA de 45.4 millones de kg/año en la planta Verbund de BASF en Amberes, Bélgica.
El objetivo final es construir posiciones líderes mundiales en FDCA y PEF, y licenciar posteriormente la tecnología para la aplicación a escala industrial. Debido a sus excelentes propiedades de barrera, alta resistencia mecánica y reciclabilidad, el PEF se considera muy adecuado para la producción de ciertos envases de alimentos y bebidas, incluyendo películas y botellas. Se dice que el PEF es adecuado para la producción de botellas tanto para bebidas carbonatadas como no carbonatadas, bolsas laminadas así como productos personales y de uso doméstico.
BBI reconoce el compromiso de "PEFerence" por más materiales mas respetuosos con el medio ambiente y productos finales, resultando en beneficios sustanciales para el medio ambiente y la sociedad. En su evaluación para la concesión de la subvención, BBI citó que las botellas de PEF se pueden reciclar y utilizar otra vez como materia prima para botellas, así como para embalajes y textiles. También se citan sus propiedades superiores de producto frente al PET convencional y propiedades de barrera mejoradas para los gases, lo que permite redefinir soluciones de envasado basadas en PEF.
Patrick Schiffers, CEO de Synvina dijo "La subvención del BBI es una señal fuerte para Synvina y nuestros socios a lo largo de la cadena de valor para continuar nuestro proceso mutuo para hacer el PEF comercialmente disponible ... abrir un mercado para un nuevo plástico basado en materias primas renovables es un desafío importante que mejor enfrentamos con socios fuertes y nuestra experiencia combinada. Compartimos el objetivo común de llevar el PEF comercialmente al mercado, proporcionando así a los materiales de mercado con propiedades superiores y estableciendo cadenas de valor bioplásticas sostenibles".

Lilli Manolis Sherman
Senior Editor
Plastics Technology
15 Junio 2017
Además de Synvina y sus accionistas BASF y Avantium, los otros socios - que van desde productores de materias primas hasta propietarios de marcas son:
- Alpla Werke Alwin Lehner GmbH & Co. Kg (Austria),
- OMV Machinery Srl (Italia) y Croda Nederland B.V. (Países Bajos)
- Nestec Sa (Suiza) y Lego Systems As (Dinamarca)
- Nova-Institut für politische und okologische Innovation GmbH (Alemania) y Spinverse Innovation Management Oy (Finlandia)
Desde entonces, Avantium ha estado presionando para la producción a escala comercial de PEF a través de enfoques tales como licencias y acuerdos de asociación con Coca-Cola y Alpla, con la creencia de que una vez que se alcance la escala comercial, el PEF se compararía muy favorablemente con el PET, rey de las botellas. Según los informes, el PEF tiene una barrera al oxígeno que es 10 veces superior a la del PET, junto con el doble de barrera al vapor de agua y cuatro veces la barrera de CO2. La temperatura de transición vítrea de 88 °C es 12 °C mayor que la del PET, con un módulo de tracción 1,6 veces mayor. El pensamiento es que aunque el PEF tiene aproximadamente un 5% más de densidad que el PET, se podrían fabricar botellas más ligeras adelgazando la pared y o la eliminación de las capas de barrera.
El objetivo final es construir posiciones líderes mundiales en FDCA y PEF, y licenciar posteriormente la tecnología para la aplicación a escala industrial. Debido a sus excelentes propiedades de barrera, alta resistencia mecánica y reciclabilidad, el PEF se considera muy adecuado para la producción de ciertos envases de alimentos y bebidas, incluyendo películas y botellas. Se dice que el PEF es adecuado para la producción de botellas tanto para bebidas carbonatadas como no carbonatadas, bolsas laminadas así como productos personales y de uso doméstico.
BBI reconoce el compromiso de "PEFerence" por más materiales mas respetuosos con el medio ambiente y productos finales, resultando en beneficios sustanciales para el medio ambiente y la sociedad. En su evaluación para la concesión de la subvención, BBI citó que las botellas de PEF se pueden reciclar y utilizar otra vez como materia prima para botellas, así como para embalajes y textiles. También se citan sus propiedades superiores de producto frente al PET convencional y propiedades de barrera mejoradas para los gases, lo que permite redefinir soluciones de envasado basadas en PEF.
Patrick Schiffers, CEO de Synvina dijo "La subvención del BBI es una señal fuerte para Synvina y nuestros socios a lo largo de la cadena de valor para continuar nuestro proceso mutuo para hacer el PEF comercialmente disponible ... abrir un mercado para un nuevo plástico basado en materias primas renovables es un desafío importante que mejor enfrentamos con socios fuertes y nuestra experiencia combinada. Compartimos el objetivo común de llevar el PEF comercialmente al mercado, proporcionando así a los materiales de mercado con propiedades superiores y estableciendo cadenas de valor bioplásticas sostenibles".

Senior Editor
Plastics Technology
15 Junio 2017
2 de junio de 2017
Recuperando las botellas de PEF en la misma forma de las botellas de PET
Synvina recibe la aprobación provisional de la EPBP

La Plataforma Europea de Botella de PET (European PET Bottle Platform, EPBP) ha dado su aprobación provisional para la reciclabilidad del Furanoato de Polietileno (Polyethylene Furanoate, PEF) producido por Synvina, una empresa conjunta de Avantium y BASF, que se encuentra en Amsterdam, en el mercado europeo de reciclaje de botellas. Se espera que las botellas PEF, después de la evaluación de la EPBP, sean desechables a través de los sistemas de recuperación existentes, de la misma manera que el Tereftalato de Polietileno (Polyethylene Terephthalate, PET), el material convencional para botellas de plástico.
La aprobación provisional se aplica a una penetración en el mercado PEF de hasta el 2%. Esto corresponde a la cantidad de PEF que se podría producir a partir de la planeada planta de referencia de 50.000 toneladas de Synvina para el ácido dicarboxílico furano (Furan DiCarboxylic Acid, FDCA). El FDCA hecho de recursos renovables, es el bloque de construcción principal para el PEF. Se emitirá un comunicado final basado en la calidad del PEF, diseños de envases y mercados de lanzamiento regionales antes de su introducción al mercado del nuevo material.
"La EPBP confirma que se espera que los consumidores tengan la capacidad de devolver o desechar las botellas de PEF en la forma en que ellos suelen hacerlo con botellas de PET. Este es un hito importante para nuestro material innovador basado en las energías renovables ", dijo Patrick Schiffers, CEO de Synvina. El continúa: "El reciclaje se ha convertido en uno de los aspectos más importantes para la industria del embalaje para cumplir con los estándares de la economía circular. La aprobación provisional de EPBP confirma que con PEF somos capaces de ofrecer soluciones para nuestros clientes que cumplan estos estándares".
Se espera que las cantidades de PEF en el mercado europeo de los envases supere el 2% del mercado en un mediano plazo. Por lo tanto, Synvina trabaja conjuntamente con los recicladores y propietarios de marcas para desarrollar una corriente de reciclaje dedicada para botellas de PEF y poder separar el valioso PEF de los plásticos convencionales. El reciclaje del PEF en otros mercados tales como los EE.UU. y Japón será revisado a corto plazo.
El PEF es un bioplástico con propiedades mejoradas de barrera para gases como el dióxido de carbono y oxígeno, lo que conduce a una vida útil más larga de los productos envasados. Con su reciclabilidad, el PEF de Synvina ofrece una ventaja significativa para la industria del embalaje en comparación con los bioplásticos alternativos o materiales de barrera. Más aún, este tambien ofrece una mayor resistencia mecánica, luego se puede producir embalaje de PEF mas ligero y se requieren menos recursos. El PEF es adecuado como componente principal o como una capa de barrera en tazas y bandejas, embalaje flexible, así como botellas para bebidas carbonatadas y no carbonatadas, agua, productos lácteos, bebidas naturales y deportivas, bebidas alcohólicas, así como productos de cuidado personal y casero.
Macplas
24 Mayo 2017
1 de junio de 2017
PET 2020: el futuro de la industria del PET
Un éxito completo

El 1 de febrero de 2017, los 160 delegados de toda la cadena de valor de PET de Europa y más allá se reunieron en Bruselas para la Conferencia Anual de Petcore Europa 2017. Bajo el tema "PET 2020 - El futuro de la industria del PET", la industria completa - desde los productores de resinas PET, fabricantes de masterbatch, diseñadores y fabricantes de envases, fabricantes de equipos, fabricantes de etiquetas para los principales propietarios de marcas, esquemas EPR, organizaciones de gestión de residuos, recicladores, y los fabricantes de maquinaria de reciclaje y clasificación de residuos - presentaron y compartieron sus visiones sobre el futuro del PET y la industria del PET. Además, los expositores de la Comisión Europea, la Oficina Europea de Medio Ambiente y la Fundación Ellen MacArthur dieron una perspectiva sobre el desarrollo de la economía circular y otros desafíos ambientales futuros.

Por último, los propietarios de marcas líderes expusieron sus perspectivas sobre el embalaje y la sostenibilidad del PET. Gian De Belder y Johannes Burghaus de Procter & Gamble, así como Françoise Poulat de Danone explicaron las respectivas soluciones e innovaciones de embalaje sostenible de sus empresas. P&G presentó una gama de nuevos envases tales como aerosoles de PET y su nueva botella de champú Head & Shoulders hechas de plásticos reciclados recogidos de limpieza de playas. Danone enfatizó sus esfuerzos en el uso de PET reciclado, mientras se aseguran el cumplimiento de la seguridad alimentaria, el uso de herramientas de diseño ecológico en nuevos proyectos, y considerando los bioplásticos para el futuro.
Sostenibilidad PET 2020
Durante la sesión de la tarde, fueron invitados los ponentes de la Comisión Europea, la Oficina Europea de Medio Ambiente y la Fundación Ellen MacArthur para dar una perspectiva sobre el entorno futuro en el que operará la industria del PET. Centrándose en la implementación de una economía circular, hicieron hincapié en la necesidad de aumentar las tasas de reciclaje y, tambien discutieron los desafíos ambientales críticos, tales como los desechos marinos.

En este contexto, Eric Liégeois de la Comisión Europea presentó el plan de trabajo recientemente publicado para la estrategia sobre los plásticos en una economía circular, actualmente abierta para comentarios del público. El puso énfasis en las tres cuestiones críticas interrelacionadas descritas en la estrategia: la elevada dependencia de las materias primas fósiles, la baja tasa de reciclaje y reutilización de los plásticos en general, y la fuga significativa de los plásticos en el medio ambiente.
Stéphane Arditi de la Oficina Europea de Medio Ambiente insistió en la implementación de sistemas de depósitos para alentar a los consumidores para avanzar junto con la industria. "Si usted quiere poner responsabilidad en los consumidores, tiene que aumentar su sensibilidad tocando sus billeteras y considerar un sistema de depósitos", Arditi esbozo.
Sander Defruyt de la Fundación Ellen MacArthur concluyó la sesión con su presentación sobre la Nueva Economía de los Plásticos, la cual había sido presentada recientemente en el Foro Económico Mundial de Davos, donde más de cuarenta líderes empresariales y gubernamentales aprobaron un plan de acción mundial sobre el embalaje plástico. "Se necesitan tres estrategias para transformar el mercado global de embalaje plástico: fundamental re-diseño e innovación del embalaje, sistemas de reutilización y reciclaje con radicalmente mejor economía y calidad", el señaló.
"El 59% de las botellas de PET fueron recolectadas y recicladas en Europa en 2015", subrayó AnVossen de EPRO / Plarebel en su presentación. "Pero ¿qué pasa con las otras aplicaciones de PET, tales como bandejas, recipientes opacos y los contenedores difíciles de reciclar que representan desafíos significativos de reciclaje?". Ella destacó además que la práctica común de seleccionar solo la fracción más reciclable de todos los residuos plásticos tiene que parar. "Tenemos que adaptar nuestro sistema de recolección y reciclaje, y tenemos que asegurar que se reciclan todos los residuos plásticos", dijo además Vossen. "Con el fin de implementar tal economía circular, el embalaje y el reciclaje no pueden considerarse de forma aislada, es necesario combinar la innovación y el reciclaje".
Desde la perspectiva de los recicladores, Casper van den Dungen, vicepresidente de los Plastics Recyclers in Europe (PRE), claramente enfatizó que mucho tiene aun que implementarse para cumplir con la propuesta 2025 objetivo de la Comisión Europea de una tasa de reciclaje del 55% para la corriente completa de desperdicio plástico en la UE. El reciclado de botellas de PET es el mejor en su clase hoy en día con tasas de reciclaje de más del 55%. "Sin embargo, para el logro de los objetivos globales para todos los plásticos y embalajes, lo más importante es que la infraestructura adecuada esté en su lugar, lo cual todavía no es el caso", afirmó durante su presentación.
Macplas
01 Marzo 2017
El 1 de febrero de 2017, los 160 delegados de toda la cadena de valor de PET de Europa y más allá se reunieron en Bruselas para la Conferencia Anual de Petcore Europa 2017. Bajo el tema "PET 2020 - El futuro de la industria del PET", la industria completa - desde los productores de resinas PET, fabricantes de masterbatch, diseñadores y fabricantes de envases, fabricantes de equipos, fabricantes de etiquetas para los principales propietarios de marcas, esquemas EPR, organizaciones de gestión de residuos, recicladores, y los fabricantes de maquinaria de reciclaje y clasificación de residuos - presentaron y compartieron sus visiones sobre el futuro del PET y la industria del PET. Además, los expositores de la Comisión Europea, la Oficina Europea de Medio Ambiente y la Fundación Ellen MacArthur dieron una perspectiva sobre el desarrollo de la economía circular y otros desafíos ambientales futuros.
"En todas sus actividades en curso, Petcore Europa está ya bastante incorporado como un importante contribuyente a la economía circular", destacó Patrick Peuch, director ejecutivo de Petcore Europa, quien moderó el evento. "El PET es uno de los materiales de embalaje de elección para los propietarios de marcas debido a su destacado desempeño en la entrega de productos de manera segura y su reciclabilidad." Sin embargo, la cadena de valor del PET, esta tambien enfrentando grandes retos que se vieron reflejados en los debates de la conferencia.
PET Packaging 2020
Por el lado de los productores de PET, Antonello Ciotti, vicepresidente del Comité de Fabricantes de PET en Europa (Committee of PET Manufacturers in Europe, CPME), arrancó con una visión de negocio en la demanda global de PET y el mercado europeo. El tambien hizo hincapié en las razones por las que el PET es uno de los materiales de embalaje más sostenibles: protección de bebidas y alimentos, evitando desperdicios, ahorro de recursos debido al bajo peso, excepcional evaluación de ciclo de vida (LCA) y huella de carbono, y su completa reciclabilidad. El tambien presentó los retos que plantea la economía circular, incluyendo el cambio de PET derivado de fósiles a bioPET. Estos desafíos requieren la innovación de todos los actores y los productores de PET se han comprometido a participar en este esfuerzo.

Nicolas Rivollet de Husky y Carsten Lauridsen de Faerch Plast se centraron sus respectivas presentaciones sobre las tendencias de diseño y embalaje de PET, mientras ilustraban los desarrollos pasados y futuros. "En el 2020 esperamos ver 5% más de botellas por tonelada de PET en un fardo de botellas recicladas: esto resulta de la combinación crecimiento bajo a negativo de los refrescos carbonatados (CSD), una mayor participación de formatos de bajo volumen y aumento de la eficiencia de resina para un formato dado,". explicó 'Rivollet. "Embalaje pequeño de CSD, bebidas deportivas, jugos y tés, lácteos líquidos, casero, cuidado personal y de alimentos actualmente representan la próxima frontera para el PET: estas aplicaciones requieren envases de PET con más ingeniería y el número de esos empaques podría duplicarse para 2020". Lauridsen mostró un espectacular empaque al vacío de solomillo con un aumento de la vida útil de 6 a 16 días y una reducción de residuos de alimentos de 34 a 18% en las tiendas.
Por último, los propietarios de marcas líderes expusieron sus perspectivas sobre el embalaje y la sostenibilidad del PET. Gian De Belder y Johannes Burghaus de Procter & Gamble, así como Françoise Poulat de Danone explicaron las respectivas soluciones e innovaciones de embalaje sostenible de sus empresas. P&G presentó una gama de nuevos envases tales como aerosoles de PET y su nueva botella de champú Head & Shoulders hechas de plásticos reciclados recogidos de limpieza de playas. Danone enfatizó sus esfuerzos en el uso de PET reciclado, mientras se aseguran el cumplimiento de la seguridad alimentaria, el uso de herramientas de diseño ecológico en nuevos proyectos, y considerando los bioplásticos para el futuro.
Sostenibilidad PET 2020
Durante la sesión de la tarde, fueron invitados los ponentes de la Comisión Europea, la Oficina Europea de Medio Ambiente y la Fundación Ellen MacArthur para dar una perspectiva sobre el entorno futuro en el que operará la industria del PET. Centrándose en la implementación de una economía circular, hicieron hincapié en la necesidad de aumentar las tasas de reciclaje y, tambien discutieron los desafíos ambientales críticos, tales como los desechos marinos.

Stéphane Arditi de la Oficina Europea de Medio Ambiente insistió en la implementación de sistemas de depósitos para alentar a los consumidores para avanzar junto con la industria. "Si usted quiere poner responsabilidad en los consumidores, tiene que aumentar su sensibilidad tocando sus billeteras y considerar un sistema de depósitos", Arditi esbozo.
Sander Defruyt de la Fundación Ellen MacArthur concluyó la sesión con su presentación sobre la Nueva Economía de los Plásticos, la cual había sido presentada recientemente en el Foro Económico Mundial de Davos, donde más de cuarenta líderes empresariales y gubernamentales aprobaron un plan de acción mundial sobre el embalaje plástico. "Se necesitan tres estrategias para transformar el mercado global de embalaje plástico: fundamental re-diseño e innovación del embalaje, sistemas de reutilización y reciclaje con radicalmente mejor economía y calidad", el señaló.
"El 59% de las botellas de PET fueron recolectadas y recicladas en Europa en 2015", subrayó AnVossen de EPRO / Plarebel en su presentación. "Pero ¿qué pasa con las otras aplicaciones de PET, tales como bandejas, recipientes opacos y los contenedores difíciles de reciclar que representan desafíos significativos de reciclaje?". Ella destacó además que la práctica común de seleccionar solo la fracción más reciclable de todos los residuos plásticos tiene que parar. "Tenemos que adaptar nuestro sistema de recolección y reciclaje, y tenemos que asegurar que se reciclan todos los residuos plásticos", dijo además Vossen. "Con el fin de implementar tal economía circular, el embalaje y el reciclaje no pueden considerarse de forma aislada, es necesario combinar la innovación y el reciclaje".
Desde la perspectiva de los recicladores, Casper van den Dungen, vicepresidente de los Plastics Recyclers in Europe (PRE), claramente enfatizó que mucho tiene aun que implementarse para cumplir con la propuesta 2025 objetivo de la Comisión Europea de una tasa de reciclaje del 55% para la corriente completa de desperdicio plástico en la UE. El reciclado de botellas de PET es el mejor en su clase hoy en día con tasas de reciclaje de más del 55%. "Sin embargo, para el logro de los objetivos globales para todos los plásticos y embalajes, lo más importante es que la infraestructura adecuada esté en su lugar, lo cual todavía no es el caso", afirmó durante su presentación.
Macplas
01 Marzo 2017
10 de abril de 2017
La Conferencia de Embalaje cumple - otra vez
PEAD para uso en ISBM, BIO-SA como sustituto natural de IPA, papel prensado, reciclaje vía pirólisis y posible retorno a envases PEN - todo cubierto en TPC 2017.
Patrocinado por Plastic Technologies Inc. y SBA-CCI, The Packaging Conference 2017 se entregó, como suele ocurrir, cuando se trata de nuevas tecnologías. Tal vez la presentación más impresionante fue una actualización de Sonoco en su lata de plástico retortable de varias capas TruVue. A diferencia de la presentación preliminar del año pasado sobre el mismo tema, la presentación de este año incluyó una aplicación comercial de McCall Farms. Asegúrese de ver nuestra historia de portada en la página 66 para obtener un recuento completo.
Otra presentación que incluyó una aplicación comercial fue la realizada por el Gerente de Desarrollo de Mercado Ted Harris de Total Petrochemicals and Refining USA, Inc. Harris comenzó describiendo, a los asistentes a la conferencia, una prueba de concepto que involucra el uso de polietileno de alta densidad (PEAD) en moldeo por inyección estirado soplado de dos etapas (ISBM).
El PEAD, por supuesto, es ampliamente utilizado para contenedores en productos lácteos, líquidos y aplicaciones químicas domésticas, donde es conocido por sus propiedades de resistencia química y barrera contra la humedad. Además, es adecuado para la esterilización con vapor y el llenado aséptico, tiene una infraestructura bien establecida de recuperación y reciclaje, y la disponibilidad es muy buena.
Sin embargo, el procesamiento de PEAD se realiza casi siempre en sistemas de moldeo por extrusión soplado (EBM), y el ISBM tiene algunas ventajas distintas sobre el EBM, especialmente la mayor rigidez debida a la orientación biaxial. Además, la consistencia del peso botella a botella y el brillo son mejores con ISBM, mientras que las oportunidades para los detalles de moldeo se mejoran.
Todo esto llevó al equipo europeo de investigación y desarrollo de Total a explorar el uso de PEAD en ISBM, un método de fabricación de botellas históricamente dominado por el PET, una resina que cuesta mucho más que el PEAD. Como cualquier discusión que compara las ventajas de usar una resina sobre otra, el precio es un factor. Pero Harris de Total enfatiza que es sólo un factor.
"Creo que a lo que se reduce es si la máxima claridad es una prioridad, tu vas con PET como sea. Si la claridad no es un atributo clave de desempeño, entonces el precio es más probable que juegue un papel más grande en la elección entre PET y PEAD. También es importante que si se necesita una barrera específica o una resistencia química mejorada, entonces la elección se convierte en PEAD independientemente del precio. Las otras cosas a considerar son las tasas de producción de conversión, la necesidad de secar la resina o no, los insumos de energía, etc. Un montón de cosas deben tenerse en cuenta al considerar una resina sobre otra. El costo total de propiedad es una de esas cosas, al igual que elegir la resina que mejor se adapte a las demandas de desempeño ".
Pero los méritos relativos de la utilización de PET frente a PEAD en ISBM no fue el tema de discusión en The Packaging Conference. Fue el uso de PEAD en ISBM en comparación con su uso en EBM que Harris llegó a comparar, y los beneficios del uso de HDPE en la ISBM que identificó son los siguientes:
- Más de un 20% de ahorro de peso
- Transparencia y brillo mejorados
- Menores costos de energía
- Potencialmente mayor producción
- Es un medio para satisfacer las iniciativas de sostenibilidad de los propietarios de marcas
 |
| La primera aplicación comercial de la resina PEAD SB1359NA de Total para una botella moldeada por inyección estiramiento soplado es esta botella de 1 litro de líquido de lavado para platos comercializada en Italia. |
Estos fueron los hallazgos claves de una comparación lado a lado de una botella de EBM redonda de 1 litro y una botella de ISBM de 1 litro redonda que fue un 24% más ligera:
Harris concluyó su presentación indicando que el uso de PEAD en la ISBM es de hecho una alternativa viable.
Ácido Bio-Succínico
El ácido isoftálico purificado (IPA) es un producto petroquímico comúnmente utilizado como aditivo en resinas de PET para reducir la velocidad de cristalización, mejorando así el procesamiento y la transparencia sin tener un impacto negativo sobre la cristalinidad final u otras características de desempeño de una botella de PET terminada. BioAmber Inc., con sede en Montreal, ha estado explorando el uso del ácido bio-succínico (BIO-SA™) como reemplazo de IPA que tendría las siguientes ventajas:
Ellen describió los resultados una evaluación de prueba de concepto realizada en cooperación con PolyTech Resources, que preparó resina PET incorporando BIO-SA y un control usando IPA, y Plastic Technologies Inc., que manejó el moldeo por inyección de preformas y el moldeo por estiramiento soplado de esas preformas. Se compararon tres variantes de concentración de co-monómeros:
Opciones de FibreForm
De la mano de Billerudkorsnas EE.UU. estuvo Gary Robinson, Director de Business Development-Formable Papers América del Norte y del Sur, que destacó el progreso reciente en FibreForm. Esta solución de embalaje 3D, personalizada, renovable y moldeable en frío, es un papel natural con certificación FSC, con capacidades patentadas de formación en frío 3D de hasta 10 veces más profundo que los papeles tradicionales. Vasos, bolsas y bandejas prensadas están entre las opciones que los propietarios de marcas pueden explorar.
En el caso de los vasos, un vaso de papel normal es la base, y luego la FiberForm se aplica con adhesivo al exterior para un efecto 3D. La impresión del material de FiberForm viene primero y es seguida por el troquelado, y en el mismo paso que el troquelado se imparte el efecto 3D. Además, una barrera térmica es creada por la mecánica de la formación 3D. "Debido a que podemos formar tan profundo", dice Robinson, "en realidad se puede crear un bolsillo de aire que atrapa el aire y permite que sus dedos se eleven por encima de la superficie caliente del núcleo del vaso".
Las bolsas de FibreForm son bastante nuevas para Billerudkorsnas, pero de nuevo traen el elemento de "haptics" - cualquier forma de interacción que involucra el toque - dentro del juego. Una vez más, el material FibreForm, esta vez suministrado en una laminación alimentada en rollos y posiblemente con un revestimiento compostable tal como PLA, pasaría a través de una máquina de fabricación de bolsas (de Modern Manufacturing, Totani o KHS); gracias a herramientas especiales el efecto 3D se aplicaría al sustrato en el registro con los gráficos conforme la bolsa se está haciendo. "Las laminaciones personalizadas de FibreForm producen una bolsa que puede ser completamente compostable o fabricada con propiedades de alta barrera", dice Robinson.
En cuanto al prensado, lo que Robinson llama una "tecnología emergente para 2017", es un nuevo enfoque de la tecnología que se ha utilizado para hacer cosas como platos de papel durante muchos años. Pero la tecnología BillerudKorsnas produce un contenedor de paredes lisas que es mucho más atractivo. Y de nuevo, su calidad 3D le da ese elemento importante de la háptica (sensación táctil). Robinson dice que este enfoque de prensado tiene una serie de ventajas sobre la pulpa moldeada, incluyendo la economía, la estética y la eficiencia de la cadena de suministro. El interés por parte de las cuentas de servicio de alimentos es alto, pero también los que han mostrando interés son los vendedores de alimentos, la electrónica, bienes duraderos, y otros, dice Robinson.
"Todas estas ofertas de FibreForm - vasos, bolsas, bandejas prensadas - ayudan a la gente a salir de los plásticos, y más que nunca eso es lo que estamos escuchando a la gente decir que quieren hacer", dice Robinson.
RecycleReady
Una presentación de la conferencia por Lamy Chopin, PhD y Global Development Leader Packaging & Specialty Plastics de Dow, describió el progreso realizado por Dow en su iniciativa RecycleReady, cuyo objetivo es desarrollar tecnología para el reciclaje de envases de alimentos.
Gran parte de lo que hablaba se refería a las bolsas parables en particular. La bolsa parable típica para productos alimenticios ha sido una laminación adhesiva multicapa que incluye poliéster (para la rigidez, la capacidad de impresión, y alguna medida de barrera de gas) y polietileno (para sellabilidad y tenacidad). Pero cuando estos dos materiales se combinan, ese empaque se vuelve fundamentalmente inadecuado para el reciclaje. En los últimos años, la demanda de envases flexibles que son más reciclables ha hecho que Dow y otros consideren alternativas, incluyendo quitar el poliéster y reemplazarlo con Polietileno de Alta Densidad mientras se modifica el sellante para minimizar su temperatura de iniciación del sello.
Uno de los inconvenientes de este enfoque es que al reemplazar el poliéster con HDPE, las propiedades de barrera al gas están comprometidas. Así que Dow miró formas de incorporar EVOH para fines de barrera de gas. Reconociendo que el EVOH es casi tan inapropiado para la corriente de reciclaje como poliéster, Dow desarrolló un compatibilizador llamado Retain ™ que permite que el EVOH esté completamente disperso en el polietileno en lugar de quedar en trozos que causan opacidad y malas propiedades físicas.
Otro inconveniente de reemplazar el poliéster con HDPE es que la produccion en las máquinas de fabricación de bolsas tendía a caer. Dow abordó este problema mediante el desarrollo de Opulux HGT ™, un revestimiento que, cuando se aplica a la película, permite a la maquina bolsera pasar de un máximo de 150 bolsas/min a 250. Como Chopin lo dice, "este trae plena velocidad de funcionamiento y plena compatibilidad con la corriente de reciclaje ".
Entre los desarrollos más recientes que salen de la iniciativa RecycleReady está Innate ™, una tecnología de PE que aporta mayor rigidez y tenacidad a una bolsa parable que no tiene poliéster en ella. Como Chopin describió este y otros desarrollos de Dow, el enfatizó cuán importante es el papel desempeñado por la educación del consumidor, específicamente el programa de etiquetas How2Recycle iniciado por la Sustainable Packaging Coalition. "Programas como este", dice, "traen a los consumidores un mensaje importante: la película flexible cuando se recicla tiene valor y la ciencia lo respalda".
"RecycleReady, dice Chopin," ha sido una cuestión de ir separando los compromisos de desempeño en los que entramos una vez que se saca el poliéster de una bolsa parable para hacerlo reciclable ", dice Chopin. "Incluyo que salgamos y validemos lo que realmente funciona en la corriente de reciclaje haciendo pruebas a escala de campo con socios que son recicladores.
"RecycleReady es una plataforma de desarrollo permanente de innovaciones dirigidas a entregar embalaje en bolsa que puede reciclarse para el mayor número posible de aplicaciones. Responde a una necesidad específica del mercado de poder mostrar a los consumidores que el embalaje flexible es reciclable. Pero eso no es el final del juego. Nuestro enfoque holístico de la administración del producto nos dice que incluso las cosas no reciclables necesitan ir a otro sitio que no sea un vertedero. Dow no está directamente involucrado en la pirólisis, pero nuestro objetivo es utilizar el liderazgo de nuestra industria para ayudar a establecer la recolección y agregación apropiada de los plásticos para que puedan ser llevados eficientemente a una operación de pirólisis ".
La pirólisis es un proceso de despolimerización - tomar un polímero construido a partir de pequeñas moléculas y devolverlo a esas pequeñas moléculas para que puedan ser utilizados en la producción de combustibles y productos petroquímicos. El polímero se calienta en ausencia de oxígeno a una temperatura elevada, pero, debido a que no hay oxígeno, el polímero no se quema. En última instancia los enlaces del polímero se rompen para que vuelva a sus moléculas de base.
"Hay dos o tres firmas con planes serios para la pirólisis, pero la que por casualidad conozco mejor es RES Polyflow", dice Chopin. "Acaban de llevar a cabo una campaña de capital para una instalación de medio oeste, y ahora están listos para empezar a poner el acero en el suelo y escalarlo hasta donde realmente pienso que toda la región del Medio Oeste será capaz de suministrar plástico a ellos. Es el reciclaje químico en lugar de reciclado mecánico. Pero la clave para ambos, la clave para todo el reciclaje, es conseguir un flujo continuo a gran escala en su sistema ".
Un programa piloto de Fase 1 en Citrus Heights, CA, en julio de 2014 demostró que conseguir que el flujo continuo en un procesador de pirólisis es factible, dice Chopin. Y este pasado mes de septiembre, en Omaha, NE, 6.000 miembros de Recycle Bank fueron capaces de recolectar plásticos no reciclados previamente - bolsas de chips, envolturas de barra de chocolate, bolsas de bebida y en lugar de poner estos artículos en un vertedero que fueron capaces de poner dentro de Hefty Energy Bags y arrojarlos en sus recipientes regulares de reciclaje. Desde allí las llevaron a Systech Environmental Corp. donde las bolsas y todo su contenido se convierten en energía para hacer cemento.
Copolímeros PETN
El Director de Desarrollo de Nuevos Negocios Frank Embs de Indorama Ventures, líder mundial en la producción de PET y fibra de poliéster, hizo una presentación sobre las oportunidades que podrían existir en el uso de copolímeros PET/PEN para el embalaje.
Hace una década, hubo mucho entusiasmo por la posibilidad de mezclar PEN (polietileno naftalato) en PET para aplicaciones de embalaje como una forma de mejorar la barrera de gases, las tasas de transmisión de vapor de agua y la estabilidad dimensional en bandejas para microondas o botellas llenadas en caliente . Amoco en particular impulsó estas aplicaciones de PEN. Pero el panorama de costos nunca llegó a donde debía ser y, al mismo tiempo, la combinación de los dos polímeros juntos creó ciertos desafíos prácticos en procesabilidad.
Pero últimamente Indorama ha estado estudiando el uso de cuatro grados de PETN, un copolímero de PET / PEN en lugar de una mezcla, que tienen el potencial de satisfacer las necesidades no satisfechas del mercado . Embs los describió, todos comercializados bajo la bandera PolyClear® Preserve PET de Indorama, de la siguiente manera:
Indorama no está sugiriendo que habrá cambios al por mayor de PET a PETN, pero Embs ve oportunidades para PETN en varias aplicaciones de nicho, especialmente en el mercado de EBM. Indica que las aplicaciones están siendo exploradas en todo el mundo.
Pat Reynolds, VP Editor
Packaging World
28 Marzo 2017
- La botella EBM mostró más del doble de deformación bajo tensión que la botella ISBM.
- A pesar de ser un 24% más ligero, la botella ISBM exhibió la misma resistencia de apilamiento de carga superior y tasa de transmisión de vapor de agua (WVTR) que la botella EBM.
Harris concluyó su presentación indicando que el uso de PEAD en la ISBM es de hecho una alternativa viable.
Ácido Bio-Succínico
El ácido isoftálico purificado (IPA) es un producto petroquímico comúnmente utilizado como aditivo en resinas de PET para reducir la velocidad de cristalización, mejorando así el procesamiento y la transparencia sin tener un impacto negativo sobre la cristalinidad final u otras características de desempeño de una botella de PET terminada. BioAmber Inc., con sede en Montreal, ha estado explorando el uso del ácido bio-succínico (BIO-SA™) como reemplazo de IPA que tendría las siguientes ventajas:
- Debido a que proviene del maíz, aumenta el contenido renovable, reduce la huella de carbono y ofrece una volatilidad de precios más baja que un petroquímico como el ISA.
- Aumenta la productividad a través de tiempos de procesamiento más rápidos y menores temperaturas de procesamiento.
- El estudio de BioAmber muestra que se puede utilizar aproximadamente un 30% menos que el IPA en botellas de gaseosas carbonatadas.
 |
| Como se hace BIO-SA |
- 2,8% molar de BIO-SA o 1,72% de peso
- 1,4% molar de BIO-SA y 1,4% molar de IPA
- 2,8% molar de IPA o 2,42% de peso
- Polimerización en estado fundido: se observaron índices idénticos de esterificación y policondensación.
- Polimerización en estado sólido (SSP): no hubo diferencias significativas entre las tres variantes, ni hubo pegamento de pellets o BIO-SA en la sobrecarga.
- Fabricación de botellas: no hubo diferencias significativas entre las tres variantes.
- Propiedades de la botella: Se observaron resultados equivalentes, aunque la estabilidad térmica necesita alguna corrección.
Opciones de FibreForm
De la mano de Billerudkorsnas EE.UU. estuvo Gary Robinson, Director de Business Development-Formable Papers América del Norte y del Sur, que destacó el progreso reciente en FibreForm. Esta solución de embalaje 3D, personalizada, renovable y moldeable en frío, es un papel natural con certificación FSC, con capacidades patentadas de formación en frío 3D de hasta 10 veces más profundo que los papeles tradicionales. Vasos, bolsas y bandejas prensadas están entre las opciones que los propietarios de marcas pueden explorar.
En el caso de los vasos, un vaso de papel normal es la base, y luego la FiberForm se aplica con adhesivo al exterior para un efecto 3D. La impresión del material de FiberForm viene primero y es seguida por el troquelado, y en el mismo paso que el troquelado se imparte el efecto 3D. Además, una barrera térmica es creada por la mecánica de la formación 3D. "Debido a que podemos formar tan profundo", dice Robinson, "en realidad se puede crear un bolsillo de aire que atrapa el aire y permite que sus dedos se eleven por encima de la superficie caliente del núcleo del vaso".
 |
| La mecánica de formación de FibreForm 3D no sólo crea un efecto visual asombroso sino que también crea una barrera térmica en el vaso de papel. |
En cuanto al prensado, lo que Robinson llama una "tecnología emergente para 2017", es un nuevo enfoque de la tecnología que se ha utilizado para hacer cosas como platos de papel durante muchos años. Pero la tecnología BillerudKorsnas produce un contenedor de paredes lisas que es mucho más atractivo. Y de nuevo, su calidad 3D le da ese elemento importante de la háptica (sensación táctil). Robinson dice que este enfoque de prensado tiene una serie de ventajas sobre la pulpa moldeada, incluyendo la economía, la estética y la eficiencia de la cadena de suministro. El interés por parte de las cuentas de servicio de alimentos es alto, pero también los que han mostrando interés son los vendedores de alimentos, la electrónica, bienes duraderos, y otros, dice Robinson.
"Todas estas ofertas de FibreForm - vasos, bolsas, bandejas prensadas - ayudan a la gente a salir de los plásticos, y más que nunca eso es lo que estamos escuchando a la gente decir que quieren hacer", dice Robinson.
RecycleReady
Una presentación de la conferencia por Lamy Chopin, PhD y Global Development Leader Packaging & Specialty Plastics de Dow, describió el progreso realizado por Dow en su iniciativa RecycleReady, cuyo objetivo es desarrollar tecnología para el reciclaje de envases de alimentos.
Gran parte de lo que hablaba se refería a las bolsas parables en particular. La bolsa parable típica para productos alimenticios ha sido una laminación adhesiva multicapa que incluye poliéster (para la rigidez, la capacidad de impresión, y alguna medida de barrera de gas) y polietileno (para sellabilidad y tenacidad). Pero cuando estos dos materiales se combinan, ese empaque se vuelve fundamentalmente inadecuado para el reciclaje. En los últimos años, la demanda de envases flexibles que son más reciclables ha hecho que Dow y otros consideren alternativas, incluyendo quitar el poliéster y reemplazarlo con Polietileno de Alta Densidad mientras se modifica el sellante para minimizar su temperatura de iniciación del sello.
Uno de los inconvenientes de este enfoque es que al reemplazar el poliéster con HDPE, las propiedades de barrera al gas están comprometidas. Así que Dow miró formas de incorporar EVOH para fines de barrera de gas. Reconociendo que el EVOH es casi tan inapropiado para la corriente de reciclaje como poliéster, Dow desarrolló un compatibilizador llamado Retain ™ que permite que el EVOH esté completamente disperso en el polietileno en lugar de quedar en trozos que causan opacidad y malas propiedades físicas.
Otro inconveniente de reemplazar el poliéster con HDPE es que la produccion en las máquinas de fabricación de bolsas tendía a caer. Dow abordó este problema mediante el desarrollo de Opulux HGT ™, un revestimiento que, cuando se aplica a la película, permite a la maquina bolsera pasar de un máximo de 150 bolsas/min a 250. Como Chopin lo dice, "este trae plena velocidad de funcionamiento y plena compatibilidad con la corriente de reciclaje ".
Entre los desarrollos más recientes que salen de la iniciativa RecycleReady está Innate ™, una tecnología de PE que aporta mayor rigidez y tenacidad a una bolsa parable que no tiene poliéster en ella. Como Chopin describió este y otros desarrollos de Dow, el enfatizó cuán importante es el papel desempeñado por la educación del consumidor, específicamente el programa de etiquetas How2Recycle iniciado por la Sustainable Packaging Coalition. "Programas como este", dice, "traen a los consumidores un mensaje importante: la película flexible cuando se recicla tiene valor y la ciencia lo respalda".
"RecycleReady, dice Chopin," ha sido una cuestión de ir separando los compromisos de desempeño en los que entramos una vez que se saca el poliéster de una bolsa parable para hacerlo reciclable ", dice Chopin. "Incluyo que salgamos y validemos lo que realmente funciona en la corriente de reciclaje haciendo pruebas a escala de campo con socios que son recicladores.
"RecycleReady es una plataforma de desarrollo permanente de innovaciones dirigidas a entregar embalaje en bolsa que puede reciclarse para el mayor número posible de aplicaciones. Responde a una necesidad específica del mercado de poder mostrar a los consumidores que el embalaje flexible es reciclable. Pero eso no es el final del juego. Nuestro enfoque holístico de la administración del producto nos dice que incluso las cosas no reciclables necesitan ir a otro sitio que no sea un vertedero. Dow no está directamente involucrado en la pirólisis, pero nuestro objetivo es utilizar el liderazgo de nuestra industria para ayudar a establecer la recolección y agregación apropiada de los plásticos para que puedan ser llevados eficientemente a una operación de pirólisis ".
La pirólisis es un proceso de despolimerización - tomar un polímero construido a partir de pequeñas moléculas y devolverlo a esas pequeñas moléculas para que puedan ser utilizados en la producción de combustibles y productos petroquímicos. El polímero se calienta en ausencia de oxígeno a una temperatura elevada, pero, debido a que no hay oxígeno, el polímero no se quema. En última instancia los enlaces del polímero se rompen para que vuelva a sus moléculas de base.
"Hay dos o tres firmas con planes serios para la pirólisis, pero la que por casualidad conozco mejor es RES Polyflow", dice Chopin. "Acaban de llevar a cabo una campaña de capital para una instalación de medio oeste, y ahora están listos para empezar a poner el acero en el suelo y escalarlo hasta donde realmente pienso que toda la región del Medio Oeste será capaz de suministrar plástico a ellos. Es el reciclaje químico en lugar de reciclado mecánico. Pero la clave para ambos, la clave para todo el reciclaje, es conseguir un flujo continuo a gran escala en su sistema ".
Un programa piloto de Fase 1 en Citrus Heights, CA, en julio de 2014 demostró que conseguir que el flujo continuo en un procesador de pirólisis es factible, dice Chopin. Y este pasado mes de septiembre, en Omaha, NE, 6.000 miembros de Recycle Bank fueron capaces de recolectar plásticos no reciclados previamente - bolsas de chips, envolturas de barra de chocolate, bolsas de bebida y en lugar de poner estos artículos en un vertedero que fueron capaces de poner dentro de Hefty Energy Bags y arrojarlos en sus recipientes regulares de reciclaje. Desde allí las llevaron a Systech Environmental Corp. donde las bolsas y todo su contenido se convierten en energía para hacer cemento.
Copolímeros PETN
El Director de Desarrollo de Nuevos Negocios Frank Embs de Indorama Ventures, líder mundial en la producción de PET y fibra de poliéster, hizo una presentación sobre las oportunidades que podrían existir en el uso de copolímeros PET/PEN para el embalaje.
Hace una década, hubo mucho entusiasmo por la posibilidad de mezclar PEN (polietileno naftalato) en PET para aplicaciones de embalaje como una forma de mejorar la barrera de gases, las tasas de transmisión de vapor de agua y la estabilidad dimensional en bandejas para microondas o botellas llenadas en caliente . Amoco en particular impulsó estas aplicaciones de PEN. Pero el panorama de costos nunca llegó a donde debía ser y, al mismo tiempo, la combinación de los dos polímeros juntos creó ciertos desafíos prácticos en procesabilidad.
Pero últimamente Indorama ha estado estudiando el uso de cuatro grados de PETN, un copolímero de PET / PEN en lugar de una mezcla, que tienen el potencial de satisfacer las necesidades no satisfechas del mercado . Embs los describió, todos comercializados bajo la bandera PolyClear® Preserve PET de Indorama, de la siguiente manera:
- 2222 - un PETN de baja modificación que muestra una mayor deflexión térmica y una mejor estabilidad dimensional, así como una resistencia mejorada a los productos químicos de limpieza
- 2224-un PETN de modificación media adecuado para productos cosméticos agresivos o para botellas de consumo que necesitan estar seguras en el lavavajillas a temperaturas de hasta 85 °C
- 2226 - un PETN de alta modificación adecuado para contenedores que necesitan soportar temperaturas de hasta 65°C y presión de 8 bar; las aplicaciones posibles podrían ser en cosméticos y latas de aerosol industriales para productos químicos agresivos
Indorama no está sugiriendo que habrá cambios al por mayor de PET a PETN, pero Embs ve oportunidades para PETN en varias aplicaciones de nicho, especialmente en el mercado de EBM. Indica que las aplicaciones están siendo exploradas en todo el mundo.
Pat Reynolds, VP Editor
Packaging World
28 Marzo 2017
13 de febrero de 2017
Barreras Superiores
El envasado con barreras superiores proporciona una vida útil prolongada para muchos alimentos envasados. La determinación de la barrera requerida es una función de los mecanismos de deterioro en el alimento, la vida útil deseada y las condiciones de distribución. En general, para una vida útil adecuada, el embalaje de alimentos debe proporcionar barreras adecuadas para el oxígeno, agua, dióxido de carbono y una gran cantidad de sabores y aromas. La selección de polímeros y las modificaciones de polímeros con micro y nano-aditivos y tecnología avanzada de revestimiento permite una amplia selección de polímeros de barreras superiores rentables para los alimentos.
Selección de Polímeros de Barrera
Los polímeros de barrera se caracterizan por su interacción con el permeante y su restricción de la transferencia del permeante. La permeación es una función tanto de la solubilidad como de la difusión. La estructura polimérica se altera cuando tiene alta solubilidad frente a un permeante. Por ejemplo, el limoneno, un componente del sabor del jugo de naranja, se absorbe fácilmente dentro del polietileno de baja densidad (PEBD) y altera la estructura del polímero; Esto disminuye el sabor naranja del jugo, la integridad y la fuerza del sello del empaque . El reemplazo del PEBD con un polímero que tenga menor solubilidad permite retener el sabor de la naranja y las características del empaque. El PEBD no es adecuado para envasar el jugo, pero si para muchos productos de panadería.
El PET se encuentra en el extremo inferior del espectro de barrera superior y es el polímero de barrera más utilizado en embalaje de alimentos debido a su claridad, variaciones y sostenibilidad. Si bien la baja permeabilidad al oxígeno, al agua y al dióxido de carbono es la principal razón para la selección del PET, la claridad del PET es un factor importante en la adopción del PET. Por ejemplo, Promised Land Dairy, Dallas, Texas (promiselanddairy.com), utiliza botellas de PET moldeadas por soplado en CKS Packaging, Atlanta, Georgia (ckspackaging.com), que amplía la vida útil de la leche. En los 80's y 90's, la conversión del vidrio a PET para el envasado de mantequilla de maní, bebidas, aderezos para ensaladas, aceites vegetales y mayonesa fue impulsada por el costo energético del transporte, la producción y el reciclaje.
Desde entonces, el PET ha sido formulado para satisfacer necesidades específicas, tales como el PET amorfo (APET) facilmente moldeable, el PET cristalizado (CPET) para microondas/horno convencional, el PET transparente para microondas y el PET grado congelador. Como polímero de barrera superior, el PET está bien posicionado ambientalmente: Las tasas de reciclaje son altas (con una tasa de reciclaje de PET en Suiza superior al 85%), los envases de paredes delgadas son viables y el PET derivado de subproductos de caña de azúcar creará 45.000 millones de botellas en 2020 .
EVOH, un copolímero de etileno y alcohol vinílico, ofrece una barrera al oxígeno con una mejora significativa con respecto al PET. El EVOH es hidrófilo y normalmente contiene 50% -75% de alcohol vinílico. Los grados específicos de EVOH ofrecen barreras mejoradas, claridad y retención de sabor. Dado que la humedad está a menudo dentro de los productos y los entornos de distribución, EVOH requiere la protección de la humedad dentro de una estructura de empaque. Por esta razón, el EVOH está insertado entre polímeros de alta barrera a la humedad y acoplado con desecantes para absorber el exceso de humedad. Debido a que el costo del EVOH es alto, su uso óptimo es como una capa fina dentro de extrusiones o laminaciones con materiales de embalaje de bajo costo.
En muchos casos, el EVOH ha reemplazado al folio de aluminio debido a la propensión del folio a formar agujeros de alfiler (pinholes) y fracturas por esfuerzo, el gasto de laminación que requiere el folio, y su falta de transparencia. Por ejemplo, la pasta fresca se envasa en un recipiente termoformado de polipropileno PP/EVOH/PP que puede soportar la distribución a un coste menor que el laminado de folio, lo que permite a los consumidores ver el producto. Otras aplicaciones incluyen componentes dentro de botellas de condimentos, envases de atmósfera modificada (MAP) y tapas flexibles y bolsas de café.
El EVOH se utiliza para envasar productos que requieren procesamiento convencional de esterilización (retorta), pero durante las temperaturas de procesamiento elevadas, el EVOH gana humedad. Esto afecta la capacidad del EVOH para mantener su barrera superior de oxígeno. Por ejemplo, después del procesamiento de la retorta, la permeabilidad al oxıgeno aumenta un 100% a través de la estructura de PET/EVOH/PP cristalizado. Las soluciones para inhibir la ganancia de humedad son complejas y se relacionan con el uso de micro y nano partículas para aumentar la funcionalidad del PP o PET y el uso de eliminadores de oxígeno y humedad.
También son soluciones las alternativas de procesamiento como la esterilización térmica asistida por microondas (MATS) y el procesamiento a alta presión (HPP), que requieren tiempos de procesamiento más cortos y temperaturas más bajas, . En particular, MATS requiere menos tiempo de procesamiento que el esterilizado convencional, y esto da como resultado una menor absorción de agua y un menor impacto en la permeabilidad al oxígeno del EVOH. Curiosamente, dado que la HPP disminuye el volumen libre y puede aumentar la cristalinidad de los polímeros, el procesamiento puede resultar en propiedades de barrera superiores después del procesamiento.
Otros polímeros de barrera en uso incluyen PVDC y las poliamidas (nylon). Hasta que se descubrió el EVOH, el PVDC y las poliamidas fueron los únicos polímeros comerciales de alta barrera al oxígeno. El amarillamiento, las cuestiones ambientales debidas al cloro, los problemas de procesamiento y la sensibilidad a la temperatura han dado como resultado una disminución del uso del PVDC. Sin embargo, el PVDC se utiliza para lograr altas barreras en la bolsa CHB Bronze de Glenroy, Menomonee Falls, Wisconsin (glenroy.com) y ofrece una barrera superior al oxígeno con menos problemas de humedad que el EVOH.
La poliamida es una barrera de oxígeno sensible a la humedad similar al EVOH, pero tiene una resistencia a la perforación mejorada y se utiliza como una capa dentro del embalaje de queso y carne. Poliamidas tales como el Ultramid de BASF, Ludwigshafen, Alemania (basf.com), se utilizan en el embalaje al vacío de los alimentos. La poliamida MXD-6 y las poliamidas amorfas, introducidos en los años 80's 90's, ofrecen propiedades barrera superiores comparadas con las poliamidas tradicionales.
Modificación de polímeros
La estructura química de un envase plástico se puede alterar para restringir la solubilidad y difusión y lograr una barrera superior. La modificación de los polímeros de alta y baja barrera para lograr la barrera deseada es a menudo una alternativa rentable a las laminaciones, a las extrusiones o al embalaje plástico grueso. La alteración de la cristalinidad, la orientación, los tratamientos con plasma y el flúor ayudan a aumentar las propiedades de barrera del polímero. ACTIS de Sidel, Hünenberg, Suiza (sidel.com), crea un nanoescudo utilizando un tratamiento de carbono amorfo rico en hidrógeno dentro de botellas de PET para mejorar las propiedades de barrera.
Sin embargo, algunas modificaciones pueden afectar el sello del empaque y la resistencia mecánica. Por ejemplo, el CPET tiene una barrera de oxígeno superior, pero se vuelve más opaco y difícil de sellar. Normalmente, los recipientes de CPET que requieren sellado tienen una capa superior de APET para conseguir características de sellado adecuadas. En muchos polímeros, la tecnología de nucleación se emplea para reducir el tamaño del cristal, resultando en un paso más tortuoso y una barrera mejorada.
Micro y Nano-Aditivos
Los micro- y nano-aditivos impermeables dentro de los polímeros crean un camino tortuoso para la difusión, dando como resultado barreras mejoradas. Su adición a polímeros tales como PP, PE y PET logra barreras superiores de una manera rentable. Los polímeros que contienen un 2% -25% de micro y nano-compuestos han estado en uso desde los años 80's, pero su uso está siendo refinado. Con tales aditivos, se pueden mejorar las barreras contra el oxígeno, el agua y el dióxido de carbono con poco efecto sobre la adhesión y las propiedades mecánicas del envase, y se eliminan los problemas de laminación o compatibilidad con extrusión con múltiples capas dentro de un envase. La cerámica, la nanofibra de carbono y los nanotubos de carbono de paredes múltiples están en uso común y se están desarrollando cargas funcionales de doble propósito para satisfacer las necesidades de la cadena de valor de los alimentos.
Micro y nanopartículas con una alta relación de aspecto que se dispersan fácilmente dentro de un polímero son necesarias para lograr barreras efectivas superiores. Hay un rápido desarrollo en esta área. Los procesos de exfoliación utilizan compatibilizadores para debilitar las fuerzas de van der Waals y permitir la dispersión de nanopartículas dentro de un polímero. Esta dispersión permite maximizar el área superficial de la partícula y el alargamiento del paso para la difusión del permeante a través de un polímero. Esto mejora las propiedades de barrera. Se necesitan procesos rigurosamente controlados, y las investigaciones recientes muestran que la exfoliación adecuada del óxido de grafeno modificado permite que las propiedades de barrera mejoren en un 65%.
El uso de micro y nano partículas son para necesidades especificas. Por ejemplo, la tecnología REVOH de Winpak, Winnipeg, Canadá (winpak.com), emplea micropartículas dentro de las capas de PP que rodean al EVOH para reducir la ganancia de humedad debido al procesamiento de esterilización. Esto permite un procesamiento de mas alta temperatura de esterilización con una barrera de oxígeno mejorada y menos embalaje plástico. La micro y nanotecnología a menudo se combina con los secuestradores de humedad y oxígeno, como en OxyRx de Mullinix Packaging, Fort Wayne, Indiana (mullinixpackages.com), el cual tiene nanopartículas de selenio entre las capas de PET y PEBD. Estos secuestradores absorben el exceso de humedad y oxígeno a lo largo de la vida útil del producto.
Mientras que las micro y nanopartículas se han centrado en disminuir el flujo de oxígeno, agua y dióxido de carbono a través de los polímeros, la justificación para su uso se está expandiendo debido al potencial de mayor funcionalidad. Las partículas dentro de los polímeros pueden servir como cargas de múltiples funciones ayudando en la detección de fraude y deterioro, transfiriendo sabores y aromas, impartiendo funcionalidad mecánica y mejorando la sostenibilidad. Por ejemplo, la tecnología basada en fluorescencia permite la detección de falsificaciones de polímeros.
Y la adición de micro-y nanopartículas biosensibles puede detectar la caducidad del producto, así como proporcionar una barrera superior. Las micro y nano-arcillas permiten que las bolsas que contengan jugo, leche y otras bebidas permanezcan en posición vertical durante el uso minorista y de consumo. Y el vidrio y los materiales de PP cargados con mineral tales como Eco de Ravagorg, Pasadena, Tejas (ravagorg.com), pueden ser adaptados fácilmente para la industria de embalaje de alimento para mejorar la permeabilidad así como las características mecánicas.
Otras partículas funcionales tales como la lignina no sulfonada derivada de madera dura por Sweetwater Energy, Rochester, N.Y. (sweetwater.us), tienen el potencial de ofrecer propiedades poliméricas mejoradas, al tiempo que reducen la necesidad de polímeros sintéticos. Sin embargo, las propiedades de barrera superiores no pueden alcanzarse fácilmente añadiendo partículas con barreras extremadamente bajas.
Por lo tanto, no se pueden realizar el igualamiento de los polímeros sintéticos con polímeros comestibles que contienen propiedades de barrera de micro y nanopartículas porque se necesitan plastificantes dentro de películas comestibles para establecer suficientes propiedades mecánicas y formadoras de envases. El uso de cargas poliméricas funcionales se está generalizando en la industria del embalaje debido a la necesidad de barreras rentables y su potencial para múltiples funciones.
Revestimientos y capas
Los recubrimientos y los tratamientos superficiales siguen proporcionando barreras superiores necesarias en el embalaje de alimentos. En uso estan los revestimientos de dióxido de silicio, nitruro de silicio y recubrimientos metalizados de 40 nanómetros. Recubrir las botellas de PET con dióxido de silicio aumenta la vida útil del jugo de naranja en dos meses. Las películas multicapa delgadas, formadas por un conjunto capa por capa (CpC), ofrecen también nuevas posibilidades. Por ejemplo, con el conjunto CpC, los nano-recubrimientos multicapa de polielectrolito mejoran las propiedades de barrera del PP en un 300%. Tera-Barrier Films, Singapur (tera-barrier.com), utiliza nanopartículas reactivas y no reactivas dentro de una capa encapsulada para flexionar y rellenar inconsistencias poliméricas y agujeros que reducen las propiedades de barrera.
Las nanocapas de óxido de vanadio en capas electrocrómicas mejoran las propiedades de barrera y permiten cambios de color con la temperatura. Además de las barreras para el oxígeno, el agua y el dióxido de carbono, existe una necesidad creciente de otras protecciones de barrera y recubrimientos multifuncionales para embalaje de alimentos. Las barreras para controlar migrantes específicos y prolongar la vida útil son un foco de las tecnologías de revestimiento. Por ejemplo, la migración de toxinas de aceite mineral de cartón con contenido de reciclado puede controlarse mediante revestimientos de papel a base de polímeros.
Gordon Robertson ofrecerá una visión de las complejidades de envasado de plástico y vida útil en el curso corto IFT "Embalaje de Plásticos y Vida útil", 27-28 de abril de 2017. "El desarrollo de embalaje de alimentos que proporciona la protección suficiente para garantizar que los alimentos mantiene su aceptabilidad hasta el final de la vida útil requiere una comprensión detallada de tanto el alimento como el embalaje y cómo se combinan para ofrecer la vida útil deseada ", explica.
 Claire Koelsch Sand, PhD, Contributing Editor
President, Packaging Technology and Research Adjunct Professor,
Michigan State Univ.
claire@packagingtechnologyandresearch.com
IFT, Volumen 71, N° 2
Febrero 2017
Selección de Polímeros de Barrera
Los polímeros de barrera se caracterizan por su interacción con el permeante y su restricción de la transferencia del permeante. La permeación es una función tanto de la solubilidad como de la difusión. La estructura polimérica se altera cuando tiene alta solubilidad frente a un permeante. Por ejemplo, el limoneno, un componente del sabor del jugo de naranja, se absorbe fácilmente dentro del polietileno de baja densidad (PEBD) y altera la estructura del polímero; Esto disminuye el sabor naranja del jugo, la integridad y la fuerza del sello del empaque . El reemplazo del PEBD con un polímero que tenga menor solubilidad permite retener el sabor de la naranja y las características del empaque. El PEBD no es adecuado para envasar el jugo, pero si para muchos productos de panadería.
Después de que el permeante se absorbe dentro del polímero, la difusión a través del polímero se convierte en relevante. La difusión en los polímeros está dictada por muchos factores, incluyendo cristalinidad, orientación, volumen libre y densidad de energía cohesiva del polímero. Los principales polímeros de barrera en uso para embalaje de alimentos son tereftalato de polietileno (PET), etileno alcohol vinílico (EVOH), cloruro de polivinilideno (PVDC) y poliamida (nilón).
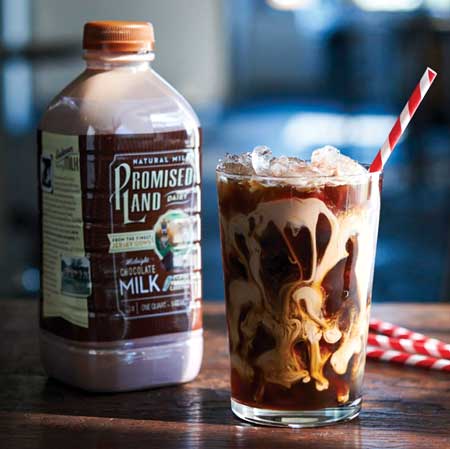 |
| Leche Chocolatada Midnight de Promised Land Dairy |
Desde entonces, el PET ha sido formulado para satisfacer necesidades específicas, tales como el PET amorfo (APET) facilmente moldeable, el PET cristalizado (CPET) para microondas/horno convencional, el PET transparente para microondas y el PET grado congelador. Como polímero de barrera superior, el PET está bien posicionado ambientalmente: Las tasas de reciclaje son altas (con una tasa de reciclaje de PET en Suiza superior al 85%), los envases de paredes delgadas son viables y el PET derivado de subproductos de caña de azúcar creará 45.000 millones de botellas en 2020 .
EVOH, un copolímero de etileno y alcohol vinílico, ofrece una barrera al oxígeno con una mejora significativa con respecto al PET. El EVOH es hidrófilo y normalmente contiene 50% -75% de alcohol vinílico. Los grados específicos de EVOH ofrecen barreras mejoradas, claridad y retención de sabor. Dado que la humedad está a menudo dentro de los productos y los entornos de distribución, EVOH requiere la protección de la humedad dentro de una estructura de empaque. Por esta razón, el EVOH está insertado entre polímeros de alta barrera a la humedad y acoplado con desecantes para absorber el exceso de humedad. Debido a que el costo del EVOH es alto, su uso óptimo es como una capa fina dentro de extrusiones o laminaciones con materiales de embalaje de bajo costo.
En muchos casos, el EVOH ha reemplazado al folio de aluminio debido a la propensión del folio a formar agujeros de alfiler (pinholes) y fracturas por esfuerzo, el gasto de laminación que requiere el folio, y su falta de transparencia. Por ejemplo, la pasta fresca se envasa en un recipiente termoformado de polipropileno PP/EVOH/PP que puede soportar la distribución a un coste menor que el laminado de folio, lo que permite a los consumidores ver el producto. Otras aplicaciones incluyen componentes dentro de botellas de condimentos, envases de atmósfera modificada (MAP) y tapas flexibles y bolsas de café.
El EVOH se utiliza para envasar productos que requieren procesamiento convencional de esterilización (retorta), pero durante las temperaturas de procesamiento elevadas, el EVOH gana humedad. Esto afecta la capacidad del EVOH para mantener su barrera superior de oxígeno. Por ejemplo, después del procesamiento de la retorta, la permeabilidad al oxıgeno aumenta un 100% a través de la estructura de PET/EVOH/PP cristalizado. Las soluciones para inhibir la ganancia de humedad son complejas y se relacionan con el uso de micro y nano partículas para aumentar la funcionalidad del PP o PET y el uso de eliminadores de oxígeno y humedad.
También son soluciones las alternativas de procesamiento como la esterilización térmica asistida por microondas (MATS) y el procesamiento a alta presión (HPP), que requieren tiempos de procesamiento más cortos y temperaturas más bajas, . En particular, MATS requiere menos tiempo de procesamiento que el esterilizado convencional, y esto da como resultado una menor absorción de agua y un menor impacto en la permeabilidad al oxígeno del EVOH. Curiosamente, dado que la HPP disminuye el volumen libre y puede aumentar la cristalinidad de los polímeros, el procesamiento puede resultar en propiedades de barrera superiores después del procesamiento.
Otros polímeros de barrera en uso incluyen PVDC y las poliamidas (nylon). Hasta que se descubrió el EVOH, el PVDC y las poliamidas fueron los únicos polímeros comerciales de alta barrera al oxígeno. El amarillamiento, las cuestiones ambientales debidas al cloro, los problemas de procesamiento y la sensibilidad a la temperatura han dado como resultado una disminución del uso del PVDC. Sin embargo, el PVDC se utiliza para lograr altas barreras en la bolsa CHB Bronze de Glenroy, Menomonee Falls, Wisconsin (glenroy.com) y ofrece una barrera superior al oxígeno con menos problemas de humedad que el EVOH.
La poliamida es una barrera de oxígeno sensible a la humedad similar al EVOH, pero tiene una resistencia a la perforación mejorada y se utiliza como una capa dentro del embalaje de queso y carne. Poliamidas tales como el Ultramid de BASF, Ludwigshafen, Alemania (basf.com), se utilizan en el embalaje al vacío de los alimentos. La poliamida MXD-6 y las poliamidas amorfas, introducidos en los años 80's 90's, ofrecen propiedades barrera superiores comparadas con las poliamidas tradicionales.
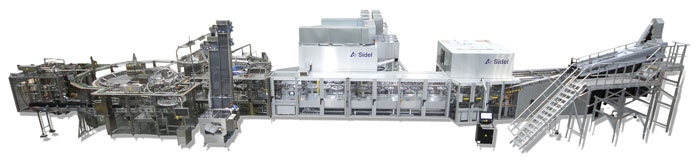 |
| Equipo Matrix Combi. Foto cortesía de Sidel |
La estructura química de un envase plástico se puede alterar para restringir la solubilidad y difusión y lograr una barrera superior. La modificación de los polímeros de alta y baja barrera para lograr la barrera deseada es a menudo una alternativa rentable a las laminaciones, a las extrusiones o al embalaje plástico grueso. La alteración de la cristalinidad, la orientación, los tratamientos con plasma y el flúor ayudan a aumentar las propiedades de barrera del polímero. ACTIS de Sidel, Hünenberg, Suiza (sidel.com), crea un nanoescudo utilizando un tratamiento de carbono amorfo rico en hidrógeno dentro de botellas de PET para mejorar las propiedades de barrera.
Sin embargo, algunas modificaciones pueden afectar el sello del empaque y la resistencia mecánica. Por ejemplo, el CPET tiene una barrera de oxígeno superior, pero se vuelve más opaco y difícil de sellar. Normalmente, los recipientes de CPET que requieren sellado tienen una capa superior de APET para conseguir características de sellado adecuadas. En muchos polímeros, la tecnología de nucleación se emplea para reducir el tamaño del cristal, resultando en un paso más tortuoso y una barrera mejorada.
Micro y Nano-Aditivos
Los micro- y nano-aditivos impermeables dentro de los polímeros crean un camino tortuoso para la difusión, dando como resultado barreras mejoradas. Su adición a polímeros tales como PP, PE y PET logra barreras superiores de una manera rentable. Los polímeros que contienen un 2% -25% de micro y nano-compuestos han estado en uso desde los años 80's, pero su uso está siendo refinado. Con tales aditivos, se pueden mejorar las barreras contra el oxígeno, el agua y el dióxido de carbono con poco efecto sobre la adhesión y las propiedades mecánicas del envase, y se eliminan los problemas de laminación o compatibilidad con extrusión con múltiples capas dentro de un envase. La cerámica, la nanofibra de carbono y los nanotubos de carbono de paredes múltiples están en uso común y se están desarrollando cargas funcionales de doble propósito para satisfacer las necesidades de la cadena de valor de los alimentos.
Micro y nanopartículas con una alta relación de aspecto que se dispersan fácilmente dentro de un polímero son necesarias para lograr barreras efectivas superiores. Hay un rápido desarrollo en esta área. Los procesos de exfoliación utilizan compatibilizadores para debilitar las fuerzas de van der Waals y permitir la dispersión de nanopartículas dentro de un polímero. Esta dispersión permite maximizar el área superficial de la partícula y el alargamiento del paso para la difusión del permeante a través de un polímero. Esto mejora las propiedades de barrera. Se necesitan procesos rigurosamente controlados, y las investigaciones recientes muestran que la exfoliación adecuada del óxido de grafeno modificado permite que las propiedades de barrera mejoren en un 65%.
El uso de micro y nano partículas son para necesidades especificas. Por ejemplo, la tecnología REVOH de Winpak, Winnipeg, Canadá (winpak.com), emplea micropartículas dentro de las capas de PP que rodean al EVOH para reducir la ganancia de humedad debido al procesamiento de esterilización. Esto permite un procesamiento de mas alta temperatura de esterilización con una barrera de oxígeno mejorada y menos embalaje plástico. La micro y nanotecnología a menudo se combina con los secuestradores de humedad y oxígeno, como en OxyRx de Mullinix Packaging, Fort Wayne, Indiana (mullinixpackages.com), el cual tiene nanopartículas de selenio entre las capas de PET y PEBD. Estos secuestradores absorben el exceso de humedad y oxígeno a lo largo de la vida útil del producto.
Mientras que las micro y nanopartículas se han centrado en disminuir el flujo de oxígeno, agua y dióxido de carbono a través de los polímeros, la justificación para su uso se está expandiendo debido al potencial de mayor funcionalidad. Las partículas dentro de los polímeros pueden servir como cargas de múltiples funciones ayudando en la detección de fraude y deterioro, transfiriendo sabores y aromas, impartiendo funcionalidad mecánica y mejorando la sostenibilidad. Por ejemplo, la tecnología basada en fluorescencia permite la detección de falsificaciones de polímeros.
Y la adición de micro-y nanopartículas biosensibles puede detectar la caducidad del producto, así como proporcionar una barrera superior. Las micro y nano-arcillas permiten que las bolsas que contengan jugo, leche y otras bebidas permanezcan en posición vertical durante el uso minorista y de consumo. Y el vidrio y los materiales de PP cargados con mineral tales como Eco de Ravagorg, Pasadena, Tejas (ravagorg.com), pueden ser adaptados fácilmente para la industria de embalaje de alimento para mejorar la permeabilidad así como las características mecánicas.
Otras partículas funcionales tales como la lignina no sulfonada derivada de madera dura por Sweetwater Energy, Rochester, N.Y. (sweetwater.us), tienen el potencial de ofrecer propiedades poliméricas mejoradas, al tiempo que reducen la necesidad de polímeros sintéticos. Sin embargo, las propiedades de barrera superiores no pueden alcanzarse fácilmente añadiendo partículas con barreras extremadamente bajas.
Por lo tanto, no se pueden realizar el igualamiento de los polímeros sintéticos con polímeros comestibles que contienen propiedades de barrera de micro y nanopartículas porque se necesitan plastificantes dentro de películas comestibles para establecer suficientes propiedades mecánicas y formadoras de envases. El uso de cargas poliméricas funcionales se está generalizando en la industria del embalaje debido a la necesidad de barreras rentables y su potencial para múltiples funciones.
Revestimientos y capas
Los recubrimientos y los tratamientos superficiales siguen proporcionando barreras superiores necesarias en el embalaje de alimentos. En uso estan los revestimientos de dióxido de silicio, nitruro de silicio y recubrimientos metalizados de 40 nanómetros. Recubrir las botellas de PET con dióxido de silicio aumenta la vida útil del jugo de naranja en dos meses. Las películas multicapa delgadas, formadas por un conjunto capa por capa (CpC), ofrecen también nuevas posibilidades. Por ejemplo, con el conjunto CpC, los nano-recubrimientos multicapa de polielectrolito mejoran las propiedades de barrera del PP en un 300%. Tera-Barrier Films, Singapur (tera-barrier.com), utiliza nanopartículas reactivas y no reactivas dentro de una capa encapsulada para flexionar y rellenar inconsistencias poliméricas y agujeros que reducen las propiedades de barrera.
Las nanocapas de óxido de vanadio en capas electrocrómicas mejoran las propiedades de barrera y permiten cambios de color con la temperatura. Además de las barreras para el oxígeno, el agua y el dióxido de carbono, existe una necesidad creciente de otras protecciones de barrera y recubrimientos multifuncionales para embalaje de alimentos. Las barreras para controlar migrantes específicos y prolongar la vida útil son un foco de las tecnologías de revestimiento. Por ejemplo, la migración de toxinas de aceite mineral de cartón con contenido de reciclado puede controlarse mediante revestimientos de papel a base de polímeros.
Gordon Robertson ofrecerá una visión de las complejidades de envasado de plástico y vida útil en el curso corto IFT "Embalaje de Plásticos y Vida útil", 27-28 de abril de 2017. "El desarrollo de embalaje de alimentos que proporciona la protección suficiente para garantizar que los alimentos mantiene su aceptabilidad hasta el final de la vida útil requiere una comprensión detallada de tanto el alimento como el embalaje y cómo se combinan para ofrecer la vida útil deseada ", explica.
 Claire Koelsch Sand, PhD, Contributing Editor
Michigan State Univ.
claire@packagingtechnologyandresearch.com
IFT, Volumen 71, N° 2
Febrero 2017
23 de diciembre de 2016
Los precios de las resinas terminan el 2016 con un gemido

Los precios de la resina de productos básicos de América del Norte se debilitaron a medida que el 2016 llegaba a su fin, y los precios de varios materiales cayeron en noviembre.
Las reducciones de precio para polietileno, polipropileno, poliestireno sólido y PVC suspensión se vincularon a los cambios en la demanda y los costos de la materia prima. Los precios bajaron incluso cuando los precios regionales del petróleo subieron de $ 47/barril a principios de noviembre a $ 51 a finales de mes. Los precios del petróleo suelen afectar a las resinas de productos básicos en un nivel macro.
El único cambio en ese período de seis meses ocurrió cuando los precios subieron un promedio de $ 5 centavos/lb en septiembre. Fuentes atribuyeron ese movimiento a una corrección del inventario conectada a varios mantenimientos generales y a paradas no planificadas.
El crecimiento de la demanda de PE en EUA/Canadá fue mixto en los primeros 10 meses de 2016, según el Consejo Estadounidense de Química (ACC, en inglés). Las ventas regionales de PEAD subieron casi un 2 por ciento, mientras que las ventas de PEBDL cayeron un 0,5 por ciento y las de PEBD disminuyeron casi un 3 por ciento.
Hasta octubre, el mercado de mayor crecimiento interno para PEAD era botellas de productos químicos domésticos moldeados por soplado, donde las ventas subieron casi un 9 por ciento a poco más de 1,000 millones de libras. Para el PEBD, la película de embalaje no alimenticio lideró el camino en ese período de 10 meses, creciendo casi 5 por ciento a más de 590 millones de libras.
Los principales mercados de crecimiento doméstico para el PEBDL durante los 10 meses fueron la película de envasado de alimentos, un aumento del 3 por ciento a casi 1.600 millones de libras, y la película encogible/estirable, también un 3 por ciento a casi 1.400 millones de libras.
Los precios regionales de los PP tuvieron la mayor caída en noviembre, disminuyendo en un promedio de 6 centavos por libra. Los precios del material se estabilizaron a la baja por segundo mes consecutivo después de caer $ 1,5 centavos por libra en octubre. Los precios siguen cayendo a medida que aumentan los inventarios del monómero de propileno, dijeron las fuentes.
Antes de estos dos descensos de precios, los precios regionales del PP habían subido un total de 9,5 centavos por libra en agosto-septiembre, a medida que los inventarios se redujeron.
 |
| Esposito |
Los fabricantes de PVC en noviembre, esencialmente, devolvieron un aumento de 2 centavos que habían ganado en octubre. Al igual que en PE, los precios más bajos de etileno jugaron un papel. Antes de ese aumento de octubre, los precios habían estado planos durante cuatro meses consecutivos.
Hasta octubre, las ventas de PVC de EUA/Canadá aumentaron más del 5 por ciento, de acuerdo con ACC. El principal segmento de tubos rígidos y tuberías de PVC fue su mayor mercado de crecimiento interno durante los 10 meses, aumentando casi un 7 por ciento a más de 4 mil millones de libras.
El descenso de 2 centavos en PS para noviembre se produce después de que los precios estuvieron planos en octubre. Los precios habían subido un total de 5 centavos en agosto-septiembre. Los precios regionales de benceno, que se utiliza para producir monómero de estireno, bajaron casi un 4 por ciento en noviembre, luego de caer casi un 8 por ciento en octubre. Los problemas de producción a corto plazo para PS en octubre habían impedido que los precios siguieran al benceno.
Las ventas norteamericanas de PS a octubre bajaron casi un 1 por ciento en comparación con el mismo período en 2015, según el ACC. El crecimiento interno de la demanda de PS fue impulsado por el envasado de alimentos y el servicio de alimentos - su mas grande mercado final - donde las ventas de 10 meses aumentaron casi un 1 por ciento a más de 2.300 millones de libras.
Los precios regionales de la resina de botellas PET subieron un promedio de 1 centavo por libra otra vez en noviembre, igualando incrementos similares en septiembre y octubre. Los precios más altos de la materia prima jugaron un papel en el aumento, al igual que la recuperación del mercado de las interrupciones de la oferta causadas por el huracán Matthew. DAK Americas LLC, fabricante de PET, tuvo una producción limitada durante la mayor parte de octubre en sus plantas en Fayetteville, N.C .; y Columbia y Charleston, S.C.
Las variaciones netas de los precios para el período de 2016 a noviembre muestran que los precios de PVC en América del Norte suben un promedio de 7 centavos por libra, todos los grados de PE suben 6 centavos por libra y el PS sube 4 centavos por libra. Los precios regionales de PP a través de noviembre han ido en la otra dirección, deslizándose por un neto de 4 centavos por libra. En el año, los precios de PET en la región ahora están arriba de un neto de 3 centavos por libra.
Frank Esposito
Plastic News
22 Diciembre 2016
Frank Esposito
Plastic News
22 Diciembre 2016
20 de diciembre de 2016
Los ingenieros químicos de la UMass Amherst dirigen el equipo que aumentó la producción del valioso p-xileno a partir de biomasa
AMHERST, Mass. – Un equipo de investigadores de ingeniería química que incluye al profesor Wei Fan, y los estudiantes de doctorado Hong Je Cho y Vivek Vattipalli de la Universidad de Massachusetts Amherst, ha desarrollado un nuevo proceso químico para hacer p-xileno, un ingrediente importante de plásticos comunes. El nuevo método tiene un rendimiento de 97 por ciento y utiliza la biomasa como materia prima. El p-xileno se produce actualmente a partir de petróleo.

La investigación se presenta en el número actual de la revista ChemCatChem. Se estima que el mercado mundial de productos plásticos que utilizan este producto químico crecerá alrededor de un 5 por ciento anual.
La clave del nuevo proceso, que se basa en el trabajo previo del equipo de investigación, es un nuevo catalizador de zeolita que dirige la reacción química líquida para producir p-xileno y desalienta la producción de otros subproductos, dice Fan. Los esfuerzos previos para hacer p-xileno de esta manera no han logrado un rendimiento superior al 75 por ciento, dice.
Fan dice que la nueva zeolita fue sintetizada para contener fósforo, el cual ayuda a crear una reacción química mucho más selectiva que produce casi exclusivamente p-xileno.
"Los catalizadores de zeolita que contienen fósforo presentan un área superficial elevada y sitios activos de fósforo bien dispersos. A diferencia de los catalizadores ácidos convencionales, los catalizadores de zeolita que contienen fósforo son altamente selectivos para la producción de p - xileno. La selectividad es única y no se ha observado en el pasado. Se puede utilizar fácilmente para muchas otras reacciones catalíticas importantes ", dice Fan.
Los consumidores ya conocen los plásticos hechos de este nuevo proceso por la etiqueta de reciclaje triangular "# 1" en recipientes de plástico. Los productos químicos de xileno se usan para producir un plástico llamado PET (tereftalato de polietileno), el cual se utiliza actualmente en muchos productos, incluyendo botellas de soda, envases de alimentos, fibras sintéticas para la ropa e incluso partes de automóviles, dice Fan.
La capacidad de crear p-xileno a partir de biomasa renovable es un paso importante en la creación de un proceso comercialmente atractivo, dice Fan.
Otros miembros del equipo son Limin Ren, Paul J. Dauenhauer y Michael Tsapatsis de la Universidad de Minnesota, Yu-Hao Yeh y Raymond J. Gorte de la Universidad de Pensilvania y Nicholas Gould, Bingjun Xu y Raúl Lobo de la Universidad de Delaware .
El equipo de investigación es parte del Centro de Catálisis para la Innovación Energética que busca encontrar tecnologías innovadoras para la producción de biocombustibles y productos químicos a partir de biomasa lignocelulósica. El centro es financiado por el Departamento de Energía de los Estados Unidos como parte del programa del Centro de Investigación de Fronteras Energéticas (EFRC), que involucra a más de 20 profesores con habilidades complementarias para colaborar en la solución de los desafíos energéticos más acuciantes del mundo.
"El progreso del tipo que se informa en este documento ejemplifica lo que es posible dentro del ambiente altamente colaborativo fomentado por CCEI", dice Tsapatsis.
Patrick J. Callahan
University of Massachusetts Amherst
16 Noviembre 2016
2 de noviembre de 2016
Los precios de las poliolefinas se elevan después de las subidas del petróleo crudo
 |
| Si los costos del petróleo crudo continúan aumentando durante Octubre, entonces es probable que los costos de las materias primas petroquímicas sigan el ejemplo. |
Los costos del etileno aumentaron en 15 euros/tonelada y el propileno aumentó en 35 euros/tonelada. El suministro de propileno estuvo restringido por una serie de cambios en el mantenimiento de la planta, pero la disponibilidad mejoró a finales de septiembre. El precio de referencia de los monómeros de estireno de octubre cayó en 50 euros/tonelada debido a la buena disponibilidad y a una caída en los costos del benceno.
Los productores de poliolefinas tenían como objetivo al menos aumentar los precios en línea con el aumento de su base de costos. Sin embargo, en los precios iniciales del polietileno los precios se situaron alrededor de 10 €/t más alto en un contexto de buena disponibilidad y de una demanda inferior a la esperada. Por otro lado, los precios del polipropileno se equipararon al aumento de 35 euros/tonelada en los costos de las materias primas.
Los productores de poliestireno tenían la intención de embolsar una parte del alivio de costos para mejorar sus márgenes, pero los acuerdos anticipados del contrato vieron las anotaciones deslizarse en alrededor de € 40-50/ton. Los precios básicos del material de PVC permanecieron sin cambios, pero los compuestos de PVC experimentaron pequeñas ganancias debido principalmente al aumento de los costos de los aditivos. Los precios del PET continuaron en una tendencia a la baja debido al exceso de oferta y menores ventas estacionales.
El suministro de polietileno, PVC y poliestireno estaba bien equilibrado y más que suficiente para satisfacer la demanda. Los pocos cuellos de botella causados por los programas de mantenimiento de la planta llegaron a su fin. La disponibilidad de polipropileno mejoró durante el mes de septiembre conforme el suministro adicional de propileno llegó a Europa tras la finalización de varios casos de fuerza mayor en las instalaciones de producción de propileno. La oferta europea de PET sigue siendo larga y las importaciones asiáticas a precios competitivos siguen estando ampliamente disponibles.

A continuación se resumen los últimos acontecimientos relacionados con la oferta:
- El craqueador de Ineos en Rafnes, Noruega, quedó parado el 9 de octubre tras un incendio que estalló en un compresor. No estaba claro de inmediato cuando el craqueador volvería a funcionar o si la producción en las instalaciones de polimerización aguas abajo había sido afectada.
- Borealis declaró fuerza mayor en su unidad de 300.000 toneladas / año de PP en Kallo, Bélgica, el 15 de septiembre, después de un corte de energía en el sitio
- Ineos continuó un mantenimiento planificado de cuatro semanas en su planta de 235.000 toneladas anuales de polipropileno en Grangemouth, Escocia, que comenzó en la primera mitad de septiembre.
- Ineos Styrolution cerró su planta de PS en Amberes, Bélgica, el 30 de agosto debido a un fallo eléctrico. La planta se reinició completamente el 15 de septiembre.
- Vinnolit anunció un caso de fuerza mayor para PVC suspensión producido en su planta de Knapsack, Alemania, el 29 de septiembre.
- La quiebra de la naviera surcoreana Hanjin Shipping a finales de septiembre significó que las importaciones de plástico de Asia se quedaron atascadas en el mar y que las mercancías no pudieron llegar a su destino.
Si los costos del petróleo crudo siguen subiendo durante octubre, es probable que los costos de la materia prima petroquímica sigan el ejemplo. En los mercados de polímeros generalmente equilibrados, es probable que los precios de noviembre se muevan en línea con la base de costos.
David Platt
Plastic News Europe
02 Noviembre 2016
17 de octubre de 2016
Un envase de 100 % bioPET para embalaje cosmético
Desacoplar el embalaje plástico de las materias primas fósiles y adoptar materias primas procedentes de fuentes renovables es uno de los principales retos que la industria del embalaje enfrenta hoy en día.


Este innovador desarrollo es el resultado de un intenso esfuerzo de innovación. Los bloques de construcción aromáticos del BioPET100 están hechos de glicerina de SunOil en Emmen. La glicerina se convirtió en bio-aromáticos con el uso de la tecnología de pirólisis catalítica de BioBTX, desarrollado en estrecha cooperación con la Universidad de Groningen. Los bio-aromáticos se purificaron y fueron convertidos en precursores de PET por Syncom en Groningen.
La polimerización fue desarrollada por Cumapol y API, ambos ubicados en Emmen. La Stenden University of Applied Sciences contribuyó a esta polimerización. Por último, DuFor (Zevenaar; NL) hizo el moldeo por inyección en Aarts Plastic en Waalwijk (NL). Este esfuerzo conjunto dio como resultado el primer envase PET 100% desde los recursos de biomasa secundaria.
Este escaparate de BioPET100 marca un innovador desarrollo en bioplásticos. Nunca antes se había convertido exitosamente una materia prima de biomasa secundaria en un producto final de poliéster. Este esfuerzo conjunto demuestra que es posible desacoplar la producción de todos los plásticos de los recursos fósiles. La tecnología es completamente escalable y los socios están trabajando juntos para hacer de esto una realidad.
El fabricante de la resina se puede contactar a traves de: http://www.cumapol.nl
Bioplastics Magazine
07 Octubre 2016
3 de agosto de 2013
Insectos de plástico para acabar con las plagas
Científicos de la Universidad Autónoma de Madrid han desarrollado, con material polimérico, un señuelo de hembra de escarabajo que permite atraer a los machos para atraparlos.
Según la información difundida por SINC, el señuelo plástico de hembra de escarabajo ha sido desarrollado conjuntamente, entre los investigadores españoles y otros de Estados Unidos, ante el problema que presenta en Norteamérica el Agrilus planipennis, una especie invasora de escarabajo, procedente de Asia, que ataca los bosques de fresnos americanos.

El señuelo reproduce a escala nanométrica la textura y el color verde iridiscente del caparazón de las hembras, con tanta perfección que los machos se lanzan sobre ellas como si fueran de verdad. De esta forma se los puede atrapar y para reducir las poblaciones de esta plaga.
Los científicos han fabricado un molde que imita a escala nanométrica la parte superior del cuerpo femenino del insecto. Sobre él se deposita y estampa un material polimérico, formado por capas alternas de polivinilos y acrílicos sobre un sustrato de tereftalato de polietileno. Los detalles han sido publicados en elJournal of Bionic Engineering.
Como ha explicado a SINC Raúl J. Martín-Palma, profesor del departamento de Física Aplicada de la UAM y coautor del trabajo, esta combinación de polímeros y capas alternas permite refractar la luz y generar un color muy similar al verde iridiscente característico de las hembras, además de su textura.
De esta forma se pueden fabricar señuelos que se colocan en trampas pegajosas. Los escarabajos macho los identifican con atractivas hembras y se dejan caer directamente sobre ellas, quedando mortalmente atrapados. Así se pueden reducir las poblaciones del insecto invasor.
Los señuelos artificiales fueron un 40% más efectivos para atrapar machos que el uso de hembras muertas
Hasta ahora se empleaba una técnica parecida usando hembras muertas, pero sus cuerpos son excesivamente frágiles y se requiere un gran número de ejemplares para las trampas.
Sin embargo, los investigadores han obtenido más de 100 réplicas a partir de un solo molde, por lo que consideran que es relativamente fácil producir en masaescarabajas poliméricas y mantenerlas en buen estado de conservación.
Los investigadores consideran que la fabricación de hembras poliméricas también puede ser efectiva en el control de plagas de otras especies de escarabajos o insectos invasores.
* Para más información: www.fa.uam.es
MundoPlast
01 Agosto 2013
Según la información difundida por SINC, el señuelo plástico de hembra de escarabajo ha sido desarrollado conjuntamente, entre los investigadores españoles y otros de Estados Unidos, ante el problema que presenta en Norteamérica el Agrilus planipennis, una especie invasora de escarabajo, procedente de Asia, que ataca los bosques de fresnos americanos.
El señuelo reproduce a escala nanométrica la textura y el color verde iridiscente del caparazón de las hembras, con tanta perfección que los machos se lanzan sobre ellas como si fueran de verdad. De esta forma se los puede atrapar y para reducir las poblaciones de esta plaga.
Los científicos han fabricado un molde que imita a escala nanométrica la parte superior del cuerpo femenino del insecto. Sobre él se deposita y estampa un material polimérico, formado por capas alternas de polivinilos y acrílicos sobre un sustrato de tereftalato de polietileno. Los detalles han sido publicados en elJournal of Bionic Engineering.
Como ha explicado a SINC Raúl J. Martín-Palma, profesor del departamento de Física Aplicada de la UAM y coautor del trabajo, esta combinación de polímeros y capas alternas permite refractar la luz y generar un color muy similar al verde iridiscente característico de las hembras, además de su textura.
De esta forma se pueden fabricar señuelos que se colocan en trampas pegajosas. Los escarabajos macho los identifican con atractivas hembras y se dejan caer directamente sobre ellas, quedando mortalmente atrapados. Así se pueden reducir las poblaciones del insecto invasor.
Los señuelos artificiales fueron un 40% más efectivos para atrapar machos que el uso de hembras muertas
Hasta ahora se empleaba una técnica parecida usando hembras muertas, pero sus cuerpos son excesivamente frágiles y se requiere un gran número de ejemplares para las trampas.
Sin embargo, los investigadores han obtenido más de 100 réplicas a partir de un solo molde, por lo que consideran que es relativamente fácil producir en masaescarabajas poliméricas y mantenerlas en buen estado de conservación.
Los investigadores consideran que la fabricación de hembras poliméricas también puede ser efectiva en el control de plagas de otras especies de escarabajos o insectos invasores.
* Para más información: www.fa.uam.es
MundoPlast
01 Agosto 2013
21 de noviembre de 2012
Desarrollos en Envases Multi-Galon
El numero de octubre/noviembre de Bottled Water Reporter, la revista oficial de la International Bottled Water Association, publicó uno de mis artículos bajo el título: "Creando el Empaque Perfecto: La Evolución del Envase Multi-Galon". (La revista es digna de una lectura. Usted puede encontrar la revista en línea aquí y mi artículo comienza en la página 8.)

El PET es una de estas alternativas posibles, y es interesante ver que hace poco Sipa no sólo se propuso desarrollar un envase multi-galón mas liviano, pero con un asa integrada para una mejor funcionalidad. Pero sobre Sipa y su nueva botella más adelante en este artículo.
Los desarrollos en envases multi-galon
Una gran parte del mercado del agua embotellada está cubierta por los contenedores multi-galon. Un segmento de mercado en el que pocos desarrollos se han visto y esperado, a pesar de tantas multi-galón botellas en circulación y aún más importante y dominante los muchos enfriadores de agua. Sin embargo, algunos acontecimientos están ahí y vale la pena tomar una mirada seria a ellos.
Todos conocemos la botella multi-galon con el cuello largo tradicional. Pero desde el punto de vista de la cadena de suministros de vista, ellos son muy ineficientes. Son difíciles de apilar y ocupan mucho espacio.

En el 2006 Nestlé introdujo la botella de 3 litros con un cuello corto y con una indentacion cóncava mas profunda de lo habitual en la base de cada botella. Esto permite un apilamiento eficiente. El cuello de la botella de debajo encaja en la base de la botella de arriba, reduciendo significativamente la cantidad requerida de espacio de apilamiento y eliminando cualquier necesidad de capas intermedias.
Aunque en su lugar con 3 botellas de un litro, debe ser posible moldear por soplado una indentacion similar en una botella de 4 a 5 galones. Por supuesto, el diseño de cuello tiene que ser revisada con algún compromiso entre la necesidad de un enfriador de agua y la indentación máxima posible en el fondo de la botella.

La nueva botella también está diseñado con una asa ergonómica que hace que sea más fácil de sujetar, transportar y verter. Todo el mundo está familiarizado con grandes botellas con asas o agarres enormes. En general los diseños de asas son incompatibles con PET debido a la dificultad de moldeo por soplado alrededor de la empuñadura. La asa o agarre a menudo se fabrica por separado a partir de un material diferente, a menudo PP, y después se inserta en el molde de botella o recipiente alrededor de la cual la botella de PET es moldeada por soplado. Este es un proceso difícil de ejecutar, ya que uno de los elementos más difíciles es asegurar que la empuñadura está perfectamente colocada en el interior del molde.

Izquierda: Una botella de agua Greif de 5 galones con asa - Derecha: Una botella de agua Appe con Agarre Profundo (Deep Grip).

Botella PET-Sipa
En este contexto tenemos que volver a Sipa y echar un vistazo más de cerca al desarrollo más reciente en la botella de múltiples galón.


En Brasil, donde yo vivo, la botella de agua de 20 litros es un elemento común en todos los hogares, simplemente porque no podemos beber agua del caño. Como en todas partes cuando usted camina por los pasillos de un supermercado puede ver una colección estandarizada de de botellas multi-servicio. A excepción de los colores de las etiquetas, no existe un diseño innovador en la botella de agua de multi-galon con algunas excepciones como muestra la botella de 5 litros azul Ouro Fino.

Pero hay más. Lanzado oficialmente en 2007, el, traducido como "Life in Box", de 22 litros (5,8 galones) bolsa en caja(bag-in-box) octagonal de agua mineral comercializada por Mineração Mantovani. El envase BIB comprende una caja de cartón corrugado con dos asas troqueladas hechas por Klabin y una bolsa laminada, con válvula suministrada por DuPont Liqui-Box diseñado para aplicaciones de agua en bolsas.
La bolsa de dos capas tiene una capa de nylon biaxialmente orientado exterior de 3,8-mil y una capa interior que es una capa de contacto de poliolefina de 2,5 mil. DuPont suministra las bolsas prefabricadas tanto en tamaños de 3 y 5 galones equipado con una válvula de dosificación.

El exterior ondulado, así como la bolsa de plástico interior y la válvula de vaciado son reciclables.
Además de los beneficios ambientales, la caja de cartón corrugado evita que la luz entre en contacto con el agua y aísla del calor para ayudar a impartir una sensación de "agua fresca" por mucho más tiempo que las botellas claras.
Bolsa H- y Tapa Tap It
En el sector del vino se ve una bolsa parable multi-litros con una tapa. El problema aquí es que el envase (bolsa y tapa) es demasiado caro para el mercado de agua mineral común. Sin embargo, ahora hay una solución desde que el año pasado Tap-It Liquid Solutions en Stellenbosch, Sudáfrica, lanzó su tapa de dosificación Tap-It. Los dispensadores de líquidos Tap-It son tapas plásticas reutilizables, que han sido específicamente diseñados para su uso con líquidos embolsados.

Por supuesto, cuando usted desea promover su agua con una tapa reutilizable Tap-It, se necesita un embalaje flexible adecuado. En contraste con la tradicional bolsa parable, S-Pouch Pak Co. de Taiwán hizo un tubo como cuerpo y sellando no uno sino dos fuelles (uno en la parte inferior y uno en la parte superior) en el tubo.

La tapa reutilizable Tap-It puede ser fácilmente perforado en la pared lateral de la bolsa-H para permitir una distribución controlada del agua mineral.
SmartBottle
En 2010 me encontré con el SmartBottle de Exopack. Este diseño cuenta con una bolsa de cuatro lados sellados que se moldea por soplado en una "botella". Después del llenado, los cuatro sellos laterales forman las cuatro esquinas verticales de una "botella" roscada semi-rígida, liviana.

En comparación con la producción del bidón rigido de un galón, la compañía afirma que se necesita 50% de energía menos, un 60% menos de plástico, y el 70% menos de emisiones de CO2 procedentes del transporte.

El embalaje es más compacto que las jarras rígidas, y se aplasta cuando está vacío, lo cual puede proporcionar más fácil eliminación y menores costos de recolección de desechos. Cuando se trata de reciclaje, la botella rígida original es en realidad más fácil de reciclar, ya que este formato nuevo de envase puede no ser aceptado para su reciclaje en todas las áreas.
No estoy seguro si aun ahora es una exclusividad de Kraft Foods, pero con un poco de desarrollo, la SmartBottle podría muy bien adaptarse a cualquier fuente de agua.

Anton Steeman - Best in Packaging
20 Noviembre 2012
Suscribirse a:
Entradas (Atom)


 Entradas

