Mostrando las entradas con la etiqueta Reifenhauser. Mostrar todas las entradas

5 de septiembre de 2019

K 2019 - Maquinaria de extrusion, sostenibilidad y economía circular

La revista Plastics Technology, como siempre, publico un articulo en el que informa que maquinaria relacionada con la sostenibilidad y la economía circular, se presentará en la feria K 2019.

Reifenhauser (Hall 17 / C22) dice que los procesadores de película que actualizan las líneas con su tecnología EVO Ultra Flat Plus, una unidad de estiramiento en línea integrada en el dispositivo de arrastre que se introdujo en la feria K2016, puede reducir el espesor las películas de PLA hasta en un 30%. Como el sistema Ultra Flat Plus permite que la película se estire mientras aún está caliente, la línea puede trabajar a velocidades comparables con las líneas de producción de películas de PE. Esto es de gran valor porque según Reifenhauser, la falta de rigidez inherente del PLA generalmente disminuye las velocidades de producción.


Otra tendencia en película soplada que cae dentro del tema de la sostenibilidad está en las líneas multicapa de poliolefina dedicada (POD) para producir películas para empaques Doy Pack  y otros productos que generalmente consisten en laminaciones de PE y PET. Reifenhauser informa que su EVO Ultra Stretch, un dispositivo de orientación en dirección de la máquina (MDO), está siendo desplegado por un procesador de películas de láminas transpirables para un producto de higiene personal. Al igual que unidad Ultra Flat, el MDO se puede encontrar en la feria.


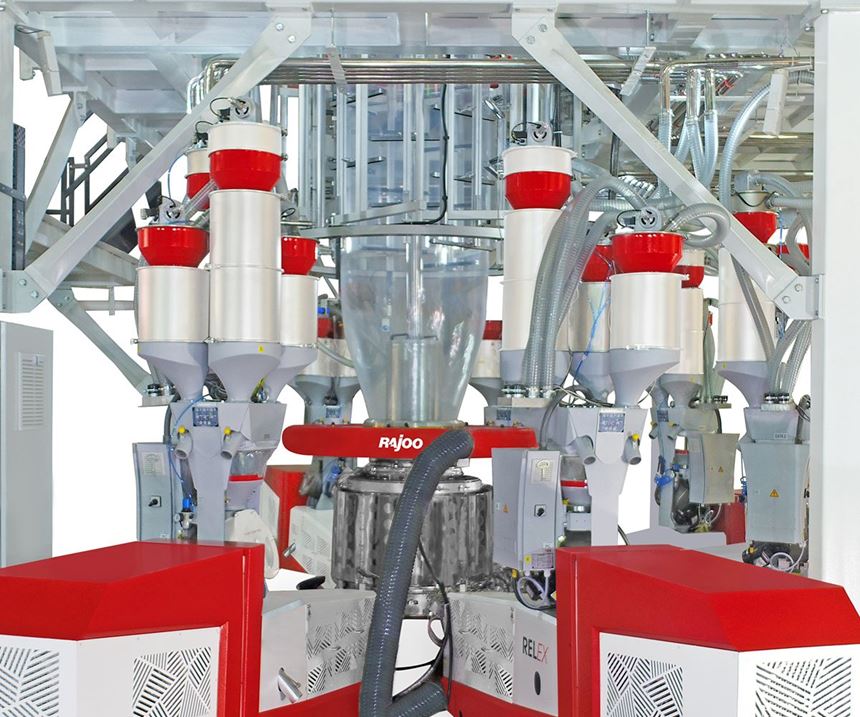
Respecto a las líneas POD, Rajoo (Hall 16 / D22) de la India tendrá una línea de película soplada de siete capas llamada Heptafoil que puede cambiar entre la producción de películas de barrera y el procesamiento de todas las poliolefinas con capacidades de aproximadamente 1000 lb / h.

Rajoo presentará una línea de película soplada de siete capas que puede cambiar entre la producción de película barrera y el procesamiento de todas las poliolefina
Kuhne Anlagenbau GmbH (Hall 17 / A41) exhibirá una línea triple burbuja de 13 capas que produce películas orientadas biaxialmente para paquetes de alimentos de alta barrera en forma de empaques verticales y películas encogibles para empaques de carne fresca o queso, entre otras aplicaciones. La característica única de estas películas es que serán 100% reciclables. La línea estará en funcionamiento en la planta de Kuhne en Sankt Augustin.

Kuhne exhibirá una línea triple burbuja de 13 capas durante la feria K2019
En película plana, Bruckner (Hall 3 / C90 – E90) presentará dos conceptos de línea completamente nuevos para la producción de películas BOPE (polietileno orientado biaxialmente). Los procesadores de película pueden elegir entre líneas con un ancho de trabajo de 21.6 pies y una capacidad de 3 toneladas / hora o un ancho de trabajo de 28.5 pies y una capacidad de 5 toneladas / hora. Las nuevas líneas también tienen la flexibilidad de producir películas BOPP.

Kuhne tendrá dos líneas de extrusión Smart Sheet en Sankt Augustin durante feria con características completamente nuevas. Una es para producir láminas de PET y la otra para el procesamiento de termoformado de lámina de barrera en PP / PS / PE.

La línea de PET procesará remolido post consumo (PCR) utilizando un reactor de policondensación en estado líquido (LSP) que puede controlar con precisión la viscosidad intrínseca de la masa fundida y que puede ser incluso mayor que la del material original. Producirá láminas que cumplen con la FDA y la EFSA para aplicaciones de empaques para alimentos.

La línea de barrera producirá láminas termoformables de siete capas para aplicaciones que requieren una larga vida de anaquel con tolerancias estrictas y una excelente distribución de capas, según afirma Kuhne. La extrusora principal de la línea es una Kuhne High Speed (KHS), que se dice que reduce el consumo de energía, el espacio en planta, el ruido, las piezas de repuesto y los requisitos de mantenimiento. Esta extrusora se utiliza para la capa central y procesará tanto remolido como resina virgen. La línea también está equipada con un bloque de alimentación Kuhne.

Un extrusor de alta velocidad para lámina estará presente en el stand de battenfeld-cincinnati (Hall 16 / B19). Su STARextruder 120 fue desarrollado específicamente para procesar PET. En la sección del rodillo planetario central de la extrusora, el material fundido se "enrolla" en capas muy delgadas, produciendo una enorme superficie de fundido que es muy fácil de desgasificar y desvolatilizar. El STARextruder se puede usar para procesar tanto materiales nuevos no pre secados como cualquier tipo de materiales reciclados, según lo confirma la aprobación de la FDA que ha recibido.

Jim Callari
Director Editorial
Plastics Technology
01 Setiembre 2019

17 de febrero de 2017

Industria 4.0 y el procesamiento de plásticos en el 2017

El año pasado trajo más saltos hacia adelante para la innovación de Industria 4.0. Aunque el procesamiento de plásticos varía su aplicación de la tecnología, esperamos que los desarrolladores industriales tengan algunos anuncios orgullosos en 2017 para las máquinas que están ansiosos por ir detrás de Industria 4.0.

A medida que la industria procesadora progresa en 2017, pensamos que los lanzamientos clave que vimos en K 2016 darán resultados, con un fuerte enfoque en mejorar la preparación de Industria 4.0.

Al igual que todos los sectores manufactureros, el procesamiento de plásticos estará respondiendo constantemente al progreso de las innovaciones de Industria 4.0 este año; así es como creemos que los procesadores de plástico de diseño avanzado convertirán sus líneas de producción en fábricas inteligentes ...

Datos, informática y análisis
Las pantallas táctiles para el control de la maquinaria estan ahora en todas partes - para muchos, se acabaron los días de los interruptores y los diales. Maplan, que lidera la tecnología de pantalla táctil, cuyos controladores C6000.web y C600.web controlan cada comando de cada nueva máquina Maplan este año, utilizando un panel de alta definición basado en la web con bucles de control de optimización.


Según Rudolf Eisenhuber, jefe de tecnología de Maplan: "Los nuevos controladores proporcionarán al usuario un alto grado de información transparente para encontrar las ventanas de proceso a ser optimizadas para el artículo".

A medida que las máquinas procesadoras aumentan las tasas de producción y se vuelven más complejas, el acceso rápido a la información interconectada será una prioridad para los compradores.

ENGEL ha iluminado el camino para Industria 4.0, y el lanzamiento de su portal de clientes electrónicamente conectados acelera cómo los clientes de ENGEL comprueban los precios de las piezas y la disponibilidad. Los procesadores que corren máquinas ENGEL tienen datos almacenados en su sistema, y ​​estos puntos de datos muestran el estado de las máquinas. Utilizando la comunicación de la máquina y la información de piezas de repuesto en tiempo real, ENGEL espera maximizar el tiempo de actividad de los clientes.

Reifenhäuser continúa impulsando la analítica de producción, su Performance Cockpit convierte los datos de proceso de línea en indicadores claves de desempeño, con un análisis general para los gerentes de planta. Esta información puede ser luego recolectada y aplicada a otras partes de la línea de producción, limitando el tiempo de inactividad y maximizando la producción.

Las máquinas en las líneas ya están estableciendo los parámetros de producción, y aunque un tiempo en el que las líneas se auto-reparen automáticamente está lejos, los fabricantes ahora se están beneficiando de los avances en Industria 4.0.

Robots
Este año, los proyectos a largo plazo para avanzar en robótica traerán nuevas aplicaciones para robots en procesamiento de plástico. La investigación en robots que aprenden haciendo o se entrenan a sí mismos, simulando modelos rápidamente, empujará los límites del control digital de la producción. Sepro anunció en la K la iniciación de la investigación con el Instituto de Robótica en Carnegie Mellon University en Pittsburgh, EUA, para desarrollar la próxima generación de control robótico del moldeo por inyección .

El pabellón de Sepro en la K también nos mostró cómo sus alianzas con otros innovadores están empujando los límites del procesamiento. Los visitsnte de la K vieron una máquina de inyección de 50 toneladas de Sumitomo-Demag, equipada con un robot de brazo articulado Sepro 6X-60.


Todos los datos de la aplicación, incluyendo la programación del robot y posiblemente otros equipos auxiliares tales como los controles de temperatura del molde, se archivan en un lugar en la memoria de control de la máquina inyectora. Además, el control de robot Sepro Visual 3 y el control de la máquina inyectora están totalmente integrados, mostrando un ejemplo real de Industria 4.0.

Prototipos
Los avances en la creación de prototipos también conectarán sistemas digitales inteligentes con aditivos físicos. El segundo Formnext en noviembre pasado fue un escaparate para la dirección de la impresión 3D, y Stratasys aprovechó la oportunidad para demostrar cómo sus soluciones de fabricación aditiva están haciendo las fábricas más eficientes. Los visitantes de Formnext han escuchado historias de éxito de Airbus, Opel, BMW y Schneider Electric, sobre cómo la impresión en 3D ha transformado sus procesos tradicionales de fabricación, tales como moldes para compuestos, moldeo por inyección y producción de piezas finales robustas.

El movimiento progresivo de prototipos a partes mecánicas continúa, y la impresión 3D seguirá ampliando sus aplicaciones. Solvay concluyó el año 2016 con la continuación del proyecto Polimotor 2 de Matti Holzberg para construir un motor a partir de aditivos plásticos, al tiempo que reforzó su Sinterline Technyl PA6, con 'MMI Technyl Design', su solución de simulación predictiva para la fabricación aditiva de partes técnicas


Efectos globales de Industria 4.0

Industria 4.0 describe los cambios actuales en las cadenas mundiales de fabricación y suministro. Los vínculos entre la robótica, las cibercomunicaciones y los grandes datos se están volviendo cada vez más arraigados. Las máquinas que pueden comunicarse de forma inalámbrica, aprender unos de cada una y los auto-diagnósticos son comunes. Con las demandas de las cadenas de suministro actuales, el potencial de la tecnología ofrece grandes beneficios para los productores que necesitan un tiempo de actividad máximo.

Este año es probable que anuncie otra gran cantidad de lanzamientos innovadores, y la emoción se está construyendo para los lanzamientos y anuncios en las ferias industriales. Aunque muchos de los sectores industriales están anticipando los beneficios de Industria 4.0, ¿puede el público contribuir a estos avances de alguna manera? Está claro que las posibilidades generarán tanto amenazas como oportunidades.

Industria 4.0 y procesamiento de plástico en 2017
En el lado negativo, es probable que una mayor automatización digital aumente las pérdidas de empleo para los trabajadores industriales no calificados y los gobiernos deberían comenzar ahora con una planificación a largo plazo para la educación que prepara a los jóvenes para trabajar técnica y creativamente. Es probable que los mercados de trabajo cambien drásticamente. La carga sobre los trabajadores en las economías más avanzadas crecerá a medida que la población envejezca. Al mismo tiempo, los modelos tradicionales de trabajo cambiarán para reducir el aporte físico de los trabajadores a las cadenas de suministro.

En una visión más amplia y más larga, la introducción del monitoreo remoto de máquinas requerirá una nueva forma de pensar sobre los negocios. Los pilares del comercio moderno - la competencia y de la innovación patentada, deben desaparecer para liberar plenamente el potencial de la próxima revolución industrial. La fabricación se convertirá en colaborativa y modular, en comparación con la convención de una empresa integrando verticalmente un proceso completo.


A medida que millones de dispositivos se conectan a "Internet de las Cosas", los constructores de máquinas tendrán que pensar en los productos de una manera holística - las máquinas desarrollarán inteligencia, entrenándose a si mismas y unas a otras. Cada vez más, los constructores de máquinas priorizarán un servicio flexible y conectado para evitar la inminente obsolescencia.

Como todo, desde fábricas inteligentes a televisores uniéndose a la web, el impacto de los avances en la tecnología cibernética afectará a más vidas diarias. ¿Pueden las instituciones de hoy, proporcionadas por los estados-nación, mantener el crecimiento y mantener las cadenas de suministro globales seguras? El último año ha sido testigo del comienzo de una reacción política contra las políticas globalizadas. La ironía es que nuestras economías son más interdependientes que nunca.

Con un sistema que puede aprender, auto-organizar las máquinas y predecir interrupciones, los fabricantes serán capaces de mantener un proceso mucho más confiable. Pero si bien hay un enfoque en el aspecto de usuario final de Industria 4.0, los industriales seguirán considerando los insumos iniciales para el sistema? Todavía necesitaremos minerales de la tierra, comida de los campos, carreteras y ferrocarriles para transportar los bienes. En las economías avanzadas, la transición se puede implementar fácilmente, pero las personas en las economías subdesarrolladas necesitan la infraestructura antes de que la tecnología inteligente pueda tener efecto.

Si la tecnología inteligente se centra exclusivamente en las ganancias de eficiencia de las empresas transnacionales, esto podría dejar a las pequeñas y medianas empresas y a los ciudadanos detrás. Los innovadores pueden crear un avance positivo este año priorizando la idea de que Industria 4.0 debe ser una "revolución" inclusiva.


John Carlon
EPPM
01 Febrero 2017

19 de diciembre de 2016

Los embalajes ligeros con una alta funcionalidad siguen teniendo una gran demanda

Solo en los países europeos se estropean un 60% de los alimentos, aproximadamente, lo que podría reducirse considerablemente con los embalajes adecuados

Máxima protección del producto con mínimo consumo de material, activación de los impulsos de compra mediante la decoración, eficiencia en la gestión de recursos para la fabricación, almacenamiento y transporte – los requisitos son muy diversos.

“El embalaje del futuro es específico para grupos objetivo, cómodo e inteligente". Así se indicaba hace ya cinco años en el informe del sector de embalajes de los sindicatos IG Metall e IG Bergbau, Chemie, Energie. En los próximos años seguirá sin cambiar nada al respecto. En su informe más reciente 'The Future of Global Packaging to 2020', la británica Smithers Pira, de Leatherhead, describe los embalajes de conveniencia que pueden volver a cerrarse, durabilidades prolongadas, embalajes fáciles de abrir y embalajes 'On-The-Go', así como los temas importantes de tendencias de un sector en crecimiento continuo. Según Smithers Pira, el mercado mundial debe crecer hasta 2020 de $ 839.000 millones en el año 2015 una media del 3,5% a $ 998.000 millones. La dinámica en el mercado de los embalajes estará impulsada por Asia, pero también por Europa Occidental y Oriental, donde el impulsor del crecimiento serían entre otros, la urbanización progresiva y el tema de la sostenibilidad.

Las impresiones individuales que prácticamente pueden crearse pulsando un botón son una de las tendencias de decoración del sector (Foto: Krones)
Los embalajes son necesarios en casi todos los sectores, normalmente sirven para proteger el producto y facilitan el almacenamiento y transporte, pero también permiten la diferenciación en el punto de venta y, por ello, son un argumento comercial. En el pasado, las soluciones de embalajes se adaptaban permanentemente a las exigencias del mercado y las necesidades de los clientes. Son ejemplos de ello las botellas exclusivas, transparentes, para productos de limpieza del hogar, de cuidado corporal y del cabello, frasquitos de plástico brillantes y de alta calidad para perfumes, bandejas de embutición profunda especiales para albergar artículos electrónicos, que protegen contra descargas electrostáticas y que pueden montarse con robot, así como cajas de transporte plegables o películas retráctiles que permiten asegurar la carga en el camión, por mencionar solo algunos.

El sector alimentario es objeto de una atención y tiene una importancia en el mercado que son especialmente importantes dentro del sector de los embalajes. Solo en los países europeos se estropean un 60% de los alimentos, aproximadamente, lo que podría reducirse considerablemente con los embalajes adecuados. Según una publicación de la sociedad para la investigación de mercado de los embalajes (GVM), la protección del producto supone también una protección del medio ambiente, lo que a su vez es un tema sociopolítico relevante. Normalmente, las emisiones de CO2 para generar un nuevo alimento, debido a que el primero se estropeó por una protección deficiente del producto, son considerablemente mayor que las emisiones de CO2 para producir un embalaje apropiado que evite que se estropee.

El sector de los embalajes sigue experimentando un boom y con él, los requisitos, las posibilidades y las soluciones innovadoras. El amplio y variado espectro no puede tratarse en un único artículo en todas sus facetas, por lo que a continuación simplemente se tratarán algunos temas y ejemplos, sin pretensiones de exhaustividad.

Los contenedores IML de embutición profunda tienen ventajas respecto a las de moldeo por inyección: pueden fabricarse más finas y más rápidamente y por ello son más económicas (Foto: Illig)
Un tema que se menciona siempre relacionado con los embalajes de plástico es la salud, donde aquí también, a su vez, se tienen en cuenta muchos aspectos diferentes. Por supuesto, todos los embalajes protectores favorecen la salud de los consumidores, ya que protegen los alimentos de las influencias exteriores. En el sector de las bebidas, la tendencia es añadir en ellas aditivos que favorezcan la salud y que necesitan una protección especial. Un ejemplo de ello son los zumos de frutas con altos contenidos de vitaminas o bebidas deportivas y de fitness con suplementos alimenticios especiales.

Para lograr una conservación prolongada de este tipo de bebidas en las botellas puede utilizarse la tecnología Plasmax de la empresa KHS Plasmax GmbH de Hamburgo. En un procedimiento de plasma de baja presión se acumula óxido de silicio puro, es decir vidrio, en una capa de unos 50 nm de grosor, en la parte interior de una botella de PET. De este modo, la bebida tiene una vida útil más larga, estando protegida de las influencias externas, ayudando a conservar las vitaminas y aditivos.

En comparación con el producto de la competencia que es la botella multicapa, la tecnología Plasmax es algo más cara, pero los costes del material por botella son más económicos, con 1 céntimo por botella. La ventaja principal del procedimiento Plasmax es la reciclabilidad de la botella, que es del 100%.

Otra tendencia en el sector de las bebidas es la de bebidas sanas con trocitos, por ejemplo, agua con trocitos de aloe vera o bebidas lácteas y de yogur con trozos de frutas. Para ello no solo se requieren geometrías de botellas apropiadas, sino también tecnologías de llenado que puedan dosificar las partículas sólidas de forma limpia y precisa. Los constructores de máquinas, como Krones AG de Neutraubling, se han orientado a ello y con Dosaflex ofrecen sistemas dosificadores especiales para productos de relleno con trocitos, hasta un tamaño de 3x3x3 mm, con una precisión de dosificación de ±0,3%. A propósito de las bebidas lácteas y de yogur: aquí puede observarse una clara tendencia hacia una oferta cada vez mayor. Sin embargo, como las bebidas lácteas solo tienen una vida útil limitada, Holland Colors NV de Apeldoorn/ Países Bajos, presenta en K 2016 su nuevo aditivo sólido Holcomer III, que permite fabricar soluciones de embalajes monocapa de PET para leche UHT, ya que ofrece una protección 100% contra rayos UV y hasta un 99 % de protección contra la luz visible. Una clara ventaja de esta solución es la estructura monocapa, que puede reciclarse mejor que la solución multicapa.

La ligereza como tema de éxito permanente
Sigue siendo especialmente importante el peso de cada solución de embalaje. En este campo han ocurrido muchas cosas en los últimos años. Las ideas y los potenciales de ahorro son diversos. La renuncia a los embalajes exteriores, el uso de embalajes flexibles en lugar de semirrígidos o rígidos, nuevos diseños y la reducción de los grosores de pared. Así, en el periodo de 1991 a 2013, los embalajes se han hecho un 25% más ligeros en total. Solo en el año 2013, las reducciones de peso permitieron ahorrar en todo el mundo 1 millón de toneladas de plásticos, a pesar del aumento de las exigencias de funcionalidad. Volviendo nuevamente a las botellas de PET, no solo se redujeron los grosores de pared, sino que se optimizó también el diseño de la base. Solamente el nuevo diseño de la rosca ahorra unos 2 g de plástico por botella. Para optimizar la base de la botella, la empresa turca Creative Packaging Solutions Ltd. de Balcova-Izmir creó el método Mint-Tec en el que un empujador, después de desmoldear la preforma, entra en ella, sin tocar el cuello, y moldea la base como se desee.

Diseño reciclable desde el principio
Las tendencias mencionadas como ejemplo para las bebidas son aplicables también en casi todas las áreas restantes del sector de alimentación. La reducción del peso es el tema que se menciona siempre primero. Naturalmente, esto se debe a que el ahorro del peso conlleva un ahorro de material y de costes. Pero no es el único motivo. La protección de los recursos es algo que está cada vez más en primer plano y con mayores exigencias, tanto de la legislación como de los consumidores. Estrechamente vinculadas a ello se encuentran, a su vez, las posibilidades de reciclaje de los embalajes. En Alemania se reciclan actualmente casi todos los embalajes domésticos, de ellos más de la mitad de sus materiales, con un 56%. Hace unos 20 años era solo el 3%. En las botellas de PET la cuota es considerablemente mayor, ya que se trata el 98% del material y se reintroduce en el ciclo de materiales, de modo que actualmente cada botella consta de un 25% aproximadamente de regranulados.

Las cuotas de reciclaje de los residuos de embalajes incluso podrían mejorarse si los embalajes se diseñasen desde el principio pensando en el reciclaje. El Dr. Michael Scriba, director general de mtm plastics GmbH de Niedergebra, conoce muy bien los problemas del tratamiento de las poliolefinas, ya que se hace en su empresa. Él cree que deberían utilizarse los plásticos más “puros“, sin compuestos de plásticos y papel, poliolefinas no demasiado pigmentadas o rellenas con creta. Además, el PET debería utilizarse más bien para bandejas de embutición profunda que para botellas, por nombrar solo algunos requisitos para lograr una mejor reciclabilidad de los materiales de los embalajes.

Las películas son cada vez más finas y funcionales desde hace años
Con más del 40%, las películas son el embalaje de plástico más frecuente, utilizándose principalmente para alimentos, pero por ejemplo también como película con burbujas de aire o retráctil para proteger los artículos. Es muy clara la tendencia a soluciones cada vez más finas y funcionales de las películas. La funcionalidad puede lograrse con los aditivos correspondientes, pero que se logra, casi siempre, con varias capas. Por ello ha aumentado la demanda de cada vez más capas, hasta llegar a las llamadas estructuras de nanocapas con 33 capas. Actualmente, los productos estándar son láminas de 3 y 5 capas, en buena medida también para poder incluir en la capa central materiales más baratos.

Gracias al proceso de inyección/ compresión, los botes fabricados por el procedimiento IML solo pesan 10,7 g, se fabrican en vivo en K (Foto: Netstal).
Las láminas barrera suelen constar de 7 o más capas. Hosokawa Alpine AG de Augsburgo presentó en la pasada edición de la feria K 2016 un equipo de película soplada de 11 capas para láminas de alta barrera que, además, tiene una estructura especialmente compacta. La ventaja de las películas multicapa es, normalmente, una reducción del grosor en comparación con los productos monocapa, gracias a las capas funcionales. El grosor de capa puede reducirse con la misma funcionalidad, pero también mediante estiraje. El fabricante Reifenhäuser Blown Film, de Troisdorf, presentó en la feria la unidad Evolution Ultra Stretch, especialmente para ello, que se instala directamente en la torre de soplado. Gracias a la unidad de estiraje, las láminas de embalaje prensado para pañales son de 50 en vez de 70 µm o las películas retráctiles de ensilaje pueden fabricarse, con el mismo espectro de propiedades, con grosores de 19 en vez de 25 µm, y con ello un 30% menores.

La eficiencia es un tema fundamental en el moldeo por inyección
Para fabricar medios de embalaje de moldeo por inyección, la reducción de grosores y ahorro de materiales son temas clave, al igual que las optimizaciones de tiempo de ciclo y el incremento de la eficiencia. Esto se puso claramente de manifiesto en la edición de K por ejemplo, la empresa suiza Netstal Maschinen AG de Näfel, presentó una máquina de moldeo por inyección de alto rendimiento con unidad de cierre eléctrica, que fabrica más de 43.000 tapas redondas por hora con un peso por pieza de 7 g. El In-mould-Labeling (IML) forma parte, desde hace tiempo, de los procedimientos de decoración conocidos para artículos de moldeo por inyección. Sumitomo (SHI) Demag Plastics Machinery GmbH de Schwaig presenta con su El-Exis SP 200 la máquina más rápida para fabricar botes decorados, alcanzando un tiempo de ciclo inferior a 2 segundos.

Un procedimiento con el que los embalajes inyectados pueden hacerse todavía más finos y ligeros es la técnica de inyección/ compresión, que se ha establecido cada vez más en el sector. Este proceso se diferencia del moldeo por inyección convencional en que se compensa la contracción sin inyectar material adicional en la fase de moldeo por compresión. Con el llamado procedimiento ICM, en lugar de ello se utiliza un proceso de compresión, es decir, un desplazamiento en el lado del útil. De este modo puede lograrse un ahorro de hasta un 20% de material. Netstal fabricó en la feria un embalaje de margarina de PP que solo pesa 10,7 gramos.

El sector muestra una gran capacidad de innovación
Como ya se ha mencionado, en un artículo no pueden tratarse todas las tendencias y novedades, pero vamos a mencionar un par:

  • No debe pasarse por alto el creciente interés en la fabricación de embalajes para alimentos de plásticos biodegradables, se lanzan continuamente nuevos productos de este tipo al mercado.
  • El Direct Printing es un procedimiento con el que los embalajes de plástico y también las tapas pueden imprimirse directamente sin manga. En el procedimiento de impresión digital puede modificarse la imagen impresa prácticamente pulsando un botón y aplicarla directamente, algo que contribuye decisivamente a la personalización. Cada artículo podría imprimirse diferente.
  • En K 2016 presentaron varios fabricantes de inyectoras una aplicación para el moldeo por inyección y soplado, una tecnología con la que puede soplarse directamente una preforma moldeada por inyección en un molde multiestación e incluso sobreproyectarse, si se desea. De este modo pueden fabricarse soluciones de embalajes especialmente atractivas.
  • También existe una posibilidad para los artículos de embalajes moldeados por inyección y de embutición profunda, con el método ibt de la empresa Cavonic GmbH de Engen; se aplica una capa de plasma de baja presión similar a vidrio y de este modo se mejora la vida útil de los alimentos como, por ejemplo, untables de frutas, alimentos infantiles o productos lácteos, también en monocascos transparentes.
  • Los contenedores IML de embutición profunda pueden fabricarse mediante inyección, de forma económica, con la técnica de máquinas correspondiente. De este modo, Illig Maschinenbau GmbH & Co. KG de Heilbronn ofrece sistemas de termoconformado, los contenedores más ligeros pueden fabricarse más rápidamente y, de este modo, generan unos costes de producción de 43,80 euros por 1.000 unidades, mientras que los mismos contenedores con el procedimiento de moldeo por inyección IML costarían 51,60 euros.


Redacción Interempresas
05 Diciembre 2016

23 de septiembre de 2013

El nuevo extrusor de Reifenhauser

Reifenhäuser ha adaptado una tecnología de la industria aeroespacial para desarrollar un concepto para un extrusor sin agua. Se presentará el concepto de extrusora de un solo tornillo , que utiliza generadores termoeléctricos (TEGs, en ingles) en lugar de agua para enfriar el área de entrada. Se basa en la idea ganadora de su primer Concurso de Innovación Abierta basada en la web, del 2011. El ganador, Norman Friedrich , propuso convertir la gran diferencia de temperatura durante el procesamiento de plásticos en corriente eléctrica con la ayuda de los TEGs.

La compañía ha llevado a cabo una serie de pruebas en esta idea. Los resultados mostraron que las temperaturas de operación de más de 200 ° C en los rangos de enfriamiento de cilindro, cabezal y tuberías - combinados con el bajo grado de eficiencia de los TEGs - limitan sus posibles usos para la generación de electricidad.

Sin embargo , los ingenieros encontraron un uso más eficiente de la TEG, mediante el uso de ellos "en la otra dirección": si se aplica corriente a un elemento, surge una diferencia de temperatura - conocida como el efecto Peltier.

Reifenhäuser ha instalado elementos Peltier para el enfriamiento y calentamiento selectivo de la zona de alimentación ranurada de una extrusora mono tornillo. Mediante la combinación de estos elementos con sopladores de ventilación, es posible prescindir del enfriamiento con agua habitual en extrusoras de alimentación ranurada - lo que ahorra recursos y libera los productores de ser dependientes de la calidad del agua .

El control de la temperatura a través de elementos Peltier es preciso y robusto. Y aunque el concepto ya es funcional y ofrece claras ventajas sobre el método actual, es probable que tome algún tiempo la aplicación práctica del enfriamiento sin agua.

"El relativamente alto costo de los elementos Peltier inhibe a la tecnología de ser económicamente viable", dijo la compañía. Sin embargo, se espera una caída significativa en los costos de elementos Peltier, ya que se utilizan cada vez más en la ingeniería de automoción y el enfriamiento del CPU .

Reifenhäuser cree que el concepto debe ser económicamente viable para el año 2020.

Reifenhäuser presentará el concepto terminado en la K2013. También ofrecerá jornadas de puertas abiertas en sus instalaciones de Troisdorf los días 17 y 21 de octubre, por la duración de la feria.

Film & Sheet Extrusion
Setiembre 2013, p. 15

29 de marzo de 2013

Líneas de películas: punto exacto a través de un alto grado de innovación vertical


Inicialmente en la K 2010 en Düsseldorf Reifenhäuser presentó una línea de producción de película colada de 3 capas de película no orientada de PET que atrajo el interés internacional. Cuatro líneas con esta tecnología están en funcionamiento en todo el mundo con más programadas para ser enviadas pronto.
Enrollador de brazo giratorio MIDEX 
de diseño especial para películas 
coladas de PET de Reifenhauser

Un componente clave de esta línea es la extrusora de doble tornillo Reitruder que permite el procesamiento de PET sin la necesidad de pre-cristalización y pre-secado similar a la producción de laminas. Esta tecnología ofrece al cliente muchas ventajas técnicas además de una producción de película de PET particularmente rentable.

Reifenhäuser dice que su Recubrimiento de Lamina Colada (Cast Sheet Coating) una vez más establece el punto de referencia en el ámbito de las líneas de películas coladas de alta calidad con una eficiencia superior. Las bobinadoras optimizadas para una exigente rango de productos se basan en un concepto bien probado. Gracias a un diseño especial de bobinadora de brazo giratorio es posible enrollar la vez tanto la sensible película delgada de PET 12μm, película clásica de CPP y la rígida película de PET de 150μm de espesor de una manera que elimina la necesidad de corte y rebobinado para muchas aplicaciones incluyendo películas blíster. Esto permite la mejora de la producción y ahorro de costes. La tecnología especial de película colada permite la reducción del grosor de estas películas a 120μm, que es considerablemente inferior a la 150μm común en operaciones de estación de pulido (polishing stack). Desde un punto de vista técnico, hay una clara tendencia hacia coextrusión.

Mientras que en el pasado las películas BOPET fueron a menudo laminado con películas de barrera es ahora posible coextruir estas estructuras en una sola operación. Este proceso ya se está utilizando con éxito en las líneas de recubrimiento Reifenhäuser Cast Sheet Coating, que se basa en décadas de experiencia en la extrusión de lámina. Tamaños de línea menores, en comparación con los de BOPET, combinadas con un rendimiento inferior le dan al productor mayor flexibilidad. Las pequeñas órdenes de película de espesores especiales se pueden realizar, así como las modificaciones de recetas para aplicaciones especiales.

"Las muchas posibilidades y variantes para producir, por ejemplo, también película CPP de la misma calidad y con la misma eficiencia que se obtiene en las líneas convencionales de CPP, abrirá por completo nuevas perspectivas en la utilización óptima de una línea", explica el gerente de ventas Michael Beckhoff.

El fabricante de líneas de película colada, líneas de láminas y líneas de revestimiento continúa fortaleciendo la posición de la compañía en el área de la película colada con este innovador proceso mientras se trabaja en el desarrollo de estas modernas tecnologías.

Converter magazine
04 Diciembre 2012

30 de mayo de 2012

Las peliculas de empaque se mueven a multicapa

La demanda de peliculas multicapa va en aumento, gracias sobre todo a las necesidades cada vez más sofisticadas de los clientes. Carole Kluth nos informa
El Bioflex de FKuR, una mezcla de PLA y copoliéster, es comúnmente usada para películas multicapa
Los acontecimientos recientes en la industria de película de embalaje flexible multicapa fueron examinados en la Conferencia de AMI sobre las películas de embalaje multicapa de 2011, celebrada en octubre en Alemania. El evento atrajo a más de 150 delegados, interesados ​​en conocer las innovaciones en polímeros y materiales de barrera, las capas de sellado y cómo éstas pueden ayudar a los propietarios de marcas para aumentar atractivo en el estante y aportar soluciones sostenibles de envasado.

Andrew Reynolds de AMI Consulting comenzó hablando sobre cuan exitosas han sido las soluciones de empaque flexible, y el papel clave que desempeñan en la vida moderna - en la protección, la comercialización y distribución de alimentos y otros productos para el consumidor. Sin embargo, esto es a menudo subestimado por los consumidores y en los últimos años ha estado bajo una creciente presión del medio ambiente debido a su alta visibilidad en el flujo de residuos (aunque en realidad sólo aporta una pequeña cantidad a los desechos de consumo).

De hecho el embalaje flexible debe ser considerado como un tenedor de muy buenas credenciales 'verdes', dijo, gracias a su ligero peso y su contribución a las más bajas necesidades de energía.

Valor global
A nivel mundial, AMI estima que el negocio de embalaje flexible vale $ 160,000 millones y representa casi una cuarta parte de todos los materiales de resinas plásticas. Se trata de un mercado particularmente importante para las poliolefinas, que representan más de 30 millones de toneladas por año a nivel mundial-el cual está creciendo a un 5% al año. Las películas de PP (tanto coladas como BOPP) es un mercado de 6,3 millones de toneladas /año para envases, y está creciendo a más del 6% por año. Otras películas y sustratos de plástico significan más de 3,3 millones de toneladas al año y AMI estima que estan creciendo a más del 4% / año en todo el mundo.

Según los datos de AMI, Asia es el mercado más grande del mundo, representando más de un tercio de la demanda mundial. Nafta y Europa juntos representan ahora un poco menos de la mitad. Otras regiones son el 19% de la demanda. El Medio Oriente sigue siendo relativamente pequeño, representando aproximadamente el 3% del mercado mundial de envases flexibles de plástico, pero está creciendo rápidamente. La India es la otra región que se espera disfrute de un crecimiento excepcional en los próximos años.

Reynolds identifico una serie de importantes tendencias tecnológicas para la industria. Los consumidores de envases están siempre en busca de reducir los costos de sus envases, lo que significa sustratos que pueden acomodarse a más rápidas líneas, el llenado y sellado tendrá una ventaja. La reducción del espesor de la película sin disminuir el desempeño ha sido una tendencia constante durante 20 años o más. Originalmente impulsada exclusivamente por el ahorro de costos, esto ahora contribuye a la sostenibilidad mediante el uso de menos material.

Las cuestiones ambientales son cada vez más un factor crítico en el desarrollo de envases flexibles. Los proveedores deben ser capaces de demostrar la huella de carbono y la sostenibilidad de sus envases a los propietarios de marcas. Estas consideraciones suelen trabajar en favor de películas flexibles multicapas, debido a su peso más ligero.

Otras tendencias que Reynolds considera de importancia creciente en Europa son las demandas de empaques recerrables, la evidencia de adulteracion, el desarrollo y proliferación de la marca y el aumento de las propiedades de barrera. Una vez más se trata de los requisitos del producto que los envases multicapa flexible pueden muy bien apoyar.

Acto de Equilibrio
¿Cómo la industria del embalaje puede desarrollar productos para satisfacer las demandas de los propietarios de marcas fue examinado más a fondo por Michael Remus, gerente de desarrollo de empaques para Procter & Gamble (P&G) de Alemania. Para P&G, el desarrollo de envases para sus productos de consumo es un acto de equilibrio constante entre lo que se necesita y lo que es posible. Es la superposición de estas dos fuerzas en competencia que impulsa la innovación. P&G invirtio $ 700 millones en 2010 en películas de embalaje, comprando de 160 proveedores diferentes. La naturaleza de su negocio global y amplio rango de marcas significa que los proveedores deben cumplir sus necesidades en términos tanto de escala como de tecnología.

La estrategia de embalaje de P&G se mueve segun dos objetivos fundamentales que el embalaje debe lograr, lo que Remus describe como "un primer momento de la verdad" (PM DV) y "segundo momento de la verdad" (SM DV). PM DV es sobre la realización de un atractivo resaltante en el anaquel, mientras que SM DV es acerca de la experiencia del consumidor con la marca.
El comportamiento de compra del consumidor actual se basa menos en los canales tradicionales de publicidad y mucho más en las decisiones tomadas en la tienda.

Por lo tanto, el atractivo del empaque en el estante es aún más importante. Sin embargo, esto en sí mismo supone un reto para el proveedor de envases debido a la gran variedad de formatos de tiendas que existen en todo el mundo. Incluso en los supermercados, la naturaleza de la iluminación utilizada puede alterar dramáticamente el aspecto de cómo se ven los paquetes. En muchas regiones del mundo, los bienes de consumo son todavía en gran parte vendidos en pequeñas tiendas locales o en los puestos del mercado.

Además de ofrecer innovación tecnológica que mejora PM DV de los envases flexibles, P&G también requiere desarrollos de embalaje que pueden llevar a soluciones mejores, más baratas, más rápidas y más verdes.

Las innovaciones de sostenibilidad están impulsados ​​por las bien definidas '5 Rs': reducir, reutilizar, reciclar, remover y reemplazar. Esto se puede lograr a través de iniciativas tales como reducir el espesor, usar materiales más sofisticados, el desarrollo de etiquetas sin liners y el uso cada vez mayor de materiales biológicos. El objetivo de P&G es tener un 20% de sus materiales de embalaje de base biológica para el año 2020.

Julián Schmeling de FKuR Kunststoff también abordó el tema de los biopolímeros. Muchos de los biomateriales disponibles en la actualidad para envases flexibles son difíciles de correr en las líneas convencionales de películas, dijo. El camino a seguir es a través de composición y mezcla de materiales de origen biológico con las resinas convencionales y su utilización en estructuras multicapas .

Por ejemplo, FKuR fabrica una mezcla de PLA y co-poliéster, comercializada bajo el nombre comercial de Bio-Flex, que puede ser utilizada en las construcciones de película de tres capas, así como estructuras de película metalizadas y laminadas que corren en equipo convencional de coextrusión. Los ejemplos citados por Schmeling incluyen empaques que se bolsas de congelación en maquinas FLLS verticales y películas multicapa de jabón de lavandería a base de aceite de oliva.

Películas inteligentes
Una de las principales funciones de las películas de embalaje multicapas es en la reducción de los residuos de alimentos y Mohr Gerhard, del Instituto Fraunhofer en Regensburg, Alemania describio un proyecto innovador para desarrollar películas inteligentes que pueden detectar cambios en la frescura de los alimentos. El proyecto, SensAmin, está patrocinado por el Ministerio Federal Alemán de Educación e Investigación, y está desarrollando una película con sensor de cambio de color que detecta alimentos en mal estado.

La película del sensor está integrado en el interior del envase, donde se responde a las aminas biogénicas. (Las aminas son moléculas producidas cuando los alimentos como el pescado y la carne se descomponen. Ellos también son responsables de su olor desagradable.) Si aminas son liberadas en el aire dentro del envase, el colorante indicador en la película del sensor reacciona con ellos y cambia de color desde el amarillo al azul. Una vez que se alcanza una cierta concentración , el cambio de color es claramente visible y se puede utilizar para advertir al consumidor. Esto no sólo es interesante cuando se trata de identificar los alimentos que se han convertido en no comestible.

Muchas personas también son extremadamente sensibles a la presencia de ciertas aminas. A diferencia de la fecha de expiración o los indicadores tiempo/temperatura, la información sobre la película de sensor no se basa en una estimación, sino en un control real de la propia comida. El sistema es de bajo costo, lo cual es importante si se va a utilizar en una amplia escala. La seguridad alimentaria está garantizada por la inserción de una capa de barrera entre la película del sensor y el producto. Esta barrera es sólo permeable a las aminas gaseosas, y los productos químicos del indicador no puede pasar a través de ella.

Un módulo de detección óptica está siendo desarrollado para analizar la respuesta de color y da un resultado más preciso que lo que es posible con el ojo humano. La detección de aminas proporciona diversos campos de aplicación en la industria alimentaria. Las películas de sensores integrados en los materiales de envasado permitir el control de calidad de los productos de pescado, por ejemplo, y ofrece a los consumidores y minoristas una forma de controlar la frescura de los alimentos con el ojo humano. Además, el módulo de detección óptica puede ser utilizado por la industria alimentaria y de envasado para validar condiciones de almacenamiento y transporte.
El Instituto Fraunhoffer en Ragensburg Alemania, es un miembro del Proyecto SensAmin, el cual ha desarrollado películas inteligentes que cambian de color cuando el alimento se descompone.
Protección del blister
Una preocupación similar respecto a garantizar la frescura del producto se consideró en un estudio de caso presentado por Oliver Brandl, un ingeniero de desarrollo de productos con Amcor Flexibles. Este analizo el papel de los desecantes en el empaque blister de tabletas para evitar daños por humedad.

Tradicionalmente, la capa sellante de polietileno en un empaque blister formado en frío permite que la humedad entre en el empaque y limite la vida útil. Anteriormente, esto implicó la inserción de una tableta desecante en una cavidad adyacente con el desecante eficaz a través de un sistema de canales. Esto era relativamente complejo y caro, y tenía el peligro añadido de que algunos consumidores equivocadamente tomen el desecante.

Una mejor solución ha sido desarrollada por la incorporación del desecante, a través de un concentrado de PE cargado con mineral, directamente dentro de la capa de sellado - que es en sí misma multicapa para evitar el contacto directo del producto con la capa que contiene las partículas de desecantes. Esta capa de sellado es luego coextruída sobre la lámina de aluminio lo que significa que cada dosis unitaria en el blister está protegida individualmente permitiendo que la vida útil se amplíe considerablemente. El sistema elimina la necesidad de un compartimento o tira separado desecante, lo que simplifica el proceso de embalaje y reduce la cantidad requerida de embalaje.
Dow dice que su plastómero Affinity ha sido usado para mejorar la integridad
del sello, un criterio clave de desempeño para embalaje flexible multicapa 
Otro criterio de desempeño clave para envases flexibles multicapa es la integridad del sello, para evitar fugas y el desperdicio. Tradicionalmente evaluada a través del desempeño del termosellado y del pegado en caliente (hot tack), Jef Van Dun de Dow Chemical Europe argumento que la penetracion (la capacidad de fluir a la temperatura de sellado) es también importante. Esto requiere polímeros con baja temperatura de fusión pico Sharp, interdifusión rápida de moléculas y la facilidad de flujo durante el proceso de termosellado. Dow recomienda su plastómero Affinity, el cual puede mejorar la integridad del sello en las líneas FLLS verticales de alta velocidad.

Paul Bullock de Reifenhäuser observó una tendencia creciente de lineas mas anchas de extrusión de película colada (cast) multicapa. La demanda en Asia es creciente para lineas mas anchas de PP cast (> 5000 mm) impulsadas ​​por la necesidad de refiles de borde más grandes y una mejor economía. En Europa la tendencia es de lineas de peliculas de alta barrera de 5, 7 e incluso 9 capas. El desarrollo de líneas cast de PET de 3 capas también está creando interés para las películas de envoltura de caramelos, así como en el desarrollo de líneas cast de 3 capas para las películas de protección de superficies (a base de PEBD/EVA).

Hay dos ventajas principales de la coextrusión cast: la amplia gama de espesores de película que se pueden hacer, y la posibilidad de reducir el calibre de los materiales de barrera más caros. Las lineas mas nuevas de PET cast de Reifenhauser están equipados con una extrusora de doble husillo REItruder que ya es un componente establecido en líneas de lamina termoformado y elimina la necesidad de un costoso pre-secado del material PET para reducir los costos de energía y mejorar la producción.

Películas Multicapa de Embalaje 2011 se llevó a cabo del 25 hasta el 27 de octubre 2011 en el Hotel Maritim, Colonia, Alemania. Las copias de los documentos de la conferencia están disponibles en el IAM. Por favor, póngase en contacto con Clara Fontana (cf@amiplastics.com) para más detalles de precios y gastos de envío.

Film & Sheet Extrusion – Enero 2012, p. 11

7 de junio de 2011

Las estructuras de película soplada de 5 capas están reemplazando a las de 3 capas?


En pelicula soplada, los fabricantes de materiales y equipos se han juntado para promover la tecnología de 5 capas dentro de aplicaciones sin barrera, mercado cautivo de las películas de 3 capas.
Tanto Windmoeller & Hoelscher (whcorp.com) como Hosakawa Alpine (halpine.com) exhibieron líneas de cinco capas destinadas a película de agrupacion de bultos, película agricola, sacos de servicio pesado, y otros tipos de envasado industrial.
Ambos fabricantes de maquinaria corrieron sus lineas con materiales de metaloceno PE Exceed y Enable proporcionados por ExxonMobil (exxonmobilpe.com). Para la película de agrupacion, utilizados para bultos de botellas de agua , por ejemplo, el concepto de cinco capas implica el uso de una capa central gruesa de polietileno de alta densidad para dar rigidez a la estructura y proporcionar un mejor control del calibre, capas intermedias mas delgadas de Enable para aumentar aún más la rigidez y la fuerza de encogimiento; y las capas de Exceed para aumentar la tenacidad y la resistencia al impacto, así como las propiedades ópticas y de sellado.

En comparación con tres capas, los sistemas de cinco capas se dice que proporcionan un mejor desempeño de pelicula y flexibilidad de línea, como las estructuras y las combinaciones de materiales pueden ser ajustados para ofrecer las propiedades deseadas. Las estructuras de cinco capas también se dice que aumentan la producción versus los típicos sistemas de tres capas ya que los materiales de mayor resistencia de fundido pueden ser utilizados en mayor cantidad. También permiten reducir mas el espesor.

ExxonMobil dice que esta tecnología aún está en evolución, pero los constructores de máquinas en la feria mostraron equipos diseñados para ello. W & H, por ejemplo, modificó su cabezal MAXICONE con la introducción de MAXICONE P, diseñada para el procesamiento de poliolefinas. Alpine también corrio una versión especial de su cabezal patentado X diseñado para estas aplicaciones.

La configuración de la linea de W & H, presenta cinco extrusoras - cuatro maquinas de 70 mm y una de 105 mm, todas con 30:1 LD-más un cabezal de 16-in. MAXICONE P y un anillo de un solo labio OptiCool cuyo diseño en espiral ofrece velocidades de aire de hasta 180 millas por hora. W & H produjo película de 40 micras en su exhibidor y reclama un récord en la feria K con una tasa de salida de 2200 libras / hr (43,7 lb / h / pulgada de circunferencia de cabezal).

La línea de Alpine consistió en cuatro extrusores de 65 mm y uno de 90 mm para la capa central. Todos tenían 30:1 L / D. Corriendo con un cabezal de aproximadamente 12 pulgadas de diametro, la línea producia 1.700 libras / hora, o alrededor de 46 libras / hr / pulg de circunferencia de cabezal.
Reifenhäuser Kiefel (Reifenhäuser-kiefel.com) tomó otro enfoque en la K, corriendo una estructura de barrera de nueve capas.Esto representó la primera muestra pública de la línea de película soplada Evolutión, un matrimonio de las tecnologías de Reifenhäuser y Kiefel.

 Davis-Standard (aC-egan.com) mostró el cabezal ProCone de hasta nueve capas. Está diseñado para permitir el movimiento vertical de los mandriles dentro del cabezal. Esto permite un movimiento angular de los mandriles en relación con los demás, que proporciona la flexibilidad para cambiar las relaciones de capas sin necesidad de cambiar la posición de la extrusora.

Parkinson Technologies (parkinsontechnologies.com) mostró su cortadora rebobinadora duplex motorizada Génesis 700 para las pequeñas y medianas operaciones de conversión.

Brampton Engineering (BE-ca.com) mostró un cabezal supersuave FlexStack SCD (Streamlined Coextrusión Die). Este tiene la mitad de la altura de la SCD estandar, reduciendo los tiempos de residencia y de purga. 

Macro Engineering & Technology (macroeng.com) mostró un cabezal de siete capas TaperPack, el componente clave de sus lineas de doble butbuja de la serie DXL-7000. 

Addex Inc. (addexinc.com) mostró una versión simplificada de su anillo de aire de control de aire externo auto perfilado. 

Macchi (macchi.it) corrió una línea de nueve capas que intercala capas de barrera entre las capas de metaloceno PEBDL y PEBD.


James Callari, Editorial Director - Plastics Technology
Enero 2011