Mostrando las entradas con la etiqueta extrusion. Mostrar todas las entradas

5 de septiembre de 2019

K 2019 - Maquinaria de extrusion, sostenibilidad y economía circular

La revista Plastics Technology, como siempre, publico un articulo en el que informa que maquinaria relacionada con la sostenibilidad y la economía circular, se presentará en la feria K 2019.

Reifenhauser (Hall 17 / C22) dice que los procesadores de película que actualizan las líneas con su tecnología EVO Ultra Flat Plus, una unidad de estiramiento en línea integrada en el dispositivo de arrastre que se introdujo en la feria K2016, puede reducir el espesor las películas de PLA hasta en un 30%. Como el sistema Ultra Flat Plus permite que la película se estire mientras aún está caliente, la línea puede trabajar a velocidades comparables con las líneas de producción de películas de PE. Esto es de gran valor porque según Reifenhauser, la falta de rigidez inherente del PLA generalmente disminuye las velocidades de producción.


Otra tendencia en película soplada que cae dentro del tema de la sostenibilidad está en las líneas multicapa de poliolefina dedicada (POD) para producir películas para empaques Doy Pack  y otros productos que generalmente consisten en laminaciones de PE y PET. Reifenhauser informa que su EVO Ultra Stretch, un dispositivo de orientación en dirección de la máquina (MDO), está siendo desplegado por un procesador de películas de láminas transpirables para un producto de higiene personal. Al igual que unidad Ultra Flat, el MDO se puede encontrar en la feria.


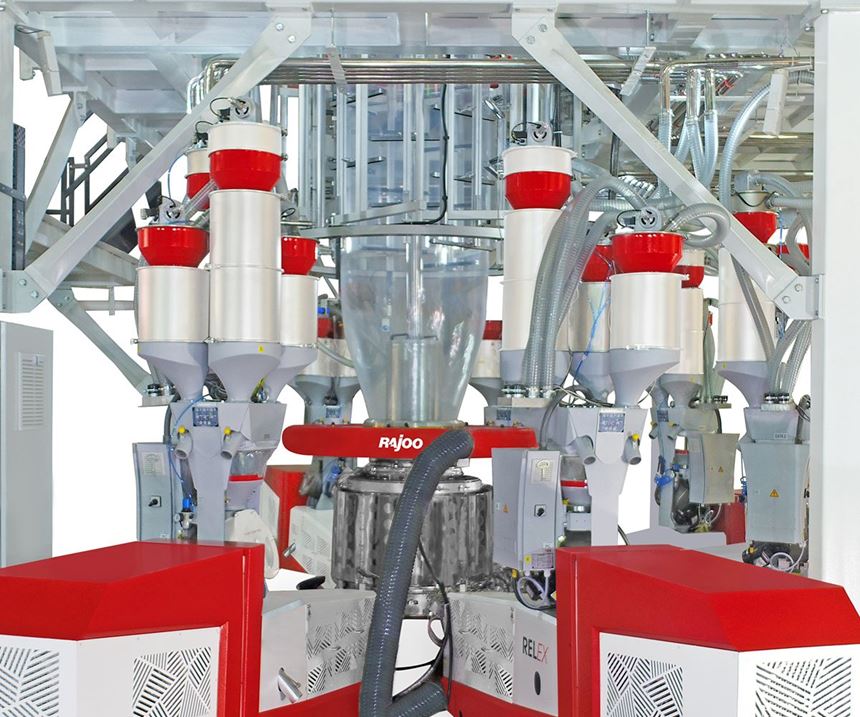
Respecto a las líneas POD, Rajoo (Hall 16 / D22) de la India tendrá una línea de película soplada de siete capas llamada Heptafoil que puede cambiar entre la producción de películas de barrera y el procesamiento de todas las poliolefinas con capacidades de aproximadamente 1000 lb / h.

Rajoo presentará una línea de película soplada de siete capas que puede cambiar entre la producción de película barrera y el procesamiento de todas las poliolefina
Kuhne Anlagenbau GmbH (Hall 17 / A41) exhibirá una línea triple burbuja de 13 capas que produce películas orientadas biaxialmente para paquetes de alimentos de alta barrera en forma de empaques verticales y películas encogibles para empaques de carne fresca o queso, entre otras aplicaciones. La característica única de estas películas es que serán 100% reciclables. La línea estará en funcionamiento en la planta de Kuhne en Sankt Augustin.
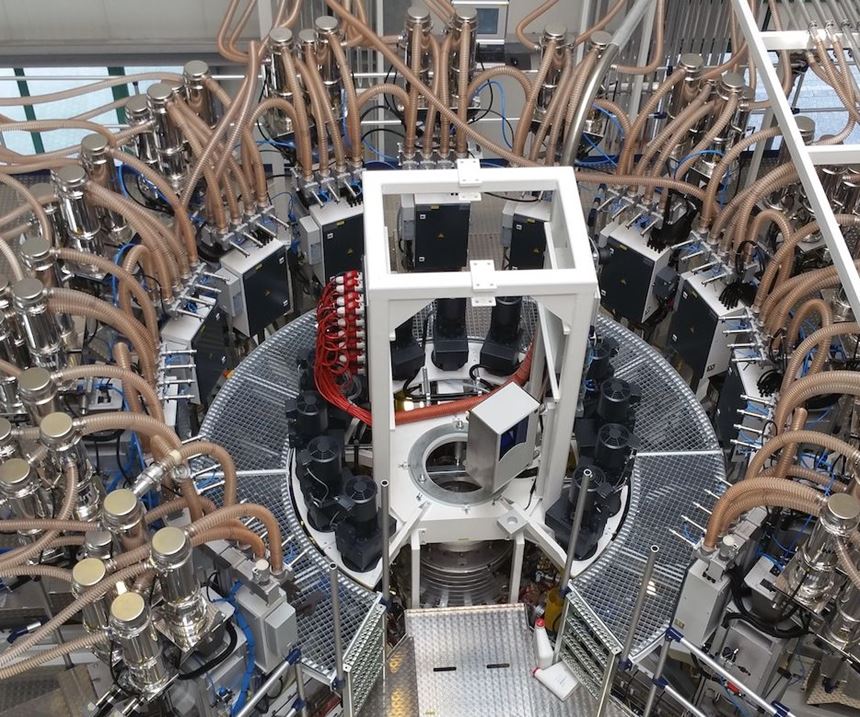
Kuhne exhibirá una línea triple burbuja de 13 capas durante la feria K2019
En película plana, Bruckner (Hall 3 / C90 – E90) presentará dos conceptos de línea completamente nuevos para la producción de películas BOPE (polietileno orientado biaxialmente). Los procesadores de película pueden elegir entre líneas con un ancho de trabajo de 21.6 pies y una capacidad de 3 toneladas / hora o un ancho de trabajo de 28.5 pies y una capacidad de 5 toneladas / hora. Las nuevas líneas también tienen la flexibilidad de producir películas BOPP.

Kuhne tendrá dos líneas de extrusión Smart Sheet en Sankt Augustin durante feria con características completamente nuevas. Una es para producir láminas de PET y la otra para el procesamiento de termoformado de lámina de barrera en PP / PS / PE.

La línea de PET procesará remolido post consumo (PCR) utilizando un reactor de policondensación en estado líquido (LSP) que puede controlar con precisión la viscosidad intrínseca de la masa fundida y que puede ser incluso mayor que la del material original. Producirá láminas que cumplen con la FDA y la EFSA para aplicaciones de empaques para alimentos.

La línea de barrera producirá láminas termoformables de siete capas para aplicaciones que requieren una larga vida de anaquel con tolerancias estrictas y una excelente distribución de capas, según afirma Kuhne. La extrusora principal de la línea es una Kuhne High Speed (KHS), que se dice que reduce el consumo de energía, el espacio en planta, el ruido, las piezas de repuesto y los requisitos de mantenimiento. Esta extrusora se utiliza para la capa central y procesará tanto remolido como resina virgen. La línea también está equipada con un bloque de alimentación Kuhne.

Un extrusor de alta velocidad para lámina estará presente en el stand de battenfeld-cincinnati (Hall 16 / B19). Su STARextruder 120 fue desarrollado específicamente para procesar PET. En la sección del rodillo planetario central de la extrusora, el material fundido se "enrolla" en capas muy delgadas, produciendo una enorme superficie de fundido que es muy fácil de desgasificar y desvolatilizar. El STARextruder se puede usar para procesar tanto materiales nuevos no pre secados como cualquier tipo de materiales reciclados, según lo confirma la aprobación de la FDA que ha recibido.

Jim Callari
Director Editorial
Plastics Technology
01 Setiembre 2019

8 de noviembre de 2016

Tener puntos de referencia en los extrusores para arreglar mas rápidamente el procesamiento

No reconocer las reducciones de producción y resolverlas rápidamente puede costar mucho dinero. Tener puntos de referencia en sus máquinas le ayudará.

A menudo visito las operaciones donde las extrusoras están operando muy por debajo de la capacidad original del equipo. Generalmente, la producción se ha degradado durante un período de tiempo debido a una serie de alteraciones de producción "de una sola vez" que nunca se corrigieron completamente. No reconocerlos y resolverlos rápidamente puede costar mucho dinero. Este tema debe tener la atención de la administración sobre una base diaria.

Una vez que se reconoce la disminución de la producción, una de las maneras más fáciles de determinar la causa es restablecer el extrusor a un "punto de referencia". Debe establecerse un punto de referencia para cada extrusor y cada producto y el registro escrito debe ser guardado para comparación en cualquier momento que la producción caiga por debajo de la norma. Un buen análisis de referencia debe incluir todos los aspectos de la extrusora que se puedan observar y documentar, tales como las zonas requieren calentarse o enfriarse frecuentemente, la temperatura de la garganta de alimentación, la calidad y estabilidad de la masa fundida, la producción específica, la carga de motor, etc.

Aunque algunos extrusores están equipados con elaborados registros de datos, estos dispositivos no monitorean todos los aspectos de la operación de extrusión. Establecer un verdadero punto de referencia va más allá de la simple impresión de una "instantánea" en el tiempo del registrador de datos y requiere una observación visual adicional por parte de una persona experimentada.

Dado que las partes móviles de la extrusora están hechas casi enteramente de acero, esta no es susceptible a cambios repentinos. En realidad, he oído decir a algunos -medio bromeando, espero- que sus extrusores tienen una "personalidad" y que de vez en cuando actúan "por rencor". Confía en mí sobre esto: Los extrusores no tienen cambios de humor, y hay una explicación lógica y científica detrás de cada cambio de producción.
.
Algunos desgaste puede ocurrir durante largos períodos de tiempo, pero en la mayoría de los casos esto toma años antes de que comience a afectar a la tasa de producción. En consecuencia, no hay manera de explicar una pérdida repentina de producción, excepto que algo más haya cambiado. Si el tornillo está girando a la velocidad indicada en el punto de referencia, entonces debe tener la producción mostrada en el punto de referencia. Debe también tener la misma temperatura de fusión, amperaje, la presión principal, y la respuesta calor/frío del cilindro y cada otra característica observable. Al referirse a los datos de referencia, no es necesario adivinar cual solia ser la producción o cómo fue configurado el extrusor.

El uso del enfoque de puntos de referencia ahorra una gran cantidad de tiempo en la solución de problemas, y se puede hacer sin mucho trabajo físico. Simplemente restablecer todo a las condiciones de referencia a menudo revelará rápidamente el área problemática. En este análisis no estamos detras de cómo funciona, sino sólo que es lo que ha causado el cambio en el desempeño.

Cuando digo "restablecer todo lo que puede ser posible reajustar a la configuración de referencia", me refiero a todo, incluyendo las temperaturas de cilindro, la temperatura del equipo aguas abajo, la presión de succión o la presión de cabeza, mezcla de polímeros (virgen/remolido /aditivos), enfriamiento de garganta de alimentación, paquetes de filtros de malla, etc.

Una vez hecho esto, buscar por cualquier diferencias en la temperatura de fusión, la calidad del fundido, la carga de amperaje o carga de motor, la estabilidad (pulsaciones) y la respuesta de la zona de temperatura para obtener pistas sobre cómo podrían resultar en una disminución en la producción.

Por ejemplo, si encuentra que los amperios de la unidad o la carga del motor son inferiores al nivel de referencia a la velocidad del tornillo de referencia, podría primero asumir que no hay suficiente material entrando en el tornillo o que el material ha cambiado. Busque cualquiera de las siguientes causas:
  • Algo pegado al tornillo de la sección de alimentación.
  • Obstrucción en o por encima de la garganta de alimentación.
  • Cambio en el flujo del tornillo o refrigerante de garganta de alimentación.
  • Cambio en el paquete de aditivos o remolido.
  • Cambio en el ciclo de calefacción o enfriamiento de una zona (particularmente en la primera zona), indicando una termocupla floja, un elemento calentador quemado o una válvula de refrigeración atascada.
  • Temperatura más baja del material de alimentación.
  • Cambio de polímero.
Esta es sólo una lista parcial pero cubre algunas de las causas más probables de un cambio en los amperios de la unidad o la carga. El punto es volver a una condición documentada con cada configuración y luego ver lo que ha cambiado para obtener pistas sobre lo que realmente está causando el problema.

Para corregir un problema de procesamiento, algunos operadores comienzan a cambiar cada ajuste hasta que hacen que la línea corra de nuevo, incluso si lo consiguen con una produccion mucho menor. Sin embargo, ese enfoque caótico hace que todo sea tan complicado que se vuelve difícil ver el problema real, ya que los nuevos ajustes pueden estar "luchando" unos contra otros y completamente enmascarar el problema original. Tener puntos de referencia a menudo simplifica la búsqueda de una solución.

Jim Frankland , Presidente de Frankland Plastics Consulting, LLC
Plastics Technology
Octubre 2011

5 de octubre de 2016

Anillos apilables de enfriamiento de burbuja ofrecen enormes ganancias y productividad


Un nuevo sistema de refrigeración de burbuja de última generación aumenta los rendimientos hasta un 60% en película soplada.

Addex Inc., tomó una tecnología de refrigeración con décadas de antigüedad, desarrollada originalmente por un procesador, y la mejoró para crear un nuevo dispositivo, que según reportes ofrecería un aumento espectacular en la producción de película soplada. Llamada ICE (Intensive Cooling Experience), la unidad ha estado funcionando durante meses en la línea piloto de Addex en Newark, N.Y., así como en algunos sitios de prueba. En estos ensayos, según los informes, se ha demostrado que aumenta la producción en un 40-60% más de lo que puede ser generado a partir de líneas equipadas con tecnología de anillo de aire convencional.

La unidad ICE de Addex está montada entre el dado y el anillo de aire; los elementos de enfriamiento están rodeados por un recubrimiento para mejorar la estabilidad de la burbuja.
ICE consiste en una serie de anillos de enfriamiento apilables que rodean la burbuja, explica Bob Cree, presidente de Addex. Cada uno de estos anillos o elementos dirigen corrientes de aire divergentes a lo largo de la burbuja, tanto ascendentes como descendentes, para proporcionar una alta fuerza de retención de la película y máxima eficiencia de enfriamiento. Estos elementos divergentes de refrigeración de alto rendimiento están montados usando tubos separadores que también proporcionan una fuente común de aire de refrigeración a cada anillo de enfriamiento, dice Cree. El sistema se monta sobre la parte superior del dado, y está cubierto con un anillo de aire.
ICE viene originalmente con cuatro elementos de refrigeración apilables. Dos elementos son los mínimos, pero el directivo dice que casi cualquier número se puede apilar para lograr las mejoras de productividad deseadas. Cada elemento se dice que ofrece un aumento del 10-15% en la productividad en comparación con una línea que tiene un anillo de aire de doble flujo. Bob Cree asegura que Addex ha probado ICE con varios diseños de anillo de aire y ahora se están ejecutando ensayos con IBC.


La pila viene equipada con una cubierta de ICE, que sustituye a la atmósfera circundante, con una presión ambiente muy estable, controlable. Cada recinto incluye una combinación de estabilizadores de flujo y múltiples ventiladores de palas de baja presión para fijar operativamente el diferencial de presión entre el interior y el exterior de la burbuja. El sistema incluye ajustes y retroalimentación fáciles de interpretar para optimizar la estabilidad y la eficiencia de refrigeración de este sistema de refrigeración cerrado, apilado.

Addex tiene patentes pendientes para el dispositivo. ICE se mostrará en una pantalla estática en el stand de Addex en la próxima Feria K 2016, en octubre 19 al 26 en Dusseldorf, Alemania. También podría correr en líneas de otros fabricantes de maquinaria de soplado de películas en la feria.

Una iteración anterior de esta tecnología fue patentada en 1975 por Mobil Chemical Co. y se utilizó ampliamente en las líneas de película soplada de esa compañía para producir una gama de productos. Llamado el Herrington Stack (por su creador Jack Herrington), la unidad ayudó a Mobil a producir "miles de millones de libras de productos", recuerda Cree, que trabajó para Mobil en Macedonia, Nueva York, durante cinco años como líder de grupo en I + D antes de la co-fundación de Addex en 1990.

Originalmente, el dispositivo tuvo la intención de imponer una forma específica en la burbuja para permitir la manipulación de las propiedades físicas, señala Cree. Los aumentos espectaculares en la productividad fueron una sorpresa. "El Herrington Stack literalmente llevó la refrigeración al límite de lo que puede manejar el polímero antes de rasgarse en pedazos", recuerda. Al mismo tiempo, dice: "mejoró las propiedades físicas de la película gracias a su capacidad para imponer una forma preferida de la burbuja".

Sin embargo, el sistema también causó una variación de calibre importante, inestabilidad de la burbuja y era muy ruidoso en funcionamiento. Estos problemas surgieron sobre todo en el procesamiento de materiales de menor resistencia en fundido. "El aleteo de la burbuja dentro de la pila de enfriamiento causaba variaciones de calibre que originaban desperdicio", dice Cree. "Además, el sistema generaba un sonido de chillido muy fuerte."

Mobil Chemical intentó varios métodos para resolver estos problemas, y una vez que la patente expiró otros intentaron con el diseño original también. Addex comenzó su propio proyecto de I + D a mediados de 2014, y lo intentó con docenas diferentes de iteraciones de diseño. En el Herrington Stack, el aire era dirigido a la burbuja hacia arriba y hacia abajo creando una cuchilla de aire o de efecto vacío a través de una serie de agujeros perforados a través de una cámara. Entre otras características, el ICE de Addex utiliza ranuras circulares en forma de boquillas en lugar de agujeros perforados para crear un flujo anular de aire a alta velocidad alrededor de la burbuja a velocidades de salida similares a un anillo de doble labio de aire.

Addex comenzó a probar ICE en TPU de alto espesor y ha corrido en una amplia gama de otros materiales, incluyendo LLDPE, mezclas de LDPE, PP, y nylon 6/66. "Estamos manejando la burbuja en cada punto de contacto entre el aire y la película", informa Cree. "Estamos alcanzando los aumentos de la producción proporcionadas por el ensamble original, pero la estabilidad de la burbuja es muy superior."

Como resultado, la variación de calibre de la película en el arranque es la misma o mejor cuando se compara con una línea con un anillo de aire convencional (antes de activar cualquier dispositivo de auto-perfil). Los procesadores que han probado películas producidas con ICE reportaron que no hay cambios significativos en las propiedades físicas en comparación con las películas realizadas con la tecnología convencional, dice Cree.

ICE se puede adaptar en caso de que las líneas no estén ya trabajando en tasas máximas de producción.

Jim Callari , Editorial Director/Associate Publisher
Plastics Technology EUA
Plastics Technology México
29 Julio 2016

23 de septiembre de 2016

Industrialización del grafeno: uso en los sectores del automóvil, el juguete y la electrónica

AIMPLAS - nanomaster grafeno compounding impresora 3D
El proyecto europeo NANOMASTER, que ha concluido tras cuatro años de investigación y la participación de 14 entidades, ha logrado desarrollar concentrados de grafeno que acercan la posibilidad de utilizar éstas partículas en la industria convencional del plástico.

Las propiedades teóricas del grafeno a nivel mecánico, eléctrico y térmico son muy atractivas a nivel industrial, por eso se están llevando a cabo grandes esfuerzos para trasladarlas a aplicaciones y productos reales. El proyecto europeo NANOMASTER, desarrollado durante los últimos cuatro años por un total de 14 socios entre los que figura el Instituto Tecnológico del Plástico, AIMPLAS, ha hecho posible el desarrollo de masterbatches (o concentrados) de grafeno, nanografito y grafito expandido que acercan la posibilidad de utilizar estas partículas en la industria convencional de transformación de plásticos y para los procesos de fabricación aditiva, como la impresión 3D y el sinterizado láser.

Aunque todavía queda un camino por recorrer en este sentido, NANOMASTER ha permitido aprender mucho sobre el comportamiento de estas partículas. En concreto, el proyecto ha permitido concluir que los factores más importantes en la síntesis del grafeno son: el número de capas, el diámetro y la cantidad de oxígeno presente en la partícula. El grafeno en polvo se obtiene a partir de la exfoliación del grafito. Cuanto más se reduzcan el número de capas, más efectivo será, aunque, si hablamos con propiedad, no podríamos llamar grafeno a una partícula con más de una capa de átomos de carbono. Por lo tanto, la síntesis de la partícula es de gran importancia para conseguir unas propiedades interesantes en los compuestos plásticos desarrollados.

El correcto procesado del grafeno y nanografito también es fundamental y uno de los trabajos de AIMPLAS en el proceso ha sido precisamente el desarrollo de nanocompuestos y masterbatch de grafeno para su uso en inyección y extrusión. Para ello se han optimizado las condiciones de procesado en cada una de las etapas de fabricación y de la mano de multinacionales como ROCHLING, PHILIPS o LEGO se han desarrollado de piezas para sectores como automoción, eléctrico-electrónico y sector del juguete. AIMPLAS también ha desarrollado materiales para las nuevas tecnologías de fabricación: rods para impresión 3D y polvo para sinterizado láser.

El proyecto, financiado dentro del Séptimo Programa Marco y el número de proyecto 2011-6 con el acuerdo de subvención número 285718, ha contado con la participación de socios multidisciplinares que cubren toda la cadena de valor: LEGO, PHILIPS, ROCHLING, PROMOLDING, VOLUM-E, CREATE IT REAL, LATI, IMERYS graphite and carbon, AVANZARE, DTI, NETCOMPOSITES, OTI e IOM.

Información / Contacto:
www.aimplas.es

Fuente: Química y Sociedad
5 Mayo 2016

6 de septiembre de 2013

Sistrade lanza un sistema de gestión industrial y control de calidad para envase flexible

Sistrade Software Consulting, la empresa de ingeniería y consultoría de sistemas de información para sectores verticalizados como el de impresión y embalajes, presentará el próximo día 17 de septiembre su nuevo sistema de gestión industrial y control de calidad y de ahorro de costos. Será en una jornada que tendrá lugar en las instalaciones de Aimplas (Instituto Tecnológico del Plástico), de 9,45 horas a 14,00 horas y en la que el director de negocios para España y América Latina de la compañía, Tony García, explicará las ventajas que podrán obtener de este sistema de gestión las empresas que fabrican embalajes flexibles, desde la extrusión de las resinas, pasando por la impresión (Flexo, Hueco), el laminado, el corte, el bolseo, etc.
foto
En la imagen, Tony García, director de negocios para España y América Latina.

La herramienta que se presentará en esta jornada permite presupuestar de una manera rápida cualquier producto gracias a la creación de una serie de fichas técnicas de cada uno. El objetivo es poder gestionar desde el proceso de extrusión del film, todo el control de producción, incluso con automatización (sensores en máquinas), planificación de órdenes de fabricación y realizar el control de calidad del proceso productivo.

La jornada está dirigida a empresas de extrusión, impresión, laminación y corte. Las pre-inscripciones se pueden realizar ya a través de la web www.formacion.aimplas.es

Interempresas - Envase
31 de julio de 2013

Nota. Si alguna empresa convertidora en Perú, desea información adicional, llamar al 999 638 989.

7 de agosto de 2013

Misión (casi) imposible: Estimar la temperatura del fundido en la extrusion

Los procesadores de extrusión a menudo piden a los diseñadores de tornillos estimar la producción y la temperatura del fundido de un nuevo diseño en trabajo. La producción proyectada de un nuevo tornillo generalmente se puede estimar con bastante precisión. la estimación de la temperatura del fundido, sin embargo, es otra historia.

Los procesadores de extrusión a menudo piden a los diseñadores de tornillos estimar la producción y la temperatura del fundido de un nuevo diseño en trabajo. Ambas piezas de información son importantes para el éxito del nuevo diseño. La producción prevista de un nuevo tornillo generalmente se puede estimar con bastante precisión usando una cantidad limitada de información suministrada por el comprador.

La estimación de la temperatura del fundido, sin embargo, es otra historia. Es mucho más complicado de determinar y por lo general sólo se puede aproximar con base en la comparación de tornillos de similar diseño procesando el mismo polímero. El problema de estimar con precisión la temperatura del fundido no está relacionado con el tornillo, sino a la falta de información sobre la extrusora en la que se va a instalar el tornillo.

Recordemos este principio: El tornillo no es un sistema completo de procesamiento. Este interactúa con el resto de la extrusora, y a menos que se recoja una gran cantidad de datos sobre la extrusora exacta en cuestión, las estimaciones de temperatura del fundido son sólo eso - estimaciones.

La temperatura del fundido variará dependiendo de una larga lista de variables. Algunos de estos son: desgaste del cilindro; presión final de la extrusora, posición del calentador, capacidad de calefacción y refrigeración de los calentadores del cilindro, material / espesor del forro del cilindro, la posición de la termocupla, controladores de temperatura, propiedades térmicas, físicas y de partícula del polímero, la velocidad del tornillo, enfriamiento de garganta de alimentación y tornillo , precisión de la estimación de producción, la alineación, la temperatura del polímero entrante, y ambiente operativo.

El extrusor es un dispositivo térmico complejo que toma la energía del mando del motor y la convierte en calor para fundir el polímero a través de una combinación de la fricción, disipación viscosa, y calor conducido. Se requieren cantidades adicionales más pequeñas de energía para el transporte de los sólidos y el fundido. La energía entrado al sistema a través de los calentadores del cilindro es generalmente una fuente menor en comparación con la del mando del motor. La potencia se pierde a través de las partes del sistema de refrigeración, el medio ambiente, y a través de las pérdidas mecánicas en el mando y el reductor de engranajes. Esto se representa en la ilustración siguiente.

El mando del motor es la principal fuente de energía para la máquina de extrusión. La potencia se pierde a través de las partes del sistema de refrigeración, el medio ambiente y las pérdidas mecánicas en el mando y el reductor de engranajes. Contabilizar todo este movimiento de energía es casi imposible sin los datos de prueba de la extrusora en cuestión. Y sin los datos, es imposible calcular con precisión la temperatura del fundido.
Contabilizar este movimiento de energía es casi imposible sin los datos de prueba de la extrusora en cuestión. Y es imposible calcular con precisión la temperatura del fundido sin estos datos.

Mas aun, la temperatura de salida y del fundido varían con las fluctuaciones en el polímero y la presión al final del extrusor cabeza. Siempre hay al menos algún error introducido en el cálculo de la producción debido a las variaciones en el polímero, las cuales afectan a la presión final y la temperatura del fundido. Los polímeros pueden variar considerablemente entre los proveedores, incluso con la misma especificación general. La presión final se convierte en una variable que es un "catch 22" (Una situación en la cual una salida o situación deseada es imposible de obtener debido a una serie de reglas o condiciones inherentemente ilógicas). Incluso si tu has registrado los datos de la presión final a una producción específica de una corrida anterior, no cuentes con que sea la misma otra vez. La presión final variará con cualquier diferencia en la temperatura del fundido.

La geometría de los pelets o el uso de material molido variará la tasa de producción, lo que afecta la temperatura del fundido. Además, el molido puede tener cambios sustanciales en la reología comparado con la resina virgen. Por lo tanto, incluso para estimar una temperatura de fundido precisa se requiere datos sobre el polímero específico siendo extruído, incluyendo cualquier material molido. Sólo calculando donde se inicia la fusión en un extrusor particular, es difícil sin datos sustanciales de prueba. Naturalmente, que la información es necesaria para siquiera comenzar un cálculo de la temperatura final del fundido.

Los diseñadores pueden utilizar herramientas para realizar cálculos más precisos de temperatura del fundido. Solo tener en cuenta que un análisis de este tipo puede costar más que el tornillo. Es mejor suministrar a los diseñadores de tornillo con el diseño del tornillo actual y las condiciones completas de operación de manera que ellos puedan hacer estimados más precisos. Al modelar el desempeño del tornillo actual, un diseñador experimentado puede factorizar muchas de las variables sin recoger todos los datos.

Jim Frankland
Plastics Technology - Agosto 2012

Entendiendo la rotura de los tornillos

Tu podrías pensar que estás aplicando un exceso de torque sobre el tornillo, pero más a menudo que no, la razón es la flexión.

Los tornillos de extrusión, incluso aquellos con diámetros menores de 50 mm (2 pulg), muy rara vez se rompen. Pero cuando lo hacen, cuáles son las causas? Tu primera aproximación podría ser que el tornillo se ha visto comprometido debido a un exceso de torque, pero en realidad la flexión causa más roturas que el exceso de torque.

Las fallas por exceso de torque casi siempre ocurren en la sección de alimentación, lo cual tiene sentido, ya que es la sección de tornillo más susceptibles al torque. Las fallas de torque tienen características que son fáciles de identificar. Siempre se inician a partir de la parte más externa del tornillo - la superficie de la aleta - y la grieta hacia el centro. Como resultado, tu verás grietas radiales en la superficie de la aleta alrededor de la ruptura. Además, el tornillo "terminará" como un resorte, y el paso de la aleta alrededor de la ruptura se reducirá de forma permanente (ver ilustración). 

Las fallas de torque siempre se inician desde la porción más externa del tornillo - o la superficie de la aleta -  y una grieta hacia el centro. Como resultado de ello hay grietas radiales en la superficie de la aleta alrededor de la ruptura. Además el tornillo "termina" como un resorte durante una falla de torque, y el paso de la aleta alrededor de la ruptura se reduce de forma permanente.

A medida que el tornillo se termina y las grietas también crecen en diámetro, se hace muy difícil sacarlo del cilindro.
No hay cálculo exacto para la resistencia a la torsión del tornillo  debido a la forma compleja o indeterminada de la zona de la sección transversal. Pero se puede estimar asumiendo que sólo el diámetro de la raíz lleva la carga de torque, aun cuando la aleta se suma a la resistencia a la torsión del tornillo.

He encontrado que un diseño seguro se puede calcular utilizando fórmulas simples de torque y suponiendo un esfuerzo cortante máximo permisible de 50,000 psi. Eso es un poco más de la mitad del límite elástico del acero 4140 con tratamiento térmico, del cual la gran mayoría de los tornillos de alimentación se hacen en EUA.

La fórmula es: 
Ss = 16T/πD³ 
donde:
  T = (HP x 63025) / max  rpm tornillo= pulg-lb
  D = Diámetro de la raíz de la sección de alimentación = pulg
  Ss = esfuerzo cortante (<50.000) = lb / pulg. ²
Esta fórmula se aplica a un tornillo sin orificio de refrigeración. Si se utiliza un orificio de refrigeración  la siguiente fórmula funciona:

Ss = 16 TD / π (D4-d4) (d = diámetro del orificio).

El orificio de refrigeración tiene casi ningún efecto sobre la resistencia a la torsión debido a que el esfuerzo es máximo en la superficie exterior y cero en el centro o eje neutral donde se encuentra el orificio de refrigeración.

La flexión del tornillo o fallas de fatiga por lo general no muestran grietas radiales. Estas fallas generalmente se manifiestan por una sola grieta que va directamente a través del tornillo. Además, estas fallas no resultan en el efecto de "terminación" o una reducción del paso.

El doblado se produce ya sea de las fuerzas laterales que ejerce el polímero en el tornillo durante el fundido, o de un desalineamiento del cilindro. El doblado por cualquier mecanismo se denomina "doblado o flexión en reversa." Piense en la falla rápida que se produce cuando se rompe un alambre entre los dedos mediante la flexión hacia adelante y atrás.

A fin de que las presiones internas del cilindro causen una rotura del tornillo, el tornillo / cilindro primero deben desgastarse lo suficiente para proporcionar el espacio libre necesario para que se produzca la flexión . Esto puede tomar mucho tiempo, pero una vez que está presente la suficiente holgura, la rotura sigue rápidamente. He cubierto este tipo de desgaste localizado, llamado cuña, en las columnas anteriores (ver enlaces a estos artículos al final de esta página).

El tornillo también está bajo carga de torsión desde el mando del motor, sumándose al esfuerzo total, ya que tanto los esfuerzos de flexión y de torsión están en su máximo en la superficie exterior del tornillo. Con la combinación del esfuerzo de flexión reversible y el esfuerzo de torsión, la falla ocurrirá en muy pocos ciclos después de que se alcanza la tensión crítica en la superficie. Esto es típicamente a aproximadamente 40% de la resistencia normal de tracción, significando que la flexión en reversa reduce la resistencia a casi la mitad de la especificación del acero.

Las fallas de flexión debido al alineamiento del cilindro son similares, pero pueden ocurrir antes, porque no es necesario esperar a que el tornillo y el barril se desgasten. Curiosamente, los fallos de flexión por lo general ocurren en las secciones más fuertes del tornillo, porque allí es donde se necesita la máxima fuerza para doblarlo, con el mayor esfuerzo resultante en la superficie de la aleta. Cuando un tornillo se rompe en una de sus secciones más gruesas o más fuertes, es muy poco probable que fuera solo por una situación de exceso de torque.

Jim Frankland, Presidente de Frankland Plastics Consulting, LLC
Tecnología Plásticos - Agosto 2013

Referencias
‘Wedging’ Can Cause Severe Screw Wear
http://www.ptonline.com/columns/wedging-can-cause-severe-screw-wear
Dead Screw Talking
http://www.ptonline.com/columns/dead-screw-talking
The Cause of Catastrophic Screw Wear

19 de febrero de 2013

Los materiales poliméricos de construcción obtienen ganancias a pesar de la renuencia del constructor para adoptar nuevas tecnologías

Cubrir la Feria Internacional de Constructores "es siempre interesante. He visto cómo han evolucionado los plásticos de los materiales de construcción y aplicaciones a lo largo de la última década y son cada vez más prevalentes desde los días en que el revestimiento de vinilo era todo lo que podía encontrar cuando se trataba de productos de construcción. Incluso entonces, el revestimiento vinílico era algo relacionado con las casas móviles, no algo que alguien construyendo una casa "exclusiva" elegiría, a pesar de sus ventajas.

Parece que una cosa que no ha cambiado es la renuencia de los constructores a utilizar muchos de estos materiales y productos alternativos de construcción. Hablar con la gente de las empresas que fabrican el revestimiento de vinilo, revestimiento moldeado por inyección y techos, inclusive algo tan común como plataforma y barandilla, que han existido desde hace al menos 20 años cuando Trex introdujo el primer producto de WPC para plataformas, revela que aún hay renuencia por la parte de los constructores a utilizar alternativas a los productos tradicionales de construcción.


Sin embargo, desde el punto de vista del consumidor, hay más demanda de estos materiales alternativos para las cosas tales como techos, revestimientos, molduras, pisos y pasamanos. Y los consumidores se están educando a si mismos sobre estos productos. Como me dijo una persona, los consumidores están buscando en Internet y encontrando estos nuevos productos y pidiendo a su constructor o remodelador que use estos nuevos productos poliméricos incluyendo vinilo, PVC, WPC, PP, HDPE y otros.

Tal vez los consumidores esperaron demasiado de estos materiales. Cuando los WPC fueron desarrollados por primera vez, se promovieron como "virtualmente libres de mantenimiento. Que resultó no ser el caso. Con más de 40% de contenido de fibra de madera, todavía absorbe agua hasta cierto punto, y el moho y los insectos continúan siendo un problema. Un par de demandas de acciones de clase de los consumidores en la última década hicieron a la industria repensar el valor de tratar de combinar materiales orgánicos e inorgánicos.

Esto ha obligado a los principales actores a tratar de corregir las deficiencias de las cubiertas de WPC. La idea de extruir WPC con un material de polímero "tope" para sellar las tablas y prevenir problemas de moho, hongos, descamación y el agua es un intento de mantener con vida los pisos y barandillas de WPC. Una persona con la que hable en el negocio de los pisos, que desea permanecer en el anonimato, dijo que están pasando muchas cosas en el negocio de pisos que "sacudirá esta industria y romperá un montón de canales." Luego agregó que hay algunas empresas que están esperando este trastorno.

Ha habido una cierta actividad de F & A (Fusiones & Adquisiciones) en el sector tales como la adquisición de TimberTech por AZEK, un líder en el negocio de pisos de PVC. Algunas empresas que recuerdo haber visto hace unos años en esta feria no las pudimos encontrar en esta ocasión.

Algunos de los jugadores más grandes que ofrecen una línea completa de productos tales como Ply Gem, con sede en Cary, Carolina del Norte, ha añadido perfiles y molduras de PVC a su cartera de más de 20 categorías de productos. Las adiciones incluyen revestimientos, ventanas y cercas de vinilo, y barandillas de vinilo y compuestas, además de tejados y tejas de polímero moldeado por inyección.

DaVinci Roofscapes, de empresa de techos poliméricos con sede en Kansas City le está yendo bien con su línea ampliada de productos para techos, tanto en diseños de tejas y tablillas. Ray Rosewall, Presidente y CEO de DaVinci, dijo que la compañía recientemente compro una planta de fabricación de 180.000 pies cuadrados a la que la compañía se va a mover en este año. El sitio, un antiguo centro de Amcor, está todo listo para el moldeo por inyección, con conexión por ferrocarril y silos. "Tiene todo lo que necesitas para hacer crecer el negocio y no tener que preocuparse por rebasar a nuestro espacio", dijo Rosewall PlasticsToday.

Además, la compañía acaba de adquirir otro máquina de moldeo por inyección Husky de 1000-ton. Mientras Rosewall se negó a decir cuantas maquinas la firma opera ahora, pero dijo que tenían una capacidad de tonelaje que va desde 700 hasta 2000 toneladas.

Como la mayoría de los otros en la industria de materiales de construcción alternativos, sin embargo, Rosewall ha encontrado que tienen que segur educando tanto a los constructores y los consumidores sobre las ventajas de los productos de techos de polímeros. "Los contratistas siguen siendo escépticos", comentó, señalando que se necesita formación de los instaladores y contratistas para convencerlos de que no sólo no es muy diferente que los productos tradicionales asfálticos para techos.

Aún así, DaVinci así como la mayoría de las empresas de materiales de construcción alternativos que lograron sobrevivir a la crisis de la vivienda se están abriendo camino en la industria de la construcción. De hecho, los materiales poliméricos de construcción se están convirtiendo en bastante ubicuos, sólo se necesita dar un paseo por el pasillo en la Feria de construcción internacional.

Por Clare Goldsberry – Plastics Today
Publicado: 31 de enero 2013

12 de abril de 2011

Extrusión de canalones para tejados a 25 m/min


Línea de alta velocidad que incluye un proceso de post-conformado

En la fabricación de canalones para tejados de PVC el proceso de post-conformado de láminas extruidas es especialmente adecuado por su rapidez. Las empresas Battenfeld Extrusionstechnik GmbH y la italiana B-TEC han desarrollado conjuntamente una línea completa para la fabricación de canalones de PVC para tejados. Destaca especialmente por su alta velocidad, que alcanza los 25 m/min, y la combinación de un proceso de extrusión con uno de post-conformado
.
Redacción PU
Realmente no se trata de una línea especial en lo que a sus componentes individuales se refiere. Lo que distingue esta nueva línea es la combinación de los mismos. Para la fabricación rentable de canalones para tejados de PVC a alta velocidad se coloca en la unidad de plastificación una hilera plana y una pequeña calandra que, antes que nada, producen una lámina de PVC. En la matriz, que se encuentra a continuación, la lámina adquiere la forma deseada para el canalón de tejado. La principal ventaja de este proceso está en su alta velocidad en combinación con unos consumos energéticos extremadamente bajos. Si una línea de extrusión de perfiles convencional alcanza habitualmente velocidades entre 5 y 8 m/min con tres bombas de vacío, esta línea especial puede llegar a los 25 m/min con tan solo una bomba de vacío.
foto
1. Canalón para tejado de PVC fabricado mediante el proceso de post-conformado.


Para el cambio de producto, en el caso de perfiles con longitudes similares, basta con cambiar la matriz de conformado. Si se desea, además, esto se puede hacer durante la producción, de forma que incluso con volúmenes pequeños se puede rentabilizar el trabajo. Si el cliente lo desea, la línea puede equiparse para hacer láminas de coextrusión. En este caso se puede añadir al canalón de tejado una capa superficial visible, resistente a los rayos UV y a las inclemencias del tiempo. Los canalones pequeños incluso se pueden llegar a hacer en un proceso de extrusión de doble vía.
Si el cliente lo desea, la línea puede equiparse 
para hacer láminas de coextrusión. En este caso 
se puede añadir al canalón de tejado una capa 
resistente a los rayos UV y a las inclemencias 
del tiempo

Para equipar la línea completa se puede optar por dos combinaciones de extrusora, con capacidades de producción hasta 1.000 kg/h. Como extrusora principal está disponible la extrusora de doble husillo paralelo BEX 2-110-28 V o el modelo BEX 2-135-28 V, y como coextrusora, la extrusora cónica BEX 2-54 CC o la BEX 2-72 CC.

foto
2. Línea de coextrusión de Battenfeld con hilera plana.

Todas las extrusoras disponen de motores trifásicos de gran ahorro energético y que no requieren mantenimiento. Las extrusoras destacan por la amplia gama de aplicaciones posibles que son capaces de abordar, gracias a sus husillos inteligentes.
Las extrusoras se operan desde un control sencillo e intuitivo como el BMCtouch. La hilera plana que incorpora el sistema se puede instalar muy fácilmente mediante placas de coextrusión intercambiables. También se puede determinar perfectamente el comportamiento del flujo.
Del enfriamiento eficiente de la lámina a unos 120 °C tras la extrusión se encarga la calandra con dos rodillos atemperados y de dos a cuatro rodillos de enfriamiento. La mesa de calibrado mide 4 metros de longitud e integra la matriz de conformado. La unidad de calibrado y de enfriamiento se pueden cambiar también con mucha facilidad. Tras el calibrado se encuentra un arrastre de cinta o de rodillos que actúa de forma regular y cuidadosa con los perfiles. Finalmente, el sistema de corte de cuchillas corta los perfiles sin tensiones y de forma silenciosa, además de con gran precisión.


foto
3. Calandra de rodillos para la fabricación de la lámina de PVC que se conforma en una matriz 
situada tras el proceso de extrusión.

Fuente: Interempresas - España


Técnicas para la reducción del consumo energético en el proceso de extrusión

La creciente conciencia medioambiental ha derivado en algunas medidas políticas y legislativas que repercuten directamente en el usuario final de la energía

El proceso de extrusión es uno de los más utilizados para la transformación de materiales plásticos. El término extrusión es muy amplio y en él se incluyen procesos de diferentes índole, como puede ser la extrusión de film soplado, de lámina plana, de perfiles y tubos, extrusión soplado de botellas, etc.
Ana Espert Bernia, departamento de extrusión de Aimplas (Instituto Tecnológico del Plástico)


Energéticamente, los procesos de transformación de plásticos en general, requieren de un gran aporte de energía, tanto calorífica como mecánica. Por una parte, los plásticos deben calentarse hasta temperaturas altas hasta fundirlos para poder ser manejados. Por otra, este flujo de plástico fundido es transportado dentro de la extrusora, presurizado a altas presiones y llevado hasta un cabezal donde adquiere la forma. Posteriormente, el producto se enfría, transporta, corta, bobina, etc., procesos que a su vez también requieren de un aporte energético considerable.

foto
Vista general de una línea de extrusión soplado de film multicapa.

En los últimos años, la creciente conciencia medioambiental ha derivado en algunas medidas políticas y legislativas que repercuten directamente en el usuario final de la energía. El creciente coste de la energía se debe principalmente a varios factores: mayor coste de los combustibles fósiles utilizados para su producción, a las tasas penalizadoras impuestas a consumos excesivos, etc. Este incremento en el precio de la energía hace que la factura de la electricidad en las empresas transformadoras de plástico represente una de las partidas más considerables dentro de los gastos generales, y que afecta al margen de beneficios, al precio final del producto, y en definitiva, a la competitividad de la empresa.

Para poder afrontar una política de reducción energética, es necesario conocer en profundidad el consumo energético en las diferentes áreas de la empresa y evaluar en qué áreas es posible actuar y en cuáles no. Principalmente, este es el objetivo de las denominadas ‘auditorías energéticas’. Las auditorías energéticas pueden llevarse a cabo por profesionales dedicados a ellos, o bien, por personal de la propia empresa que conozca en profundidad el funcionamiento de la misma.

Así mismo, es importante familiarizarse con la terminología que aparece tanto en los contratos como en las facturas de la compañía eléctrica y entender las implicaciones que conlleva en el gasto de la electricidad factores como el tipo de contrato, la potencia contratada, etc.

Respecto al proceso de transformación en sí, existen una serie de medidas, más o menos sencillas, que pueden tomarse para reducir el consumo energético en el proceso de extrusión. Se pueden distinguir entre medidas correctoras y medidas preventivas. Medidas correctoras son aquellas que pueden realizarse directamente sobre equipamiento o instalaciones ya existentes y que están en funcionamiento para minimizar el consumo mediante el ajuste de diferentes parámetros. Medidas preventivas serían aquellas a tener en cuenta cuando se planifica la compra o el diseño de nuevo equipamiento o auxiliares, para asegurar un consumo mínimo una vez puesto en marcha el equipo.

Motores
En la actualidad, los fabricantes de maquinaria son capaces de ofrecer motores muy potentes con un consumo eléctrico reducido. En el pasado, los motores de corriente contínua (DC) se preferían respecto a los motores de corriente alterna (AC) debido a su mayor rendimiento en un amplio rango de potencias. Sin embargo, los motores AC han evolucionado mucho en los últimos años y ahora ofrecen un buen rendimiento con consumos energéticos relativamente bajos. Además, el mantenimiento de los motores AC es menor.

La mayoría de fabricantes de maquinaria para extrusión ofrecen líneas optimizadas energéticamente para sacar el mayor rendimiento con el menor consumo.

Otro aspecto muy importante es el mantenimiento. Es de sobra conocido que un buen mantenimiento, no sólo de los motores, sino de toda clase de equipamiento eléctrico en general, permite una reducción del consumo. La edad del motor, su frecuencia de uso, así como el hecho de trabajar siempre a la máxima potencia son factores que influyen decisivamente en el consumo.


Dimensionamiento de equipos
Este es un factor de gran importancia en extrusión, no sólo para reducir el consumo energético, sino para tener un proceso estable y reproducible. Cualquier línea de extrusión posee varias etapas o secciones: la propia extrusora, el cabezal o boquilla, el sistema de calibración y enfriado, y el sistema de arrastre, corte y/o bobinado.

Los sistemas deben estar correctamente dimensionados para el producto que se vaya a obtener, y sobre todo, deben estar correctamente dimensionados entre ellos. Por ejemplo, montar una extrusora de gran tamaño junto con un sistema de arrastre de pequeñas dimensiones, no es una solución muy eficiente. Lo único que conseguiremos es que el sistema de arrastre esté trabajando a su máxima potencia, mientras que en la parte trasera de la línea tendremos una extrusora con un motor de gran consumo que estará trabajando a una potencia baja, en la que probablemente el rendimiento no sea el óptimo.

Este tipo de situaciones son frecuentes en aquellas empresas que disponen de múltiples opciones de equipamiento, cabezales, sistemas de arrastre, etc. y que cambian frecuentemente las disposiciones de los equipos según la demanda o los requerimientos de sus clientes.


Cabezales y utillajes
En cuanto al tema de moldes y otros utillajes, el principal consumo energético se debe a la necesidad de mantener los mismos a una temperatura determinada. Los sistemas de calefacción y/o enfriamiento deben ser los adecuados para el molde en cuestión sin estar ni sobredimensionados ni infradimensionados.

Además hay que procurar fabricar los moldes lo más compactos posibles, porque si están sobredimensionados requerirán más energía para calentarlos y/o enfriarlos.


Sistemas de aire comprimido
Junto con los sistemas de refrigeración y calentamiento, los sistemas de aire comprimido suelen demandar un consumo energético bastante grande. Además, sobre este tipo de sistemas es fácil actuar aplicando una serie de medidas correctoras bastante sencillas.

Una de ellas sería asegurar que la presión del aire comprimido no es excesiva para la aplicación en cuestión. Reducir la presión del sistema de aire puede ser una medida para ahorrar energía.

foto
Detalle de un sistema de aire comprimido, donde se muestra la presión de trabajo.

Otra medida fácil de tomar sería mantener los sistemas libres de fugas. Las fugas, por pequeñas que sean, conllevan una pérdida de presión y de volumen de gas que repercute en el consumo.


Referencias
Estos consejos, junto con muchos otros, han sido recopilados principalmente a través de dos proyecto de investigación a nivel Europeo en los que AIMPLAS ha participado: 

ENERPLAST (EIE/07/052/SI2.466695), www.enerplast.eu, y ENERGYWISE-Plastics (UK/09/LLP-LdV/TOI-163_230), www.energywiseplastics.eu.

Fuente: Interempresas - España

18 de noviembre de 2009

Nueva generación de alto rendimiento de soplado de películas utilizando las líneas de Air One Ring Only


SpecialChem - 18 de noviembre 2009
Además de la eficiencia energética, cambios de producto rápidos y la flexibilidad con que las materias primas pueden ser procesadas, las mejoras en el rendimiento de los procesos de soplado de película y por tanto el aumento de la eficiencia de las líneas completas de extrusión de film soplado son cada vez más el foco de los numerosos productores de películas
Reifenhäuser Kiefel Extrusión ha desarrollado un nuevo innovador sistema de enfriamiento para satisfacer estas demandas.
Después de la creación con éxito de los sistemas de refrigeración PERFECT COOL y KIRION ® ECP para la producción de sacos de servicio pesado y de REI2cool y PERFECT COOL doble para una variedad de aplicaciones de películas, así como de anillo de aire regulable en altura PERFECT COOL Vario para estructuras de baja viscosidad, los ingenieros de la compañía en Troisdorf y Worms han diseñado ahora un nuevo concepto de refrigeración para las líneas de extrusión de film soplado. Se basa en un anillo de enfriamiento que se puede ajustar en altura.
El proceso llamado contra enfriamiento utilizado para este nuevo diseño de anillo de aire significa que el aire de refrigeración no sólo es transmitida arriba hacia los labios del aire, como es el caso en los anillos convencionales de aire, sino también a la baja hacia abajo a una salida de aire adicional. Como resultado de ello, sólo requiere de un anillo de aire para conseguir una estabilización notable de la burbuja de pelicula y un aumento significativo en la capacidad de producción. Además, se pueden mejorar  un número de propiedades de la película, como la transparencia, brillo y la resistencia, dependiendo de la estructura de la película.
Acerca de Reifenhäuser KIEFEL Extrusion GmbH
Reifenhäuser GmbH & Co. KG Maschinenfabrik y KIEFEL Extrusion GmbH se unieron bajo el techo del Grupo Reifenhäuser formando la nueva REIFENHAUSER KIEFEL Extrusion GmbH. En 2008, KIEFEL Extrusion GmbH, junto con sus filiales generaron ingresos por volumen de negocios de unos 40 millones de euros. Con sus aproximadamente 200 empleados, la empresa innovadora es uno de los principales proveedores del mundo de las líneas de extrusión de film soplado y otra maquinaria para la producción y conversión de películas flexibles de alta calidad. En todo el mundo los productos se utilizan tanto en el segmento de bienes de consumo, por ejemplo, en envases de alimentos y también en bienes industriales y de embalaje.
Fuente: Reifenhäuser KIEFEL Extrusion GmbH 

17 de agosto de 2009

Ataudes Termoformados hechos de bioplasticos

POLVO ERES Y EN POLVO TE CONVERTIRAS
Aunque los plasticos biodegradables estan encontrando mas usos en pequeñas aplicaciones de embalaje, hasta ahora el termoformado de piezas grandes de pared gruesa hechas de laminas cortadas, ha sido muy limitado. Un procesador, Bauer, el cual generalmente trabaja con la industria automovilistica, ha desarrollado suficientemente los procesos de extrusion y termoformado para ahora ofrecer ataudes biodegradables hechos de un producto llamado Arboblend fabricado por Tecnaro GmbH - Alemania.
Tecnaro usa la lignina (un polimero complejo presente en las paredes celulares de las plantas) y la mezcla con fibras naturales (lino, cañamo u otras fibras) y aditivos naturales para producir un compuesto.


9 de marzo de 2009

El mercado de los tapacantos

EL MERCADO DE LOS TAPACANTOS

Este producto muy usado en mueblería ha tenido un impulso tremendo en los últimos años. En el año 2,008 se importaron un poco mas de 1,000 TM de diversas fuentes de suministro originarias de China, Taiwán,. España, Canadá, Portugal, Turquía, Korea.

Los principales distribuidores son: Interforrest, Serrature, Miyasato, Cimile, Representaciones Martin.

La empresa Plastitecnica (PVC Solutions) fabrica localmente estos productos en determinadas medidas (ancho x espesor), pero su oferta actual no cubre todas las necesidades del mercado.

Las medidas de mayor demanda son: 22 x 0.40 mm; 22 x 0.45 mm, 22 x 3.0 mm, 34 x 3.0 mm.

Dada la atractiva tasa de crecimiento de este producto, es posible que despierte el interés de los distribuidores o usuarios finales para ampliar la base de fabricación local.

En este caso, podemos ayudar a los interesados con ayuda técnica, preparación de estudios de factibilidad, selección de materia primas o maquinaria de fabricación.

25 de enero de 2008

Compuestos madera - plastico

Compuestos Madera - Plástico

Los compuestos de harina y polvo de madera / PVC, PP, PE han empezado a destacarse entre los productos usados en la industria de la construcción.
Docenas de empresas buscan la manera de sacar provecho de estos materiales en forma de productos de alta tenacidad y bajo peso, como perfiles para ventanas, vigas o listones plásticos, e inclusive paneles para interior de automóviles. Según el costo por kg, estos materiales no son caros, las tasas de producción extremadamente altas, y el desperdicio es mínimo.
La actividad que se observa en esta área resulta impresionante, especialmente si se considera las dificultades técnicas para manipular y hacer procedimientos seguros de un material tan combustible como la fibra de madera. En el año 2000, se consideraba que se estaban ya produciendo 220,000 TM de compuestos de madera plástico, solo en EUA.
Compañías que antiguamente se dedicaban a fabricar productos forestales, se están transformando en plantas de madera plástico. Ven en el plástico una alternativa interesante para hacer nuevos materiales de construcción con atributos que no tiene la madera tales como la resistencia a la humedad, a la descomposición y a los insectos. Los materiales compuestos son menos costosos que los empleados en los tableros de madera y a la vez, sirven para darle valor a los desperdicios del procesamiento de la madera. Adicionalmente, el poder de retención de pernos y tornillos en los compuestos es mucho mas alto que el que se observa en la madera de pino.

Por el lado de los plásticos, los procesadores ven en la madera un material siempre disponible, mas barato que otrs tipos de rellenos, y que por tanto, puede reducir los costos de consumo de resina plástica, aumentar la rigidez y mejorar la resistencia al desgaste.

Aplicaciones inmediatas son: manijas de herramientas, descansos de escalera, umbrales de puertas y canaletas de tuberias de agua caliente, pisos para casas de playa, muelles.

Los rellenos de madera mejoran la velocidad de extrusión de perfiles, puesto que estos se enfrian mas rápidamente que el plástico.
La madera le imparte una resistencia natural a la luz UV y causa menor abrasión en los equipos de extrusión comparada con los rellenos minerales.