2 de septiembre de 2013

La evolucion de la bolsa parable - parte 2

Como prometí en mi anterior articulo "La evolución de la Bolsa Parable" en este articulo vamos a echar un vistazo a algunos de las bolsas parables que cuentan de una manera u otra, una especialidad. Hay innumerables maneras de diseñar originales bolsas parables usando lo último en tecnología para acentuar la presencia de la marca en los estantes. Tener en cuenta que más de dos tercios de las decisiones de compra se hacen en el pasillo. La competencia se decide allí mismo por lo que el consumidor selecciona, y es en los estantes que la marca debe hacer el impacto. El único problema es que, como ocurre a menudo en el mundo del embalaje, la aplicación de tecnologías revolucionarias y / o composiciones de materiales, no siempre son reconocidas o incluso reconocible por el consumidor.


Todas las bolsas descritas aquí, tienen en común que son especiales de una manera u otra. Todas utilizaron los últimos desarrollos en la tecnología de embalaje, las técnicas de impresión, composición del material y diseño. Todas son ejemplos destacados de cómo la bolsa doypack evolucionó hacia un formato de envase maduro y muy popular. Todas están reclamando "credenciales ecológicas".

Young & Smylie
Joven y Smylie, los creadores de productos de confitería de calidad desde 1845, introdujeron Strawberry Licorice en una bolsa parable, recerrable de 8 oz (227 gr). Aunque los detalles técnicos sobre el paquete son patentados, y no hechos públicos, todavía hay algunos detalles que se conocen.

90837-Young and Smylie_4x6
De hecho, la bolsa Young y Smylie es una parable estándar. La especialidad radica en la técnica de impresión utilizada. Usando una película PET de 8-12 micrones de espesor, Printpack, uno de los mayores convertidores de envases rígidos y flexibles de especialidad en EUA, imprimió las bolsas en 9 colores en una prensa Cerutti utilizando tintas de Sun Chemical.

El aspecto natural y suave de la bolsa Licorice de Young y Smylie se crea utilizando una laca mate, un diseño sencillo y fuentes pequeñas bien ejecutadas. Todas las fuentes se mantienen excepcionalmente limpias con la ayuda de un gofrado Extreme-E. Extreme-E es un método de gofrado de alta resolución que utiliza una máquina que puede gofrar tan bajo como una fuente de 2 puntos sin comprometer la integridad de la copia. En comparación con el gofrado convencional, la tecnología Extreme-E produce celdas gofradas a través de una serie de cortes. La ventaja de esta tecnología es que los bordes lisos de este tipo de ataque químico pueden mantener la pequeña copia muy legible y limpia, en comparación con el borde normal de pata de gallo de gofrados convencionales.

Grape Ranch Frozen Rose
Grape Ranch Frozen Rose es una bebida alcohólica ya mezclada y lista para ponerla en el congelador. Congelar hasta que este dura al tacto, desgarrar la parte superior y mezclar en la licuadora, cubrir con un vino tinto o un licor favorito .
90836-GrapeRanch_FrozenRose
Para soportar las condiciones de congelación y almacenamiento bajo cero, la bolsa parable Grape Ranch Frozen Rose, hecha por PPi Technologies, está utilizando una película laminada multicapa de Amcor Flexibles, con un diseño único para contener bebidas alcohólicas. En la categoría de bebidas congeladas destaca porque se ofrece en una bolsa parable recerrable. El formato  y diseño de empaque Grape Ranch Frozen Rose aporta diferenciación y abre, con su conveniencia significativa, para el consumidor todo un nuevo mercado de las bebidas alcohólicas congeladas.

Salsas para Pastas Bertolli Premium 
Los Premios DuPont 21 a la Innovación en Embalajes honraron la sostenibilidad en el diseño y la construcción de los envases y la bolsa parable de la marca Bertolli Premium  para las salsas de pasta, fue una de los ganadores.

Cuando se lanzó la nueva bolsa parable de 13.5 oz (400 ml) de Bertolli Premium se jactó una apariencia sofisticada en los estantes. Pero la bolsa tenía más que ofrecer más allá de su sorprendente y delicioso atractivo. Aunque no es un sustituto de los frascos de vidrio utilizados por Unilever para sus salsas Bertolli, la bolsa parable ofrece a los consumidores microondeabilidad que les permite calentar el producto en la bolsa en sólo 90 segundos.
90661-bertolli_unilever_hi-res
Amcor Flexibles produjo el laminado de barrera sin folio de aluminio, impreso por el revés en siete colores de 104 micrones (4,09 mils), que comprende PET como capa exterior, nylon como barrera y PP como sellante, el cual proporciona una vida de anaquel de nueve meses para este producto sensible al oxígeno. Unilever se decidió por el material que le dio la mejor combinación de bajo costo y alta barrera, estabilidad térmica, microondabilidad, claridad óptica (el consumidor puede ver el producto a través del panel inferior transparente), y maquinabilidad para la operación de conversion y llenado .
Las salsas son envasadas por terceros en un sistema Toyo Jidoki de movimiento intermitente.

ShakerPAK
ShakerPAK, fabricado por Flexibles Ampac, una División de Ampac Packaging LLC es único en que el fondo de la bolsa, el llamado fuelle de fondo, se ha sustituido por una capa interior perforada para dispensar sólidos secos tales como semillas, fertilizantes, y hielo seco. Por debajo de la perforación hay un zipper de cierre a presión para volver a cerrarse.

90543-Patch Perfect ShakerPAK 007
La bolsa  parable incluye una tira de desgarre perforada por láser para evidencia de adulteración y protección del producto. El consumidor sólo tiene que abrir el paquete a través de la tira de rasgado fácil en la parte inferior del empaque, jalar abrir el zipper, posicionar el empaque sobre el área deseada con el asa de transporte, y luego agitar el envase para dispensar el producto. Esto permite a los consumidores a controlar dónde y cuánto se dispensa el producto sin tener que entrar en contacto con el producto. La función recerrable protege el producto de la humedad para su uso futuro

La bolsa parable ShakerPAK es sólo el 2% en peso del recipiente de PEAD rígido voluminoso sustituido, proporcionando una mejora considerable a través de su menor peso.

Honest Kids
Honest Kids, un producto de jugo de fruta orgánica de Honest Tea, cuenta con un diseño muy especial y moderna de bolsa parable. Aunque el diseño moderno camufla la construcción original de una bolsa parable, todos los elementos están allí, incluyendo fuelle de fondo y el tradicional sellado Doyen  de los bordes de los 4 lados de la bolsa en forma de reloj de arena, que conecta claramente el panel frontal y posterior.
90538-Honest Kids 3_pouches
Las bolsas Honest Kids con forma de reloj de arena de 6,75 oz (200 ml), diseñadas por FlowDesign  tienen una forma moderna, un sorbete incorporado, y los fondos blancos que representan la fruta salpicando en tonos pastel de agua. El diseño moderno tiene el objetivo de atraer a los niños y la forma de reloj de arena  los ayuda a agarrar el empaque. La parte posterior de las bolsas tienen un refrán o una cita en la parte superior, por ejemplo, "No se preocupe si sus tareas son pequeñas y las recompensas son pocas, recuerde que el poderoso roble  fue alguna vez  una nuez (un loco) como tú!"
Las "credenciales ecológicas" de esta bolsa parecen impresionantes: La bolsa vacía pesa 5,63 gr, que está a sólo 2,7% del peso bruto, es decir, el 97,3% es puro zumo de fruta. Una buena relación, si no hubiera un pequeño problema.

Con las  bolsas parables Honest Kids, Honest Tea enfrentan problemas "ecológicos" ya que el aluminio utilizado por su envasador en la parte inferior de la bolsa de jugo hace la bolsa no reciclable. En lugar de reemplazarlo por un material reciclable, Honest Tea perfeccionó el re-uso, pagando a las escuelas 2 centavos de dólar por cada bolsa de jugo devuelta a la empresa.

Uno de los socios de Honest Tea cose las bolsas devueltas para hacer mochilas escolares.

¿Es esta idea un nuevo círculo en una economía "verde"? En realidad no, ya que todavía hay un "pequeño" problema después de la vida ya que las mochilas escolares, todavía no se pueden reciclar y terminan en los vertederos. Es la bolsa Honest Kids no muy honesta? ¿Luce como 'lavado ecológico'?

Mini Hot Dogs de Oscar Mayer 
Mini Hot Dogs de Oscar Mayer , en una bolsa parable compacta, encarna las características esenciales de un empaque de bocaditos para llevar. La bolsa de 10-oz (283 gr) contiene aproximadamente 20 Mini Hot Dogs precocidos, los cuales son más pequeños que sus contrapartes de tamaño completo, pero un poco más grandes que las salchichas de cóctel.

La bolsa con fuelle de fondo se encuentra es de aproximadamente 7 "(19 cm) de altura y 7" (19 cm) de ancho, proporcionando una cartelera brillante y visible para el producto en la sección refrigerada. El fuelle de fondo de la bolsa está hecha de una película transparente que permite al consumidor una vista interna de los hot dogs en miniatura. El panel frontal y posterior de la bolsa parecen ser una laminación de folio de aluminio. Por consiguiente, los hot dogs no pueden ser calentados en el microondas cuando todavía están dentro de la bolsa.

81119-Oscar_Mayer_Adj
El resellado de la bolsa está habilitada con una cremallera deslizante Zip-Pak, que emplea un "clip" que se desliza hacia atrás y adelante, permitiendo al consumidor abrir y cerrar la bolsa. Antes de que esta se abra por primera vez, la cremallera FreshSlide, como ha sido bautizada por Oscar Mayer, está cubierta con una capucha de película a ser retirada agarrando el lado de la bolsa y desgarrándola por la parte superior. Una vez abierta, la bolsa proporciona los mini hot dogs con una vida de almacenamiento refrigerado de siete días.

Esta breve visión general nos mostró las más interesantes bolsas parables basadas en la construcción doypack estándar en los últimos tiempos. Voy a cerrar este ciclo de artículos sobre las bolsas parables con un artículo dedicado a diseños especiales. Un desarrollo especial en las bolsas parables es la sección en la que un producto alimenticio envasado en una bolsa parable se esteriliza o pasteuriza mediante un proceso de autoclave o retorta. Las características de la esterilización en retorta requieren materiales especiales. La bolsa esterilizable ganó popularidad en parte por los desarrollos de alimentos listos para comer para las fuerzas armadas. De hecho estos empaques para los militares, oficialmente conocida como bolsas esterilizables trilaminadas, o "latas flexibles", esencialmente abrieron el camino para las bolsas esterilizables.

Otro item que voy a describir en mi próximo articulo son los diseños que se basaron en el doypack original, pero sufrieron las modificaciones con las que apenas se pueden llamar más bolsas parables. El primero será el PushPop de Amcor y el segundo, una de las evoluciones más impresionantes de la bolsa parable, la S-Pouch, una bolsa parable de doble fuelle, que no sólo ofrece ventajas en comparación con la bolsa parable estándar, sino que también ofrece opciones increíbles para dispositivos

Anton Steeman
26 October, 2009

28 de agosto de 2013

Porque el comportamiento de rizado de un laminado cambia a diferentes temperaturas ambientales?

Dhananjay Nachare pregunta: ¿Por qué el comportamiento de rizado del laminado de PET/PE cambia  con los cambios en la temperatura ambiental ?
En atmósferas calientes (30 ºC) el laminado es plano o se ondula hacia el lado del PET y en una temperatura fría (20 °C) se ondula hacia el PE. ¿Cuáles son las causas y como se puede controlar este fenómeno?

Respuesta: A partir de la descripción anterior suena como si los cambios en el rizado son reversibles con el cambio de temperaturas. Asumiendo que esto es cierto , entonces lo que estás observando es un cambio en las dos diferentes dimensiones físicas de las capas con un cambio en la temperatura. Al igual que las piezas metálicas, los polímeros tienen un coeficiente térmico de expansión , de modo que conforme cambia la temperatura, las dimensiones del polímero cambian. Para la capa de PET también habrá un coeficiente de expansión higroscópico, por lo que si la humedad relativa cambia, el PET va a ganar o perder humedad y cambiara las dimensiones, conforme absorbe o pierde agua . El cambio en las dimensiones físicas origina una fuerza desequilibrada y esto hace que la laminación se ondule. Siempre se ondula hacia la película de dimensión más corta.

Así que a 30 ºC la longitud de las capas de PET y PE parecen estar equilibradas y la laminación permanece plana. Sin embargo, si la capa de PET luego pierde agua a la temperatura del aire de 30 ºC conforme la humedad relativa cambie, esta se encogerá y eso puede hacer que se ondule hacia la superficie del PET.

Cuando el aire se enfría a 20 ºC la capa de PE está aparentemente encogiéndose más con la temperatura que la capa de PET haciendo que la laminación se ondule hacia el lado del PE. Conforme la temperatura del aire baja, la humedad relativa puede aumentar y la capa de PET puede absorber la humedad del aire y luego hacerse más larga llevando la ondulación hacia el lado del PE.

Para solucionar el problema tenemos que separar el impacto de la humedad sobre el PET , ya que esto puede ser suficiente para causar el rizado por sí mismo. Es posible que la humedad relativa deba ser controlado para eliminar el rizado. Si la humedad es un efecto secundario , entonces tenemos que tratar de cambiar las diferencias de expansión térmica entre las capas de PET y PE. Debido a que la película de PET es probablemente comprada y por ser biorientada se tendrá poco control sobre ella . Sin embargo , si tu estás haciendo la película o haciendo un recubrimiento por extrusión o laminación , donde puedes trabajar entonces es sobre la densidad de la capa de PE lo que afectará las propiedades de expansión térmica de la capa de PE. Esto se puede hacer utilizando condiciones de enfriamiento brusco al hacer la película o recubrimiento por extrusión de la capa de PE o mezclando varias resinas de PE para controlar la densidad final de la capa de PE. Esto puede ser difícil, pero me parecería lo mas prometedor para curar el rizado .

Otro factor que debe considerarse es el rizado debido a las tensiones desequilibradas en las capas por un mal control de tensión durante la laminación . Sin embargo, yo pienso que esto le daría un rizado que seria estable y no influenciado por las temperaturas arriba citadas.

Eldridge Mount - Converting Quarterly
12 Agosto 2013

El mercado de ventanas inteligentes alcanzara $ 5,300 millones en el 2020

 La firma de analistas NanoMarkets presento el 12 de Junio de este año su nuevo informe, "Worldwide Smart Windows Markets 2013-2020." Este informe analiza y proyecta oportunidades para ventanas inteligentes (auto-regulables) de edificios residenciales, bienes raíces comerciales, automóviles y camiones, aeronaves y el transporte público. También incluye más de 70 exposiciones que ofrecen proyecciones detalladas del mercado - tanto en valor como en volumen (metros cuadrados) los términos - con apartes de tecnología y aplicaciones. La cobertura de tecnología incluye: películas pasivas adaptables, termocrómicas y fotocrómicas, junto con PDLC, SPD y electrocrómicas. Están incluidas tanto las películas como los productos de vidrio .

Las empresas mencionadas en el informe son: 3M, Asahi Glass, Audi, BMW, Boeing, Cardinal, Chromogenics, Corning, DuPont, DuPont Teijin, Garware, Guardian, Gentex, GKN, GlasNovations, Glassonice, Innovative Glass, InvisiShade, LTI, Mercedes, Mitsubishi, NSG/Pilkington, Pleotint, Polytronix, PPG, Pro Display, RavenBrick, Research Frontiers, Sage, Saint-Gobain, Samsung, Scienstry, Sekisui, SKC, SmartGlass, Solutia/Eastman Chemical, Schott, SPD Control Systems, SwitchLite, Switch Materials, Toray, US e-Chromics, Velux, View, Vision Systems, Volkswagen, Xinology and Zeledyne.

NanoMarkets estima que el mercado de ventanas inteligentes es alrededor de $ 2.300 millones en la actualidad, llegando a $ 4.700 millones en 2018 y 5,300 millones en 2020.

Del informe:
  • La investigación de NanoMarkets indica que las ventanas inteligentes todavía tienen que superar un problema de percepción. Muchos arquitectos y empresas de construcción todavía tienden a ver las ventanas inteligentes como caras y de bajo desempeño. Otra trampa para las empresas de ventanas inteligentes es malinterpretar la recuperación de los mercados de bienes raíces en todo el mundo. Esto podría ser solo temporal. Si fuera así, las empresas de ventanas inteligentes pueden sobre invertir y ver un rápido descenso de la rentabilidad si los mercados de bienes raíces se caen de nuevo.
  • NanoMarkets cree que el mercado de mayor crecimiento para las ventanas inteligentes en el período que se considera será el de la ventana de vidrio inteligente activa. Este ya es un mercado importante - un poco más de $ 1000 millones - y se espera que llegue a $ 2700 millones en 2018. Las ventanas de vidrio activas combinan la transparencia del vidrio con pleno control de la luz y el calor y se puede utilizar tanto para edificios como vehículos.
  • Mientras que EUA continua siendo el mayor mercado para las ventanas inteligentes, China es donde se encuentran las mayores oportunidades de crecimiento en el sector de ventanas inteligentes. Actualmente el mercado de ventanas inteligentes en China es de alrededor de $ 285 millones, creciendo a $ 740 millones en 2018. Muchos de los nuevos edificios comerciales en China tienen la certificación LEED, que los hace muy adecuados para usar ventanas inteligentes. Además, estos edificios han sido diseñados por grandes firmas occidentales de arquitectura  con una fuerte familiaridad con las ventanas inteligentes. Además, el mercado chino de automóviles de lujo - el tipo de coche más propenso a usar ventanas inteligentes - está creciendo rápidamente y pronto superará el mercado de EUA. Esperamos que para el 2020, China representará el 23,8 por ciento del mercado de ventanas inteligentes en los coches y vehículos ligeros seguido por EUA con el 21,8 por ciento. También parece probable que conforme la tecnología de ventanas inteligentes se transfiere a China, nuevas empresas chinas de ventanas inteligentes comenzarán a salir.
Ver mas en: http://nanomarkets.net/news/article/nanomarkets_issues_new_report_on_opportunities_for_smart_windows#sthash.FUFDAwYn.dpuf

Converting Quarterly
August 22, 2013

26 de agosto de 2013

Las 5 principales tendencias en alimentos envasados en países de América

La empresa de investigación de mercado, Euromonitor International, lanzó un E-book que identifica las 5 principales tendencias en alimentos envasados en 15 países a lo largo de Norte y Sudamérica.


En términos generales, Sudamérica verá un sólido crecimiento en todas las categorías a medida que la vida diaria permite menos tiempo en la cocina pero hay más ingresos disponibles que apoyan la transición al consumo de alimentos envasados. En particular, los productos lácteos tienen un buen desempeño, impulsados por una gran demanda de yogurt que ha sobrepasado las ventas de snacks dulces y salados en la región. Los mercados maduros de Norteamérica verán oportunidades en alimentos de salud y bienestar convenientemente envasados tales como nueces o fruta fresca cortada, al mismo tiempo que la diversificación en sabores se seguirá expandiendo para satisfacer a los paladares más sofisticados y exigentes.

“La industria de alimentos envasados es muy dinámica en este hemisferio gracias a los estilos de vida que son cada vez más ocupados pero también más conscientes de la salud. Esto lleva a que los hábitos de alimentación evolucionen y que se introduzcan innovaciones para satisfacer la nueva demanda,” afirma Sean Kreidler, Gerente de Investigación para Latinoamérica. “El giro hacia alimentos convenientemente envasados, retailers no tradicionales como ventas por internet, y la integración de redes sociales en campañas para fomentar la retroalimentación de los consumidores, ha visto mucho éxito en las Américas y se espera que esto continúe.”

Tendencias destacadas
El Yogurt Griego ha ganado popularidad fuera de EEUU, países como México, República Dominicana y Brasil también han visto crecimiento en esta categoría. En Costa Rica el yogurt nacional ha visto un aumento en popularidad. Los probióticos y los beneficios para la salud han hecho que el yogurt sea popular en países de Norte y Sudamérica.

Redes sociales y campañas creativas son cada vez más comunes en Brasil, Bolivia, Chile, República Dominicana, Ecuador, Guatemala, y Perú. Algunas campañas como la de Frito Lay en Perú que buscaba definir el próximo sabor, tuvo como resultado mucho reconocimiento de marca, mientras que Molinos Rio re lanzó su marca de pasta seca Lucchetti con una campaña de marketing multi-nivel que involucraba personajes animados.

Comida envasada más saludable está a la vanguardia en Bolivia, Canadá, Chile, Colombia, República Dominicana, Guatemala y Uruguay. En Bolivia muchas empresas han reemplazado el azúcar por la stevia, identificando consumidores diabéticos o que quieren un estilo de vida más saludable. Pero mientras que la nutrición saludable es importante en Canadá, no todas las categorías se benefician e incluso algunas muestran un revés en la tendencia de crecimiento.

Conveniencia es importante para aquellos que viven en Argentina, Brasil, Colombia, México, Perú, Uruguay, EEUU y Venezuela. Las tiendas de conveniencia y los grandes formatos de descuento tales como hipermercados hacen que sea más fácil comprar todo lo que los consumidores necesitan en el mismo lugar. La accesibilidad y el tipo de retailer no es lo único que necesita ser conveniente. Las porciones individuales y envases miniatura, así como los alimentos envasados y comidas preparadas se vuelven más populares para consumidores que tienen una extensa jornada laboral y pasan menos tiempo preparando comidas.

Fuente: AméricaRetail
23 Agosto 2013

24 de agosto de 2013

Los envases 'nanotecnológicos' también pueden existir

Cuando se habla de nanotecnología siempre se asocia a desarrollos electrónicos, informáticos o a los materiales de última generación, pero nunca se piensa que la nanotecnología está presente también en el sector alimentario. Aunque parezca ciencia-ficción o incluso irreal, en los envases alimentarios podemos encontrar nanotecnología que nos ayuda a hacer que nuestros alimentos se conserven durante más tiempo.

Cuenta la historia que en 1959, en una reunión de la Sociedad Americana de Física, Richard Feynman, Premio Nobel de Física en 1965, predijo la existencia de la nanotecnología. Con una conferencia titulada “Hay un montón de espacio al fondo” (“There’s plenty of room at the bottom”) dio una primera visión de esta tecnología diciendo que podía imaginar un montón de enciclopedias escritas en la cabeza de un pin. 50 años después, lo que en su día provocó escepticismo y risas entre la comunidad científica, es toda una realidad y una tecnología con un gran potencial en múltiples aplicaciones.

La nanotecnología abarca toda una serie de técnicas y ciencias en las que se estudian, manipulan y producen los materiales, sustancias y dispositivos entre 1 y 100 nm. Actualmente podemos encontrar nanomateriales o nanosustancias en dispositivos electrónicos, fármacos, materiales para diversas aplicaciones, e incluso en alimentos.

No podemos decir que la nanotecnología sea una ciencia nueva o de reciente nacimiento ya que si echamos la vista atrás podremos encontrar sustancias o materiales a esta escala, por ejemplo la mayonesa, que está constituida por partículas de aceite a escala nanométrica formando una emulsión. Lo que ha hecho que esta ciencia haya despegado tan vertiginosamente ha sido el desarrollo de equipos de medida y manipulación de estos materiales a escala atómica. Pero no es el momento de hablar de estos equipos de medida sino de la aplicación de la nanotecnología a las tecnologías de envase de alimentos.

Los envases alimentarios de mayor uso hoy en día son los basados en materiales poliméricos que proceden del petróleo. La tendencia actual en el sector del envase plástico alimentario es a producir envases con menores contenidos de polímero (disminución del peso del envase y, por tanto, del coste final), que mantengan sus propiedades intactas (barrera a los gases y a la luz, propiedades mecánicas,…) y que no se ponga en riesgo la seguridad del alimento envasado. Una de las vías de conseguir este objetivo es mediante la incorporación de determinadas partículas a tamaño nanométrico (también llamadas nanopartículas) a los polímeros durante el proceso de fabricación de los envases. La principal ventaja de utilizar estas nanopartículas es que, añadiendo cantidades muy pequeñas de las mismas a los polímeros, se consiguen mejorar determinadas propiedades de los envases como es, por ejemplo, la barrera a los gases.

Los envases plásticos alimentarios que se utilizan habitualmente están compuestos por varias capas de diferentes materiales poliméricos ya que de esta manera se consiguen las propiedades que se buscan en función del alimento a envasar. Por ejemplo, cuando se envasa una carne o un producto sensible al oxígeno, los envases tienen una capa intermedia de un material polimérico que es barrera al oxígeno y/o CO2 impidiendo su entrada/salida y, así, aumentando su vida útil. Si se incorporan nanopartículas de arcilla a la matriz polimérica del envase, éstas se disponen en el polímero de tal manera que forman un camino tortuoso impidiendo a los gases moverse rápidamente. Así, se consigue mejorar las propiedades barrera a los gases de los materiales monocapa.

Los polímeros que incorporan nanopartículas de arcilla son los primeros polímeros nanocompuestos que emergieron como materiales mejorados para el envasado de alimentos. El uso de arcillas se debe a su bajo coste, efectividad, alta estabilidad y su escasa toxicidad.

No solo se pueden emplear arcillas a escala nanométrica para la mejora de las propiedades barrera de los envases alimentarios, hay otras partículas que también se pueden incorporar con el fin de proporcionar a los envases propiedades antioxidantes y/o antimicrobianas con el fin de aumentar la vida útil del alimento. Es el caso de las partículas de plata, óxido de zinc y óxido de titanio, que poseen capacidad antimicrobiana y/o antioxidante.

Obstáculos encontrados para hacer realidad estos envases
Pero antes de llevar a la práctica todo lo expuesto y empezar a usar envases “nanotecnológicos” para envasar nuestros alimentos es necesario que la legislación tanto a nivel europeo como español lo permita. Actualmente se está trabajando en darle un marco legal a todo este aspecto ya que existe cierto vacío y, por tanto, no se permite utilizar ninguna partícula a nivel nanométrico que no se encuentre recogida en las listas positivas del Reglamento (UE) No 10/2011 sobre materiales y objetos plásticos destinados a entrar en contacto con alimentos. En la actualidad, tan solo una partícula se encuentra en dicho reglamento, el nitruro de titanio (TiN), y puede ser usada únicamente cuando no se detecte migración de nanopartículas en el alimento. Se usa tan solo en botellas de PET y en concentraciones superiores a 20 mg/Kg.

Entonces… si sólo es posible utilizar una determinada partícula en los envases alimentarios, ¿no sirven para nada el resto de partículas estudiadas hasta ahora y que han demostrado una mejora en la eficiencia de los envases alimentarios? La respuesta es que no ha sido un trabajo en balde pero hay que darle un giro a la investigación y centrarse en estudiar los posibles daños que puedan ejercer estas partículas a las células del cuerpo humano, los efectos que pueden tener a nivel celular si estas partículas migran desde el envase al alimento y son consumidas por el ser humano. Y en ello nos encontramos ahora…

¿Qué dice la legislación alimentaria al respecto?
En los últimos años se ha trabajado en relación con este tema, aunque debemos reconocer que todavía no se cuenta con legislación de la UE específica para aplicaciones de nanotecnología en los alimentos. Es muy importante para la industria alimentaria porque la nanotecnología permite la generación de nuevas soluciones de envase, la creación de nuevos ingredientes para alimentos funcionales y la creación de recubrimientos para instalaciones a través de nanopartículas que mejoren ingredientes, permitan el ahorro en costes de materiales plásticos, etc.

Desde el año 2008 la Comisión Europea ha considerado que la legislación ya abarcaba los riesgos potenciales asociados a los nanomateriales, de tal manera que estos riesgos podían resumirse en riesgos medioambientales o riesgos sobre la salud y la seguridad alimentaria. Llegamos a esta idea al revisar, por ejemplo, la normativa general que hace referencia a los materiales en contacto con los alimentos, expresamente a los materiales y objetos inteligentes en contacto con los alimentos.

Sin embargo, y continuando con el mismo ejemplo, sabemos que existe una normativa específica, por ejemplo, sobre materiales poliméricos, pero no una legislación que especifique lo referente a los nanomateriales destinados a entrar en contacto con los alimentos. Por todo ello, un año después, el Parlamento Europeo lanzó una resolución en abril de 2009 sobre los aspectos reglamentarios de los nanomateriales donde manifestaba su desacuerdo con las conclusiones de la Comisión. Planteó la revisión de toda la legislación relativa al uso de los nanomateriales a fin de garantizar la seguridad de las aplicaciones de los nanomateriales.

A la vista de esta situación, la Comisión decidió a finales de 2009, dentro del Plan de acción para Europa, presentar una actualización de la normativa que todavía estamos esperando. Os invito a que leáis la Comunicación de la Comisión al Parlamento Europeo, al Consejo y al Comité Económico y Social Europeo “Segunda revisión de la normativa sobre nanomateriales” de octubre de 2012 (COM(2012) 572 final) y esperemos a ver que acontece en lo que resta de 2013 y en el 2014.

Ana Valera - Ainia
23 Julio 2013

El envase, clave para preservar las propiedades de los alimentos en verano

En verano las altas temperaturas afectan a los alimentos que consumimos. El calor o la mala conservación pueden provocar el crecimiento microbiano y ser la causante de algunas patologías como la gastroenteritis. La luz, el oxígeno o el tiempo, por ejemplo, son otros factores clave en el deterioro de los productos. A parte de la lógica utilización en casa del frigorífico, los envases que produce la industria tiene un papel fundamental para proteger más y mejor a los alimentos.

Las últimas tendencias se dirigen hacia los llamados envases barrera, que permiten, entre otros factores, alargar la vida útil de los alimentos, es decir, que los productos duren más en condiciones adecuadas, tanto desde el punto de vista nutritivo como sensoriales (su sabor, olor, presencia…).

El secreto está en el material del envase
Gracias a los materiales utilizados para su fabricación, el envase proporciona una especie de barrera física a factores que afectan a los alimentos (calor, oxigeno, luz), lo que permite mantener durante más tiempo y en mejores condiciones las propiedades del producto, aumentar el control del crecimiento microbiano o la oxidación. Por poner un ejemplo, para alimentos muy sensibles a oxidarse, un envase plástico puede incorporar absorbedores de oxígeno que permite prolongar su vida útil entre 13 y 21 semanas más que un envase plástico PET sin estas propiedades.

Algunas de estas tendencias se presentaron en el encuentro internacional Meetingpack celebrado en el mes de abril en Valencia: materiales más resistentes, flexibles y que permiten mejorar el sellado, o nuevos envases que atrapan el oxígeno y lo convierten en agua son algunas de las últimas novedades que se vieron.

Otros proyectos como NOVOVASE que desarrollan ainia y aimplas de forma conjunta, estudian también posibles materiales que puede utilizarse para proteger al alimento de los agentes adversos como los microorganismos, identificando además sustancias funcionales con efectos beneficiosos sobre el alimento, así como recubrimientos comestibles depositados directamente sobre el propio alimento. 

La nanotecnología, aliada para estos envases
La nanotecnología abarca toda una serie de técnicas y ciencias en las que se estudian, manipulan y producen los materiales, sustancias y dispositivos entre 1 y 100 nm. Con el devenir del tiempo, una de las tendencias en el sector del envase plástico alimentario se dirige a producir envases más ligeros, manteniendo sus propiedades intactas. Para ello, se está empezando a incorporar a tamaño nanométrico cantidades muy pequeñas de partículas a los polímeros (material plástico), que consiguen mejorar determinadas propiedades de los envases como es, por ejemplo, la barrera a los gases.

Ainia
12 Agosto 2013 

21 de agosto de 2013

Perú podrá implementar siete parques industriales tecno-ecológicos

Los parques estarán ubicados en Jaén (Cajamarca), Mariscal Nieto (Moquegua), Lucanas (Ayacucho), Huancayo (Junín), Piura, Tumbes y el Parque Industrial y de Servicios Pachacútec, ubicado en los distritos de Ventanilla (Callao) y Ancón (Lima).

Lima (Andina).- El Congreso de la República publicó hoy la Ley que Promueve el Desarrollo Parques Industriales Tecno-ecológicos (PITE), que permitirá implementar siete parques de este tipo como parte de una estrategia nacional de promoción de la competitividad, asociatividad y rentabilidad de las unidades productivas de los sectores industrial y agroindustrial.

La norma autoriza a los órganos competentes la implementación de los PITE que estarán ubicados en la provincias de Jaén (Cajamarca), Mariscal Nieto (Moquegua), Lucanas (Ayacucho), Huancayo (Junín), Piura, Tumbes y el Parque Industrial y de Servicios Pachacútec, ubicado en los distritos de Ventanilla (Callao) y Ancón (Lima).

La norma, que entra en vigencia en 90 días, señala que el gobierno central, los gobiernos regionales y locales, facilitarán los terrenos para el desarrollo de los PITE, además de su promoción e implementación.

Según la norma, se podrán desarrollar los parques mediante propuestas públicas o privadas, en un contexto de desarrollo de las regiones y de descentralización de las actividades económicas, acordes con el uso eficiente de los recursos ambientales.

La implementación de los PITE a cargo de los gobiernos regionales debe estar alineada a las políticas nacionales que expida el Ministerio de la Producción (Produce), como ente rector, y el Consejo Nacional de la Competitividad (CNC).

Las propuestas públicas y privadas serán evaluadas y autorizadas por la Gerencia de Desarrollo Económico local o regional, en un plazo máximo de 90 días calendario, a partir de su presentación, siempre que cumplan con los requisitos establecidos.

Entre los requisitos exigidos para la presentación de las propuestas está nombre o razón social del consorcio proponente, perfil del proyecto del PITE, objetivo, plan de manejo de los residuos industriales, beneficios concretos para la localidad donde será ejecutado, entre otros.

Las propuestas públicas de proyecto de desarrollo de los PITE pueden ser presentadas por el Estado a través de los gobiernos locales y regionales.

El Produce, como ente rector especializado, facilitará a las empresas y consumidores, información sobre la ubicación de los PITE y se encargará de la promoción de productos y servicios que brindarán en tanto éstos sean destinados al mercado nacional.

Cuando los productos y servicios sean destinados al mercado exterior, el Ministerio de Comercio Exterior y Turismo (Mincetur) se encargará de la promoción de la oferta exportable de productos y servicios que ofrezcan los PITE.

Antes de su publicación, el Congreso aceptó las observaciones formuladas por el presidente de la República, Ollanta Humala, de conformidad con que lo dispone la Constitución Política del Perú.

El Produce y el Mincetur elaborarán el reglamento de la norma en un plazo no mayor a 90 días.

Gestion
21 Agosto 2013

Grupo Romero compra a chilena Enap el 49% de Primax por US$312 millones

De esta manera, el grupo empresarial peruano asumirá el 100% de participación de la cadena Primax en Perú y Ecuador

(Foto:Archivo El Comercio)
La Empresa Nacional del Petróleo (Enap) de Chile aceptó una oferta para vender su participación de 49% en las distribuidoras de combustibles Primax Perú y Primax Ecuador en US$312 millones al grupo Romero, informó el diario La Tercera de Chile.

El gerente general de Enap, Ricardo Cruzat, dijo que aceptaron la propuesta del grupo empresarial peruano porque “es una oferta atractiva por un activo no estratégico.
Asimismo, indicó que el monto de la venta será destinado a reducir la deuda financiera de la petrolera nacional y permitir el desarrollo sustentable del negocio principal
Cruzat explicó que este proceso se enmarca en el plan estratégico que vienen impulsando para dar viabilidad a Enap y que ha permitido mejorar la operación y eficiencia de las refinerías, bajar los costos y desarrollar el mercado de GNL en Chile.

De esta manera, el grupo empresarial peruano asumirá el 100% de participación de la cadena Primax en Perú y Ecuador. Según indicó la agencia Reuters, la transacción se concretaría en el último trimestre de este año.

El Comercio
20 Agosto 2013

19 de agosto de 2013

Joint venture entre Wenco y Petroquim llegaría a Perú en 2014

La empresa de reciclaje de plásticos Green Plast busca crecer en la región y en Chile. Importó maquinaria desde Alemania para potenciar el negocio.

Un ambicioso plan para triplicar su capacidad de producción en los próximos cuatro meses es el que ha puesto en marcha GreenPlast, compañía que surge a fines de marzo del presente año tras el joint venture entre Wenco y Petroquim.

El gerente general de GreenPlast, Tomas Boetsch.
La empresa -presidida por Roberto Izquierdo Menéndez y que se dedica al reciclaje de plásticos- se encuentra ampliando fuertemente su capacidad de producción y tiene entre sus planes arribar a Perú durante el próximo año.

“Estamos en conversaciones para exportar a Perú; depende más de nosotros que de ellos. El mercado del reciclaje es muy informal y nosotros les ofrecemos contratos a largo plazo a los interesados”, explica el gerente general de Green Plast, Tomas Boetsch.

La compañía mantiene hoy una planta de 13 mil metros cuadrados en Lampa, en donde ha invertido más de US$10 millones en nuevas maquinarias para elevar fuertemente su producción mensual.

“Nuestra idea es elevar nuestras inversiones en el mediano plazo para seguir expandiéndonos”, detalla el ejecutivo.

En octubre, la compañía sumaría una maquinaria importada desde Alemania a fin de reciclar materiales de plásticos que hoy están contaminados y que en Chile no se están procesando, como film agrícola y rafia. Esta maquinaria de última generación le permitirá a la compañía lavar y recuperar materiales como el polietileno y polipropileno, transformarlos en pellet y venderlos a otras compañías.

“Vamos a tener alrededor del 80% de participación de mercado. Por ejemplo, Cambiasso trabaja con las bolsas plásticas. Ellos ya tienen su nicho”, detalla el ejecutivo que previamente se desempeñaba en el área comercial de Wenco.

El ingreso a este nuevo mercado implicará también nuevos costos y aquí la energía -asegura Boetsch- es uno de los puntos más relevantes en el proceso de producción.

“El negocio del reciclaje en Chile es de volumen, porque el margen es mínimo por kilo. Por lo tanto, hay que mover muchas toneladas para que sea rentable. Una cosa es lo que facturamos, pero tiene costos asociados muy altos”, señala Boetsch. Por lo pronto, el objetivo de la compañía -cuenta el ejecutivo- es potenciar el mercado nacional de reciclaje.

Destaca que en octubre la empresa llegaría a las 1.200 toneladas, reforzando sus planes para enviar al exterior sus pellets.

Pulso
16 Agosto 2013

9 de agosto de 2013

Mercado de peliculas sopladas - Las bolsas comerciales

Las películas coextruídas se convertirán en una fuerza?
Hace menos de 10 años, este era un negocio manejado principalmente por estructuras de PEBDL de una sola capa. Hoy en día, el  PEAD - APM (polietileno de alta densidad - alto peso molecular) tiene más o menos el 80% del peso, un cambio que se explica por la capacidad inherente del alta densidad para ser adelgazado. Sin embargo, una gran mayoría de las películas para bolsa de comestibles es aun procesada en líneas monocapa. Por ejemplo, la mayoría de los convertidores locales, siguen fabricando productos de una sola capa.

Como lo han hecho durante años, los proveedores de maquinaria parecen convencidos de que este mercado con el tiempo ira a multicapa. No hablamos de una estampida, pero la coextrusión está incursionando en la producción de las bolsas comerciales, y sospechamos que seguirá conforme las líneas mayores sean reemplazadas. No necesariamente por razones de rendimiento, sino mas bien por apariencia y tacto. Una estructura de tres capas con LLDPE en el exterior y en el interior y PEAD-APM en el medio puede ser suave y brillante y sin embargo lo suficientemente rígido para ser adelgazada hasta 12 micrones de espesor. En otros países cuando el mercado de  bolsa de comestibles estaba con un exceso de oferta, los procesadores con capacidad de coextrusión generalmente consiguieron el negocio.

A pesar de todas las ventajas de las estructuras multicapa, algunos fabricantes de maquinaria advierten a los procesadores tener cuidado con la disposición de las capas: El PEBDL como una capa externa que comprenda el 15% del espesor total puede causar grandes problemas en la formadora de bolsas. Si la temperatura de las barras de sellado está demasiado alta, la película se pegara y no sellara. Si esta demasiado baja, no se pegara, pero tampoco sellara.
Otro fabricante de maquinas, también ve a la coextrusión convertirse en una fuerza importante en este negocio. La tendencia se moverá hacia películas coextruídas simplemente debido a la flexibilidad que ofrece el proceso de hacer diferentes y mejores productos. El mercado ha madurado hasta el punto en que los supermercados y otros grandes clientes reconocen el desempeño superior que ofrece una bolsa coextruida.

Pero que los procesadores de películas opten por la coextrusión o sigan con las estructuras probadas de una sola capa, podría depender de cuan buenos son los proveedores de resina para hacer frente a la debilidad principal del PEAD-APM - susceptibilidad al desgarre en dirección de la máquina. Los fabricantes de resinas confían en que pueden modificar las resinas para mejorar la resistencia al impacto Dart y el modulo. También pueden mejorar la resistencia al desgarre en DM bajando la densidad del material aunque así la rigidez disminuye.

El tamaño importa
Otra tendencia a seguir es el aumento de tamaño del extrusor. En los últimos años, los principales fabricantes de extrusores han introducido máquinas más grandes destinadas a este mercado. Las tasas de producción son ahora de 400 kg / hr y mucho más. La máquina estándar solía ser 80 mm diam., Ahora está en el rango de 100 mm. Los diámetros de los cabezales, asimismo, han  aumentado desde 200 mm hasta 275 mm.
El cambio a "más grande es mejor" esta impulsado por varios factores. Por un lado, la mayoría de los procesadores de hoy en día quieren extrusión de película "en tres filas", lo que significa que ellos extruyen en anchos de tubo plano de 1500 mm (60 pulgadas) y cortan el tubo colapsado dos veces para crear tres carriles. Tal sistema requiere un extrusor con más capacidad de bombeo y un cabezal de mayor diámetro.
 
Los extrusores de mayor producción, a su vez, afectan directamente a la forma en que necesitas enfriar la película. Las burbujas angostas de un carril pueden salir sin enfriamiento interno de la burbuja, pero el enfriamiento interno de burbuja (IBC, en ingles) es obligatorio para algo más grande. Cualquiera que sigue tratando de competir con equipos sin IBC está condenado al fracaso. No se puede conseguir velocidad de producción sin este.

Algunas procesadores establecidos de bolsas de comestibles han explorado producir con lineas de cuatro carriles como una forma de mejorar la productividad. Pero los fabricantes de maquinaria, advierten a los no iniciados no intentarlo. "Cuatro carriles en una bobina de 2000 mm de ancho no es viable. A mas ancha la bobina, más fuertes tienen que ser los ejes de la rebobinadora. En cuatro carriles, estamos hablando de una bobina de 2740 kgs, 1900 mm de ancho que es muy difícil de manejar. Algunos procesadores lo están haciendo, pero deben tener excelentes operarios." Con PEAD-APM especialmente, mientras mas ancha la burbuja, mayor es la probabilidad de que la película se arrugue y pandee, lo cual causa estragos en la impresión y la formación de las bolsas.

Referencias
Blown film strategies: with the right technology, you can go where the growth is
James J. Callari - Plastics Technology

8 de agosto de 2013

WRAP conduce una investigación para mejorar la calidad del PET reciclado para su uso en embalaje de alimentos

WRAP ha llevado a cabo una investigación para mejorar la calidad de PET reciclado (rPET) para su uso en el envasado de alimentos, permitiendo asi que el material sea más ampliamente utilizado.

La investigación se realizó en respuesta al compromiso con los usuarios de rPET en el Reino Unido, que reportaron que su capacidad de aumentar la cantidad de rPET en nuevas botellas de bebidas y envases de alimentos se estaba viendo afectada por la calidad del mismo rPET. WRAP emprendió el proyecto con reprocesadores, convertidores y usuarios finales de plásticos tales como los minoristas y propietarios de marcas (que utilizan rPET en aplicaciones de embalaje). El objetivo fue identificar cuáles eran los problemas de calidad en el rPET, investigar las causas y desarrollar algunas soluciones.

Principales conclusiones del informe
El informe hace recomendaciones para mejorar la calidad del rPET grado alimenticio, lo que ayudará a reducir el impacto ambiental, conforme más material se desvíe de los vertederos y se utilice como contenido reciclado en envases nuevos de alimentos. Al mejorar la calidad de rPET, esto estimulará aún más la demanda de rPET que puede ayudar a aumentar la infraestructura de reciclaje en el Reino Unido para el PET reprocesado.

Los factores que afectan la calidad de rPET incluyen: diseño de embalaje, el nivel de calidad de los fardos de botellas recuperadas de las Instalaciones de Recuperación de Materiales (IRM) y los métodos de reprocesamiento. La decoloración se debe a la contaminación de PVC (cloruro de polivinilo), plásticos de colores, metales, películas plásticas y partículas finas.

La investigación encuentra que la calidad del rPET puede mejorarse de las siguientes maneras:
  • Las marcas, los minoristas y los convertidores de envases diseñando botellas y envases PET termoformados ayuden a reciclar y reduzcan la contaminación, y el uso de resinas vírgenes destinados a reciclaje y reprocesamiento;
  • Los IRMs y clasificadores de plásticos trabajen para mejorar la clasificación y separación de envases de plástico, y
  • Los reprocesadores de rPET grado alimenticio tamicen / filtren / las escamas de rPET para eliminar las partículas < 2 mm de tamaño
Acerca de Wrap
Wrap se creó en 2000 para ayudar al despegue del reciclaje en el Reino Unido y crear un mercado para los materiales reciclados. conforme creció el entendimiento que el "residuo" es en realidad "material valioso" y que el desperdicio de recursos no tenían sentido ambiental o comercial, los gobiernos de todo el Reino Unido incrementaron los esfuerzos para abordar estas cuestiones. Durante la última década, ha ayudado y sigue ayudando a los gobiernos a elaborar estrategias para hacer frente a estos problemas a través de nuestra experiencia, la investigación y el asesoramiento práctico.

Fuente: Wrap
SpecialChem
08 Agosto 2013

7 de agosto de 2013

Mecánica del Rizado, Parte 1 - Rizado en Dirección de la Máquina

En esta primera parte de una serie de cuatro partes sobre rizado (curl), el experto en manipulación de bobinas, Tim Walker cubre el rizado en productos recubiertos y laminados

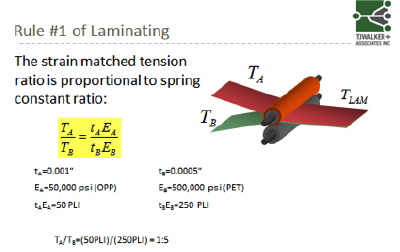
El rizado es común en productos recubiertos y laminados. El rizado se crea cuando dos materiales se unen entre sí en deformaciones diferentes. Los laminados se rizan hacia el lado con la dimensión más corta.

El rizado en dirección de la máquina (DM) es el más fácil de entender. La tensión estirara una bobina. el porcentaje de deformación elástica en una bobina será proporcional al esfuerzo de tensión de la bobina (fuerza de tensión dividida por el área de la sección transversal de espesor veces el ancho, esfuerzo = F / tw).

Para bobinas de poliéster, la tensión DM será un número pequeño - menos de uno por ciento. Para un poliéster típico, la deformación será 0,2% para una tensión de 1 lb /pulg en una bobina de un mil (25 micrones) (asume que el módulo de elasticidad es de 500.000 psi). Una menor tensión tendrá una menor deformación DM. Las bobinas más gruesas tendrán una menor deformación DM.

Hacer un laminado plano en la dirección de la máquina comienza con igualar la deformación DM. Si tu laminas dos bobinas de poliéster de 1 mil a una tensión de una lb/pulg, cada una tendrá 0,2% de deformación cuando se unen entre sí, y cada una querrá relajarse 0,2% cuando se elimine la tensión.

Si uno de las bobinas de un mil (milésimo de pulgada) tuviera una tensión más alta, esta tendría una mayor deformación en la unión, se relajaría más cuando se retira la tensión, y la muestra se rizaría hacia el lado de la bobina de tensión más alta, mayor deformación.

Si fueran laminadas bobinas de poliéster de 1 y 2 mils, teniendo cada una la tensión de una lb/pulg, la bobina mas delgada de un mil tendría una mayor deformación en la unión, se relajaría más cuando se retira la tensión, y la muestra se rizaría hacia el lado de 1 mil.

Si fueran laminadas dos bobinas de poliéster con 1 y 2 lb/pulg respectivamente, entonces se unirían con la misma deformación, se relajarían igual cuando se retira la tensión, y no tendrían rizado MD. Las bobinas de 1 y 2 mils también harían laminados planos MD en cualquier combinación de tensiones donde la tensión de 2 mils es dos veces la tensión de 1 mil.

Timothy J. Walker - Paper, Film & Foil Converter
Julio 09 2013

Tres tendencias que están cambiando la industria del embalaje

Quizá por primera vez en la historia del embalaje, la voluntad de desarrollar prácticas de embalaje sostenible es algo que es compartida por los consumidores y los profesionales de la industria por igual.
Mientras que la demanda de los consumidores para el envasado sostenible crece, también lo hace la capacidad de ofrecer calidad en el diseño y la marca. Aquí se muestra un grupo de embalaje de alimentos para mascotas de Precision Color Graphics Ecoterah.
No es de extrañar, entonces, que se haya hecho enormes progresos en un período relativamente corto de tiempo para hacer al embalaje eco amigable, parte integrante del proceso de fabricación.

El proceso de creación de material de embalaje de hoy se parece muy poco a lo que era habitual hace apenas cinco años atrás. ¿Cómo es tan diferente? Una mirada más de cerca a tres tendencias emergentes a partir de tres aspectos de ese proceso de producción nos da la respuesta.

Tendencia 1: La Demanda del Cliente por la Sostenibilidad.
Demanda de los clientes sin precedentes por el embalaje eco amigable está impulsando la innovación y dando paso a las soluciones con visión de futuro. Y la industria del embalaje esta elevándose a la altura. Como resultado, los clientes pueden comprar de manera responsable, eligiendo el embalaje que demuestra excelente estabilidad de almacenamiento, pero se descompone en un compost dentro de 90 días. Entre las opciones disponibles para ellos esta el embalaje que se produce a partir de productos naturales juntando tecnologías de papel y película, en vez de petroquímicos o materiales peligrosos.

Lo más notable de todo es que ya no tienen que ir al extranjero para sus necesidades de envasado. Y eso es importante, porque para estos clientes con visión de futuro, un dólar bien gastado es el que se invierte en embalaje que se hace en los Estados Unidos.

Tendencia 2: Materiales con Mejor Funcionamiento.
Responder a la demanda del cliente por embalaje eco amigable, es un proceso en curso y uno que ha proporcionado una serie de desafíos desde el ´principio, sobre todo cuando se trata de como los materiales sostenibles tales como los biopolímeros se desempeñan durante el proceso de fabricación.
Los biopolímeros de la primera etapa no se maquinaban bien debido a un mal COF (coeficiente de fricción), lo cual los hizo pegajosos y propensos a desgarres en la línea de producción.

Trabajando en estrecha colaboración con el fabricante, nosotros cultivamos la evolución de los biopolímeros que pudieran desempeñarse mejor en los hombros de formación para reducir el desgarre. También tratamos de hacer que los biopolímeros sean más suaves y sutiles al tacto con el fin de reducir rajaduras por flexión - algo que es de particular importancia en la fabricación de productos de embalaje de alimentos en los que se requiere una barrera fuerte para mantener los alimentos frescos y mejorar la vida de anaquel.

Tendencia 3: Máquinas de Mejor Funcionamiento.
En la industria de impresión y embalajes, responder a la llamada para proporcionar productos más sostenibles ha llevado a una serie de mejoras no previstas en el proceso de fabricación.
Una de estas mejoras fue descubierta durante el examen de las características del sello. El cambio de los materiales de embalaje de plástico hacia los biopolímeros, por ejemplo, significo que el empaque sellara a una temperatura inferior. Esto permitió a las máquinas correr más rápido y con temperaturas más bajas. La mejora de velocidad también significo mejorar la producción y menos desgaste en el equipo.

Como estas tendencias demuestran, se han logrado avances significativos en la producción de embalaje sostenibles. De cara al futuro, conforme más empresas se unen en el esfuerzo por reducir los costos, mientras se encuentran formas cada vez más innovadoras para satisfacer la creciente demanda de materiales de embalaje eco amigables, esta es una industria que está segura de seguir siendo competitiva a nivel mundial - y globalmente amigable - por muchos años por venir.

Dan Brulz - Flexible Packaging
Agosto 1, 2013

Misión (casi) imposible: Estimar la temperatura del fundido en la extrusion

Los procesadores de extrusión a menudo piden a los diseñadores de tornillos estimar la producción y la temperatura del fundido de un nuevo diseño en trabajo. La producción proyectada de un nuevo tornillo generalmente se puede estimar con bastante precisión. la estimación de la temperatura del fundido, sin embargo, es otra historia.

Los procesadores de extrusión a menudo piden a los diseñadores de tornillos estimar la producción y la temperatura del fundido de un nuevo diseño en trabajo. Ambas piezas de información son importantes para el éxito del nuevo diseño. La producción prevista de un nuevo tornillo generalmente se puede estimar con bastante precisión usando una cantidad limitada de información suministrada por el comprador.

La estimación de la temperatura del fundido, sin embargo, es otra historia. Es mucho más complicado de determinar y por lo general sólo se puede aproximar con base en la comparación de tornillos de similar diseño procesando el mismo polímero. El problema de estimar con precisión la temperatura del fundido no está relacionado con el tornillo, sino a la falta de información sobre la extrusora en la que se va a instalar el tornillo.

Recordemos este principio: El tornillo no es un sistema completo de procesamiento. Este interactúa con el resto de la extrusora, y a menos que se recoja una gran cantidad de datos sobre la extrusora exacta en cuestión, las estimaciones de temperatura del fundido son sólo eso - estimaciones.

La temperatura del fundido variará dependiendo de una larga lista de variables. Algunos de estos son: desgaste del cilindro; presión final de la extrusora, posición del calentador, capacidad de calefacción y refrigeración de los calentadores del cilindro, material / espesor del forro del cilindro, la posición de la termocupla, controladores de temperatura, propiedades térmicas, físicas y de partícula del polímero, la velocidad del tornillo, enfriamiento de garganta de alimentación y tornillo , precisión de la estimación de producción, la alineación, la temperatura del polímero entrante, y ambiente operativo.

El extrusor es un dispositivo térmico complejo que toma la energía del mando del motor y la convierte en calor para fundir el polímero a través de una combinación de la fricción, disipación viscosa, y calor conducido. Se requieren cantidades adicionales más pequeñas de energía para el transporte de los sólidos y el fundido. La energía entrado al sistema a través de los calentadores del cilindro es generalmente una fuente menor en comparación con la del mando del motor. La potencia se pierde a través de las partes del sistema de refrigeración, el medio ambiente, y a través de las pérdidas mecánicas en el mando y el reductor de engranajes. Esto se representa en la ilustración siguiente.

El mando del motor es la principal fuente de energía para la máquina de extrusión. La potencia se pierde a través de las partes del sistema de refrigeración, el medio ambiente y las pérdidas mecánicas en el mando y el reductor de engranajes. Contabilizar todo este movimiento de energía es casi imposible sin los datos de prueba de la extrusora en cuestión. Y sin los datos, es imposible calcular con precisión la temperatura del fundido.
Contabilizar este movimiento de energía es casi imposible sin los datos de prueba de la extrusora en cuestión. Y es imposible calcular con precisión la temperatura del fundido sin estos datos.

Mas aun, la temperatura de salida y del fundido varían con las fluctuaciones en el polímero y la presión al final del extrusor cabeza. Siempre hay al menos algún error introducido en el cálculo de la producción debido a las variaciones en el polímero, las cuales afectan a la presión final y la temperatura del fundido. Los polímeros pueden variar considerablemente entre los proveedores, incluso con la misma especificación general. La presión final se convierte en una variable que es un "catch 22" (Una situación en la cual una salida o situación deseada es imposible de obtener debido a una serie de reglas o condiciones inherentemente ilógicas). Incluso si tu has registrado los datos de la presión final a una producción específica de una corrida anterior, no cuentes con que sea la misma otra vez. La presión final variará con cualquier diferencia en la temperatura del fundido.

La geometría de los pelets o el uso de material molido variará la tasa de producción, lo que afecta la temperatura del fundido. Además, el molido puede tener cambios sustanciales en la reología comparado con la resina virgen. Por lo tanto, incluso para estimar una temperatura de fundido precisa se requiere datos sobre el polímero específico siendo extruído, incluyendo cualquier material molido. Sólo calculando donde se inicia la fusión en un extrusor particular, es difícil sin datos sustanciales de prueba. Naturalmente, que la información es necesaria para siquiera comenzar un cálculo de la temperatura final del fundido.

Los diseñadores pueden utilizar herramientas para realizar cálculos más precisos de temperatura del fundido. Solo tener en cuenta que un análisis de este tipo puede costar más que el tornillo. Es mejor suministrar a los diseñadores de tornillo con el diseño del tornillo actual y las condiciones completas de operación de manera que ellos puedan hacer estimados más precisos. Al modelar el desempeño del tornillo actual, un diseñador experimentado puede factorizar muchas de las variables sin recoger todos los datos.

Jim Frankland
Plastics Technology - Agosto 2012

Entendiendo la rotura de los tornillos

Tu podrías pensar que estás aplicando un exceso de torque sobre el tornillo, pero más a menudo que no, la razón es la flexión.

Los tornillos de extrusión, incluso aquellos con diámetros menores de 50 mm (2 pulg), muy rara vez se rompen. Pero cuando lo hacen, cuáles son las causas? Tu primera aproximación podría ser que el tornillo se ha visto comprometido debido a un exceso de torque, pero en realidad la flexión causa más roturas que el exceso de torque.

Las fallas por exceso de torque casi siempre ocurren en la sección de alimentación, lo cual tiene sentido, ya que es la sección de tornillo más susceptibles al torque. Las fallas de torque tienen características que son fáciles de identificar. Siempre se inician a partir de la parte más externa del tornillo - la superficie de la aleta - y la grieta hacia el centro. Como resultado, tu verás grietas radiales en la superficie de la aleta alrededor de la ruptura. Además, el tornillo "terminará" como un resorte, y el paso de la aleta alrededor de la ruptura se reducirá de forma permanente (ver ilustración). 

Las fallas de torque siempre se inician desde la porción más externa del tornillo - o la superficie de la aleta -  y una grieta hacia el centro. Como resultado de ello hay grietas radiales en la superficie de la aleta alrededor de la ruptura. Además el tornillo "termina" como un resorte durante una falla de torque, y el paso de la aleta alrededor de la ruptura se reduce de forma permanente.

A medida que el tornillo se termina y las grietas también crecen en diámetro, se hace muy difícil sacarlo del cilindro.
No hay cálculo exacto para la resistencia a la torsión del tornillo  debido a la forma compleja o indeterminada de la zona de la sección transversal. Pero se puede estimar asumiendo que sólo el diámetro de la raíz lleva la carga de torque, aun cuando la aleta se suma a la resistencia a la torsión del tornillo.

He encontrado que un diseño seguro se puede calcular utilizando fórmulas simples de torque y suponiendo un esfuerzo cortante máximo permisible de 50,000 psi. Eso es un poco más de la mitad del límite elástico del acero 4140 con tratamiento térmico, del cual la gran mayoría de los tornillos de alimentación se hacen en EUA.

La fórmula es: 
Ss = 16T/πD³ 
donde:
  T = (HP x 63025) / max  rpm tornillo= pulg-lb
  D = Diámetro de la raíz de la sección de alimentación = pulg
  Ss = esfuerzo cortante (<50.000) = lb / pulg. ²
Esta fórmula se aplica a un tornillo sin orificio de refrigeración. Si se utiliza un orificio de refrigeración  la siguiente fórmula funciona:

Ss = 16 TD / π (D4-d4) (d = diámetro del orificio).

El orificio de refrigeración tiene casi ningún efecto sobre la resistencia a la torsión debido a que el esfuerzo es máximo en la superficie exterior y cero en el centro o eje neutral donde se encuentra el orificio de refrigeración.

La flexión del tornillo o fallas de fatiga por lo general no muestran grietas radiales. Estas fallas generalmente se manifiestan por una sola grieta que va directamente a través del tornillo. Además, estas fallas no resultan en el efecto de "terminación" o una reducción del paso.

El doblado se produce ya sea de las fuerzas laterales que ejerce el polímero en el tornillo durante el fundido, o de un desalineamiento del cilindro. El doblado por cualquier mecanismo se denomina "doblado o flexión en reversa." Piense en la falla rápida que se produce cuando se rompe un alambre entre los dedos mediante la flexión hacia adelante y atrás.

A fin de que las presiones internas del cilindro causen una rotura del tornillo, el tornillo / cilindro primero deben desgastarse lo suficiente para proporcionar el espacio libre necesario para que se produzca la flexión . Esto puede tomar mucho tiempo, pero una vez que está presente la suficiente holgura, la rotura sigue rápidamente. He cubierto este tipo de desgaste localizado, llamado cuña, en las columnas anteriores (ver enlaces a estos artículos al final de esta página).

El tornillo también está bajo carga de torsión desde el mando del motor, sumándose al esfuerzo total, ya que tanto los esfuerzos de flexión y de torsión están en su máximo en la superficie exterior del tornillo. Con la combinación del esfuerzo de flexión reversible y el esfuerzo de torsión, la falla ocurrirá en muy pocos ciclos después de que se alcanza la tensión crítica en la superficie. Esto es típicamente a aproximadamente 40% de la resistencia normal de tracción, significando que la flexión en reversa reduce la resistencia a casi la mitad de la especificación del acero.

Las fallas de flexión debido al alineamiento del cilindro son similares, pero pueden ocurrir antes, porque no es necesario esperar a que el tornillo y el barril se desgasten. Curiosamente, los fallos de flexión por lo general ocurren en las secciones más fuertes del tornillo, porque allí es donde se necesita la máxima fuerza para doblarlo, con el mayor esfuerzo resultante en la superficie de la aleta. Cuando un tornillo se rompe en una de sus secciones más gruesas o más fuertes, es muy poco probable que fuera solo por una situación de exceso de torque.

Jim Frankland, Presidente de Frankland Plastics Consulting, LLC
Tecnología Plásticos - Agosto 2013

Referencias
‘Wedging’ Can Cause Severe Screw Wear
http://www.ptonline.com/columns/wedging-can-cause-severe-screw-wear
Dead Screw Talking
http://www.ptonline.com/columns/dead-screw-talking
The Cause of Catastrophic Screw Wear

3 de agosto de 2013

Insectos de plástico para acabar con las plagas

Científicos de la Universidad Autónoma de Madrid han desarrollado, con material polimérico, un señuelo de hembra de escarabajo que permite atraer a los machos para atraparlos.

Según la información difundida por SINC, el señuelo plástico de hembra de escarabajo ha sido desarrollado conjuntamente, entre los investigadores españoles y otros de Estados Unidos, ante el problema que presenta en Norteamérica el Agrilus planipennis, una especie invasora de escarabajo, procedente de Asia, que ataca los bosques de fresnos americanos.

Escarabaja plástica.

El señuelo reproduce a escala nanométrica la textura y el color verde iridiscente del caparazón de las hembras, con tanta perfección que los machos se lanzan sobre ellas como si fueran de verdad. De esta forma se los puede atrapar y para reducir las poblaciones de esta plaga.

Los científicos han fabricado un molde que imita a escala nanométrica la parte superior del cuerpo femenino del insecto. Sobre él se deposita y estampa un material polimérico, formado por capas alternas de polivinilos y acrílicos sobre un sustrato de tereftalato de polietileno. Los detalles han sido publicados en elJournal of Bionic Engineering.

Como ha explicado a SINC Raúl J. Martín-Palma, profesor del departamento de Física Aplicada de la UAM y coautor del trabajo, esta combinación de polímeros y capas alternas permite refractar la luz y generar un color muy similar al verde iridiscente característico de las hembras, además de su textura.

De esta forma se pueden fabricar señuelos que se colocan en trampas pegajosas. Los escarabajos macho los identifican con atractivas hembras y se dejan caer directamente sobre ellas, quedando mortalmente atrapados. Así se pueden reducir las poblaciones del insecto invasor.
Los señuelos artificiales fueron un 40% más efectivos para atrapar machos que el uso de hembras muertas

Hasta ahora se empleaba una técnica parecida usando hembras muertas, pero sus cuerpos son excesivamente frágiles y se requiere un gran número de ejemplares para las trampas.

Sin embargo, los investigadores han obtenido más de 100 réplicas a partir de un solo molde, por lo que consideran que es relativamente fácil producir en masaescarabajas poliméricas y mantenerlas en buen estado de conservación.

Los investigadores consideran que la fabricación de hembras poliméricas también puede ser efectiva en el control de plagas de otras especies de escarabajos o insectos invasores.

* Para más información: www.fa.uam.es

MundoPlast
01 Agosto 2013

2 de agosto de 2013

Bimbo presenta Crocantíssimo, los nuevos snacks en envase ultrabrillante

Crocantissimo bimbo

Crocantíssimo, marca de aperitivos del Grupo Bimbo, lanzó la nueva línea: Crocantíssimo Ondulattas. Son snacks de maíz, trigo y avena, disponibles en dos sabores: queso parmesano gratinado y queso suizo con Finas Hierbas. Se presenta en un nuevo envase Premium brillante, un paquete con una capa exterior de alto brillo, verde para el sabor del queso suizo con Finas Hierbas y púrpura para el queso parmesano gratinado. El diseño corre a cargo de Casa Rex, y la fabricación de los envases, de Mazda Packaging .

ClubDarwin.net
03 Agosto 2013

Amcor vende su negocio de embalaje de vidrio y metal para concentrarse solamente en plasticos

Amcor esta por vender su división de envases de vidrio y latas de bebidas, Australasia y Packaging Distribution AAPD) - valorada en £ 1.200 millones - con el fin de centrarse en su núcleo de negocios global de los envases plásticos.

Al anunciar el acuerdo el presidente ejecutivo y director general de Amcor , Ken MacKenzie, dijo: "Para ser un exitoso líder en el mercado, que ofrece una mejora continua en el valor del cliente, la empresa debe estar enfocada en términos de cartera de productos y mercados finales.

"A pesar de que Amcor y AAPD son dos empresas de envases, ellas en realidad son muy diferentes en términos de segmentos de productos y enfoque geográfico", añadió.

"Amcor tiene posiciones de liderazgo mundial en los los segmentos de plásticos flexibles y rígidos, mientras AAPD trabaja en los mercados de envasado de fibra, vidrio y latas de bebidas en Australasia y distribución de envases en América del Norte y Australia."

Se espera que la escisión se complete en diciembre de 2013.

PRW Staff
02 Agosto 2013

1 de agosto de 2013

El mercado estadounidense de películas especiales alcanzaría $ 8,000 millones para el 2017

Se pronostica que la demanda de películas de especialidad en EUA avance un 5,2 por ciento al año hasta $ 8 mil millones en 2017, impulsado por la creciente demanda de películas de plástico de alto desempeño que ofrecen propiedades de barrera, resistencia mecánica y resistencia química en aplicaciones de embalaje.

Según el estudio de películas especiales, producido por la firma de investigación de mercado industrial Freedonia Group, el embalaje es el mayor mercado para las películas de especialidad, lo que representa dos tercios de la demanda global.

De las películas de especialidad usadas en embalaje, las películas de barrera tienen la mayor cuota con más del 90 por ciento del mercado. El crecimiento en la demanda de película de barrera será impulsado por el rápido aumento en el uso de las tecnologías de envasado al vacío, arrastre de oxígeno y bandejas de poco oxígeno en el envasado de carne, ya que estas tecnologías utilizan películas de alta barrera para mantener una atmósfera óptima en el interior del empaque.

La demanda de películas de barrera también se beneficiará de una mayor utilización de películas especiales de barrera en aplicaciones de embalaje blister farmacéutico.

El aumento de su uso en áreas pequeña de mercado pero de alto crecimiento, como los módulos fotovoltaicos y embalajes biodegradables, también reforzarán los avances, al igual que un repunte en el mercado de la construcción.

Un repunte en la construcción de edificios beneficiará las películas de seguridad, ya que el crecimiento anual de dos dígitos en el gasto de la construcción residencial y no residencial aumentará la demanda de películas utilizadas en las ventanas para la seguridad así como el control de la luz.

El crecimiento más rápido en las películas de especialidad se producirá en películas biodegradables y solubles en agua, que se beneficiarán a medida que las tecnologías mejoran y se desarrollan nuevas aplicaciones.

La demanda de películas biodegradables, que se utilizan para producir embalaje compostable y bolsas para residuos orgánicos, se beneficiará de las preocupaciones ambientales y el aumento de la comercialización de biopolímeros. 

La demanda de película soluble en agua recibirá un impulso de la introducción de los productos farmacéuticos y hospitalarios en forma de película delgada soluble, así como la introducción de embalaje de alimentos comestible soluble en agua.

Freedonia
21 Mayo 2013

31 de julio de 2013

La bolsa impulsa un nuevo enfoque en el merchandising de la pintura


Los consumidores holandeses ven un enfoque completamente nuevo en el empaque de pintura casera, ya que el concepto de la bolsa parable mas el tubo colorante maximiza las variedades de color disponibles en una pequeña huella.

Una bolsa parable con una muy conveniente boquilla de vaciado y un asa integrada en la parte posterior es la clave para un nuevo enfoque en la venta de pintura casera, en los Países Bajos.

Ofreciendo variedad de colorantes en varios pequeños tubos y la pintura en solo dos variedades, Coldec es capaz de presentar 52 colores a los consumidores en una pequeña cantidad de espacio.

"Este formato de empaque nos permite mostrar más de 50 diferentes opciones de color de pintura en un espacio de venta de un metro", dice Madelon Dick, el director de marketing de Coldec, la firma holandesa detrás de la bolsa Paletto Mix & Shake.

Sosteniendo el trofeo asignado al empaque tipo bolsa por la Asociación de Aderezos y Salsas, el presidente de Coldec, Ron Bleize, se para delante del llenador volumétrico semi-automático que llena las bolsas.

No son las bolsas de 2,5 L que contienen las muchas variedades de color. De hecho, sólo hay dos variedades de bolsa: pastel o saturado. Las variedades de color entran en la imagen por medio de pequeños tubos de 100 ml de colorante. Los consumidores eligen el color que deseen mediante la selección de uno de los 32 tubos. En la casa ellos vacían el tubo en la bolsa y la agitan. Con eso, ellos están listos para pintar.

"Cuando se mezcla un colorante rojo en una bolsa de pintura pastel, se obtiene un suave tono rosa", dice Dick. "Cuando el mismo colorante se mezcla en la bolsa de pintura saturada, el color será de color rosa brillante. En total, la bolsa Paletto Mix & Shake ofrece 52 colores ".

Dick reconoce que el enfoque de dos contenedores podría haber sido ejecutado en algún otro formato, más tradicional, como una lata o un balde. Las latas de plástico son muy populares en la categoría de pintura, por ejemplo, y, de hecho, Coldec podrían haber ido con un tubo y una lata plástica. Esto probablemente habría logrado una combinación similar de múltiples variedades de color ocupando un minimo espacio en las estanterías. Pero una vez que Dick y su equipo se dieron cuenta de la NorSpoutBag de Mondi, los ganó por tres razones principales. En primer lugar era la diferenciación. Ninguna otra pintura viene en este formato, y los gráficos en la bolsa parable de seguro captan la atención de cualquier comprador que se aventura por el pasillo de pintura.

Sostenible, también
La otra cosa acerca del formato Bag NorSpout que realmente le gusta a Coldec es que gana una gran cantidad de puntos en el juego del embalaje sostenible. En comparación con latas u otros envases rígidos y muchas más bolsas colapsadas planas, pueden ser enviados a la línea de llenado de Coldec en muchos menos camiones.

Como si la diferenciación y la sostenibilidad no fueran suficientes, la bolsa también es excelente en el área de rendimiento del producto. La ultima onza se aprieta fácilmente fuera de la bolsa plegada, lo que conduce a otra ganancia de embalaje sostenible. "Tan poca pintura se deja en la bolsa", señala Dick, "que el consumidor la puede tirar a la basura en lugar de preocuparse por tener que ponerlo en los productos químicos, etc."

Mondi describe la bobina que utiliza para hacer la bolsa como una "película coex estándar" la cual es laminada a un sustrato de OPA (poliamida orientada) que está impreso flexográficamente por el reves en ocho colores. El equipo de fabricacion de la bolsa es de B & B-MAF. Los NorSpoutBags para Coldec se hacen en la planta de Mondi en Steinfeld, Alemania, pero que se pueden hacer en la planta de Mondi en Jackson, MO.

En cuanto a la boquilla y la tapa integradas, esta es de polipropileno y un tapón de polietileno de 25 mm ambos moldeados por inyección por Menshen.

El llenado de la bolsa de pintura se lleva a cabo en un sistema mono volumétrico accionado por un pedal. Fue construido más o menos en la casa del presidente de Coldec, Ron Bleize. En caso de volúmenes aumenten en la forma en que la empresa anticipa, dice Dick, un sistema más automatizado será puesto en su lugar. Lo mismo es cierto para la aplicación de las tapas.

Introducido en los Países Bajos en agosto del año pasado, una bolsa y un tubo de colorante van por cerca de 25 Euros. Que le permite al consumidor unos 125 pies cuadrados de cobertura.

Dick reconoce que la bolsa cuesta más que los baldes o latas convencionales, que Coldec también llena y comercializa. Sin embargo, los consumidores a los que apunta son el tipo de personas que están mucho más interesados ​​en la calidad, el valor y la conveniencia que precio, precio, precio. Ellos conocen la conveniencia cuando la ven y están dispuestos a pagar un poco más por ella si fuera necesario.

Como nota final, vale la pena mencionar que este empaque ganó recientemente el premio al Empaque del Año de la Asociación para Aderezos y Salsas. La asociación considera que el paquete como una solución excepcional para futuras aplicaciones en aderezos y salsas.

Por Pat Reynolds, VP / Editor - Packaging World
01 Mayo 2013

La demanda mundial de siliconas

Se espera que la demanda mundial de siliconas aumente 5,9% por año a 18,9 mil millones de dólares en 2017. Las ganancias representaran a una aceleración de las tendencias históricas recientes, impulsadas ​​por una mejora de las perspectivas para la producción mundial y la actividad de la construcción de período plagado de recesión 2007-2012, sobre todo en América del Norte y Europa Occidental. El aumento de la demanda de silicona también se beneficiará de la creciente utilización de materiales de alto valor en las aplicaciones emergentes, en particular en los países recientemente industrializados del mundo donde el uso de siliconas todavía no está maduro. Los avances serán limitados, sin embargo, por el alto costo de siliconas en relación con materiales de la competencia en muchas aplicaciones. Los elastómeros y líquidos son los dos tipos principales de productos de silicona en 2012, que se combinaron para representar casi el 85% de la demanda total. Estas y otras tendencias se presentan en "World Silicones", un nuevo estudio de Freedonia Group.

La región Asia / Pacífico ha crecido hasta convertirse en el principal mercado de las siliconas, representando casi el 40% de la demanda mundial en 2012. La demanda en la región creció casi un 10% anual desde 2002 hasta 2012, impulsado principalmente por el rápido avance de China como consumidor de silicona. Aunque más lento, hasta cierto punto a través de 2017, el crecimiento de la demanda de silicona en la región Asia / Pacífico seguirá siendo el más rápido del mundo. Las ganancias se verán impulsadas por el fuerte crecimiento continuado en China, el surgimiento de la India como un mercado importante de silicona, y una perspectiva económica favorable para los países de ingresos más altos de la región. también se pronostica un crecimiento por encima del promedio para América del Sur, Europa del Este y la región de África / Oriente Medio, áreas en las que la demanda de silicona per cápita es actualmente uno de los más bajos del mundo.

Mientras que la demanda de silicona en los mercados más maduros de América del Norte y Europa Occidental crecerán a un ritmo inferior al promedio mundial hasta el 2017, los avances serán una mejora marcada sobre el desempeño en el período 2007-2012. En Norteamérica, la demanda de silicona se beneficiará de un fuerte repunte en el gasto de la construcción conforme el gran mercado de EUA continúa recuperándose de una crisis de la vivienda. La demanda en Europa occidental será impulsada por un repunte de la actividad manufacturera y la construcción. Conforme las siliconas vayan estableciéndose cada vez mas en estas regiones, los avances tecnológicos y la innovación de productos se convertirá en esencial para ampliar la base de la aplicación para el crecimiento del mercado a largo plazo.

Macplas
31 Julio 2013

Fin de una era en DuPont


Reestructuración: CEO Kullman dice que los negocios químicos antiguos ya no encajan con la estrategia cientifica de la empresa

Citando volatilidad y pocas perspectivas de crecimiento, DuPont dice que va a vender una gran parte de su negocio químico tradicional, incluyendo su legendaria marca fluoropolímeros,Teflon y su unidad líder en la industria de pigmentos de dióxido de titanio.

La planta de dioxido de titanio en Taiwan es parte de la division de quimicos de alto desempeño de DuPont. Credito: DuPont


La compañía está explorando "opciones estratégicas" para su segmento de químicos de alto desempeño, un proceso que podría significar una venta o una nueva empresa. La división incluye marcas conocidas de DuPont tales como recubrimientos antiadherentes Teflon, membranas de intercambio iónico Nafion y refrigerantes Suva. Esta también hace productos químicos industriales tales como anilina, ácido sulfúrico, y ácido glicólico.

Los productos químicos de rendimiento son la segunda división más grande de DuPont, después de semillas y agroquímicos. También es uno de los negocios más rentables de la compañía. Este represento $ 1.800 millones en ingresos operativos sobre ventas de $ 7.200 millones el año pasado, cifras que son 29% y 20%, respectivamente, del total de la compañía.

Una salida marcaría el segundo gran desprendimiento de un negocio de larga data de DuPont en menos de un año. En febrero, la compañía completó la venta de $ 4.900 millones de su unidad de pinturas para automóviles a la firma de capital privado Carlyle Group.

Químicos de Alto Desempeño de DuPont

ventas de 2012: $7.200 millones (46% del cual es TiO2)
ventas de 2011: $7.800 millones
gasto I&D en 2012: $122 millones
porcentaje de las ventas totales de DuPont: 20%
porcentaje de las ganancias operativas totales de DuPon: 29%

En una conferencia telefónica la semana pasada, Ellen J. Kullman CEO de DuPont, dijo a los analistas de valores que la empresa se centrará en los productos químicos agrícolas, semillas, nutrición, productos bioquímicos y materiales avanzados. En estos campos, la compañía tiene una "capacidad única de trabajar más allá de los límites de una sola disciplina y encontrar nuevas e innovadoras soluciones en el cruce", dijo. La compra de $ 6,600 millones en 2011 de Danisco, un fabricante de enzimas industriales e ingredientes alimenticios, es un emblema de la dirección en la que Kullman está llevando a DuPont.

Aunque los engocios que DuPont desea vender tienen posiciones de mercado atractivas y generan fuertes ganancias, son operaciones cíclicas que caen fuera de esta estrategia. "Tenemos una capacidad limitada para crear nuevas oportunidades de crecimiento con este tipo de negocios mediante la integración de nuestra ciencia a través de sus mercados, clientes y productos", dijo Kullman.

Este no fue siempre el caso de los negocios de químicos de alto desempeño, los cuales están enraizados profundamente en la ciencia. El químico Roy J. Plunkett DuPont descubrió casualmente el politetrafluoroetileno, después registrado como Teflón, cuando estaba experimentando con refrigerantes en 1938. Los ingenieros de DuPont desarrollaron el proceso de cloruro para la extracción de pigmento blanco de TiO2 a partir de minerales en 1951.

Una desinversión no sería una salida completa de los productos químicos tradicionales para DuPont. La compañía mantendrá polímeros de ingeniería y productos químicos electrónicos, además de marcas conocidas, como el Kevlar, Corian y Tyvek.

El anuncio de la semana pasada vino pisando los talones a los informes de que Trian Fund Management, una empresa dirigida por el inversionista Nelson Peltz, ha acumulado una gran participación en DuPont. "Nos preguntamos si la amenaza accionista activista aceleró esta decisión", PJ Juvekar, analista financiero de Citi Research, opinó en una nota a clientes. Al aparecer en la red de negocios CNBC tras la comunicación de la venta prevista, Kullman dijo que estos informes eran "rumores" y dijo que no había hablado con Peltz.

Cualquiera que haya sido el catalizador, ningún analista financiero ha respondido favorablemente a la venta prevista. Jeffrey J. Zekauskas analista de JP Morgan, observó que el precio de las acciones de la empresa ha reflejado el alto valor que los inversionistas colocan en la división de químicos de alto desempeño, un valor que la empresa sólo puede recuperar con un precio generoso.

Pero encontrar un comprador para el negocio podría ser un reto, dijo John Roberts, analista financiero de UBS a sus clientes en un informe de investigación. Rockwood Holdings recibió ninguna oferta viable cuando se puso recientemente su negocio de TiO2 a la venta.

Y la elevada cuota de mercado de algunos de los negocios de la división, Roberts escribió, hará que sea difícil llegar a un acuerdo con un competidor. DuPont podría pasarla mejor creando una nueva empresa o encontrando un comprador de capital privado, como lo hizo con el negocio de la pintura.

Alexander H. Tullo - Chemical & Engineering News
26 Julio 2013
ISSN 0009-2347
Copyright © 2013 American Chemical Society

El Futuro de los Plasticos

El futuro de los plásticos es infinito! Ha habido innovaciones en los tipos de plásticos, la forma en que se hacen y se utilizan, así como la forma de reciclarlos. Y los nuevos avances están ocurriendo todos los días!


Por lo general, la creación de objetos plásticos requiere temperaturas bastante altas para fundir los polímeros y permitirles ser conformados. El proceso de calentamiento y enfriamiento implicados debilita el plástico, causando "degradación térmica" y limitando su reciclabilidad. Los científicos del MIT han desarrollado un proceso en el que los plásticos se forman a temperatura ambiente, usando alta presión. Los "baroplasticos" resultantes requieren menos energía para ser producidos y pueden ser reformados y reciclados.

Un profesor de la USC ha inventado una forma de baja temperatura de hacer la impresión en 3D o producción personal y automática a bajo costo de objetos tridimensionales (fabbing). Actualmente, el costo de este método restringe su uso a las grandes corporaciones, pero una vez que se baje a los precios a nivel de consumidor, la impresión 3D podría revolucionar la vida cotidiana. La gente podía producir sus propios artículos de plástico en casa usando polímero en polvo, un archivo digital, y una máquina de fabbing. Imagínese, algún día ser capaz de crear su propia personalizada piel del iPod o caja del teléfono celular en la comodidad de su propia casa!


A medida que el mundo se vuelve más consciente del medio ambiente, la gente en la industria plástica esta buscando aplicaciones innovadoras y "verdes" para plásticos, así como otras maneras de reutilizar y reciclar.

Los bioplásticos se describen como un grupo de plásticos derivados de fuentes biológicas no fósiles, tales como almidón de maíz y el aceite de cáñamo. El hecho de que muchos bioplásticos sean biodegradables los hace ideales para artículos desechables reciclables tales como envases para frutas y verduras. También se utilizan en platos desechables y "vasos" para beber.

Las cajas transparentes de huevos están hechas de láminas de plástico, los residuos de aquellas que se pueden reciclar para cajas de huevos adicionales. Una vez utilizados, las mismas pueden ser recicladas, tratadas y reformadas en gránulos de embalaje de plástico. Ciertos plásticos pueden ser reciclados como fibras para alfombras o madera plástica.


Nuevos innovadores coches hechos casi completamente de plástico están allanando el camino para lo que puede ser la conducción en el futuro.

El Porsche Carrera GT es un automóvil de lujo hecho principalmente de materiales híbridos plásticos. Es el último desarrollo en un esfuerzo continuo para incorporar los materiales plásticos más ligeros dentro de la industria automotriz. El plástico reforzado con fibra de carbono (CFRP) que se utiliza en la construcción tiene propiedades de resistencia térmica y es dos veces más fuerte que el acero pero cinco veces más ligero. El menor peso significa mejor kilometraje de gas también.

Visite How Stuff Works para ver cómo se hace el Porsche Carrera GT
http://auto.howstuffworks.com/porsche-carrera3.html

Aunque el precio actual del Porsche Carrera GT es más de lo que la mayoría de nosotros puede gastar, muchos de los avances en su construcción, finalmente se incorporará en todos los automóviles. El uso de plásticos en la industria del automóvil permite a las empresas de automóviles empujar los límites de diseño del coche, la eficiencia de combustible y durabilidad.


Dada la creciente preocupación de la sociedad por la protección del medio ambiente, la gente en la industria del plástico están buscando hacer materiales plásticos que sean favorables al medio ambiente. Muchos avances se han hecho en la industria de la vivienda.

El aislamiento exterior de espuma plástica y envoltura plástica de construcción reducen la infiltración de humedad y la penetración de polvo, polen y otros contaminantes del aire. También reducen los costos de calefacción y refrigeración hasta un 50%. De hecho, si todas las casas en Canadá utilizaran espuma aislante de plástico, las emisiones de gas de efecto invernadero (GEI) se reducirían en 3 millones de toneladas por año.

Se está desarrollando viviendas nuevas más verdes. Los paneles de policarbonato proporcionan casi el doble del aislamiento del vidrio tratado y permiten la misma cantidad de luz. Los sistemas de techado plástico reducen los costos de calefacción y refrigeración y son fáciles de instalar. Su estructura de plástico rígido permite a los edificios una oportunidad para que sean más "verdes", ya que proporciona un entorno adecuado para los árboles y las plantas.

Con el énfasis en el desarrollo de fuentes alternativas de energía renovable, los consumidores están buscando aprovechar la energía eólica para proporcionar energía para sus hogares. Las turbinas de viento de tamaño normal no son prácticas en áreas muy pequeñas, por lo que los científicos han construido turbinas en forma de engranaje hechas de plástico. Estas estructuras dispuestas dentro de un metro cuadrado y con una velocidad del viento de 5 metros por segundo pueden producir 131 kw-h al año.

Toda esta actividad en el campo de los plásticos significa un aumento en el número y la variedad de carreras asociadas con la industria de los plásticos.

Canadian Plastics Sector Council